

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как Qingdao Zhongding Machinery Co., Ltd поддерживает установку балочной пилы
Монтаж форматно-раскроечного центра может отставать от графика, даже если само оборудование уже готово к отгрузке. Обычные проблемные моменты не ограничиваются разгрузкой оборудования: доступная площадь пола может не соответствовать запланированному потоку материалов, электрическая подготовка может быть незавершенной, подключения системы аспирации могут быть отложены на потом, либо у команды может не быть четкой последовательности действий по выравниванию, пробному раскрою и сдаче оборудования.
Qingdao Zhongding Machinery Co., Ltd поддерживает монтаж форматно-раскроечных центров, сочетая высокоточное деревообрабатывающее оборудование с техническими консультациями, оперативной послепродажной коммуникацией и поставкой запасных частей. Для монтажной команды практическая ценность заключается в наличии более четкого пути от подготовки площадки до стабильного производства, вместо того чтобы считать поставку завершением проекта. Станок должен быть размещен, подключен, проверен, протестирован и освоен как часть действующего процесса обработки плитных материалов.
Монтаж начинается до прибытия форматно-раскроечного центра на площадку
Форматно-раскроечный центр часто выбирают для повышения точности раскроя и производительности обработки плитных материалов при производстве мебели или в промышленной деревообработке. Однако результат монтажа во многом зависит от решений, принятых еще на этапе планирования оборудования. Станок, правильно подобранный, но установленный в неподходящем месте, может привести к устранимым задержкам при перемещении материалов, затрудненному доступу для обслуживания, недостаточной эффективности пылеудаления и ненужному перемещению плит.
Первым полезным шагом является определение фактической рабочей зоны, а не только габаритов станка. Планируемая площадь должна предусматривать загрузку плит, ход резания, удаление готовых деталей, перемещение оператора, доступ для обслуживания и безопасное перемещение подъемного или транспортировочного оборудования. Если материал подается с одной стороны, а детали выходят с другой, направление потока следует определить до окончательного нанесения разметки на полу или прокладки инженерных коммуникаций.
При подготовке к монтажу также следует учитывать состояние пола. Форматно-раскроечному центру требуется стабильная опорная поверхность, чтобы его позиционирование и выравнивание можно было выполнить надлежащим образом. Проектной группе следует оценить, достаточно ли ровный пол, имеются ли сливы, деформационные швы, препятствия или неровные участки под предполагаемым местом установки станка, а также может ли движение транспорта вокруг оборудования помешать безопасной эксплуатации или последующему обслуживанию.
Информация, которую следует подтвердить на этапе планирования
- Окончательная компоновка станка, включая зоны подачи плит и выгрузки раскроенных деталей.
- Маршрут разгрузки от точки доставки до места монтажа, включая дверные проемы, пространство для поворота и ограничения по внутренней высоте.
- Требуемые характеристики электропитания и расположение устройств отключения.
- Маршрут системы аспирации, место подключения, доступная производительность и пространство для воздуховодов.
- Требования к сжатому воздуху, если они применимы к конфигурации станка.
- Состояние пола, требования к выравниванию и доступ вокруг станка.
- Наличие подходящих средств для подъема, перемещения и позиционирования.
Эти проверки не являются формальностью ради формальности. Они предотвращают типичную ситуацию, когда станок прибывает, но его невозможно переместить на место, подключить или протестировать без дополнительных строительных работ. Ранняя техническая коммуникация особенно полезна, когда на объекте ограничен доступ, производственная зона компактна или существующая линия должна оставаться частично в работе в период монтажа.
Преобразование планировки площадки в последовательность монтажных работ
После подтверждения места установки работы должны выполняться в контролируемой последовательности. Попытка одновременно решить вопросы позиционирования, инженерных коммуникаций, безопасного доступа и калибровки часто усложняет последующее выявление неисправностей. Структурированная последовательность позволяет команде изолировать каждый этап и подтвердить готовность станка к переходу к следующему.
- Осмотрите поставленное оборудование. До сборки или подключения сравните поставленные компоненты с согласованной упаковочной информацией и осмотрите видимые детали на предмет повреждений при транспортировке. Зафиксируйте любые замечания до продолжения монтажных работ.
- Осторожно переместите и установите станок. Следуйте соответствующим точкам захвата и инструкциям по подъему. Узлы форматно-раскроечного центра содержат прецизионные компоненты, поэтому неконтролируемый подъем, волочение или недостаточная опора могут нарушить выравнивание либо повредить открытые детали.
- Установите станок в рабочее положение. Убедитесь в наличии свободного пространства для загрузки, выгрузки, очистки, обслуживания, связанного с пильным диском, доступа к электрическому оборудованию и подключения системы аспирации. Не размещайте станок слишком близко к стенам или другому оборудованию, чтобы не затруднять повседневную работу.
- Выровняйте и отрегулируйте установку. Станок должен быть выровнен в соответствии с применимыми техническими инструкциями. Нестабильное или плохо выровненное основание может способствовать нестабильным результатам раскроя и усложнять последующую диагностику.
- Подключите коммуникации в правильной последовательности. Электромонтажные работы, монтаж аспирационных воздуховодов и любые пневматические подключения должны выполняться квалифицированным персоналом и проверяться до запуска станка. Подключения должны быть доступны для осмотра, а не скрыты за стационарными конструкциями.
- Выполните контролируемый запуск и пробный раскрой. При первоначальной эксплуатации следует проверить движение станка, реакцию системы управления, функции безопасности, эффективность аспирации, качество раскроя и повторяемость выбранной программы раскроя.
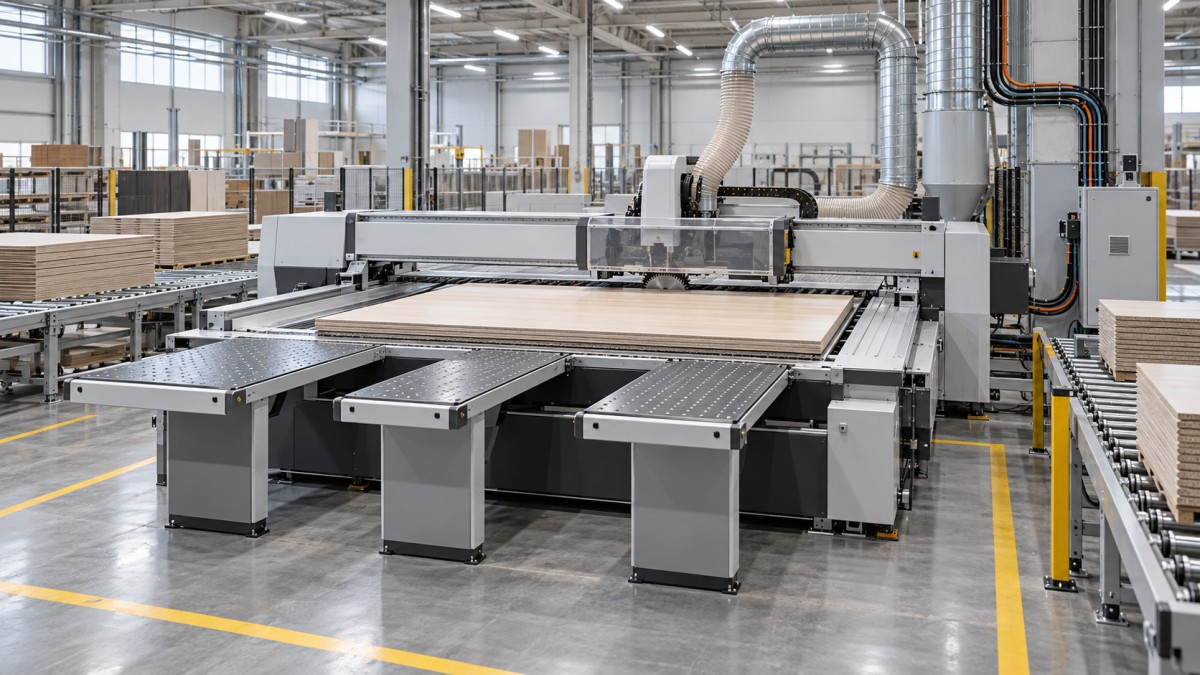
Qingdao Zhongding Machinery Co., Ltd может оказывать профессиональную техническую поддержку на нескольких этапах этой последовательности. Для руководителя проекта важен не только вопрос о наличии поддержки, но и вопрос о том, какую информацию об объекте следует предоставить заранее. Планы помещений, сведения о коммуникациях, ограничения доступа к станку, фотографии предполагаемого места установки и типы используемых плит могут сделать техническую коммуникацию более предметной до начала монтажного периода.
Почему подготовке инженерных коммуникаций следует уделять особое внимание
Готовность инженерных коммуникаций — одна из областей, которую легче всего недооценить, поскольку ею часто занимаются разные подрядчики. Форматно-раскроечный центр может быть физически установлен, в то время как электрическое подключение, аспирационные воздуховоды и средства управления рабочей зоной еще не подготовлены. Это создает ложное впечатление, что монтаж почти завершен, хотя продуктивный ввод в эксплуатацию еще не может начаться.
Электрическая подготовка должна выполняться в соответствии с документацией на станок и местными требованиями объекта. Команде следует подтвердить совместимость электропитания, защитные устройства, прокладку кабелей, организацию заземления и доступ к средствам отключения. Временные электрические подключения могут быть полезны во время строительных работ, однако их не следует считать постоянным производственным подключением.
Система аспирации требует такого же уровня планирования. При распиловке плитных материалов образуются пыль и стружка, которые необходимо эффективно удалять для поддержания чистоты работы и видимости в зоне раскроя. Слишком ограниченный, плохо закрепленный или добавленный после установки станка маршрут воздуховода может быть трудно исправить. Подключение следует рассматривать вместе с компоновкой станка, а не как дополнительный элемент, устанавливаемый в конце.
Если настроенное оборудование требует сжатого воздуха, его подача должна быть чистой, стабильной и организованной так, чтобы шланги не создавали опасности споткнуться и не мешали доступу для обслуживания. Точные требования следует подтверждать по документации на оборудование, а не оценивать на основе других станков, уже работающих на предприятии.
Ввод в эксплуатацию — это проверка готовности к производству, а не краткое испытание включением питания
Успешное первое включение не доказывает, что форматно-раскроечный центр готов к ежедневному производству. При вводе в эксплуатацию необходимо проверить, как оборудование работает в условиях, с которыми оно фактически столкнется: на обрабатываемых плитных материалах, с предусмотренными схемами раскроя, обычными методами загрузки и имеющейся системой аспирации.
Пробный раскрой следует начинать с контролируемого набора типовых плит, а не сразу переходить к срочным производственным работам. Команда может оценить качество кромки реза, стабильность размеров, перпендикулярность, опору плиты, движение материала и безопасность обращения с обрезками. Если результат не соответствует ожиданиям, причину следует выявлять системно. Например, низкое качество кромки может быть связано с состоянием пильного диска, характеристиками материала, настройкой станка, условиями подачи, опорой или аспирацией, а не обязательно с одной механической неисправностью.
Документирование этих проверок помогает избежать путаницы между проблемами монтажа и обычной настройкой процесса. Оно также дает эксплуатационной команде базовую точку для последующего поиска неисправностей. Запись не должна быть сложной; в ней необходимо четко указать, что было проверено, какие материалы использовались, какие настройки испытывались и какие вопросы остаются открытыми до начала штатного производства.
Передача оборудования операторам должна быть сосредоточена на решениях, принимаемых при ежедневной эксплуатации
Поддержка при монтаже является неполной, если люди, работающие на станке, знают только, как его включать и выключать. Операторам и обслуживающему персоналу необходимо практическое понимание действий, обеспечивающих качество раскроя и доступность оборудования. Это включает безопасные методы загрузки, правильный выбор программ, процедуры очистки, проверки, связанные с пильным диском, реакцию на сигналы тревоги и пределы регулировок, которые не следует выполнять без технического подтверждения.
Передача оборудования более эффективна, когда она следует реальной последовательности работ. Начните с подготовки плит и программ, затем рассмотрите загрузку, раскрой, удаление деталей и обрезков, очистку, остановку и регулярный осмотр. Команда также должна знать, где найти документацию на станок и как сообщить о неисправности с достаточной детализацией, чтобы дистанционная техническая поддержка была полезной.
Полезное сообщение о неисправности обычно содержит информацию о состоянии станка, соответствующем этапе работы, материале плиты, выбранной программе или операции, точном сигнале тревоги или наблюдаемом симптоме, а также о любых недавних регулировках или работах по техническому обслуживанию. Фразу «пила режет неправильно» трудно диагностировать дистанционно; формулировка «проблема проявляется на определенном типе плиты после конкретного цикла раскроя» дает более практичную отправную точку.
Планирование технического обслуживания и запасных частей с первого дня
Перерывы в производстве легче контролировать, если техническое обслуживание, связанное с износом, и планирование запасных частей учитываются во время монтажа, а не после первой остановки. Подходящий уровень запасов зависит от конфигурации станка, производственного графика, местных сроков поставки и возможностей объекта по техническому обслуживанию. Нет необходимости хранить все возможные детали, однако критически важные позиции следует определить на основе документации на оборудование и условий эксплуатации.
Qingdao Zhongding Machinery Co., Ltd обеспечивает поставку запасных частей в рамках своего долгосрочного подхода к поддержке. До передачи оборудования разумно определить правильные идентификационные данные станка, порядок указания артикулов деталей и канал связи для запросов на поддержку. Четкие записи снижают риск заказа неправильной позиции или потери времени при подтверждении точной конфигурации оборудования.
Регулярный уход также со временем влияет на результат монтажа. Накопление пыли, пропущенные проверки, поврежденные режущие инструменты, ослабленные соединения системы аспирации и изменения окружающего потока материалов могут постепенно снижать производительность, даже если первоначальный монтаж был выполнен правильно. Краткий план технического обслуживания, учитывающий особенности объекта, полезнее общего графика, которому никто не следует.
Когда необходимо запросить поддержку по монтажу до продолжения работ
Некоторые вопросы не следует решать методом проб и ошибок. Технические консультации следует запросить, если планировка объекта существенно отличается от запланированного размещения, требуемые коммуникации невозможно обеспечить в указанном виде, станок демонстрирует ненормальное движение или повторяющиеся сигналы тревоги при запуске, результаты раскроя остаются нестабильными после базовых проверок либо функция, связанная с безопасностью, не работает должным образом. Продолжение производства в таких условиях может усложнить выявление исходной проблемы и создать устранимые риски.
Обладая более чем 20-летним опытом в области деревообрабатывающего оборудования, Qingdao Zhongding Machinery Co., Ltd готова поддерживать клиентов не только при поставке станков, но и посредством технической коммуникации, послепродажного реагирования и наличия запасных частей. Наилучший результат монтажа достигается при раннем использовании этой поддержки: подтвердите параметры объекта, подготовьте инженерные коммуникации, выполните контролируемый ввод в эксплуатацию и убедитесь, что эксплуатационная команда имеет четкую основу для поддержания производительности форматно-раскроечного центра после передачи оборудования.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.