


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Пила с ЧПУ или пильный центр: какой метод раскроя подходит для заказов на панели с высокой вариативностью?
Для многономенклатурного производства панелей оптимальный метод раскроя обычно определяется частотой изменения схемы раскроя, разнообразием материалов, которые необходимо обрабатывать, и потребностью предприятия в оптимизации на уровне отдельных заказов. Форматно-раскроечный центр с балочной пилой по-прежнему трудно превзойти, когда аналогичные детали корпусной мебели или стандартные панели обрабатываются повторяющимися партиями. Пила с ЧПУ становится более привлекательным решением, когда состав заказов меняется в течение дня, детали имеют нестандартную форму или вырезы, а ручное перепланирование начинает отнимать слишком много производственного времени.
Распространенная ошибка — сравнивать только скорость подачи или количество листов за смену. Такое сравнение отдает преимущество балочной пиле во многих стабильных производственных условиях, но не учитывает затраты времени на ожидание, перепрограммирование, сортировку, переделку или перемещение заготовок на второй станок для операций с непрямоугольными деталями. Техническим специалистам следует оценивать весь путь — от поступления заказа до правильно маркированных деталей, готовых к следующему процессу.
Многономенклатурное производство меняет значение понятия «эффективность»
На многономенклатурном производстве панелей ежедневно может обрабатываться различное сочетание толщин плит, декоров, направлений текстуры, габаритов корпусной мебели, схем фурнитуры и объемов заказов. Один заказ может представлять собой небольшую партию индивидуальных шкафов; следующий может включать компоненты офисной мебели, хозяйственные шкафы или сменные панели. Размер партии может быть небольшим, даже если общий суточный объем листов значителен.
В таких условиях эффективность в меньшей степени связана с поддержанием одного длительного непрерывного цикла раскроя и в большей — со снижением сложностей при переходе между заказами. Метод раскроя должен справляться с частыми изменениями, не создавая чрезмерного объема наладочных работ и не повышая риск того, что в производство попадут неправильная программа, материал, ориентация или этикетка.
Балочная пила рассчитана на организованный поток: панели загружаются, зажимаются, раскраиваются по оптимизированной карте и проходят контролируемую последовательность продольных и поперечных резов. Для прямоугольных деталей из листовых материалов это по-прежнему высокопроизводительный метод. Когда заказы содержат повторяющиеся размеры, а производственный график позволяет группировать аналогичные материалы, производительность балочной пилы зачастую превосходна.
Пила с ЧПУ, включая оборудование, которое в поисковых запросах часто описывается как scie cnc, работает по иной производственной логике. Она жертвует частью производительности при прямолинейном раскрое ради гибкости. В зависимости от конфигурации станок может в рамках одного запрограммированного процесса раскраивать фигурные детали, выполнять вырезы, обрабатывать схемы сверления и адаптироваться к индивидуальной геометрии деталей. Такие более широкие возможности важны, когда состав заказов затрудняет координацию отдельных этапов раскроя и механической обработки.
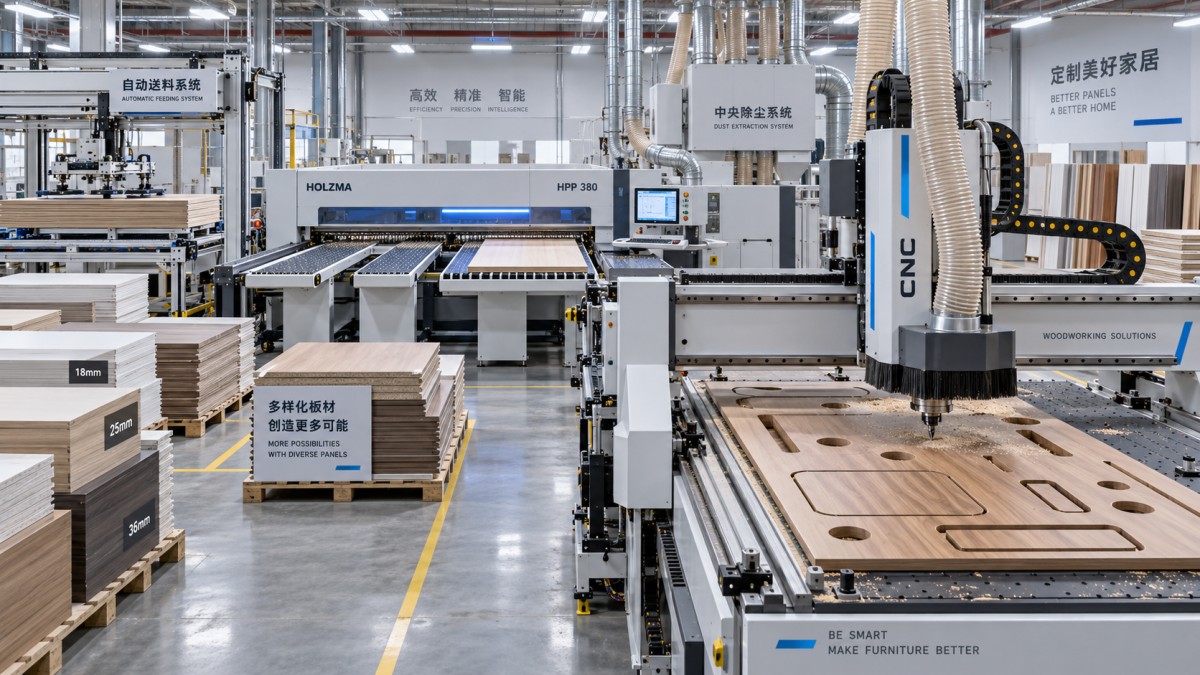
Когда балочная пила по-прежнему является более сильным вариантом
Выбор балочной пилы для многономенклатурного производства не обязательно является компромиссом. Это может быть более разумной инвестицией, если «разнообразие» в основном связано с различием размеров, а не с различием технологических требований. Предприятие, выпускающее множество шкафов разных размеров, все еще может хорошо соответствовать профилю балочной пилы, если почти все детали прямоугольные, листовые материалы достаточно стандартизированы, а последующее сверление или обработка кромки уже организованы на основе маркированных деталей.
Балочные пилы обычно хорошо подходят, когда производство может выполнять следующее:
- Объединять заказы в партии раскроя по материалам без задержки поставки.
- Использовать повторяемые схемы раскроя для значительной части производства.
- Сохранять большинство деталей прямоугольными и без внутренних вырезов.
- Поддерживать четкий процесс маркировки и сортировки деталей после раскроя.
- Направлять панели на специализированные обрабатывающие центры с ЧПУ только при необходимости дополнительных операций.
В такой конфигурации балочная пила выполняет ту роль, для которой она была создана: превращает листовой материал в большой объем ровных, точно размеренных заготовок при низком времени раскроя на деталь. Ее преимущества особенно заметны при автоматической обработке листов, а также когда программное обеспечение для карт раскроя сокращает отходы обрезков и объем расчетов оператора. Станок также легче обосновать, если отдельный обрабатывающий центр уже располагает свободной мощностью для отверстий, пазов и фигурных компонентов.
Однако высокая скорость раскроя не отменяет необходимости учитывать поток материалов. Балочная пила может быстро производить большое количество деталей, но эти детали должны быть идентифицированы, уложены в штабели, защищены и переданы на правильную последующую операцию. По мере увеличения разнообразия заказов сортировка может стать более значительным источником ошибок, чем сам процесс раскроя.
Когда раскрой с ЧПУ приносит больше пользы, чем более быстрый цикл пиления
Решение для раскроя с ЧПУ оправдывает себя, когда предприятие регулярно нарушает обычный поток работы балочной пилы. Это часто происходит, когда прямоугольный раскрой является лишь первым этапом, а затем панели требуют фрезерования, внутренних проемов, выборки пазов, сверления, контурной обработки или обработки, связанной с фурнитурой. Перемещение частично обработанных деталей между станками может быть практичным при регулярном производстве, но становится менее привлекательным, когда каждая партия имеет собственные требования.
Рассмотрим типичный заказ на мебель по индивидуальному проекту, включающий боковые панели, дверцы, полки, боковины, криволинейные детали, отверстия для кабелей и панели с различными схемами сверления. Балочная пила может эффективно изготовить многие прямоугольные детали, однако работу все равно необходимо организовать вокруг нескольких передач между операциями. Производственная команда должна обеспечить правильный раскрой каждой панели до механической обработки, сохранение направления текстуры и последующий выбор правильной программы. Решение с ЧПУ может сократить количество таких передач, обрабатывая большую часть параметров детали в рамках одной контролируемой операции.
Это не означает, что каждый производитель с многономенклатурным производством должен заменить балочную пилу на фрезерный станок с ЧПУ или систему обработки панелей с ЧПУ. Раскрой с ЧПУ обычно имеет собственные ограничения: смена инструмента, время фрезерования, требования к закреплению, эффективность вакуума, управление инструментом, стратегия нестинга и возможная более медленная обработка листов при изготовлении простых прямоугольных деталей. Преимущество проявляется тогда, когда эти дополнительные возможности устраняют более существенные потери в других частях технологического процесса.
Не путайте выход при нестинге с общей эффективностью использования материала
Нестинг часто представляется решающим аргументом в пользу раскроя с ЧПУ, особенно для деталей переменной формы. Он может повысить использование материала, когда детали невозможно расположить по схемам прямолинейного пиления, когда обрезки имеют низкую ценность для повторного использования или когда заказ включает множество небольших и нестандартных компонентов. Однако наилучший процент нестинга на экране не всегда означает наилучший результат для предприятия.
Техническая оценка должна включать практическую стоимость плана нестинга. Очень плотные раскладки могут увеличить длину фрезерования, создавать небольшие нестабильные остатки, усложнять разгрузку или требовать больше перемычек и зачистки. Они также могут формировать последовательности деталей, неудобные для облицовывания кромки, сверления или сборки. Немного меньший теоретический выход может быть лучшим производственным выбором, если он обеспечивает более удобную обработку деталей и меньшее число перерывов.
Оптимизация на балочной пиле имеет аналогичное ограничение. Она может минимизировать потери на обрезках прямоугольных панелей, однако результат зависит от того, могут ли запланированные остатки действительно храниться, идентифицироваться и использоваться позднее. Предприятие, накапливающее нестандартные остатки без организованной системы повторного использования, может получить меньше реальной выгоды, чем предполагает его отчет по оптимизации.
Следовательно, соответствующий расчет должен быть шире: полезный выход с листа, трудозатраты на обработку остатков, риск повреждений или путаницы и вероятность того, что оставшийся материал будет использован в будущих заказах. Ни один из методов не следует выбирать только по выходу материала.
Точность — это вопрос системы, а не показатель в рекламной брошюре станка
И балочные пилы, и станки с ЧПУ способны производить точные панельные детали при надлежащей установке, техническом обслуживании, программировании и эксплуатации. Для многономенклатурного производства повторяемость при меняющихся заказах часто важнее заявленной точности позиционирования станка. Технически совершенный станок все равно может выпускать детали для некачественной сборки, если базирование панелей непоследовательно, программы генерируются на основе неполных проектных данных или операторы компенсируют неверные размеры вне контролируемого процесса.
При использовании балочной пилы следует уделять внимание прямоугольности, повторяемому положению упора, качеству реза для всего диапазона материалов и устойчивости опоры панели во время раскроя. Контроль сколов требует особого внимания при работе с ламинированными панелями, шпонированными плитами или декоративными поверхностями. Системы подрезки, выбор пильного диска, настройки давления и состояние материала влияют на качество кромки.
При использовании системы раскроя с ЧПУ необходимо проверять не только позиционирование осей. Проверьте состояние и производительность вакуумных зон, управление жертвенным столом, пригодность инструмента, удаление стружки, базирование панели и поведение малых деталей во время обработки. Программа, которая выглядит правильной, все равно может дать сбой в производстве, если закрепление недостаточно для формы детали, поверхности плиты или нагрузки при обработке.
Для любого из вариантов попросите поставщиков продемонстрировать типовые производственные файлы с использованием типов материалов и семейств деталей, которые создают наибольшие трудности в предполагаемой области применения. Демонстрация, основанная только на полноразмерных прямоугольниках из меламина, мало покажет о производственной номенклатуре, содержащей узкие рейки, небольшие панели, фрезерованные проемы, глянцевые поверхности или компоненты с критичным направлением текстуры.
Переналадку следует измерять от последней годной детали до следующей годной детали
Заявленное время наладки часто описывает лишь часть реальной переналадки. Для балочной пилы практический переход может включать загрузку материала, выбор программы пиления, подготовку этикеток, решения по обрезкам, очистку штабелей и подтверждение оператором правильной организации следующей партии. Для раскроя с ЧПУ он может включать подготовку инструмента, настройку вакуума, проверку жертвенного стола, создание нестинга, позиционирование материала и проверку первой детали.
Правильный вопрос заключается не в том, у какого станка меньше этапов наладки по отдельности. Важно, насколько надежно предприятие может выполнять эти этапы, когда график меняется несколько раз в день. Многономенклатурное производство отдает предпочтение методам, при которых сложно обработать не ту деталь, использовать не ту плиту или потерять связь между цифровым заказом и физическим компонентом.
Интеграция программного обеспечения здесь имеет центральное значение. Балочная пила в сочетании с надежным формированием карт раскроя, штрихкод-этикетками и последующим отслеживанием деталей может справляться с разнообразным потоком заказов значительно лучше, чем изолированный станок с ЧПУ. И наоборот, система ЧПУ, напрямую связанная с данными проектирования и производства, может сократить ошибки интерпретации и повторного ввода, возникающие при прохождении одного и того же заказа через отдельные программы раскроя и механической обработки.
Практическая схема принятия решений для технических специалистов
Вместо того чтобы начинать с категории станка, начните с репрезентативной выборки заказов. Выберите задания, отражающие наиболее сложную часть обычной номенклатуры: короткие серии, несколько материалов, нестандартные размеры, фигурные детали, внутреннюю механическую обработку и жесткие требования к срокам поставки. Составьте карту маршрута каждой детали от выдачи плиты через раскрой, механическую обработку, облицовывание кромки и сборку.
Затем сравните два метода с учетом фактических производственных потерь:
- Сколько раз необходимо перемещать панель, прежде чем она будет готова к следующему процессу?
- Как часто операторам приходится сортировать, перемаркировать или искать детали после раскроя?
- Какие детали требуют второго станка после обработки на балочной пиле?
- Сколько заказов задерживается из-за невозможности эффективно сгруппировать их?
- Какие типы материалов и деталей создают наибольший риск брака?
- Могут ли имеющиеся операторы поддерживать дисциплину программирования, управления инструментом и технического обслуживания, требуемую выбранным методом?
Существует также обоснованное гибридное решение. Многие производители мебели выигрывают, сохраняя балочную пилу для повторяющихся прямоугольных компонентов и используя обработку с ЧПУ для индивидуальных, фигурных или требующих интенсивной механической обработки деталей. Такой подход позволяет сохранять высокую производительность при выполнении простых работ и одновременно не допускать нарушения основного потока раскроя сложными заказами. Он требует продуманного планирования и контроля данных, но может подходить предприятиям, чей ассортимент заказов охватывает как стандартное, так и индивидуальное производство.
Для производства с преимущественно многономенклатурным характером решение должно быть в пользу метода, который снижает общую сложность заказа, а не просто сокращает секунды, необходимые для раскроя листа. Выбирайте балочную пилу, когда детали остаются в основном прямоугольными, а предприятие может дисциплинированно группировать, маркировать и направлять их по маршруту. Отдавайте предпочтение раскрою с ЧПУ, когда изменяющаяся геометрия и интегрированная механическая обработка являются постоянными источниками задержек, перемещений и ошибок. Наилучшим выбором является станок, после которого на следующий процесс поступает нужная деталь, в нужном состоянии и в нужное время.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.