

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какие аксессуары для форматно-раскроечного станка помогают выполнять повторяемые поперечные резы?
Наиболее эффективные аксессуары для торцовочных пропилов на форматно-раскроечном станке, обеспечивающие повторяемость, — это жесткий упор для поперечного пиления, откидной упор, который каждый раз возвращается в одно и то же положение, прижимы, предотвращающие смещение, и опорные удлинители, соответствующие заготовке. Приоритет зависит от характера погрешности: нестабильная длина указывает на упор или положение заготовки при базировании; изменение перпендикулярности говорит о смещении упора или недостаточной опоре. Цифровой индикатор упрощает настройку, но не компенсирует механический люфт.
Перед выбором модернизации следует различать повторяемость и точность. В партии могут быть одинаковые детали, которые все оказываются слишком длинными из-за неправильной калибровки шкалы. И наоборот, средний размер может соответствовать чертежу, хотя размеры отдельных деталей различаются. При оценке полезности аксессуаров измеряют как разброс между пропилами, так и отклонение от заданного размера.
Подбирайте аксессуар с учетом наблюдаемого отклонения
Начните с типового материала и стабильной базовой кромки. Изогнутая массивная древесина, стружка между заготовкой и упором или плохо подготовленная кромка создают отклонения, которые аксессуар не сможет надежно устранить. Прежде чем оценивать дополнительные приспособления, также убедитесь в механической исправности подвижной каретки, пильного диска и крепления штатного упора.
Эти закономерности помогают определить направление проверки, но сами по себе не доказывают единственную причину. Например, ослабленное крепление упора может одновременно изменить угол и длину. Покупка более точного упора до устранения этого смещения не решит исходную проблему.
Упор для поперечного пиления должен сохранять настройку под нагрузкой
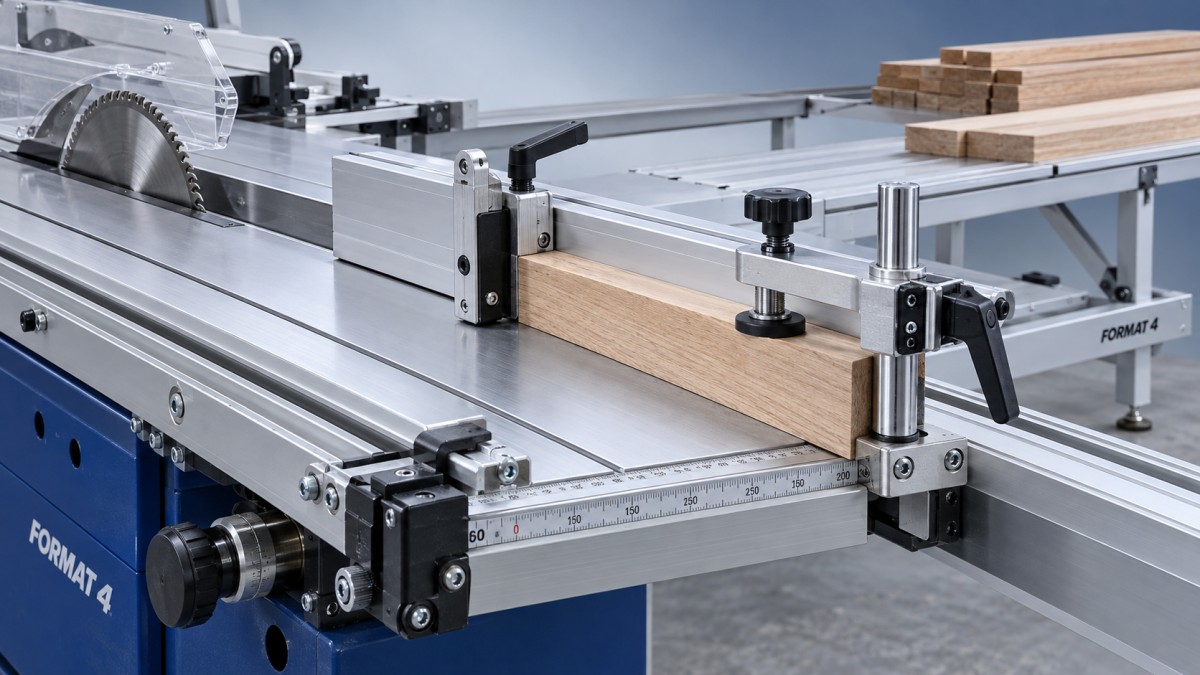
Длинный упор полезен только в том случае, если его крепление и профиль выдерживают нагрузки, создаваемые обрабатываемыми заготовками. Сравните конструкцию крепления, запирающие поверхности, точки опоры и длину перекрытия телескопических секций. Массивный профиль, установленный на гибком кронштейне, все равно допускает смещение базовой поверхности.
Оцените жесткость в положениях, которые действительно используются. Выдвинутый упор, поддерживающий длинную царгу двери, испытывает иную нагрузку, чем короткий упор при позиционировании небольших мебельных деталей. При безопасно отключенном станке приложите обычное усилие прижима рядом с рабочим концом и проверьте, смещаются ли упор или его крепление. Чрезмерное усилие делает такую проверку менее показательной и может повредить узел.
Механизм регулировки угла должен позволять вносить точные коррекции, не нарушая другие настройки. Фиксирующие элементы с точным позиционированием полезны, если упор часто снимают или перемещают между работой под прямым и наклонным углом. Их эффективность зависит от того, насколько стабильно упор возвращается в прежнее положение после очистки сопрягаемых поверхностей и повторного затягивания фиксатора.
Проверьте перпендикулярность пробным пропилом подходящей ширины. Небольшая угловая погрешность приводит к большему отклонению на конце широкой панели, поэтому узкий образец мало что говорит о точности при изготовлении боковин шкафов. Если для увеличения влияния угловой погрешности применяется тест с пятью пропилами, соблюдайте неизменную последовательность резов и метод расчета: этот тест оценивает перпендикулярность, а не повторяемость упора по длине.
Откидные упоры: оценивайте контакт и механизм фиксации
Откидной упор задает размерную базу для повторяющихся деталей. Важны его сопротивление вращению, жесткость контактного рычага и стабильность положения в опущенном состоянии. Если после каждого подъема упор заметно устанавливается по-разному, это создает неопределенность даже при неизменном положении шкалы.
Контактная поверхность должна соответствовать материалу. Узкая или закругленная поверхность может нестабильно соприкасаться с профилированной кромкой. Если под упор может проскальзывать тонкий материал, он не подходит для такой толщины. Перед окончательной установкой длины заготовок из массивной древесины с неровным торцом подготовьте базовый конец: если он каждый раз касается упора в разных точках, повторяемого позиционирования не будет.
Точная регулировка полезна, когда нужно скорректировать размер, не ослабляя и не передвигая каждый раз весь упор. Проверьте, смещается ли настройка при затягивании основного фиксатора. Такое небольшое смещение легко пропустить во время демонстрации, сосредоточенной только на плавности перемещения упора.
Для телескопических упоров определите, на каких секциях расположены измерительная шкала и упор. Смещение выдвижной секции, недостаточная длина перекрытия или ослабленное соединение могут изменить эффективную базу. Откалибруйте систему с установленным диском и в предполагаемой конфигурации резания, затем проверьте результат независимым измерительным инструментом.
Удалению стружки и пыли следует уделить внимание в области контакта упора и заготовки. Скопившаяся пыль изменяет положение заготовки при базировании. Выемка для стружки или доступная для очистки контактная зона упрощают обслуживание, однако ее геометрия должна надежно базировать и самые мелкие детали, предусмотренные для обработки.
Используйте упор для поперечного пиления в соответствии с инструкциями производителя станка. Не применяйте параллельный упор в качестве ограничителя длины так, чтобы деталь при поперечном пилении оказалась зажата между упором и диском. При использовании разрешенного производителем упорного блока заготовка должна отойти от него до того, как достигнет диска.
Прижимы и удлинители устраняют разные виды смещения
Прижим должен надежно фиксировать деталь, не меняя ее форму
Прижимы уменьшают подъем и скольжение детали во время резания. Они особенно полезны при обработке узких компонентов, скользких поверхностей и деталей, которые трудно каждый раз одинаково базировать вручную. Ход прижима, вылет его горловины, форма упорной площадки и жесткость крепления должны соответствовать обрабатываемой детали.
Прилагайте усилие над опорной зоной. Если прижать тонкую панель над неподдерживаемым промежутком, она прогнется; после снятия прижима форма изменится, что может создать впечатление ошибки обработки. Чрезмерное давление также оставляет вмятины на мягкой древесине или сдавливает деликатную поверхность.
Одного вертикального усилия недостаточно, чтобы гарантировать прилегание к упору и ограничителю. Сначала прижмите базовые поверхности, затем зафиксируйте деталь, не нарушая их контакта. Для пневматических прижимов важны стабильное регулируемое давление и соответствие требованиям к подаче воздуха. Сравнивайте усилие прижима при доступном рабочем давлении, а не исходите из предположения, что пневматический механизм всегда обеспечивает более стабильную фиксацию.
При безопасно отключенном станке проверьте зазоры по всему ходу каретки. Корпуса прижимов, рукоятки, шланги и монтажные кронштейны должны на всем протяжении предполагаемой операции находиться вне зоны контакта с диском, защитным кожухом и другими элементами станка.
Опорные удлинители должны выдерживать нагрузку, не направляя заготовку в сторону
Длинные доски и широкие панели создают нагрузку на узел поперечного пиления. Выносной стол, боковое удлинение стола или подходящая опора уменьшают провисание и риск поворота детали с потерей контакта с базовыми поверхностями. Оцените всю систему опор при обработке заготовки максимального предусмотренного размера.
Особенно важна регулировка высоты. Слишком высокая опора приподнимает материал над кареткой или базовой поверхностью упора; слишком низкая позволяет ему провисать до того, как опора начнет воспринимать существенную нагрузку. Совместите опору с заданной рабочей плоскостью станка и оцените ее поведение под типовой нагрузкой.
При использовании отдельно стоящих роликовых опор следует учитывать, что их ориентация и положение могут способствовать боковому смещению либо потере контакта при движении каретки. Опора, перемещающаяся вместе с подвижным узлом, работает иначе, чем стационарная стойка. Прежде чем принять любой из вариантов, проверьте траекторию движения, устойчивость на полу и наличие необходимых зазоров.
Цифровые шкалы упрощают повторную настройку при стабильной механике
Цифровой индикатор длины особенно полезен при частом переходе между размерами в процессе производства. Он уменьшает зависимость от считывания гравированных делений и упрощает фиксацию небольших изменений настройки. При длинной серии, для которой уже используется надежно зафиксированный механический упор, его преимущества менее значительны.
Разрешение дисплея не равно точности готовой детали. На результат влияют измерительная система, крепление упора, поправка калибровки и контакт заготовки. Уточните разницу между шагом индикации, точностью позиционирования и подтвержденной повторяемостью в предполагаемых условиях эксплуатации.
Также выясните, что происходит после отключения питания, замены батареи или перемещения телескопической секции. Удобный дисплей становится причиной брака, если его исходная точка теряется без явного предупреждения. Процедура сброса и калибровки должна быть удобна для выполнения непосредственно на станке.
Проверьте настройку пробными резами и повторными установками
Приемочное испытание должно позволять отделить вариации при неизменной настройке от отклонений, возникающих после регулировки. До испытаний определите допустимый разброс длины и погрешность перпендикулярности на основании чертежа детали или требований к сборке. Не используйте заявленную производителем точность аксессуара как критерий приемки всего процесса.
- Подготовьте типовые заготовки с одинаково подготовленными базовыми поверхностями и кромками. Используйте фактическую толщину и максимальную из предусмотренных производством длину или ширину.
- Настройте упор и ограничитель, затем выполните серию пропилов, не меняя настройку ни одного из них. Измерьте каждую деталь одним и тем же способом и от одной и той же базы, отдельно записывая длину и перпендикулярность.
- Между последующими резами поднимайте и опускайте ограничитель. Это позволит выявить отклонения, связанные с механизмом его возврата.
- Установите другой размер, затем вернитесь к исходной настройке и повторите проверку. Если упор регулярно снимают, включите в испытание его снятие и повторную установку.
Используйте измерительное оборудование, способное выявить отклонения в пределах допустимого разброса. Поддерживайте постоянное усилие при базировании и отмечайте, меняется ли положение опоры или схема прижима между образцами. Иначе одновременно изменится несколько параметров, и испытание мало что покажет о самом аксессуаре.
Сравните результаты до и после предполагаемой модернизации при эквивалентных условиях. Стабильные размеры при неподвижном упоре и отклонения после его перемещения — основание проверить регулировку и базирование. Если отклонения сохраняются без повторной настройки, возможными причинами остаются базирование, жесткость, состояние материала или перемещение частей станка.
Последующие столярные операции — еще одна причина придерживаться четкой схемы базирования. Если детали после поперечного пиления поступают на станок с ЧПУ для выборки гнезд для обработки гнезд, пазов или канавок, выясните, от чего базирует следующая оснастка: от торца, длинной кромки или другой базы. Постоянная длина детали после поперечного пиления не гарантирует постоянного положения соединения, если между операциями меняется база.
Выбирайте модернизацию, устраняющую подтвержденную погрешность
Если прямоугольные резы стабильны, а длина деталей различается, в первую очередь проверьте жесткость упора, геометрию контактной поверхности и работу фиксатора. Если на больших панелях нарушается перпендикулярность, а небольшие детали обрабатываются правильно, прежде чем устанавливать цифровую шкалу, проверьте опоры и нагрузку на упор. Для коротких деталей, смещающихся во время резания, подходящие прижимы — более прямое решение, чем удлинение упора.
Проверка совместимости должна охватывать размеры крепления, интерфейсы каретки, полезную ширину резания, зазор до защитного кожуха и доступ для регулировки. Если эти данные неясны, запросите монтажный чертеж. Переходник может добавить соединения и увеличить плечо нагрузки, поэтому оценивайте установленный узел в сборе, а не только сам аксессуар.
Сохраняйте принятые размеры настройки, метод калибровки и результаты испытаний в документации на станок. Повторяйте соответствующую проверку после замены диска, перемещения упора или изменения схемы опор. Это позволит сравнивать последующие изменения размеров с известной базой и быстрее определить, какая настройка требует внимания.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.