


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Для чего используется форматно-раскроечный станок с ЧПУ в производстве мебели?
Форматно-раскроечный станок с ЧПУ используется для раскроя крупных листов фанеры, ДСП, МДФ и других листовых материалов на прямоугольные детали, необходимые для изготовления шкафов. К ним относятся боковины, верхние и нижние панели, полки, дверцы и детали ящиков. Станок выполняет резы по заданным размерам и последовательности, помогая получать детали, которые стабильно подгоняются друг к другу.
Основная задача станка — раскрой панелей по размеру, а не выполнение всех операций обработки. Мебельная мастерская может использовать его для подготовки заготовок точных размеров, а затем передавать детали на другое оборудование для облицовывания кромок, сверления, фрезерования и сборки. Объём операций, которые станок выполняет автоматически, зависит от его комплектации и организации производственного процесса.
Что именно делает станок
Форматно-раскроечный станок с ЧПУ сочетает дисковую пилу с компьютерной системой позиционирования. Оператор вводит или загружает данные раскроя, после чего станок позиционирует панель или режущий механизм в соответствии с заданными размерами. В зависимости от конструкции материал может прижиматься к упору и перемещаться программируемым толкателем, пока пильный узел проходит через лист.
Для раскроя панелей на мебельных производствах часто используют станки с прижимной балкой. На таких станках балка удерживает панель во время резания, а пильный узел перемещается по направляющей траектории. Некоторые модели могут раскраивать несколько листов в пакете, если их общая толщина, материал и конфигурация пилы соответствуют ограничениям станка.
Управление с ЧПУ не означает, что станок самостоятельно выполняет все операции. Для загрузки листов, их поворота при поперечном раскрое, отделения готовых деталей и перемещения к следующей операции может по-прежнему требоваться оператор. К некоторым системам можно добавить оборудование для автоматической загрузки и выгрузки, но оно не входит в стандартную комплектацию каждого станка с ЧПУ для раскроя панелей.
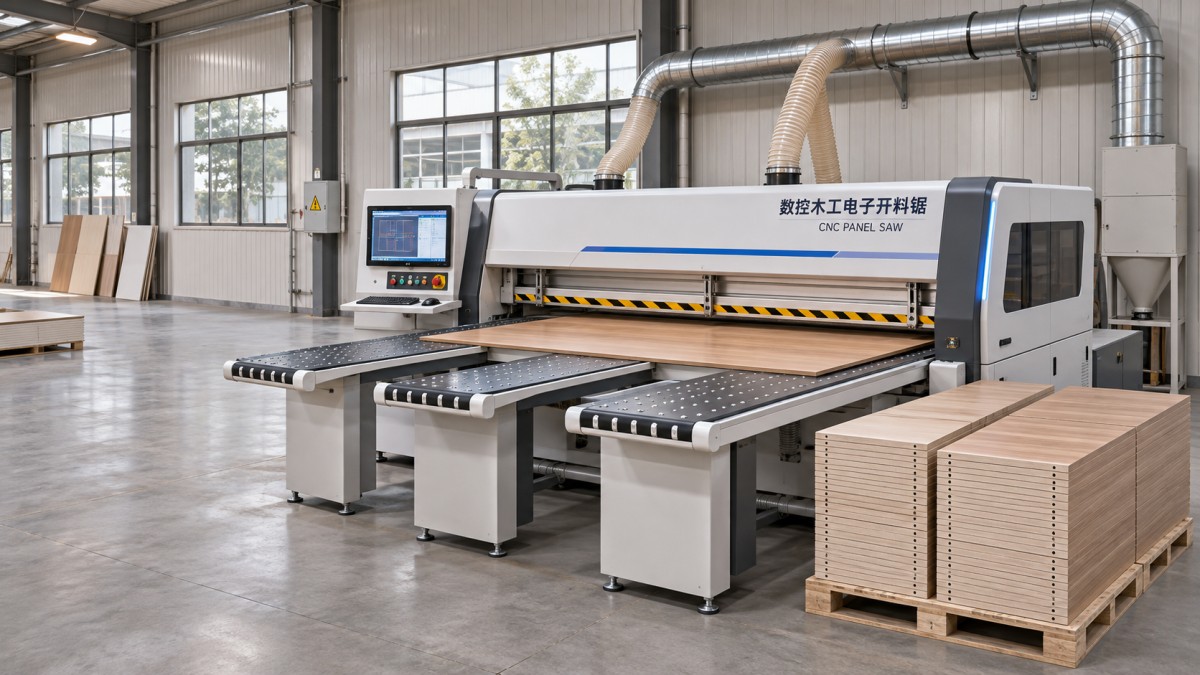
Это различие важно, поскольку карта раскроя — лишь часть рабочего процесса. Даже если станок автоматически позиционирует каждый рез, время, затрачиваемое на перемещение листов и идентификацию деталей, влияет на объём работы, который станок выполняет за смену.
Раскрой листов на детали для шкафов
При изготовлении шкафов широко используются плоские прямоугольные детали. Например, для нижнего шкафа могут понадобиться две боковые панели, дно, верхняя панель или опорные царги, задняя стенка и одна или несколько полок. Конструкция зависит от конкретного изделия, однако многие такие детали изготавливают из полноформатных листов, которые необходимо раскроить с соблюдением заданных размеров.
В список раскроя вносят необходимые размеры и количество деталей. Сначала лист можно раскроить на длинные полосы, а затем нарезать их поперёк на отдельные детали. Последовательность зависит от карты раскроя и возможностей станка. Поскольку форматно-раскроечный станок выполняет прямолинейные резы по материалу, карта раскроя должна соответствовать этому способу обработки.
Полученные детали применяются для разных целей:
- Корпуса шкафов: Боковые панели, верхние и нижние панели, а также перегородки образуют основную коробчатую конструкцию. Стабильность размеров помогает сохранять прямоугольность сборки и уменьшает проблемы при соединении деталей.
- Полки и перегородки: Для партии шкафов можно раскроить повторяющиеся детали одного номинального размера с учётом точности станка и настройки раскроя.
- Дверцы и фасады ящиков: Станок подготавливает прямоугольные заготовки. Может потребоваться дополнительная обработка или отделка, особенно для деталей с фигурным профилем или декоративными элементами.
- Детали ящиков и задние стенки: Можно раскраивать также тонкие панели и небольшие детали, если их размеры и свойства материала соответствуют возможностям станка по обработке.
Станок раскраивает материал по заданным размерам, но не определяет, соответствуют ли эти размеры конструкции шкафа. Например, при расчёте заготовки дверцы может потребоваться припуск на облицовывание кромок или заданный зазор вокруг проёма. Если эти требования не учтены в списке раскроя, даже точно раскроенная деталь может оказаться неподходящего размера.
Какие материалы можно раскраивать?
Станки с ЧПУ для раскроя панелей подходят для листовых материалов, используемых в производстве шкафов. К распространённым материалам относятся ДСП, МДФ, фанера, а также панели с меламиновым или ламинированным покрытием. Выбор пилы, режимов подачи и способов поддержки зависит от материала и требований к качеству поверхности.
Панели с облицовкой требуют особого внимания. На меламиновой поверхности при выходе пилы из материала могут появляться сколы, из-за которых кромка будет заметна или её будет трудно аккуратно отделать. В некоторых станках используется подрезная пила, которая перед проходом основной пилы выполняет неглубокий предварительный рез с нижней стороны панели. На результат также влияют состояние и выравнивание пилы, скорость подачи и поддержка панели; одна лишь подрезная пила не гарантирует чистую кромку.
При раскрое фанеры нужно учитывать другие факторы. Из-за слоистой структуры и поверхностного шпона при неподходящей пиле или режимах резания могут возникать вырывы волокон. Важна и плоскостность листа: покоробленная панель может неплотно прилегать к базовой поверхности или прижимной балке, что влияет на качество реза и стабильность размеров.
На подходящем оборудовании можно раскраивать массив древесины, однако станок, предназначенный для обработки листовых материалов, не обязательно подходит для любых операций с массивом. Узкие, неровные или неустойчивые заготовки может быть трудно надёжно закрепить или безопасно подавать. При выборе материалов, толщины и размеров деталей следует руководствоваться документацией и техническими характеристиками оснастки станка.
Почему важны карты раскроя
Карта раскроя размещает необходимые детали на имеющихся листах. Задача состоит не только в том, чтобы поместить в контур панели как можно больше прямоугольников. При составлении карты также необходимо учитывать ширину материала, удаляемого пилой, — так называемый пропил, — а также припуск на обрезку, необходимый для получения чистых прямоугольных базовых кромок.
Направление волокон и декоративного рисунка также может ограничивать раскладку. Если рисунок древесины на соседних дверцах шкафа должен иметь одинаковое направление, поворачивать деталь ради экономии материала может быть недопустимо. Поэтому раскладка, которая выглядит эффективной на экране, может привести к непригодным или визуально неоднородным деталям, если правила ориентации не учтены.
В некоторых системах используется программное обеспечение для оптимизации, которое формирует карту раскроя по списку деталей и размерам листов. Это позволяет сократить количество ненужных обрезков, однако экономия зависит от сочетания размеров деталей, формата панели, ограничений по направлению рисунка и возможности хранить и идентифицировать пригодные остатки. Программа оптимизации не может компенсировать ошибки в списке деталей или повреждение поверхности панели из-за неправильной настройки раскроя.
Идентификация деталей — ещё один практический вопрос. Несколько деталей могут выглядеть одинаково, но немного отличаться по длине или назначению. Этикетки, записи последовательности раскроя или чёткая система сортировки помогают не перепутать левую боковину шкафа с похожей перегородкой. Некоторые системы могут печатать этикетки автоматически, в других случаях детали маркируют вручную.
Место станка в процессе изготовления шкафов
Станок, как правило, используется на раннем этапе производства. Процесс начинается с проекта шкафа или списка деталей, за которыми следуют выбор листового материала и раскрой. Затем готовые заготовки направляют на операции, предусмотренные конструкцией. Видимые кромки могут облицовываться; отверстия под чашки петель, полкодержатели и соединительную фурнитуру, а также пазы могут обрабатываться отдельно перед сборкой.
Такое разделение операций объясняет, почему важна стабильность размеров. Если ряд отверстий для петель размечается от кромки, отклонения в размерах панели могут повлиять на положение петли относительно проёма шкафа. Аналогично, непрямоугольные панели могут вызвать проблемы с выравниванием при сборке корпуса. Точный раскрой помогает последующей обработке, но на качество готового шкафа также влияют точность сверления, толщина кромочного материала, регулировка фурнитуры и методы сборки.
Станок с ЧПУ для фрезерования может работать иначе. При раскрое по технологии nesting детали вырезаются из листа, а в зависимости от комплектации и оснастки за одну установку также могут обрабатываться отверстия, пазы и профили. Форматно-раскроечный станок предназначен для прямолинейного раскроя и может быть полезен, если производство в основном состоит из прямоугольных деталей. Возможность фрезерного станка совмещать несколько операций может быть полезна для изготовления более сложных деталей, однако способы обработки и перемещения материала у этих станков различаются. Ни один из вариантов не является автоматически лучшим для каждой мебельной мастерской.
Что влияет на точность и качество реза?
Программное позиционирование повышает повторяемость только при контроле остальных элементов системы раскроя. Пила должна подходить для обрабатываемого материала и быть достаточно острой для чистого реза. Упоры, направляющие и измерительные системы должны быть правильно выровнены. Листы необходимо устанавливать относительно заданных базовых поверхностей и надёжно удерживать во время резания.
Результат также может зависеть от свойств материала. Листы различаются по толщине и плоскостности, а повреждённая кромка листа может служить плохой базой. Раскрой нескольких листов в пакете на совместимом станке позволяет увеличить объём за один цикл, но пакет должен быть устойчивым и не превышать допустимую высоту. Слишком высокий пакет или неподходящая пила могут ухудшить качество реза или создать опасные условия.
Удаление пыли — часть технологического процесса, а не просто дополнительная опция. При раскрое древесных плит образуются пыль и стружка, которые необходимо удалять подходящей аспирационной системой. Скопление отходов может мешать поддержанию чистоты рабочих поверхностей и работе станка, а пыль в воздухе создаёт угрозу здоровью и затрудняет поддержание чистоты в цехе. Защитные ограждения, аспирация и безопасные методы работы необходимы и при автоматизированном позиционировании и раскрое.
Когда полезен станок с ЧПУ для раскроя панелей?
Такое оборудование особенно актуально для производства шкафов, где требуется раскраивать большое количество прямоугольных деталей из листового материала и стабильно соблюдать размеры. Станок подходит и для изготовления продукции на заказ: новый список раскроя можно запрограммировать без ручной настройки упора под каждый отдельный размер. Однако эффективность зависит от скорости подготовки данных и от того, насколько рационально организовано перемещение листов и готовых деталей по цеху.
При небольшом объёме разноплановых заказов может быть достаточно более простого способа раскроя панелей, если затраты на наладку, занимаемая площадь и перемещение материала не позволяют обосновать покупку системы с ЧПУ. На крупных производствах станок можно интегрировать с программным обеспечением, маркировкой и оборудованием для перемещения материала, чтобы обеспечить обработку большого потока деталей. В промежуточных случаях важно определить, какую долю работ позволяет выполнять программируемый прямолинейный раскрой.
Чтобы определить роль такого станка, полезно оценить список деталей, а не шкаф как готовое изделие. Если большинство компонентов начинают изготовление как прямоугольные заготовки из листового материала, станок может выполнять ключевую подготовительную операцию. Если же для производства требуются главным образом криволинейные контуры, сложное фрезерование или обработка нескольких элементов на каждой детали, станок всё ещё может подготавливать материал, но основная часть производственной нагрузки ляжет на другое оборудование.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.