


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как автоматический форматно-раскроечный станок позиционирует и распиливает стопы плит
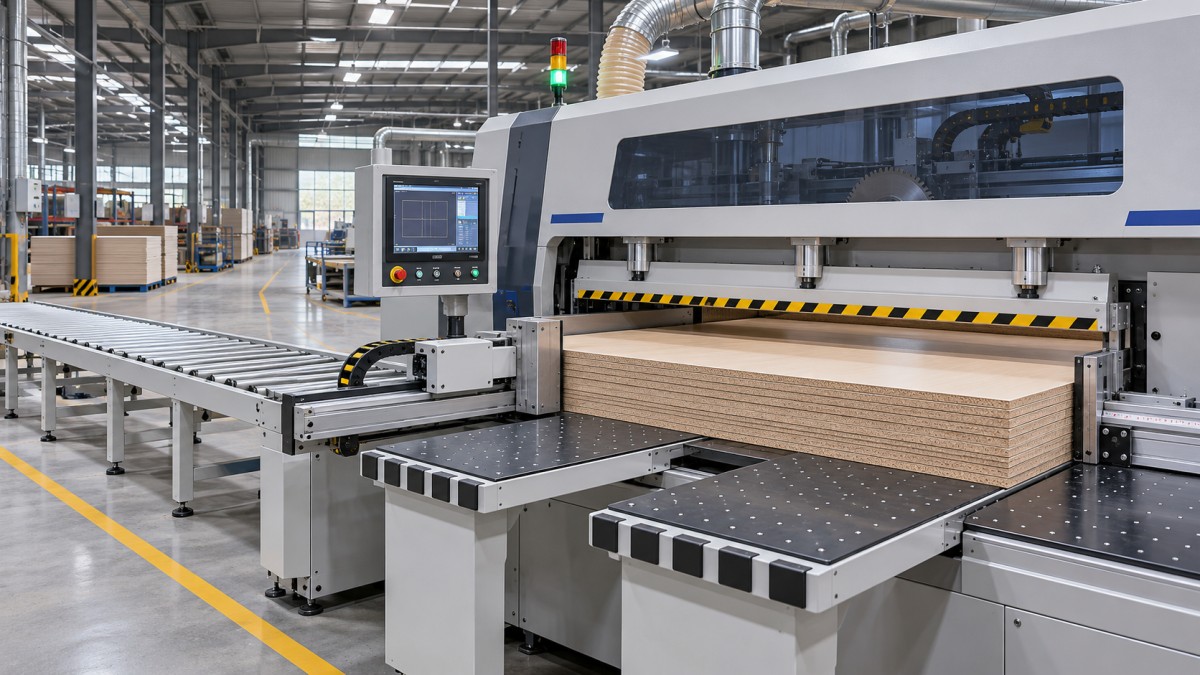
Автоматический форматно-раскроечный станок позиционирует пакет панелей, создавая базовую кромку, подавая материал к запрограммированной линии реза и прижимая панели во время перемещения пильной каретки. Затем механизм подачи продвигает оставшуюся часть пакета для следующего реза. Каждое движение зависит от предыдущего: точно управляемый толкатель не может компенсировать панели, которые были смещены до зажима или сдвинулись во время резания.
Для технического специалиста, оценивающего оборудование, важно понять, насколько стабильно станок сохраняет взаимное положение базовой кромки, запрограммированной позиции и пильного диска в производственных условиях. На это влияют высота пакета, плоскостность панелей, усилие прижима, настройка диска и схема раскроя. Понимание последовательности операций помогает отличить спецификацию позиционирования от точности, которую можно ожидать при обработке полной партии деталей.
От пакета панелей до первого реза
Цикл начинается с размещения панелей на загрузочном столе станка или в системе загрузки. В зависимости от конфигурации загрузка может выполняться вручную, с помощью вспомогательных устройств или интегрированного автоматизированного оборудования. Пакет должен находиться в пределах поддерживаемой рабочей зоны станка, а его передняя и боковые кромки должны быть расположены так, чтобы система подачи и механизмы выравнивания могли обеспечить повторяемое исходное положение.
Панели в пакете не обязательно ведут себя как единая цельная заготовка. Листы могут незначительно различаться по длине, ширине, плоскостности и состоянию кромок. Если нижний лист опирается на базовую поверхность, а верхний выступает за нее, при одном проходе диска с каждого листа будет снято разное количество материала. Поэтому операторам нужен способ загрузки, обеспечивающий совмещение соответствующих кромок без попадания мусора между панелями и повреждения готовых поверхностей.
Боковое устройство выравнивания может прижимать пакет к неподвижному упору до или во время позиционирования. Затем система подачи контролирует перемещение в направлении, по которому задается ширина реза. Конкретная компоновка зависит от станка: в одних моделях используются приводные толкатели или захваты, в других эти функции объединены с автоматизированным оборудованием для загрузки и выравнивания. При оценке следует выяснить, какие устройства входят в комплектацию и какие базовые поверхности они используют.
При прямоугольной схеме раскроя первой операцией может быть обрезной рез. Удаление узкой полосы создает новую базовую кромку при условии, что пакет надежно удерживается, а полученная кромка подходит для последующих операций. Обрезной рез не может исправить все ошибки загрузки: если листы смещены относительно друг друга или пакет движется во время резания, полученные кромки могут по-прежнему не образовывать требуемую общую базу.
Как станок задает положение каждого реза
Контроллер преобразует программу раскроя в последовательность положений подачи и движений пилы. В распространенной конфигурации программируемый толкатель перемещает пакет к линии пиления. Привод и система обратной связи по положению контролируют величину перемещения, а захваты или толкающая поверхность поддерживают контакт с материалом. После реза станок продвигает оставшуюся часть пакета, устанавливая следующую полосу в нужное положение.
Важен размер между действующей базой и плоскостью резания пильного диска. При расчете последовательных положений система управления должна учитывать ширину пропила — количество материала, удаляемого при резании. В зависимости от станка и программы система также может учитывать первоначальный обрезной рез и другие заданные припуски. При оценке следует выяснить, как система управления учитывает эти значения и как вводятся изменения настроек диска или режима резания.
Точность позиционирования зависит не только от заявленного разрешения привода. Ослабленный захват, проскальзывание пакета относительно толкателя, люфт механического привода или неправильно установленная линия пиления могут привести к отклонению ширины деталей от заданной. Это может проявляться как постоянное смещение, различия между циклами или постепенное изменение размеров в серии резов. Для каждого из этих случаев требуются разные проверки.
Важна и стратегия базирования. В некоторых схемах материал многократно позиционируется по контролируемой кромке; в других полосы необходимо удалить, перевернуть или переместить перед поперечным раскроем. Каждое перемещение создает дополнительный риск неправильного позиционирования кромки или изменения взаимного положения панелей в пакете. Демонстрация станка, в которой показаны только повторные резы в одном направлении, может не охватывать часть реального производственного процесса.
Прижим и раскрой пакета
Когда пакет достигает запрограммированного положения, прижимная балка опускается и удерживает его на столе. Затем пильная каретка перемещается под зоной резания или через нее — в зависимости от конструкции станка, — а диск поднимается для выполнения реза. После завершения прохода каретки диск убирается, а прижимная балка освобождает пакет или меняет положение в соответствии с запрограммированной последовательностью.
У прижимной балки две задачи: не допустить перемещения пакета и ограничить расхождение листов под действием сил резания. Если усилие прижима недостаточно для данного материала и состояния пакета, возможно смещение, влияющее на размеры и качество кромок. Чрезмерное усилие может оставить следы на чувствительных поверхностях, деформировать пакет или затруднить обработку деликатных материалов. Подходящая настройка зависит от станка, материала, конструкции пакета и оснастки; ее следует выбирать согласно инструкциям производителя станка.
Состояние и настройка диска влияют как на рез, так и на нагрузку на пакет. Тупой или неподходящий диск может увеличить усилия резания, ухудшить качество кромок и затруднить стабильное удержание листов. На результат также влияют вылет диска, скорость каретки, геометрия зубьев и направление резания. Подходящие настройки зависят от пилы и материала, поэтому одно значение подачи или скорости не может описать режим, пригодный для всех типов панелей.
В некоторых станках перед основным диском используется подрезной диск для уменьшения сколов на ламинированных или облицованных панелях. Важны его соосность с основным диском и глубина резания: неправильно настроенный подрезной узел может оставить заметную ступеньку или сам вызвать дефекты кромки. Поэтому чистота кромки зависит от взаимодействия оснастки, регулировки станка и поверхности панели, а не только от наличия подрезного диска.
После реза отделенную полосу необходимо поддержать и удалить, не сместив оставшуюся часть пакета. В зависимости от компоновки это может выполнять оператор, рольганг или автоматизированная система перемещения. Недостаточная опора для деталей, затрудненное удаление или попадание отрезанного материала на траекторию следующего движения могут прервать цикл и повлиять на стабильность результата.
Почему при увеличении высоты пакета меняется результат
Раскрой нескольких панелей за один проход может повысить производительность одного цикла пиления, однако максимальная высота пакета станка — это предел его вместимости, а не гарантия того, что любой материал можно раскроить на такой высоте с требуемым качеством и стабильностью размеров. Допустимая высота пакета зависит от свойств панелей, вылета диска, работы прижима и сил резания, создаваемых выбранной оснасткой и настройками.
По мере увеличения высоты пакета небольшие различия между листами становятся более существенными. Изогнутые панели могут оставлять зазоры; скользкие декоративные поверхности могут смещаться относительно друг друга; верхние и нижние листы могут по-разному реагировать на давление и силы резания. Пакет, который выглядит выровненным до зажима, может изменить форму при опускании прижимной балки. Проверка только верхней панели на соответствие заданному размеру может не выявить отклонения в других частях пакета.
На повторяемость также влияют пыль и стружка. Материал, попавший под панель, может изменить ее положение на столе, а мусор у базовой поверхности — повлиять на выравнивание. Системы аспирации и очистки следует учитывать как часть процесса позиционирования, особенно если мелкие частицы могут повлиять на требуемое качество поверхности или допуски.
Таким образом, практическую высоту пакета необходимо определять для каждой производственной комбинации. Для ровных необлицованных панелей может подойти иная схема укладки, чем для тонких декоративных плит с легко повреждаемой поверхностью. Если для поддержания качества необходимо уменьшить пакет, производительность следует оценивать с учетом этой меньшей высоты, а не заявленного максимума станка.
Как оценить точность на протяжении всего цикла
Для полноценной оценки нужно проследить за материалом на всех этапах предполагаемой схемы раскроя и проверить готовые детали, а не только отображаемое положение толкателя. Условия испытания должны соответствовать материалу панелей, размеру листов, высоте пакета, отделке поверхности и оснастке, предусмотренным для производства. До начала испытания стороны должны согласовать места измерений и критерии приемки, включая оценку качества кромок и повреждений поверхностей.
Измерения следует проводить на панелях, расположенных в разных частях пакета, и на деталях, полученных на разных этапах последовательности. Проверяйте ширину и длину реза, разброс между листами и прямоугольность, если схема включает резы в двух направлениях. Также осматривайте обе стороны и кромки на наличие сколов, несовпадения подреза, следов давления и смещения панелей. Эти наблюдения помогают отличить постоянное смещение настройки от отклонений, вызванных перемещением материала или резанием.
Последовательность операций помогает разобраться в причинах ошибок. Одинаковое размерное смещение во всем пакете может указывать на проблему базирования или калибровки. Различия между верхними и нижними панелями могут стать поводом проверить выравнивание пакета, усилие прижима и перемещение материала. Дефект, заметный преимущественно на выходе из реза, требует более тщательной проверки опоры, оснастки и настроек резания. Ни один из этих признаков не доказывает единственную причину, но каждый помогает сузить круг вопросов.
К времени цикла следует подходить так же. Скорость пильной каретки — лишь одна составляющая производственного цикла, в который также входят загрузка, выравнивание, позиционирование, зажим, обратные перемещения и удаление отрезанных деталей. При раскрое, требующем поворота полос и повторного реза, скорость перемещения материала между резами в двух направлениях может определять, насколько быстро готовые детали будут выходить из станка.
Объективный результат оценки учитывает требуемое качество деталей, достижимую высоту пакета и полное время цикла. Это позволяет определить, способен ли станок на протяжении всего предполагаемого объема работ сохранять заданное взаимное положение пакета, базы и пильного диска.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.