


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как выбрать форматно-раскроечный станок с ЧПУ для МДФ и ДСП
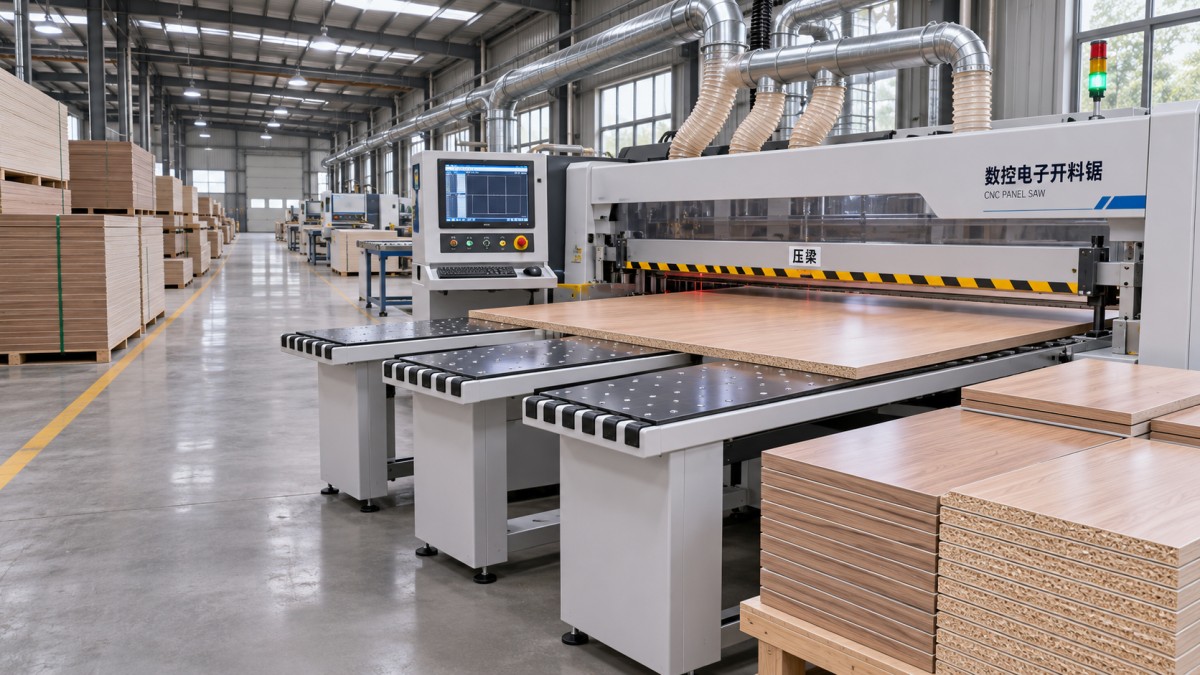
Выбор подходящего форматно-раскроечного станка с ЧПУ для MDF и ДСП требует большего, чем просто сравнение скорости резания. На качество продукции и эксплуатационные затраты влияют размеры листов, точность раскроя, возможность подрезки, удаление пыли и интеграция с программным обеспечением. Для специалистов, оценивающих технические характеристики, задача состоит в том, чтобы соотнести их с реальными свойствами материала и целевой производительностью, а не с идеализированным циклом раскроя. Станок, хорошо работающий со стандартной плитой поставщика, может потребовать другой настройки при обработке самых толстых листов, материалов с декоративной поверхностью или партий со сложным сочетанием деталей.
Лучше всего начать с четкого представления о задачах станка: какие плиты поступают на производство, какие детали выходят из зоны раскроя и какие отклонения допустимы в процессе.
Учитывайте материал и диапазон раскроя
В закупочных обсуждениях MDF и ДСП часто рассматривают вместе, однако при раскрое они ведут себя по-разному. MDF обычно имеет более однородную структуру и образует мелкую пыль. У ДСП более крупная фракция внутреннего слоя, что может влиять на качество кромки и удаление стружки. Оба материала могут поставляться без отделки или с поверхностями из меламина, ламината либо шпона, где сколы на видимой кромке особенно нежелательны.
До рассмотрения моделей станков зафиксируйте минимальные и максимальные размеры листов, диапазон толщины, типы отделки поверхности, а также требования к направлению волокон или рисунка. Учитывайте как самую маленькую готовую деталь, так и самый большой исходный лист. Станок может принимать полноформатную плиту, но испытывать трудности с надежной фиксацией или обработкой узких полос.
Сопоставьте полезную длину и глубину реза с фактическими размерами плит, учитывая припуск на подрезку и используемые в производстве схемы раскроя. При пакетном раскрое попросите поставщика указать допустимую высоту пакета для каждого характерного материала, а не только максимальное механическое раскрытие станка. Плоскостность плиты, покрытие, выбор пилы и требуемое качество поверхности могут ограничивать практическую высоту пакета ниже этого максимума.
Определите точность как производственное требование
Указанный допуск позиционирования полезен, но он не равен точности готовой детали. На последнюю также влияют прямоугольность плиты, выравнивание подачи, прижим, состояние пилы, стабильность материала и способ измерения результата оператором. Уточните, что именно охватывает показатель точности поставщика, в каких условиях он измерялся и относится ли он к позиционированию, резу или готовой детали.
Для мебельных деталей рассмотрите как минимум четыре проверки:
- Длина и ширина реза: Измерьте характерные детали в нескольких точках и сравните с запрограммированными размерами.
- Прямоугольность: Проверьте, образуют ли соседние кромки требуемый угол; измерение диагоналей помогает выявить отклонение прямоугольных деталей от прямого угла.
- Повторяемость: Сравните детали, вырезанные в начале и в конце цикла, в том числе полученные из разных мест пакета.
- Состояние кромки: Осмотрите обе поверхности и сердцевину на наличие вырывов, следов подрезки, прижогов и других дефектов, важных для следующего этапа обработки.
Установите допуски приемки с учетом последующей операции. Для детали, предназначенной для видимой фасадной поверхности шкафа, может потребоваться более тщательный визуальный контроль, чем для внутренней панели; детали для автоматического сверления или кромкооблицовки могут требовать более жесткого размерного контроля. До испытания станка согласуйте метод измерения, инструменты, объем выборки и предельные значения приемки. Иначе демонстрация может дать множество измерений, но не привести к единому решению.
Подрезная пила, выбор основного диска и контроль сколов
Для ламинированных плит или плит с меламиновым покрытием наличие подрезного узла может быть важным критерием выбора. Подрезной диск выполняет неглубокий предварительный пропил снизу, прежде чем основной диск пройдет насквозь, помогая уменьшить вырывы на нижней поверхности. Эффективность зависит от правильной соосности и настройки, а также от состояния обоих дисков. Неправильно настроенный подрезной диск может оставлять заметную ступеньку или канавку вместо чистой кромки.
Уточните, как регулируются глубина подрезки и боковое положение, можно ли повторить настройки после смены диска и как оператор может проверить результат. Если в ассортименте есть как плиты с покрытием, так и без отделки, оцените трудоемкость переналадки и возможность отключать подрезной узел, когда он не нужен.
Диаметр основного диска, геометрия зубьев, ширина пропила и скорость резания также должны соответствовать материалу и требуемому качеству поверхности. Не существует единственной спецификации диска, гарантирующей хороший результат при любых работах с MDF и ДСП. Запросите у поставщика рекомендации по комплекту дисков для ваших фактических плит, а затем включите в оценку износ дисков и практику их переточки. Чистый рез новым диском — лишь начало оценки.
Сравнивайте производительность с учетом всего рабочего процесса
Высокая скорость каретки или подачи может выглядеть убедительно в техническом описании. Однако на производстве выработка также зависит от загрузки, выравнивания, прижима, схемы раскроя, выгрузки, маркировки и перемещения готового пакета. Более быстрый рез не обязательно повысит производительность линии, если операторы или последующее оборудование не успевают за ним.
Постройте сравнение на примере типичной смены или партии. Зафиксируйте ассортимент плит, количество листов в пакете, схему раскроя, ожидаемую частоту переналадок и условия по численности персонала. Например, при серийном раскрое боковин шкафов могут быть полезны пакетная обработка и упрощенная выгрузка, тогда как производство мебели на заказ может тратить больше времени на смену программ и сортировку различных деталей.
Особое внимание уделите следующим этапам взаимодействия:
- Загрузка и позиционирование: Определите, подходит ли предлагаемая ручная или автоматическая система для массы плит, площади помещения и возможностей операторов.
- Прижим и поддержка: Убедитесь, что плиты сохраняют устойчивое положение на протяжении всего цикла раскроя, особенно тонкие листы, пакеты и небольшие остатки.
- Выгрузка и сортировка: Определите, куда поступают детали, как они идентифицируются и не создают ли перемещение узкое место или повреждения готовых кромок.
- Интеграция: Учитывайте темп работы и компоновку систем хранения, кромкооблицовки, сверления и других связанных операций.
При сравнении поставщиков используйте одинаковые материалы, схемы раскроя, условия по численности персонала и определение готовой детали. Реалистичное время цикла должно включать все операции, необходимые для получения пригодных к использованию и идентифицированных деталей, а не только время движения пилы.
Программное обеспечение и данные: проверяйте передачу, а не только экран
В форматно-раскроечном станке с ЧПУ управляющее программное обеспечение влияет как на производительность, так и на риск ошибок. Оцените, как вводятся, редактируются и передаются карты раскроя. Если уже используется программа оптимизации раскроя или производственная система, подтвердите у обоих поставщиков поддерживаемые форматы файлов и фактическую процедуру импорта. Одинаковые расширения файлов не гарантируют, что размеры, идентификаторы материалов, количества, направление рисунка и маркировка деталей будут переданы правильно.
До покупки проведите небольшой, но репрезентативный тест данных. Включите изменение карты раскроя, плиту с направленным рисунком поверхности, повторяющиеся детали и деталь, требующую специальной маркировки. Проследите путь данных от исходного файла до программы станка и, если применимо, до печатной этикетки. Уточните, требуют ли оптимизация, сетевое подключение, функции штрихкодирования или постобработка отдельного программного обеспечения либо лицензии.
Также выясните, что происходит при прерывании задания. Операторам нужен понятный способ определить уже выполненные пропилы, возобновить оставшуюся работу и не допустить дублирования или пропуска деталей. Практичность интерфейса особенно важна в напряженный день, когда меняется график, а не только во время спокойной демонстрации.
Удаление пыли и обслуживание следует учитывать при сравнении станков
При раскрое MDF и ДСП образуются пыль и стружка, которые необходимо удалять непосредственно в месте их образования. Мелкая пыль MDF предъявляет особые требования к сбору и уборке, а стружка от ДСП и ламинированных поверхностей может требовать внимания к воздушному потоку и воздуховодам. Неэффективное удаление пыли может ухудшить видимость и чистоту, сократить срок службы компонентов и неблагоприятно повлиять на условия раскроя.
Запросите сведения о подключении вытяжки станка и требуемых параметрах расхода воздуха или давления, затем поручите оценить предлагаемую систему с учетом всей схемы воздуховодов и других подключенных станков. Номинальная производительность пылеуловителя сама по себе не подтверждает эффективность непосредственно у станка. При проектировании учитывайте применимые местные требования к условиям труда и контролю пыли, а также уточните, кто отвечает за воздуховоды, фильтрацию и монтаж.
Не менее важен доступ для обслуживания. Проверьте, насколько легко персоналу добраться до дисков, подрезного узла, прижимов, направляющих и точек плановой смазки. Запросите график обслуживания, список рекомендуемых запасных частей, требования к электропитанию и пневматике, а также порядок диагностики неисправностей системы управления. Станок, который легко обслуживать, помогает сократить простои при необходимости смены или регулировки диска во время производственной смены.
Планируйте испытание на самых сложных типовых задачах
По возможности проведите испытание у поставщика на собственных материалах. Выберите не только самые простые плиты: включите плиту с покрытием, где важен контроль сколов, материал типовой производственной толщины, а также пакетный раскрой или схему мелких деталей, характерную для ежедневной работы. Передайте каждому поставщику одинаковую карту раскроя и критерии оценки.
Во время испытания наблюдайте за всем циклом, а не только за готовой стопой деталей. Зафиксируйте время настройки, регулировки, вмешательства оператора, бракованные детали, сбор пыли, маркировку и состояние обеих поверхностей. Измеряйте детали согласованными инструментами и записывайте, откуда взят каждый образец. Если в демонстрации используются диск, программный модуль, загрузочное устройство или система удаления пыли, не включенные в коммерческое предложение, четко обозначьте это.
Техническая документация должна подтверждать результаты испытаний. Сравните полезную рабочую зону предлагаемого станка, требования к инженерным сетям, комплектацию, входящие в поставку принадлежности, объем поставки, обучение и условия послепродажного обслуживания. Если какое-либо требование остается неясным, внесите его в письменную спецификацию и согласуйте до приемки.
Подготовка окончательной спецификации
Лучший выбор — станок, который обеспечивает требуемое качество деталей при заданной производительности и имеет рабочий процесс, с которым ваша команда может работать и который способна обслуживать. Разделите обязательные требования и желательные опции, а каждое коммерческое предложение оценивайте по одним и тем же диапазонам материалов, проверкам точности, интерфейсам программного обеспечения и требованиям к сервису. Так компромиссы становятся очевиднее: на одном предприятии может быть полезна автоматическая загрузка, а на другом важнее простая переналадка и надежная обработка небольших партий.
Для покупателей, оценивающих полный цикл деревообработки, Qingdao Zhongding Machinery Co., Ltd. предлагает оборудование и решения для деревообработки для производителей мебели, мастерских и промышленных производственных линий. В перечень поддержки входят техническая помощь, поставка запасных частей и послепродажное обслуживание. Передача производителю характерных спецификаций плит, карт раскроя, ограничений по компоновке и критериев приемки может помочь превратить первоначальное сравнение в спецификацию станка, подходящего для конкретных задач.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.