


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему форматно-раскроечный станок с ЧПУ скалывает кромки ламинированной плиты?
Пильный станок с ЧПУ может скалывать кромки ламинированной плиты, если подрезная пила затупилась, сместилась, установлена на неправильную глубину или не подходит к основной пиле. Аналогичные повреждения могут возникнуть из-за затупившейся основной пилы, нестабильной опоры плиты или неподходящих настроек подачи. Расположение и характер сколов подскажут, с чего начать: прежде чем менять настройки, осмотрите обе стороны и всю длину пропила.
На производственной линии поврежденная кромка может привести к браку деталей, дополнительным работам по кромлению или остановке станка на время выяснения причины. Самый быстрый способ восстановить стабильность реза — определить, связана ли неисправность с пилой, материалом или определенным состоянием станка, а затем менять по одному параметру за раз.
Начните с осмотра поврежденной кромки
Перед резом отметьте верхнюю и нижнюю стороны образца. Также пометьте передний и задний торцы и запишите ориентацию плиты на станке. Эти простые отметки помогут сравнить дефекты после регулировки, особенно если панель перевернули или по готовой детали трудно определить направление реза.
На станках с подрезным узлом подрезная пила обычно прорезает неглубокую канавку в ламинате с нижней стороны перед основной пилой. Это уменьшает вероятность того, что основная пила оторвет покрытие при выходе из материала. Прежде чем использовать расположение дефекта как диагностический признак, проверьте фактическое направление вращения пил и резания на станке: в зависимости от конструкции станка видимая верхняя сторона не всегда совпадает со стороной входа или выхода пилы из материала.
Если повреждения сосредоточены на стороне с подрезной канавкой, сначала проверьте подрезную пилу, ее соосность и глубину реза. Сколы с обеих сторон могут указывать на износ основной пилы, смещение панели или проблему с материалом. Неровная кромка, возникающая только в конце реза, может быть связана с опорой или зажимом в момент отделения отрезаемой части. Это лишь отправные точки, а не окончательный диагноз: смещенный упор или поврежденная плита могут привести к ошибочной интерпретации характера дефекта.
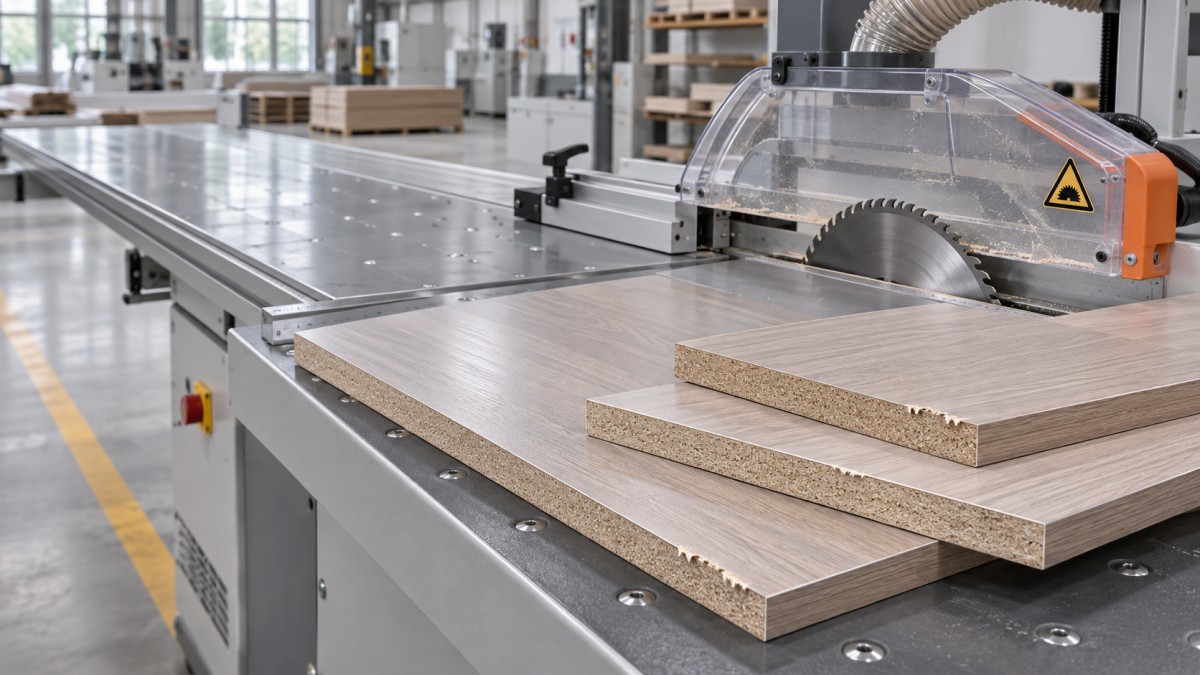
Перед изменением программы проверьте подрезной узел
Если станок оснащен подрезным узлом, убедитесь, что он включен, занимает заданное положение и вращается в направлении, указанном производителем станка. Неактивный подрезной узел может оставлять нижнюю сторону без защиты, даже если программа управления выглядит корректной. Не исходите из того, что на всех форматно-раскроечных станках применяется одинаковая схема подрезания или способ регулировки.
Перед снятием ограждений или прикосновением к пилам обесточьте станок и исключите его неожиданный запуск. Дождитесь полной остановки всех движущихся частей, соблюдайте процедуру блокировки оборудования и используйте подходящие средства защиты рук при работе с острым инструментом. Осматривайте и регулируйте оборудование по инструкции производителя; во время пробного реза не приближайте руки к зоне пиления.
Состояние и установка пилы
Осмотрите зубья подрезной пилы: проверьте наконечники на сколы и износ, наличие смоляных отложений, а также отсутствие или повреждение сегментов. Отложения могут мешать чистому резу, даже если зубья не имеют очевидных повреждений. Очищайте или заменяйте инструмент в соответствии с инструкциями поставщика пилы; не используйте способы, которые могут повредить зубья или нарушить баланс пилы.
Убедитесь, что пила и посадочные поверхности чистые и правильно установлены. Загрязнения между фланцем и пилой могут вызывать биение. Избыточное биение может привести к неровной канавке или чередующимся повреждениям вдоль кромки. Измеряйте биение способом и в пределах, указанных производителем оборудования, а не оценивайте только визуально. Не продолжайте работу с незакрепленной, треснувшей или иным образом поврежденной пилой.
Соосность, ширина и глубина
Канавка подрезной пилы должна совпадать с траекторией основной пилы и обеспечивать достаточный зазор для основного пропила. Смещенная подрезная пила может оставить ламинат без опоры с одной стороны, даже если другая сторона выглядит чисто. Выполните пробный рез на подходящем обрезке, осмотрите обе кромки и отрегулируйте подрезной узел согласно процедуре для станка. В зависимости от конструкции боковое положение может настраиваться механически или через систему управления.
Ширина подрезной канавки также должна соответствовать основной пиле. У регулируемых или составных подрезных пил ширина может зависеть от конструкции инструмента и расположения проставок; у конических подрезных пил эффективная ширина канавки может меняться при изменении глубины реза. Используйте предусмотренный способ регулировки и проверяйте полученную канавку, не полагая, что более глубокий рез всегда лучше. Избыточная ширина может привести к видимой ступеньке или неоправданно широкой канавке, а недостаточная — не защитить обе стороны основного пропила.
Устанавливайте глубину лишь на уровне, необходимом для прорезания нижнего слоя ламината и небольшого захода в сердцевину, соблюдая рекомендации производителя пилы и станка. Если канавка не проходит покрытие насквозь, сколы все равно могут появиться. Чрезмерная глубина увеличивает нагрузку и на некоторых типах пил может влиять на ширину канавки. После любого изменения глубины снова проверьте соосность и ширину.
Если подрезная канавка выглядит правильно, осмотрите основной пропил
Подрезная пила не компенсирует затупившуюся, поврежденную или неподходящую для ламината основную пилу. Осмотрите основную пилу на предмет изношенных или сколотых зубьев и отложений, затем проверьте ее посадочные поверхности и биение согласно установленной процедуре. Сравните диаметр пилы, посадочное отверстие, ширину пропила, геометрию зубьев и допустимую скорость с требованиями станка и материала. Не устанавливайте пилу только потому, что она подходит по посадочному отверстию.
Вылет пилы над панелью может влиять на геометрию реза и качество кромки. В качестве исходного значения используйте диапазон, рекомендованный производителями станка и пилы. Чрезмерный или недостаточный вылет может изменить вход и выход зубьев из материала; подходящая настройка зависит от пилы и станка. Выполняйте регулировку только после блокировки станка и установки ограждений в предусмотренное положение.
Скорость подачи и частота вращения шпинделя также влияют на нагрузку на каждый зуб. Слишком высокая подача может рвать ламинат или перегружать рез, а неподходящее сочетание скорости и подачи может вызывать трение, нагрев или плохое образование стружки. Убедитесь, что фактические настройки соответствуют рекомендациям поставщика инструмента для данной плиты и пилы. Меняйте скорость подачи контролируемыми шагами, оставляя остальные настройки неизменными, и сравнивайте образцы. Никогда не превышайте указанное на пиле ограничение по скорости или рабочие пределы станка.
Программа резания может задавать правильные номинальные параметры, но под нагрузкой станок может работать иначе. Находясь в безопасном рабочем положении, прислушайтесь к станку и понаблюдайте за ним, чтобы заметить необычную вибрацию или изменение звука двигателя. Если пила не может поддерживать заданные подачу или скорость, прежде чем вносить дальнейшие изменения в программу, проверьте привод, состояние пилы и механическое сопротивление.
Исключите смещение плиты и недостаточную опору
Даже острые и правильно выровненные пилы могут скалывать кромку, если панель приподнимается, смещается или вибрирует во время реза. Проверьте прижимные балки, зажимы, поверхности стола и опорные устройства на предмет повреждений, загрязнений или неправильной работы. Удаляйте свободную стружку и мусор, из-за которых плита может неплотно прилегать к столу, соблюдая процедуры очистки и блокировки станка.
Убедитесь, что панель зафиксирована ровно и прижата к предусмотренной базовой поверхности. Прижимное устройство должно удерживать плиту, не повреждая ее поверхность, а отрезаемые части должны оставаться на опоре до завершения реза. Дефект, который появляется преимущественно в конце хода, может быть связан с тем, что небольшой обрезок отходит от пилы или теряет опору. Проверьте последовательность резания и схему закрепления, а не увеличивайте усилие зажима без учета настроек станка.
При пакетном раскрое появляется еще одна переменная. Искривленные листы, неравномерная высота пакета, попавший между листами мусор или различие размеров плит могут препятствовать равномерному прижиму. Сравните рез одного листа с обычным пакетным раскроем при прочих равных условиях. Если один лист режется чисто, прежде чем снова регулировать пилы, проверьте подготовку пакета и допустимую высоту пакета для станка.
Отделите неисправность станка от проблемы с материалом
Прежде чем винить станок, осмотрите необрезанные кромки и поверхности плиты. Результат могут ухудшить хрупкий или поврежденный ламинат, неравномерное сцепление слоев, отслоение поверхностного слоя или пустота рядом с линией реза. Плоскостность плиты и плотность сердцевины также могут влиять на надежность фиксации панели и характер резания.
Если возможно, выполните сравнительный рез на заведомо качественном образце с такими же характеристиками. Запишите идентификатор материала, толщину, ориентацию сторон и сведения о том, связан ли дефект с конкретным листом или партией. Чистый рез на одном образце не доказывает, что весь остальной материал дефектный, но повторяемая разница при одинаковых условиях резания — основание для дальнейшего расследования совместно с поставщиком материала.
Также проверьте, вызваны ли сколы пилением или появились позже. При погрузке и перемещении, штабелировании, работе транспортировочного оборудования и последующей обработке свежая кромка может быть повреждена. Осмотрите образец сразу после реза, предварительно остановив станок и обеспечив безопасный доступ, до передачи детали на следующую операцию.
Обеспечьте воспроизводимость коррекции
Используйте краткую последовательность диагностики вместо одновременного изменения всех настроек. Сначала зафиксируйте исходные условия резания и осмотрите образец. Затем устраните очевидную неисправность, например поврежденный зуб или неработающий подрезной узел, и выполните повторный рез. Если состояние кромки улучшилось, но результат по-прежнему неудовлетворительный, переходите к следующей вероятной причине, записывая каждое изменение.
- Запишите характеристики плиты, ориентацию сторон, маркировку пилы, настройки подрезания, подачу, частоту вращения шпинделя и схему резания.
- Осмотрите дефект с обеих сторон и по всей длине реза. Отметьте, появляется ли он на одной кромке, на обеих или только в начале либо в конце.
- После блокировки станка проверьте инструмент, крепление, соосность подрезной пилы и опорные компоненты в порядке, указанном характером симптома.
- Установите ограждения на место, удалите персонал из зоны резания и выполните контролируемый пробный рез в соответствии с обычной рабочей процедурой станка.
- Сравните новый образец с исходным и запишите измененную настройку. При необходимости повторите проверку.
Подтвердите результат на той же плите, при том же направлении реза и в тех же производственных условиях, при которых возникла проблема. Чистый рез одного листа может не отражать результат пакетного раскроя, а короткий подрезной рез может не выявить проблему с опорой в конце длинной панели. Осмотрите и готовую деталь, и прилегающую кромку обрезка: смещение подрезной пилы может по-разному повлиять на обе стороны.
Если не удается сохранять соосность, измеренное биение остается за пределами допусков производителя после проверки инструмента и посадочных поверхностей или вибрация сохраняется при использовании подходящего инструмента, не пытайтесь устранить проблему только регулировкой параметров резания. Подрезной узел, оправка, подшипники, направляющие или приводы могут нуждаться в проверке согласно сервисной процедуре производителя оборудования. Запишите наблюдения и результаты измерений, чтобы отделить механическую неисправность от факторов, связанных с пилой и материалом.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.