


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как автоматический форматно-раскроечный станок раскраивает стопы плит?
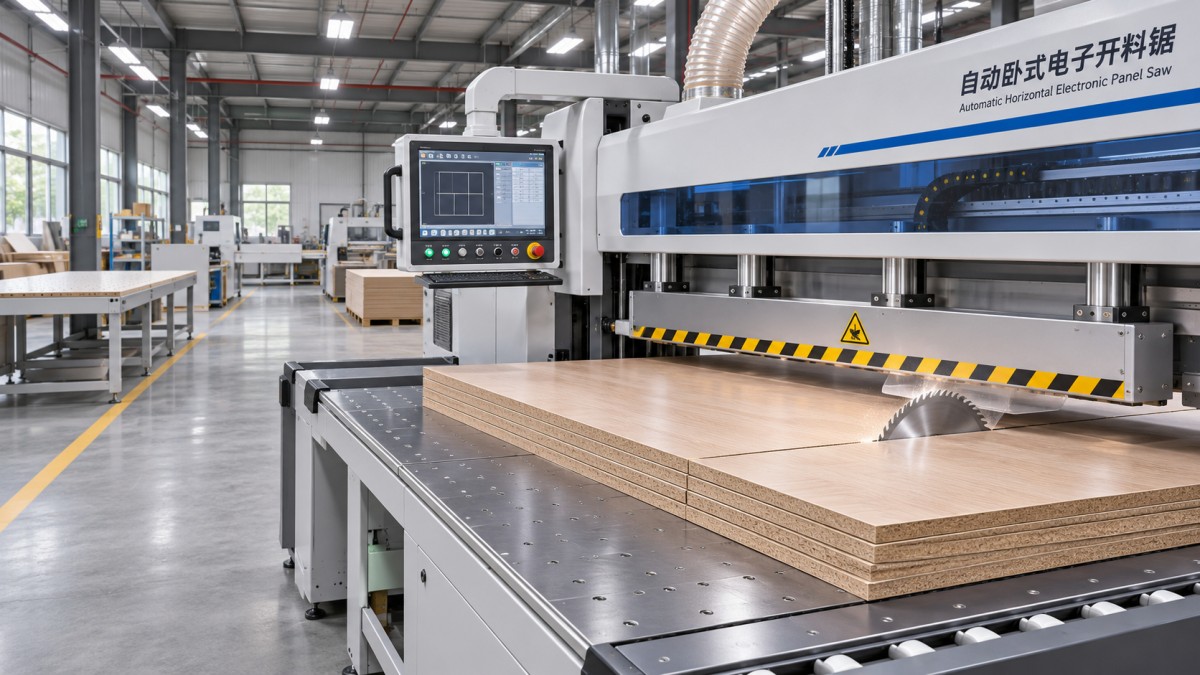
Автоматический форматно-раскроечный станок распиливает стопу листов, прижимая их к упору, надежно фиксируя прижимной балкой и перемещая приводную дисковую пилу через стопу по заданной программе. После каждого реза толкатель с управляемым приводом или другая система позиционирования перемещает материал на следующий размер. Цикл повторяется, пока не будут вырезаны полосы или детали нужного размера.
Точность не гарантируется тем, что листы распиливаются вместе. Их кромки должны быть выровнены, стопа должна оставаться устойчивой под прижимом, а пильный диск должен подходить для материала и общей высоты резания. Станку также необходимы достаточная полезная длина реза и вылет диска для выполнения задачи.
От стопы листов до готовых панелей
Типичный горизонтальный форматно-раскроечный станок оснащен плоским опорным столом, задним упором или системой позиционирования, прижимной балкой и пильной кареткой, которая перемещается вдоль линии реза. В одних станках листы подаются сзади с помощью приводного оборудования, в другие их загружают спереди. Конструкция может различаться, но принцип распила остается тем же: задать базу, зафиксировать материал и провести через него пильный диск.
Сначала листы укладывают в стопу, выравнивая их базовые кромки. Чистые и плоские листы прилегают друг к другу равномернее, чем выгнутые или покрытые мусором. Если один лист выступает за остальные по базовой кромке, одно и то же запрограммированное перемещение не обеспечит одинаковую ширину детали в каждом слое.
Программа раскроя задает размеры и последовательность резов. Система позиционирования перемещает стопу относительно линии реза, часто захватывая или подталкивая ее заднюю кромку. Когда стопа занимает заданное положение, прижимная балка опускается и прижимает листы к столу. Дисковая пила поднимается из стола и проходит через всю ширину стопы на каретке. После реза каретка возвращается, а балка освобождает материал, когда это предусмотрено рабочим циклом станка.
При выполнении серии параллельных резов оставшуюся часть стопы перемещают, и цикл повторяется. Для получения прямоугольных деталей обычно требуется изменить ориентацию: полосы, полученные при первом наборе резов, поворачивают и устанавливают заново для поперечного раскроя. В некоторых автоматизированных линиях для этой операции предусмотрено оборудование, в других между этапами резания материал перемещают вручную.
Запрограммированный размер задает расстояние между базой позиционирования и линией реза. Толщина пильного диска удаляет полоску материала, называемую шириной пропила, поэтому при составлении карты раскроя необходимо учитывать эту потерю. Иначе набор размеров, который, на первый взгляд, помещается на исходном листе, может привести к тому, что последняя деталь окажется меньше требуемого размера.
Как стопа сохраняет выравнивание во время реза
Прижимная балка предотвращает подъем и смещение листов при прохождении пильного диска. Усилие прижима должно надежно удерживать всю стопу, не повреждая чувствительные поверхности. Недостаточное усилие позволяет слоям смещаться относительно друг друга; чрезмерный или неравномерный прижим может оставить следы на декоративной поверхности или временно прижать деформированную стопу к столу, после чего она вернется в исходную форму при снятии прижима.
Не менее важна опора по всей поверхности стола. Если крупный лист выступает за край без достаточной поддержки, его вес может сместить стопу или привести к провисанию отрезаемой части по мере ее отделения. Столы с воздушной подушкой или опорные ролики облегчают перемещение крупных панелей, но не заменяют прижим во время реза.
Перед первым запрограммированным резом необходимо проверить базовые кромки. Заводские кромки не всегда подходят в качестве чистовых баз, особенно если листы были повреждены при транспортировке или имеют неквадратную форму. Торцовочный рез позволяет получить чистую кромку, однако важна последовательность операций: последующие размеры зависят от того, какая кромка установлена у упора. Если стопу поворачивают для поперечного раскроя, неточная исходная база может перенести погрешность на следующую операцию.
Стопы из листов разных размеров усложняют позиционирование. Задний толкатель может соприкасаться только с более длинными листами, если стопа не уложена так, чтобы все нужные кромки располагались согласованно. Зазоры между слоями, незакрепленные обрезки или пыль на столе также могут изменить положение стопы под прижимом.
Ход пилы, высота резания и вместимость стопы
Основной пильный диск за один проход прорезает все слои. Зубья снимают материал при движении каретки, а система аспирации удаляет стружку и пыль из зоны резания. На результат влияют диаметр диска, его вылет, геометрия зубьев и состояние. Тупой диск или неподходящая конструкция зубьев могут увеличить сопротивление резанию и оставить шероховатые кромки или сколы.
Максимальная высота резания — это общая толщина материала, которую пила рассчитана распиливать в заданных условиях, а не толщина каждого отдельного листа. При укладке нескольких листов их толщину необходимо суммировать. Кроме того, эта общая толщина должна соответствовать допустимой высоте зажима станка и помещаться под прижимной балкой.
Одной только указанной высоты резания недостаточно, чтобы определить подходящий размер стопы для любого материала. Плотные или абразивные плиты предъявляют иные требования, чем более легкие панели, а ламинированные поверхности хуже переносят сколы. На практическую высоту стопы влияют выбор диска, скорость подачи каретки и требования к качеству реза. Станок может физически принимать более высокую стопу, но при меньшем количестве листов обеспечивать более чистую кромку или меньшую нагрузку на процесс резания.
Длина реза — отдельное ограничение: она определяет расстояние, на которое может перемещаться пильный диск, а ход системы позиционирования определяет, какие размеры можно задавать в направлении подачи. Ни одно из этих значений не следует путать с высотой стопы. При интерпретации характеристик станка важно учитывать максимальные размеры исходных листов, предполагаемое направление реза и размеры готовых деталей.
Для чего используется подрезной диск
Многие пилы оснащены небольшим подрезным диском, расположенным перед основным. Перед тем как основной диск войдет в материал, подрезной диск делает неглубокий пропил на нижней стороне стопы, уменьшая вырывы в местах, где зубья основного диска могли бы приподнять волокна или повредить покрытие. Это особенно важно при раскрое плит с меламиновым и другим ламинированным покрытием.
Подрезной пропил необходимо выровнять относительно основного диска и настроить на подходящие ширину и глубину. Неправильно выровненный подрезной диск может оставить заметную ступеньку или широкую отметину на нижней стороне. Он обрабатывает поверхность, с которой соприкасается, но автоматически не предотвращает повреждения на всех стыках между листами в стопе. Пробные резы на нужном материале помогают оценить результат для всей стопы.
Как определить причину погрешностей при раскрое
Причина размерной погрешности, одинаковой для всех слоев, скорее всего, отличается от причины погрешности, меняющейся по высоте стопы. Если все детали одинаково шире или уже нужного размера, следует проверить заданный размер, припуск на ширину пропила, базу позиционирования или калибровку станка. Если верхний и нижний слои отличаются, вероятнее всего, имеют значение смещение листов в стопе, неравномерный прижим или отклонение пильного диска.
Прямой, но неперпендикулярный рез может быть следствием того, что базовая кромка уже была неперпендикулярной до начала раскроя. Также это может указывать на то, что стопа неплотно или неравномерно прилегала к базе позиционирования. Измерение только одного угла может скрыть проблему: более наглядную картину дает сравнение размеров с обоих концов и проверка реза относительно заданной базовой кромки.
Дефекты кромки следует анализировать аналогичным образом. Сколы на нижней стороне одного листа могут указывать на неправильную настройку подрезного диска. Шероховатость по всей кромке может быть связана с износом основного диска, неподходящим диском или скоростью подачи, не соответствующей материалу. Следы только на верхней поверхности могут возникнуть из-за контакта с прижимной балкой или мусора, попавшего между балкой и панелью. Видимый дефект — это отправная точка для диагностики, а не доказательство единственной причины.
Мелкие детали создают дополнительные сложности. По мере сужения остаточной полосы площадь, на которой может удерживаться прижим, уменьшается, а отрезаемая деталь может получать меньше опоры. Поэтому наряду с максимальным размером листа важны характеристики станка, определяющие минимальную ширину реза и обработку деталей. Успешный раскрой крупного листа не означает, что любые узкие обрезки можно обрабатывать тем же способом.
Как подобрать стопу для конкретного материала
Для начала следует сформировать стопу из одинаковых листов с близкими толщиной, плоскостностью и качеством поверхности. Измерьте фактическую общую высоту, учитывая возможные различия между листами, и не выходите за ограничения станка и пильного диска. Листы должны равномерно прилегать к столу и друг к другу, а их базовые кромки должны быть выровнены.
Затем выполните пробный рез на характерном материале. Измерьте детали сверху и снизу стопы, осмотрите обе поверхности и проверьте кромку по всей длине. Если размеры одинаковы, но на ламинате образуются сколы, одно лишь уменьшение высоты стопы может не решить проблему с состоянием пильного диска или выравниванием подрезного диска. Если смещен только один слой, проверьте, как листы были установлены и зафиксированы, прежде чем менять программу.
При раскрое разных типов продукции оставляйте запас для самых крупных листов и самых длинных резов, а также для перемещения отделенных деталей. Даже если станок соответствует номинальной высоте резания, ему необходимы подходящие опоры на входе и выходе, эффективная аспирация и последовательность раскроя, подходящая для обрабатываемых панелей. Наиболее полезная характеристика вместимости — это такая высота стопы, при которой на конкретном материале обеспечивается требуемое качество кромок и размеров.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.