


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Когда кромкооблицовочному станку для мебели требуется функция скругления углов?
Когда кромкооблицовочному станку требуется функция скругления углов?
Функция скругления углов кромкооблицовочного станка необходима, когда на оклеенных кромкой дверцах и панелях требуется получить плавные закругленные переходы на передних и задних углах, а не просто обрезать кромку. Решение зависит от толщины кромочного материала, геометрии панели, требований к отделке и объема производства. После стандартной торцовки и снятия свесов сверху и снизу могут остаться переходы, требующие ручной доводки. Установка для скругления углов оправдана, если необработанные углы создают проблемы с качеством или регулярно становятся узким местом производства.
Важно не то, сколько у станка технологических узлов, а то, позволяют ли его инструмент и механизм перемещения стабильно воспроизводить утвержденную отделку углов на панелях вашего ассортимента с необходимой производительностью и без повреждения декоративной поверхности.
Скругление углов выполняет другую задачу, чем обычная обрезка
Торцовка удаляет излишки кромочного материала, выступающие за передний и задний края панели. Снятие свесов сверху и снизу удаляет материал, выступающий над и под лицевыми поверхностями панели, формируя заподлицо расположенную, скошенную или закругленную продольную кромку — в зависимости от инструмента. Ни одна из этих операций автоматически не гарантирует плавный переход в месте соединения обработанных поверхностей на торцах панели.
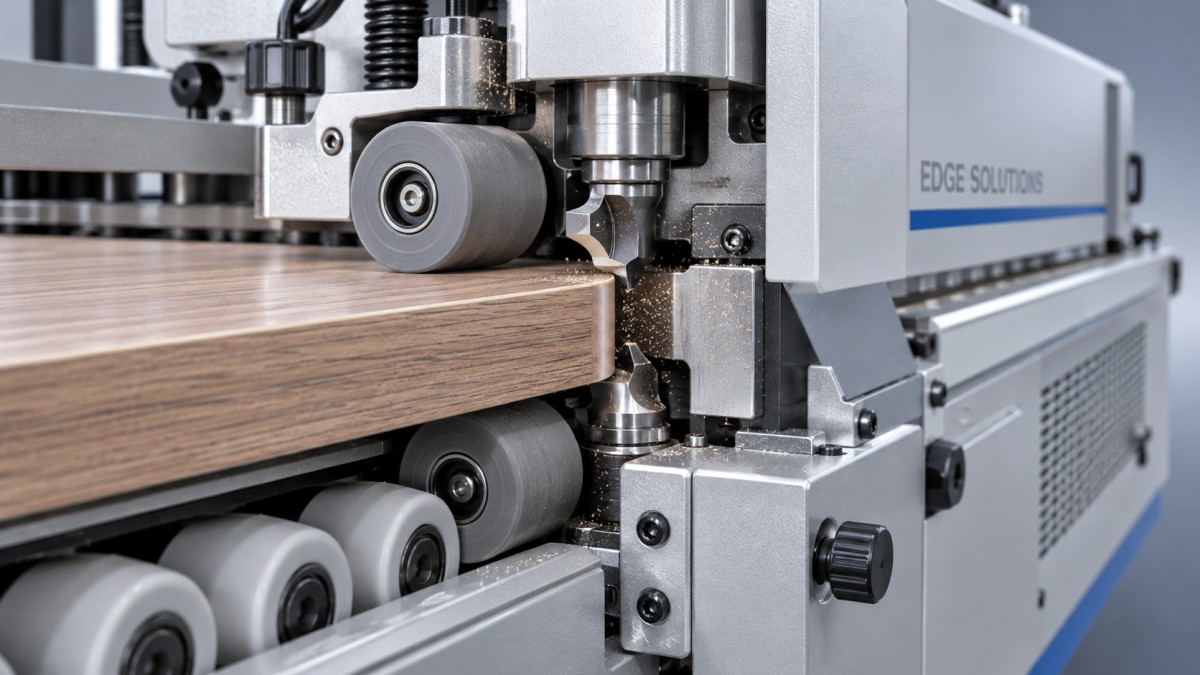
Установка для скругления углов обрабатывает эти торцевые переходы за счет контролируемого перемещения инструмента и отслеживания положения панели. Ее задача — плавно обработать профиль кромки вокруг соответствующих углов, а не оставить резкий стык между отдельно обработанными поверхностями. Одна лишь мощность двигателя не определяет возможности установки: важны схема отслеживания, доступ фрезы, логика управления и ограничения по заготовке.
Следует также учитывать терминологическую неоднозначность. Скругление углов на прямолинейном кромкооблицовочном станке обычно не означает превращение прямоугольной панели в панель с крупным радиусом криволинейного контура. Для дверцы с закругленными в плане углами может потребоваться контурная обработка и подходящий процесс контурного кромкооблицовывания. Прежде чем сравнивать предложения на станки, уточните, какая геометрия указана на чертеже.
Когда дополнительный узел действительно оправдан
Наиболее подходящие изделия для такой обработки — видимые дверцы шкафов, фасады ящиков и панели, с которыми часто контактируют. Эти углы заметны и визуально, и на ощупь. Прямая кромка панели может выглядеть приемлемо, но место стыка торцовки с верхним или нижним профилем может казаться недоработанным.
При более толстом пластиковом кромочном материале переход часто заметнее, поскольку для обработки остается больше материала. Однако толщина не является универсальным порогом для принятия решения о покупке. Тонкая кромка также может требовать тщательной обработки углов, а толстая — намеренно сохранять другой профиль. Указывайте требуемую геометрию готового изделия, а не исходите из предположения, что кромка выше определенной толщины всегда требует одной и той же операции.
Следующие различия помогут отделить реальные требования от необязательных функций:
- Повторяющиеся видимые детали: Встроенный узел стоит рассмотреть, если при регулярном производстве шкафов требуется стабильно воспроизводить одну и ту же отделку углов.
- Скрытые внутренние детали: Если требуемое качество достигается обычной обрезкой, скругление углов может не дать существенной практической пользы.
- Небольшие партии с широким ассортиментом: Отдельного участка отделки может быть достаточно, если углы обрабатываются редко и перемещение деталей не представляет сложности.
- Намеренно квадратные или скошенные элементы: Автоматическое скругление может противоречить дизайну. Уточните, можно ли отключить узел или настроить его соответствующим образом.
Скругленные углы могут быть удобнее при использовании изделия, но это само по себе не подтверждает соответствие требованиям безопасности мебели. Указанный радиус, метод испытания или критерий приемки необходимо сверить с применимой проектной документацией.
Подбирайте узел под материал, а не только по брошюре
Кромочные материалы из ABS, PVC, шпона и массива дерева ведут себя при резании по-разному. На результат могут влиять жесткость материала, направление волокон, если оно имеет значение, острота фрезы, температура и опора. Успешная демонстрация обработки одной пластиковой кромки не означает, что установка автоматически подойдет для всех материалов, указанных в вашей спецификации.
Профиль фрезы также должен соответствовать требуемому радиусу и доступному объему материала. Неподходящее сочетание может оставить ступеньку, удалить слишком много кромочного материала или обнажить основу. Если у кромки декоративный верхний слой и сердцевина другого цвета, интенсивное профилирование может выявить заметную разницу в цвете, даже при геометрически стабильной обработке.
Не менее тщательно проверьте систему контакта с панелью. Щупы, ролики и настройки прижима должны следовать по заготовке, не оставляя следов на чувствительных поверхностях. Глянцевые и текстурированные поверхности следует испытывать отдельно. Демонстрация на матовой панели, устойчивой к повреждениям, не подтверждает качество обработки покрытия, которое легче поцарапать или пометить.
Низкое качество обработки углов не всегда связано с отсутствием функции скругления. На готовый переход могут влиять неквадратные заготовки, сколы основы, нестабильное приклеивание кромки и неправильная предварительная обрезка. Дополнительный технологический узел не сможет надежно компенсировать нестабильную подготовку панелей или слабое клеевое соединение.
Проверьте рабочий диапазон на производственной скорости
В спецификации станка может быть указан широкий диапазон толщины панелей, тогда как у функции скругления углов диапазон уже. Запросите рабочий диапазон всего процесса при включенной функции скругления, а не только максимальные размеры деталей, которые могут пройти по конвейеру.
Наиболее полезные вопросы касаются взаимосвязанных ограничений:
- Какие минимальные длина и ширина панели допускаются при включенном узле?
- Какие сочетания толщины панели, толщины кромки и радиуса фрезы поддерживаются?
- Какие скорость подачи и расстояние между панелями необходимы для надежного отслеживания заготовок?
- Какие переходы на передних и задних углах обрабатываются за один проход?
- Требует ли изменение толщины или профиля ручной регулировки, замены инструмента или выбора сохраненного рецепта?
- Можно ли отключить узел, не нарушая выполнение остальных операций отделки?
Расстояние между панелями легко упустить из виду. Даже при достаточной скорости конвейера может потребоваться увеличить интервалы, чтобы механизм скругления успевал завершить перемещение и вернуться в исходное положение. Сравнивайте количество годных деталей за смену, а не только заявленную скорость подачи.
При обработке коротких деталей и партий смешанного размера запросите показательный производственный цикл. Медленная обработка одной крупной панели дает гораздо меньше информации, чем серия, включающая самые маленькие подходящие детали, обычные интервалы и стандартные изменения размеров.
Сравнивайте встроенное скругление с реальной альтернативой
Ручная обработка углов не обязательно является неподходящим решением. Для периодических работ обученный оператор с подходящим оборудованием может экономично обеспечить требуемое качество. Отдельный станок для скругления углов также может быть оправдан, если эта операция нужна только для части ассортимента.
Встроенное скругление становится привлекательнее, когда дополнительное перемещение деталей происходит постоянно. Учитывайте время на снятие панелей с линии, их штабелирование, перемещение на другой участок, обработку углов, проверку и возврат в производство. Если считать только время непосредственного контакта инструмента с деталью, реальная трудоемкость текущего процесса будет занижена.
Для практического сравнения рассчитайте годовые затраты на ручную доводку, которых можно избежать, используя собственные производственные данные, а затем вычтите дополнительные расходы на инструмент, обслуживание, энергию и переналадку для автоматического скругления. Сопоставьте оставшуюся годовую экономию с дополнительными затратами на установку оборудования. Не исходите из того, что каждая сэкономленная минута превращается в денежную экономию: она может лишь высвободить производственные мощности или сократить сверхурочную работу.
К модернизации существующего оборудования следует подходить особенно внимательно. В имеющемся кромкооблицовочном станке может не хватать места на станине, необходимых систем управления, ограждений, мощности аспирации или синхронизированного перемещения для установки дополнительного узла. Прежде чем рассматривать модернизацию как более дешевую альтернативу, запросите у первоначального производителя подтверждение ее осуществимости.
Сделайте приемочное испытание достаточно сложным, чтобы оно было полезным
По возможности предоставьте реальные производственные панели, кромочный материал и предполагаемую клеевую систему. Включите наиболее сложные сочетания в рамках предлагаемой спецификации, а не только самые простые материалы. Утвержденный эталонный образец задает более ясный критерий для обеих сторон, чем требование «гладких углов».
Проверьте обработанные переходы на наличие выступов, необрезанных участков, зарезов, сколов декоративного слоя, видимой основы и различий между профилями переднего и заднего торцов. Осматривайте панели после облицовывания всех предусмотренных кромок: последовательность обработки и пересекающиеся полосы кромочного материала могут повлиять на внешний вид готового изделия. Приемочный осмотр следует проводить отдельно, не полагаясь на незафиксированную ручную доводку.
Запросите обработку нескольких повторяющихся деталей и демонстрацию переналадки. Стабильность после регулировки показательнаянее, чем один тщательно подготовленный образец. Зафиксируйте характеристики фрезы, настройки, скорость подачи, расстояние между панелями, а также любые последующие операции скобления или полирования, необходимые для достижения утвержденного результата.
Во время испытания проверьте и удобство обслуживания. Оцените, как меняются фрезы, как очищаются следящие компоненты и как восстанавливаются настройки. Запросите перечень быстроизнашиваемых деталей и уточните, для замены каких из них требуется специальная регулировка. Эти факторы влияют на удобство длительной эксплуатации не меньше, чем первоначальное качество отделки.
Составляйте спецификацию с учетом всего технологического процесса
Компания Qingdao Zhongding Machinery Co., Ltd. производит и экспортирует деревообрабатывающее оборудование и имеет более 20 лет опыта работы в отрасли. При оценке кромкооблицовочного оборудования следует обсуждать предлагаемую конфигурацию станка, испытание образцов, техническую поддержку, поставку запасных частей и послепродажное обслуживание, а не только наличие функции скругления углов в перечне опций.
Другие операции деревообработки в рамках такого обсуждения следует четко отделять. Например, пресс для сращивания на мини-шип Finger joint press machine MH1525A соединяет короткие деревянные заготовки в более длинные детали для производства элементов с соединением на мини-шип и клееной древесины. Указанная максимальная рабочая длина составляет 2500 mm. Это оборудование предназначено для предварительной сборки материала, а не для обработки кромок, и не заменяет узел скругления углов.
Указывайте скругление углов в спецификации, если требуемый торцевой переход нельзя стабильно и экономично получить альтернативным способом. Перед утверждением станка проверьте на одном документированном испытании обработку самой маленькой детали, наиболее сложного кромочного материала, требуемого профиля и достижимой производительности. Если обычная обрезка уже обеспечивает согласованное качество без регулярной дополнительной обработки, отказ от такого узла может быть более взвешенным инженерным решением.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.