


Оборудование с ЧПУ для столярных соединений подходит для мелкосерийного производства, когда стабильное качество соединений, возможность повторно использовать программы и сокращение ручной подгонки перевешивают затраты на программирование, закрепление заготовок, оснастку и владение оборудованием.
Для производителей мебели и деревообрабатывающих мастерских решение редко зависит только от размера партии. Часто важнее семейства изделий, повторные заказы и доступность квалифицированных работников.
Мастерская, выпускающая десять родственных моделей мебели, может получить больше преимуществ, чем предприятие, производящее пятьдесят несвязанных изделий, особенно если общая геометрия соединений позволяет повторно использовать программы.
Инвестиции становятся оправданными, когда оборудование устраняет измеримое производственное ограничение. Ускорение резания дает мало пользы, если сроки поставки по-прежнему определяются программированием, сборкой или отделкой.
Прежде чем выделять капитал, руководителям следует сравнить полные производственные маршруты, испытать типовые компоненты и убедиться, что ожидаемая экономия остается реалистичной при консервативных предположениях о спросе в течение длительного периода.
При каких условиях мелкосерийного производства обработка столярных соединений на станках с ЧПУ оправдана?
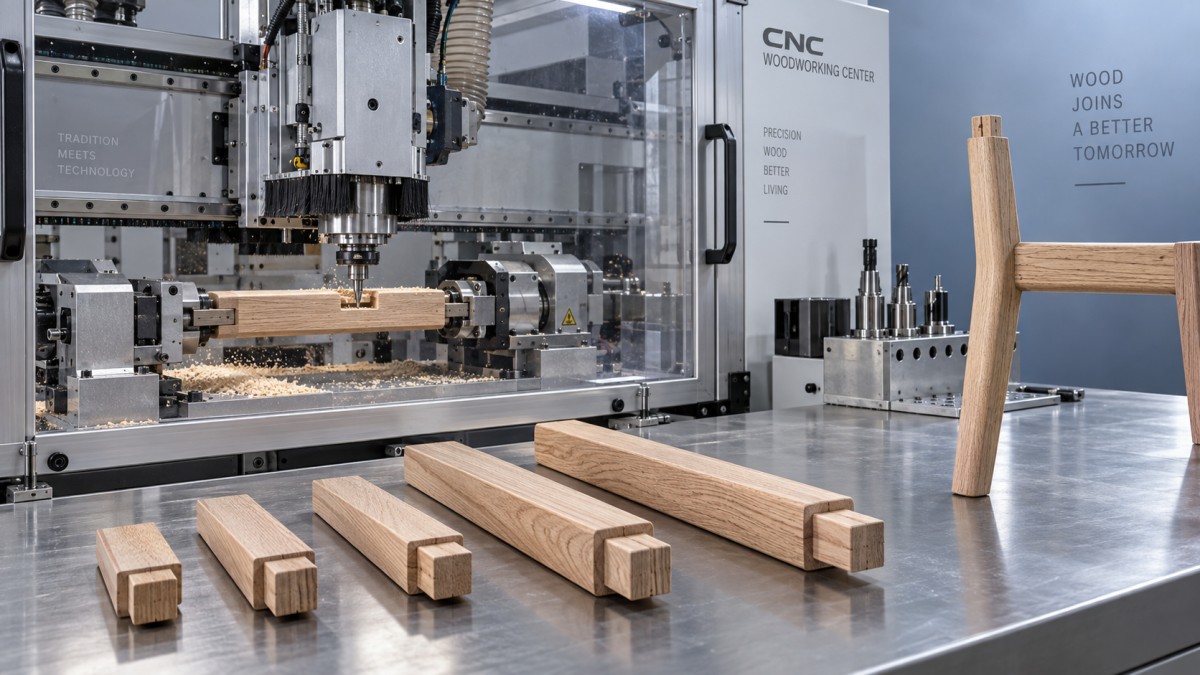
Наиболее перспективны задачи, сочетающие разнообразие конструкций с повторяемостью базовых операций. Размеры могут меняться от заказа к заказу, тогда как типы соединений, последовательность обработки и установочные базы в целом остаются неизменными.
Примеры: обеденные столы разных размеров, каркасы шкафов с общей конструкцией и детали стульев, созданные на основе семейства проверенных моделей с повторяющейся геометрией соединений.
В таких случаях операторы могут адаптировать проверенные программы, а не создавать каждый раз весь процесс обработки заново. Это сокращает подготовительные работы и упрощает планирование коротких серий.
Важна и сложность обработки. Наклонные гнезда, несколько мест соединения и детали, требующие многократной ручной переустановки, открывают значительные возможности для автоматизации — при условии, что выбранный станок поддерживает эти операции.
Нехватка рабочих усиливает аргументы в пользу ЧПУ, если опытные столяры тратят слишком много времени на разметку, позиционирование и исправление деталей. ЧПУ позволяет перенаправить их усилия на контроль процесса и сборку.
Однако автоматизация по-прежнему требует знаний в области деревообработки. Прежде чем надежная программа будет запущена в производство, необходимо учитывать направление волокон, плотность посадки соединения, состояние инструмента и безопасность зажима.
Приведенное ниже сравнение — это предварительная схема оценки. Оно помогает выявить перспективные задачи, однако перед покупкой следует провести испытания на типовых изделиях, чтобы определить реальную экономическую целесообразность.
Не сведет ли время переналадки на нет экономию на производстве?
В мелкосерийном производстве рентабельность часто зависит от переналадки больше, чем от скорости резания. Быстрый цикл обработки сам по себе не компенсирует длительное программирование и сложную замену приспособлений.
Измеряйте время подготовки от поступления заказа в производственный отдел до утверждения первой годной детали. Учитывайте проверку чертежей, оснастку, закрепление и пробную обработку.
Затем разделите операции, выполняемые один раз, и те, что повторяются с каждым заказом. Многократно используемое приспособление или проверенная программа распределяют свои затраты на будущий выпуск.
Попросите поставщика продемонстрировать переход между двумя реалистичными заданиями. Фиксируйте замену инструмента, настройку баз, корректировку загрузки и контроль первой детали, а не только наблюдайте за резанием.
Следует также проверить поиск и загрузку программ. Операторам нужен четкий контроль версий, чтобы при повторных заказах использовались правильные размеры, припуски на соединения и инструкции по обработке.
Параметрическое программирование может быть полезно, если станок и программное обеспечение его поддерживают. Изменить согласованные размеры может быть быстрее, чем создавать отдельные программы для каждого варианта изделия.
Тем не менее, необходимо ограничить допустимые изменения. При изменении ориентации соединения, толщины заготовки или доступа инструмента могут потребоваться новые приспособления и проверка, даже если готовое изделие выглядит похожим.
Практичная цель при закупке — предсказуемое время переналадки для наиболее распространенных семейств изделий. Попросите провести проверку на ваших компонентах, а не соглашайтесь на демонстрацию на посторонней детали.
Как рассчитать минимальный экономически оправданный размер партии?
Начните с общей стоимости одной годной детали, а не со скорости станка. Учитывайте наладку, обработку, перемещение, оснастку, контроль и ожидаемые затраты на брак или переделку.
Для примера предположим, что существующему процессу требуются тридцать минут на наладку и двенадцать минут на каждую деталь. Для маршрута с ЧПУ эти показатели составляют девяносто минут и четыре минуты соответственно.
Маршрут с ЧПУ требует дополнительно шестидесяти минут на наладку, но экономит по восемь минут на деталь. Если учитывать только время обработки, преимущество появляется примерно при партии от восьми деталей.
Этот порог не учитывает различия в стоимости рабочего времени, оснастки и качества. Он также предполагает, что оба маршрута обеспечивают годные детали без дополнительной обработки или неожиданных простоев.
Если при повторном заказе наладка ЧПУ сокращается до двадцати минут, расчет существенно меняется. Поэтому повторное использование программ может иметь большее значение, чем первоначальный размер партии.
И наоборот, дополнительная подготовка приспособлений или контроль могут повысить порог. До инвестирования рассчитайте отдельные сценарии для первых заказов, повторных заказов и совершенно новых конструкций.
Используйте приведенные ниже категории затрат для построения годовой модели. Учитывайте каждый расход только один раз, особенно если почасовая ставка станка уже включает амортизацию или техническое обслуживание.
- Покупка, финансирование, установка, обучение и программное обеспечение.
- Оснастка, приспособления, требования к аспирации, коммунальные ресурсы, техническое обслуживание и запасные части.
- Трудозатраты на программирование, наладку, загрузку, контроль и сборку.
- Брак, переделка, передача работ на сторону и реалистичный прирост товарной производительности.
Для простой оценки срока окупаемости разделите установленную стоимость инвестиций на ожидаемый годовой чистый денежный эффект. Учитывайте финансирование последовательно в соответствии с выбранной моделью движения денежных средств.
Учитывайте дополнительную производительность только в том случае, если ее можно загрузить заказами. Высвобождение рабочего времени приводит к экономии денежных средств только при сокращении затрат на персонал или росте производительного выпуска.
Наконец, проверьте сценарии с более низкой загрузкой и медленным ростом повторных заказов. Инвестиции, рассчитанные на немедленную полную загрузку, почти не оставляют запаса на задержки обучения или колебания спроса.
Улучшат ли более стабильные соединения результаты бизнеса?
Стабильная геометрия соединений может сократить задержки при сборке, повторные подгонки и отбраковку компонентов. Это особенно важно, когда одна неточная деталь задерживает выпуск всего мебельного комплекта.
Однако точность программы не гарантирует, что соединение будет подходящим. На окончательную посадку влияют влажность и движение древесины, неоднородность волокон, износ инструмента и давление зажима.
Определяйте критерии приемки для собранного изделия. В зависимости от типа соединения оценивайте выравнивание, посадку, зазор для клея, внешний вид и соответствие применимым требованиям по прочности, наряду с измеренными размерами после обработки.
Проводите испытания на обычном производственном материале, включая допустимые отклонения. Тщательно отобранные заготовки для демонстрации могут скрыть сложности загрузки или обработки, которые проявятся в повседневной работе мастерской.
Проверяйте детали из разных частей пробной партии. Если это предусмотрено рабочим процессом, включите детали, изготовленные после смены инструмента или повторной установки приспособления.
Отслеживайте долю деталей, принятых без подгонки, и время сборки на единицу продукции. Эти показатели напрямую связывают стабильность обработки с надежностью поставок и производственными затратами.
Особого внимания требует закрепление узких, коротких или нестандартных деталей. Прежде чем считать общее заявление поставщика о возможностях оборудования достаточным, убедитесь в безопасности закрепления и доступности зон обработки.
Какие возможности станка и обязательства по поддержке наиболее важны?
Оборудование для обработки столярных соединений выпускается в разных конфигурациях. Для разных типов геометрии деталей и рабочих процессов могут подойти CNC-роутер, долбежный станок, шипорезный станок или специализированный центр для обработки соединений.
Начните с определения требуемых соединений и размеров заготовок. Проверьте доступ к зонам обработки, рабочие ходы, варианты зажима, емкость инструмента и необходимость переустановки деталей между операциями.
Уточните, какие операции заявленная конфигурация может выполнять за одну установку. Для обработки наклонных элементов или нескольких сторон могут потребоваться дополнительные оси или принадлежности.
Совместимость программного обеспечения также влияет на стоимость владения. Уточните, как проектные данные преобразуются в управляющие программы, какие лицензии необходимы и кто будет устранять проблемы с программированием или постпроцессором после установки.
Обучение должно охватывать наладку, замену инструмента, контроль, устранение неисправностей и плановое обслуживание. Один обученный сотрудник может стать новым производственным узким местом во время своего отсутствия.
При покупке экспортного оборудования до размещения заказа письменно уточните ответственность за установку, требования к электроснабжению, порядок удаленной диагностики, доступность запасных частей и ожидаемые сроки реагирования.
Компания Qingdao Zhongding Machinery Co., Ltd. имеет более двадцати лет опыта в области деревообрабатывающего оборудования. Покупателям следует запрашивать предложения с учетом конкретных задач, результаты испытаний и четко определенные обязательства по поддержке.
Техническую поддержку, поставку запасных частей и послепродажное обслуживание следует оценивать с учетом ваших условий эксплуатации, в том числе местоположения, возможностей технического обслуживания и последствий простоев.
Поддерживает ли остальная часть мастерской эти инвестиции?
Станок для обработки соединений создает ценность в рамках производственной системы. Недостаточно подготовленные заготовки, нестабильная влажность или слабая аспирация могут снизить эффективность даже хорошего оборудования и грамотного планирования.
Проследите маршрут от поступления древесины до подготовки, обработки соединений, сборки, шлифования и отделки. Прежде чем оценивать прирост производительности, определите, где накапливается незавершенное производство и почему.
Если отгрузки уже ограничены мощностями отделочного участка, ускорение обработки соединений может увеличить объем неотделанных изделий. В экономическом обосновании следует объяснить, как последующие участки справятся с предполагаемым выпуском.
Для изделий с фактурной поверхностью к дополнительному оборудованию может относиться станок для браширования проволочными щетками, используемый для обработки щетками и подчеркивания текстуры древесины в рамках процесса отделки.
Эта функция обработки поверхности не связана с обработкой соединений. Проведите испытания на предполагаемом материале — массиве древесины, MDF или панелях, — чтобы определить, подходит ли его поверхность для браширования.
В предлагаемом ассортименте указаны модели ZD1000-4 и ZD1500-4. Прежде чем планировать площадь помещения или производительность, уточните для конкретной модели рабочую ширину, диапазоны подачи, габариты и требования к электропитанию.
Решения о дополнительном оборудовании принимайте с учетом реальных заказов. Согласование мощностей участков обработки соединений и отделки полезно, а покупка оборудования без измеримой производственной необходимости снижает дисциплину инвестирования.
Какие данные должны стать основанием для решения о покупке?
Обработка столярных соединений на станках с ЧПУ особенно перспективна, если повторяющиеся конструкции, сложные соединения и измеримые ограничения по трудозатратам или качеству обеспечивают экономию при реалистичном годовом объеме заказов.
Продолжайте использовать существующие методы, если преобладает разработка уникальных изделий, загрузка оборудования остается неопределенной или более простое усовершенствование приспособлений позволяет устранить то же ограничение при существенно меньших затратах.
Перед покупкой потребуйте провести испытательную обработку типовых деталей, подготовить полную оценку стоимости владения и согласовать условия обучения и поддержки. В критерии приемки включите результаты сборки.
Главный вопрос — улучшит ли оборудование с ЧПУ для столярных соединений затраты, стабильность качества и сроки поставки при фактической загрузке вашего производства. Мелкие партии становятся экономически оправданными, когда подготовка остается контролируемой.