

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Окупаемость шестистороннего сверлильного станка с ЧПУ: когда автоматизация окупится?
Шестисторонний сверлильный станок с ЧПУ окупается, когда устраняет реальное производственное ограничение, а не просто сверлит быстрее. Наибольшая отдача обычно достигается за счет совокупности факторов: сокращения ручных операций по перемещению деталей, меньшей зависимости от высококвалифицированных операторов сверления, уменьшения числа ошибок при обработке панелей и более плавного перехода от проектных данных к готовым деталям корпусной мебели.
Для предприятия, которое выпускает повторяющиеся детали корпусной мебели в стабильных объемах, автоматизация может заменить несколько отдельных операций: сверление пласти, сверление кромок, обработку пазов или отверстий под соединительную фурнитуру, переворачивание панелей, перемещение заготовок между станками и проверку положения отверстий перед сборкой. Если эти операции уже требуют значительных трудозатрат, производственной площади и времени на переделку, инвестиция может быть коммерчески оправданной. Если же производство отличается высокой нестабильностью, конструкция панелей постоянно меняется или данные на предыдущих этапах ненадежны, станок может использоваться недостаточно интенсивно, а срок окупаемости увеличится.
Поэтому решение о покупке следует начинать с анализа производства. Вопрос не в том, «сколько панелей может обработать этот станок?», а в том, «какие текущие затраты исчезнут, какие сохранятся и насколько стабильно станок можно будет загружать корректными заданиями?»
За счет чего в действительности окупается шестисторонний сверлильный станок с ЧПУ
Шестисторонний сверлильный станок с ЧПУ обрабатывает несколько пластей и кромок панели в рамках одного автоматизированного цикла. В зависимости от конфигурации станка и программы он может выполнять отверстия под петли, шканты, эксцентриковые стяжки, полкодержатели, соединители, направляющие и другую мебельную фурнитуру без повторного позиционирования, характерного для традиционных методов сверления.
Такие возможности создают ценность несколькими способами. Скорость заметна, но редко является единственным или даже самым существенным источником экономии.
Экономию на трудозатратах следует рассчитывать тщательно. Станок не устраняет необходимость во всех работах. Панели по-прежнему нужно подавать, проверять, выгружать, сортировать и перемещать на следующий этап. Необходимо подготавливать программы, обслуживать инструмент, а возникающие отклонения требуют внимания. Практическое сравнение — не «один станок против нуля работников», а количество часов, сэкономленных на низкопроизводительных операциях перемещения и повторной наладке, плюс увеличение выпуска за счет работы оставшихся сотрудников.
Точность также влияет на экономические показатели. Неправильно просверленная панель может повлечь затраты, значительно превышающие стоимость самой панели. Она может остановить сборку, задержать заказ, потребовать материала на замену и создать путаницу, если поврежденная деталь попадет в партию. Автоматизированное сверление ценно тем, что обеспечивает более стабильный результат, при условии что размеры панели, базовые кромки и входящие программные данные корректны.
Важен объем, но стабильная загрузка важнее
Большой объем панелей способствует более быстрой окупаемости, но сам по себе не дает полной картины. Крупный заказ, который появляется один раз и затем исчезает, не оправдывает капитальные вложения так же, как стабильный поток работ по производству корпусной мебели. Станок должен иметь достаточную регулярную загрузку, чтобы покрывать затраты на владение в обычные производственные месяцы, включая периоды спада.
Сравним два предприятия. Одно каждую неделю выпускает ограниченный ассортимент стандартной кухонной и гардеробной мебели. Другое время от времени выполняет индивидуальные интерьерные проекты, мелкий ремонт и разнообразные разовые столярные работы. Второе предприятие тоже может обрабатывать панели, но его реальным узким местом могут быть согласование проекта, закупка материалов, отделка или монтаж. В такой ситуации современная сверлильная ячейка может впечатлять, но покупка с финансовой точки зрения может оказаться преждевременной.
Инвестиции в шестистороннее сверление обычно легче обосновать, если выполняется одно или несколько из следующих условий:
- Детали корпусной мебели выпускаются непрерывно, а не короткими редкими партиями.
- Сверление панелей выполняется на нескольких отдельных станках или рабочих местах.
- Разнообразие заказов достаточно велико, чтобы ручные шаблоны и повторная наладка приводили к задержкам.
- Для сборки необходимо точное расположение фурнитуры и соединительных элементов.
- Сложно нанимать или удерживать опытных операторов сверлильного оборудования.
- Сроки поставки зависят от продолжительности промежутка между раскроем панелей и сборкой.
Покупка менее целесообразна, если ожидаемый объем производства невелик, ручное сверление уже выполняется быстро и контролируемо или предприятие пока не может обеспечить стабильные цифровые данные для производства. Это не означает, что автоматизация никогда не подходит небольшому предприятию. Это означает, что покупателю следует уделить больше внимания гибкости, будущему спросу и упрощению рабочего процесса, а не только краткосрочному расчету трудозатрат.
Расчет должен учитывать вклад в прибыль, а не заявленную производительность
Поставщики станков могут обсуждать время цикла и производительность, но расчет окупаемости должен основываться на продукции, которую действительно можно продать и поставить заказчику. Неиспользуемая теоретическая мощность не приносит отдачи. Станок должен позволить выполнить больше заказов, снизить себестоимость существующих заказов, сократить дорогостоящие ошибки или поддержать выпуск при нехватке рабочей силы.
Практическая модель окупаемости начинается с расчета годовых выгод и годовых затрат на владение. Базовая формула проста:
Срок окупаемости = общие инвестиции / годовой чистый эффект
Сложность заключается в том, чтобы честно определить «годовой чистый эффект». Учитывайте экономию и дополнительный вклад в прибыль, которые можно связать с новым рабочим процессом, а затем вычитайте расходы, возникающие при использовании оборудования.
Учитывайте следующие выгоды
- Часы работы, которые можно перенаправить со сверления, переворачивания панелей, измерений и переделок на другие производительные задачи.
- Дополнительный объем готовой продукции, если сверление мешает передавать заказы на сборку или отгрузку.
- Сокращение потерь материала из-за неправильного расположения отверстий, выбора базовых кромок или размещения фурнитуры.
- Сокращение времени наладки при переходе между повторяющимися видами продукции.
- Снижение зависимости от сверхурочной работы или услуг подрядчиков по механической обработке в периоды высокой загрузки.
Учитывайте следующие затраты
- Покупка станка, транспортировка, установка, ввод в эксплуатацию и необходимая подготовка помещения.
- Интеграция программного обеспечения, помощь в программировании и время на обучение.
- Инструмент, расходные материалы, техническое обслуживание, электроэнергия, аспирация и плановый запас запчастей.
- Рабочее время, необходимое для загрузки, выгрузки, контроля качества и перемещения материала.
- Расходы на финансирование, если оборудование приобретается в кредит или лизинг, а не оплачивается за счет имеющихся средств.
- Снижение выпуска в период запуска, обучения операторов или настройки процесса.
Распространенная ошибка — считать все сэкономленные трудочасы прямой экономией денежных средств. Если сотрудники остаются в штате, а производительность не увеличивается, немедленная финансовая выгода может оказаться меньше ожидаемой. Инвестиция все еще может быть оправданной, если этих сотрудников перевести на сборку, отделку, упаковку или другой участок, ограничивающий выпуск. Однако модель должна учитывать полученный прирост выпуска, а не считать одну и ту же экономию на трудозатратах дважды.
Эффективность автоматизации зависит от исходных данных и движения материалов
Самой дорогостоящей проблемой после установки часто оказывается не механическая неисправность, а невозможность обеспечить стабильную загрузку станка в существующем рабочем процессе. Для шестистороннего сверления необходимы точные размеры деталей, правильная ориентация панелей, корректные библиотеки фурнитуры и правильно подготовленные производственные файлы. Если система проектирования создает неполные или противоречивые данные для сверления, операторам придется редактировать программы, проверять панели и устранять ошибки непосредственно у станка.
Перед покупкой проследите путь одного типового заказа: от утвержденного проекта через раскрой, кромкооблицовку и сверление до сборки и упаковки. Определите, где создаются этикетки деталей, как сохраняется ориентация панелей, кто выпускает программы и как после начала производства передаются изменения проекта. Такая проверка часто показывает, устранит ли предлагаемый станок узкое место или лишь переместит его на предыдущий этап.
Особое внимание следует уделить кромкооблицовке. Базовые условия для готовой панели могут различаться в зависимости от того, облицована ли одна, две или все четыре кромки. Положение отверстий должно соответствовать окончательным рабочим размерам, а не только исходным размерам после раскроя. Поэтому программы сверления, процесс раскроя и кромкооблицовка должны опираться на единую производственную логику. Если эти системы не связаны между собой, стабильность результатов снижается независимо от качества станка.
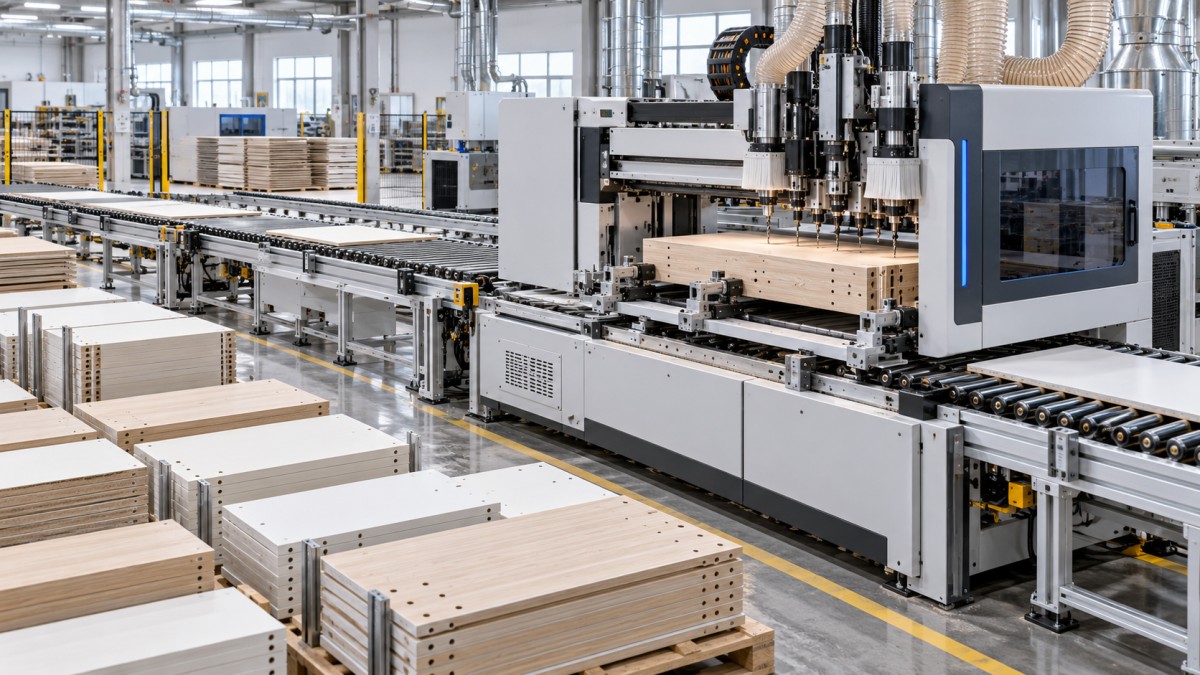
На результат влияет и состояние материала. Покоробленные панели, неодинаковая толщина, поврежденные кромки и недостаточная аспирация могут вызвать сложности при перемещении или обработке. При планировании закупки необходимо оценить всю производственную ячейку: подачу панелей, маркировку, аспирацию, выгрузку, сортировку, доступ к инструменту и маршрут деталей до участка сборки. Сверлильный станок — лишь один элемент производственной системы.
Сравнивайте альтернативные процессы, а не только конкурирующие станки
Сравнивать шестисторонний сверлильный станок с ЧПУ можно с универсальным станком с ЧПУ для сверления и обработки деталей в заданных точках, станком для сверления и установки шкантов, фрезерным станком с ЧПУ для раскроя деталей по вложенным контурам, комбинацией ручных сверлильных рабочих мест или дальнейшей передачей работ подрядчику. У каждого варианта своя структура затрат.
Фрезерный станок с ЧПУ для раскроя по вложенным контурам может быть удобен, если на одном станке нужно раскраивать детали, фрезеровать карманы и сверлить панели. Он может быть менее эффективен, если основная часть работ — прямоугольные детали корпусной мебели с большим количеством повторяющихся отверстий. Универсальный станок с ЧПУ хорошо подходит для определенных сверлильных задач, но в зависимости от детали и компоновки станка может потребовать дополнительных перемещений или переустановки. Ручные рабочие места требуют меньших первоначальных затрат и могут быть гибкими при небольшом объеме производства, однако по мере усложнения заказов увеличиваются трудозатраты, время наладки и риск отклонений.
Передача работ подрядчику позволяет избежать капитальных затрат и может быть разумным решением при неопределенном спросе. Однако скрытые издержки включают более длительные сроки, транспортировку, меньший контроль над срочными изменениями и оплату наценки внешнего исполнителя. Выбор зависит от доли стандартных работ по сверлению панелей, срочности поставки и того, насколько собственный контроль улучшит работу предприятия в целом и оправдает владение оборудованием.
При сравнении коммерческих предложений не выбирайте поставщика только по числу сверлильных головок или максимальным размерам, указанным в спецификации. Попросите каждого поставщика обработать типовые файлы деталей или подробно объяснить рабочий процесс для них. Включите обычные боковины корпусной мебели, полки, дверцы, детали ящиков, узкие детали, детали со сложным расположением фурнитуры и панели, для которых базирование выполняется по разным кромкам. Важно понять, как станок ведет себя в обычном производстве, а не только на идеальной демонстрационной детали.
Вопросы, которые помогут понять, готово ли предприятие к инвестициям
Эти вопросы полезнее общих обещаний окупаемости:
- Какая текущая операция ограничивает выполнение заказов: производительность сверления, доступность рабочей силы, время наладки, переделки или перемещение материалов?
- Сколько рабочих часов уходит на сверление панелей и связанные с ним перемещения за обычный производственный период?
- Какая доля ошибок при обработке панелей связана со сверлением, расположением фурнитуры или ручной интерпретацией чертежей?
- Может ли программное обеспечение для проектирования создавать надежные данные для сверления, этикетки и инструкции по ориентации деталей?
- Как будут использоваться трудовые ресурсы, высвобожденные автоматизацией: для сокращения сверхурочной работы, увеличения выпуска, повышения производительности сборки или они останутся незадействованными?
- Может ли предприятие обеспечить достаточный и стабильный поток подходящих панелей?
- Есть ли на площадке необходимые электроснабжение, сжатый воздух, аспирация, свободное пространство для доступа и оборудование для внутреннего перемещения материалов?
- Кто будет оказывать поддержку в программировании, вводе в эксплуатацию, плановом обслуживании и поставке запчастей после запуска станка?
Последний вопрос напрямую влияет на финансовый результат. Остановка станка из-за проблемы с обслуживанием, которой можно было избежать, может нарушить работу всей линии корпусной мебели. Поэтому при выборе оборудования следует учитывать объем работ по установке, подход к обучению, порядок технического реагирования, качество документации и доступность расходных материалов и запасных частей. Низкая цена покупки может обойтись дороже в долгосрочной перспективе, если поддержка слаба или плановое обслуживание затруднено.
Qingdao Zhongding Machinery Co., Ltd. поставляет деревообрабатывающее оборудование и комплексные производственные решения для мебельных производств, мастерских и промышленных линий обработки панелей. При оценке инвестиций в сверлильное оборудование покупателю следует обсуждать не только конфигурацию станка. Важно также рассмотреть существующий процесс, ожидаемый ассортимент продукции, потребности в пусконаладке и поддержку, необходимую для того, чтобы оборудование помогало контролировать производственные затраты, а не создавало дополнительную неопределенность в работе.
Когда ответ — «пока нет»
Отложить покупку может быть правильным решением, если производственные данные не контролируются, спрос слишком непредсказуем или выпуск ограничен более базовым узким местом. Например, автоматизированное сверление не решит проблему нехватки сборщиков, нестабильной кромкооблицовки, медленного согласования проектов или недостаточной мощности раскроя панелей. В таких случаях более эффективную первоначальную отдачу могут принести улучшение подготовки заказов, маркировки, планирования или предшествующего процесса.
Есть и промежуточный вариант. До перехода к полной автоматизации предприятие может стандартизировать правила установки фурнитуры, улучшить библиотеки корпусной мебели, измерить текущие трудозатраты на сверление и направлять больше повторяющихся работ через единый контролируемый процесс. Эти действия сделают последующий расчет окупаемости более достоверным и снизят риски запуска.
К покупке можно переходить, когда для станка определена роль в повторяемом рабочем процессе: он будет обрабатывать стабильный поток подходящих деталей, устранять измеренное производственное ограничение, получать точные данные и обеспечиваться операторами и сервисной поддержкой. В таких условиях автоматизация — не просто способ сверлить быстрее. Это средство стабилизации производства панелей, повышения точности и создания производственных мощностей, которые можно использовать с прибылью.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.