


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Сравнение сверлильных станков для плитных материалов: проходная конструкция и обработка по координатам
Станок проходного типа обычно становится более выгодным вложением, если объем обработки панелей велик, их размеры относительно стандартизированы, а сверление входит в непрерывный производственный процесс. Станок с позиционной обработкой обычно предпочтительнее, если разнообразие изделий, индивидуальные размеры и частая смена программ важнее максимальной линейной производительности. При выборе важно не столько определить, какая конструкция «современнее», сколько понять, на каком этапе производства возникает вариативность.
Для специалистов по закупкам дорогостоящей ошибкой становится сравнение только сверлильных головок, количества шпинделей или заявленного времени цикла. Сверлильный станок для панелей работает в составе более крупной системы: на его фактическую производительность влияют раскрой панелей, кромкооблицовка, буферизация, перемещение материалов, маркировка, программирование, контроль качества и доработка изделий. Станок, который сам по себе кажется более быстрым, может стать недогруженным узким местом, если соседние участки не обеспечивают его заготовками. И наоборот, высокогибкий станок может привести к неоправданным затратам, если большинство заказов состоит из повторяющихся деталей корпусной мебели.
Начните с анализа производственного потока, а не характеристик станка
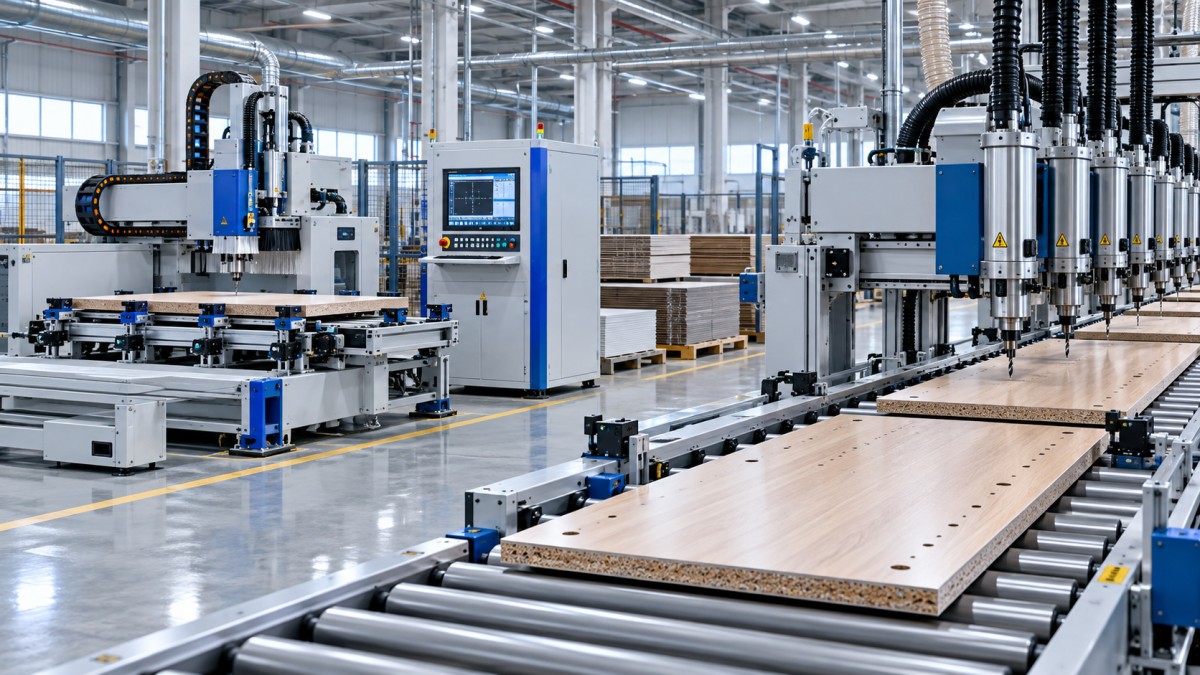
На проходных сверлильных станках панели перемещаются через рабочую зону по конвейерам или с помощью механизированных транспортных систем. Сверлильные узлы выполняют обработку по мере движения панели, часто обрабатывая несколько сторон или кромок в заданной последовательности. Такие станки подходят для производства, основанного на повторяющихся деталях, фиксированной ориентации и предсказуемом потоке материалов.
На станках с позиционной обработкой каждая панель устанавливается в заданное положение для выполнения запрограммированного набора операций сверления. Головки, зажимы, портал или система позиционирования заготовки перемещаются так, чтобы выполнять отверстия в разных местах, без привязки к фиксированной последовательности проходной линии. Это делает такие станки подходящими для изготовления мебели малыми партиями, производства мебели по индивидуальным заказам, нестандартных деталей и предприятий, где схема сверления меняется в течение дня.
Практическое различие определяется не только размером партии. Важно, насколько большую вариативность необходимо учитывать после раскроя панелей. Предприятию может требоваться обрабатывать много панелей в день, но станок с позиционной обработкой все равно может быть предпочтительнее, если заказы включают корпусные детали разной глубины, различные системы фурнитуры, схемы расположения отверстий и специальные требования к сверлению. Другое предприятие может выпускать умеренные объемы, но добиться большей производительности на проходном станке, поскольку одни и те же семейства деталей постоянно повторяются.
Перед запросом коммерческих предложений составьте схему типичной производственной недели. Разделите повторяющиеся детали и нестандартные изделия. Зафиксируйте, как часто меняются программы, как часто операторам приходится поворачивать или переориентировать панели, сколько панелей ожидает обработки между раскроем и сверлением и как часто просверленные детали требуют исправления. Эти наблюдения помогут определить, какой станок подходит лучше, чем сравнение поставщиков по максимальной заявленной производительности.
В каких случаях оправданы проходные системы
Проходной станок оправдывает вложения там, где непрерывный поток действительно важен. На линии по производству стандартизированных кухонных шкафов, гардеробов, компонентов офисной мебели, стеллажей и других аналогичных панельных изделий с повторяющейся конструкцией такой станок сокращает объем ручного позиционирования и помогает поддерживать стабильный темп перехода от одной операции к другой. Особенно выгодным он становится, когда сверление должно соответствовать данным раскроя на предыдущем участке и требованиям последующей сборки, а необходимость в перемещении панелей должна быть минимальной.
Преимущество заключается не только в скорости. Хорошо организованный проходной участок сокращает количество касаний каждой панели оператором. Меньшее число передач между рабочими участками помогает поддерживать ритм производства, снижает вероятность ошибок ориентации и упрощает планирование выпуска. При наличии надежной системы идентификации и маршрутизации материалов такая система позволяет организовать производство более строго, чем набор отдельных автономных рабочих станций.
Однако это преимущество зависит от стабильности потока. Если операторам приходится часто останавливать линию из-за неясной идентификации деталей, отсутствующих программ, неверной ориентации панелей или поврежденного материала, ожидаемая производительность быстро падает. Проходное оборудование, как правило, хуже переносит неорганизованность на предыдущих участках. Его эффективность повышается, когда раскрой выполняется в правильной последовательности, размеры панелей укладываются в рабочий диапазон станка, а материал поступает без перебоев.
Поэтому при закупке следует учитывать конвейерные системы и перемещение панелей, даже если в первоначальном предложении они указаны отдельно от цены сверлильного станка. Загрузочные и разгрузочные столы, возвратные конвейеры, передаточные устройства, буферные зоны, сканирование штрихкодов, подключение аспирации и интеграция систем безопасности определяют, будет ли оборудование работать как производственная линия или как дорогостоящий автономный станок с ручной загрузкой с обоих концов.
У проходных станков есть и менее очевидное ограничение: их производительность зависит от стабильной логики маршрутизации. Многие современные системы позволяют часто менять схемы сверления, однако каждое дополнительное исключение усложняет планирование последовательности обработки, управление программами и контроль со стороны оператора. Предприятие, выпускающее много мебели по индивидуальным заказам, может обнаружить, что линия технически способна обрабатывать разнообразные детали, но с точки зрения организации производства делает это неэффективно.
Почему станки с позиционной обработкой остаются востребованными при смешанном производстве
Станки с позиционной обработкой рассчитаны на работу с вариативностью непосредственно на станке. Они могут сверлить пласти и кромки, выполнять конструкционные отверстия, отверстия под полкодержатели, соединители и фурнитуру в соответствии с программой, назначенной каждой детали. Такая гибкость позволяет не собирать детали в длинные однородные серии перед обработкой.
Для мастерской, производящей мебель по индивидуальным проектам, или мебельной фабрики с широким ассортиментом заказов это может иметь прямую коммерческую ценность. Небольшие партии можно обрабатывать без ожидания, пока накопится достаточное количество одинаковых деталей для переналадки. Изменения в конструкции вносятся с меньшими перебоями. Нестандартные детали остаются в стандартном производственном маршруте и не требуют перенаправления на ручное сверление или дополнительную операцию.
Компромисс заключается в том, что производительность станка с позиционной обработкой зависит от фактической сложности деталей. Заявленное время цикла для простой прямоугольной панели с базовой схемой сверления может не отражать производительность при обработке боковины шкафа с несколькими конструкционными отверстиями, отверстиями под полки, чашками под петли, отверстиями под шканты и специальную фурнитуру. Загрузка, позиционирование, зажим, поворот, выгрузка панелей и обработка нестандартных случаев также требуют времени. Сравнивать следует количество готовых деталей за смену с учетом собственного ассортимента предприятия, а не номинальное количество отверстий в минуту.
Не менее важны дисциплина операторов и качество программирования. Гибкое оборудование возлагает больше ответственности на подготовку данных и управление заданиями. Станок с позиционной обработкой не может компенсировать неполные данные для сверления, несогласованные базы отсчета при раскрое и сверлении или непроверенные изменения в программе для проектирования корпусной мебели. При мелкосерийном производстве мебели на заказ с этим обычно можно справиться, и такая гибкость оправданна. На более крупном предприятии могут потребоваться более строгие процедуры выпуска программ и лучшая интеграция проектирования, раскроя и механической обработки.
Сравнивать следует не только закупочную цену
Прямое сравнение цены проходного станка для сверления панелей и станка с позиционной обработкой может вводить в заблуждение, поскольку в этих конструкциях затраты распределяются по-разному. Для проходного оборудования могут потребоваться большая площадь, больше подключаемых устройств, монтажные работы и инвестиции в перемещение материалов. Интеграция станка с позиционной обработкой в линию может обходиться дешевле, но при увеличении объемов может потребоваться больше труда на одну панель, более активный контроль работы станка или дополнительные производственные мощности.
Трудозатраты следует оценивать для всего процесса, а не по числу сотрудников у сверлильного станка. Проходная линия может сократить непосредственные трудозатраты на загрузку и выгрузку, но создать новые потребности в подготовке материалов, контроле линии, техническом обслуживании и планировании производства. Станок с позиционной обработкой может казаться трудоемким, однако он позволяет избежать скрытых трудозатрат на сортировку, формирование партий, перенаправление деталей и обработку исключений в жестко организованной линии.
Риски простоев также различаются. Если проходной станок встроен в тесно связанную производственную цепочку, его неисправность может повлиять на предыдущие и последующие участки. Покупателям следует выяснить, как можно обойти станок, где могут накапливаться незавершенные изделия и можно ли восстановить обработку отдельных деталей, не потеряв их идентификацию. Для станка с позиционной обработкой чаще важна потеря производительности внутри участка: можно ли перенести приоритетные детали на другой станок или неисправность одного станка задержит выполнение всего заказа?
Требования к точности необходимо оценивать с учетом условий производства
Оба типа станков могут обеспечивать стабильное качество сверления при правильной установке и калибровке, а также при использовании материала с постоянными характеристиками. Более полезный вопрос при закупке — на каком этапе процесса возникает риск отклонений по точности. Сверлильный станок может точно позиционировать детали, но в собранных изделиях все равно появится смещение из-за использования разных баз отсчета при раскрое панелей, перепутанных этикеток, деформированных плит, изношенного инструмента или загрузки заготовок не той стороной.
В проходных системах особенно важны контроль перемещения панелей и стабильность транспортировки. Покупателям следует выяснить, как станок определяет базовую кромку, как удерживает панель в нужном положении в процессе обработки и как работает с панелями минимального и максимального размера. Тонкие, узкие, деформированные, облицованные или необычной формы детали необходимо отдельно обсудить в ходе технического рассмотрения. Система, оптимизированная для стандартных боковин шкафов, может вести себя иначе при обработке небольших деталей ящиков или узких полос.
Для станков с позиционной обработкой особенно важны зажим, выбор базовой поверхности и опора панели. Уточните, как станок обрабатывает заготовки с участками без надежной опоры, подходит ли для предполагаемого материала вакуумный или механический зажим и как программа задает общую базу для операций обработки. Для мебельных деталей постоянство положения отверстий относительно базы сборки часто важнее общего заявления о точности, приведенного без контекста.
Оснастку и техническое обслуживание не следует считать второстепенными вопросами. Состояние сверл влияет на качество отверстий, сколы, нагрев и точность глубины сверления. В технических требованиях при закупке следует уточнить конфигурацию шпинделей, совместимые типы инструмента, способ смены инструмента, если он предусмотрен, требования к смазке, потребности в удалении стружки, доступ для очистки и порядок замены часто используемых деталей. Причиной простоя станка часто становится отсутствие обычных расходных материалов или сложность их замены, а не серьезная механическая поломка.
Вопросы, которые помогут выявить неподходящее решение до размещения заказа
При полезном обсуждении с поставщиком следует перейти от возможностей, описанных в брошюре, к деталям и условиям работы самого покупателя. Предоставьте типичные размеры и толщину панелей, материалы, схемы сверления, ежедневный ассортимент и предполагаемый режим работы по сменам. Затем запросите описание предлагаемого процесса, а не только модель станка.
- Для обработки каких наших деталей потребуются специальная загрузка, поворот, ручное перемещение или отдельная операция?
- На каких предположениях основана заявленная производительность: количестве отверстий, размерах панели, способе загрузки, смене программ и участии оператора?
- Как станок определяет положение панели и что происходит, если панель изогнута, узкая, короткая или неправильно ориентирована?
- Какие компоненты для загрузки, выгрузки, сканирования, безопасности, подключения аспирации и интеграции систем управления включены в коммерческое предложение?
- Какой формат производственных данных принимается и кто отвечает за проверку постпроцессорных программ сверления перед выпуском в производство?
- Какие изнашиваемые детали и критически важные электрические или пневматические компоненты следует хранить на местном складе?
- Какие услуги удаленной поддержки, пусконаладки, документация и обучение операторов входят в комплект поставки?
- Как предприятие сможет продолжать срочную обработку заказов, если этот станок будет недоступен?
Демонстрация на типовых файлах информативнее просмотра обычного видеоролика о станке. Цель не в том, чтобы заставить поставщика воспроизвести каждый будущий заказ. Важно увидеть, как станок обрабатывает детали, из-за которых на предприятии чаще всего возникают задержки: нестандартные размеры, большое количество отверстий, сверление кромок, мелкие компоненты, разные схемы установки фурнитуры или частая смена программ.
Практическое правило выбора
Выбирайте проходной станок, если потребность в сверлении достаточно стабильна, чтобы панели перемещались в заданной последовательности, а предприятие может обеспечить надежный поток материалов с предыдущих и на последующие участки. Наиболее весомые аргументы в пользу такого решения — повторяемость, сокращение перемещений каждой панели и производственная линия, которая остается загруженной большую часть смены.
Выбирайте станок с позиционной обработкой, если для портфеля заказов характерны индивидуальные проекты, смешанные партии, частые изменения конструкции и детали, которые в противном случае потребовали бы многократной переналадки или ручной обработки. Его ценность заключается в том, что вариативность становится обычной частью процесса, а не причиной сбоев при каждом отклонении.
Для предприятий, находящихся между этими двумя сценариями, решение следует принимать на основе анализа рабочей нагрузки, а не предпочтений в отношении уровня автоматизации. Оцените долю повторяющихся деталей, стоимость задержек при выполнении индивидуальных заказов, ожидаемый рост объемов стандартизированной продукции, доступную площадь и возможности команд, отвечающих за программирование и перемещение материалов. Лучший станок — тот, чья логика работы соответствует вероятному ассортименту предприятия, включая неудобные для производства детали, которые часто не учитываются в коммерческих предложениях и графиках времени цикла.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.