


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Автоматические CNC-станки для раскроя с оптимизацией раскладки: какие функции позволяют сократить отходы листового материала при крупносерийном производстве?
Раскрой листа определяется до запуска режущего инструмента
Для предприятия, перерабатывающего большие объемы МДФ, ДСП, фанеры, ламинированных панелей или компакт-плит, автоматический фрезерный станок с ЧПУ для раскроя деталей может существенно сократить отходы, но только при условии, что его программное обеспечение, система подачи материала и точность резания работают как единая система. Высокая мощность шпинделя или автоматический загрузочный стол могут повысить производительность, однако ни одна из этих функций сама по себе не гарантирует более эффективного использования листа.
Наибольшее влияние на количество отходов обычно оказывают не самые заметные на выставочном стенде функции: обработка направления волокон и остатков материала алгоритмом раскроя, способность станка надежно удерживать весь лист в плоском и неподвижном положении, повторяемость системы базирования, а также надежность автоматической загрузки и выгрузки. При технической оценке эти элементы следует рассматривать как единый технологический процесс. Станок, который формирует эффективную карту раскроя, но теряет точность позиционирования во время обработки, может превратить расчетный выход годных деталей в повторное производство. И наоборот, жесткий и точный фрезерный станок со слабой логикой раскроя может выполнять чистый рез, оставляя при этом пригодный материал неиспользованным.
Поэтому первый вопрос при выборе оборудования должен звучать не так: «Какого процента использования материала способен достичь станок?», а так: «Может ли этот станок изготавливать годные детали, сохранять пригодные остатки и обеспечивать предсказуемое время цикла при работе с нашим реальным ассортиментом заказов?»
Для интеллектуального раскроя нужны производственные правила, а не просто заявление об оптимизации
Программное обеспечение для раскроя часто называют главным средством сокращения отходов, и его значение действительно велико. Однако его эффективность зависит от того, какие правила оно может применять, не создавая проблем на последующих этапах. Раскладка, сводящая к минимуму пустое пространство, может оказаться непригодной, если она не учитывает направление волокон на панели, ориентацию лицевой стороны, направление сверления, припуски на кромление, требования к маркировке или последовательность изготовления деталей для сборки.
При оценке оборудования для изготовления корпусной мебели и мебельных панелей следует проверить, умеет ли программное обеспечение различать детали, которые можно поворачивать, и те, которые поворачивать нельзя. На фасадах дверей, панелях с подобранным шпоном и поверхностях из текстурированного меламина часто важно направление рисунка. Поворот таких деталей может обеспечить математически эффективную раскладку, но привести к коммерчески неприемлемому изделию. Алгоритм раскроя должен позволять задавать ограничения по направлению волокон для отдельных деталей и при этом продолжать оптимизацию размещения остальных компонентов.
По той же причине важны библиотеки материалов. Система должна хранить точные данные о размерах листа, толщине, ширине пропила, припуске на обрезку кромок, полезной площади раскроя, направлении волокон и типе материала. Если операторам приходится вручную заново вводить эти данные для каждого задания, стабильный выход годных деталей будет слишком сильно зависеть от дисциплины конкретного сотрудника. Контролируемая база материалов также снижает риск раскроя комплекта деталей из плиты неподходящей толщины или с неправильной отделкой.
Управлению остатками материала следует уделить особое внимание. Многие станки способны показывать на экране оставшиеся участки панели. Но это еще не означает, что система управляет пригодными для повторного использования остатками. Полезная система записывает размеры остатка, код материала, направление волокон, состояние поверхности и место хранения, а затем делает эти данные доступными для последующих заказов. Кроме того, она должна применять разумный минимальный размер остатка. Сохранение каждой узкой полосы может улучшить отчетный показатель использования материала, но одновременно увеличить объем работ по перемещению материала и вызвать путаницу на складе.
Попросите поставщиков продемонстрировать, как программное обеспечение для раскроя обрабатывает следующие ситуации на примере данных, характерных для вашего производства:
- смешанный набор деталей корпуса мебели с фиксированным направлением волокон и различным количеством;
- заказы, включающие как стандартные компоненты, так и единичные детали нестандартных размеров;
- детали, требующие инструментов разного диаметра, различных схем сверления или обработки кромок;
- заказ, разделенный между целыми листами и учтенными в системе остатками материала;
- срочное задание, добавленное после подготовки исходного плана раскроя.
Цель этой проверки — не добиться максимально возможного выхода годных деталей во время демонстрации. Важно понять, остается ли логика оптимизации применимой при появлении реальных производственных ограничений. Автоматический фрезерный станок с ЧПУ для раскроя деталей, поддерживающий контролируемые правила, отслеживание остатков и удобное для цеха внесение изменений в задания, обычно ценнее станка, который показывает впечатляющий результат только на безупречном тестовом списке.
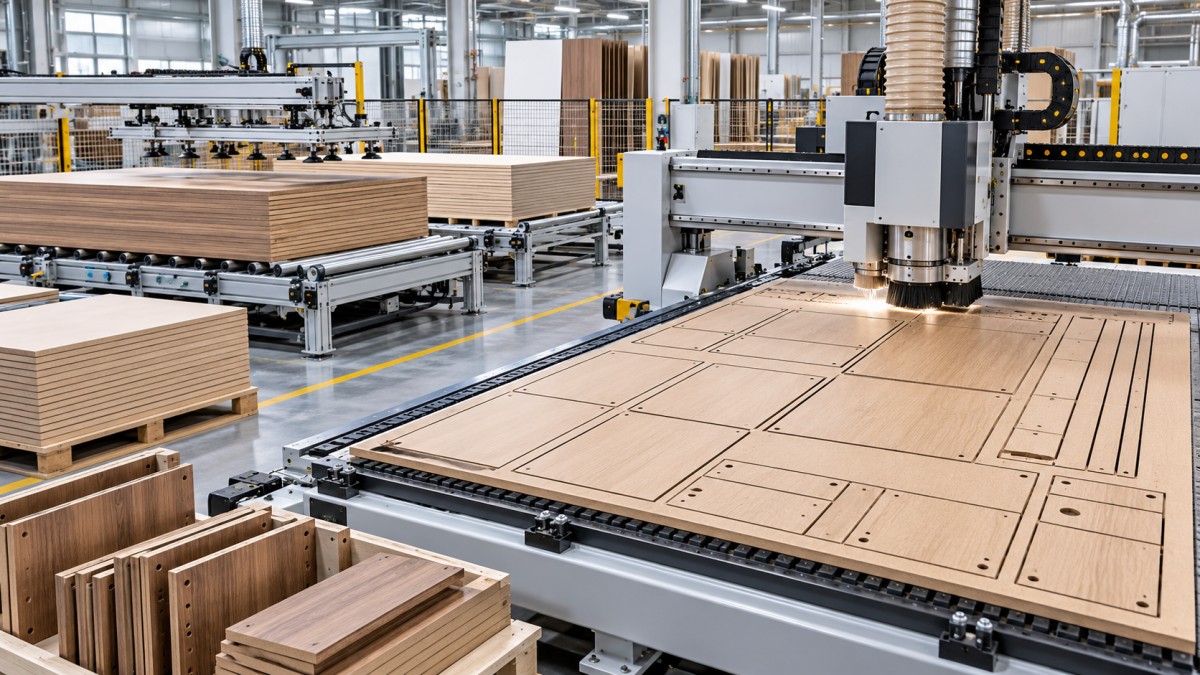
Зонирование вакуумного стола и устойчивое положение панели обеспечивают выход годных деталей, предусмотренный картой раскроя
Карта раскроя имеет ценность только в том случае, если каждая деталь остается на месте до завершения обработки. Именно поэтому характеристики вакуумного прижима, конструкция жертвенного стола, управление зонами и стратегия обработки напрямую влияют на количество отходов.
При раскрое мелкие или узкие детали часто вырезаются в конце цикла, особенно если раскладка выполнена с высокой плотностью. Такие детали могут сместиться, если вакуумное удержание ослабнет, воздух начнет поступать через открытые линии реза или поверхность жертвенного стола окажется неровной. Смещенная деталь может быть повреждена фрезой, вырезана с недостаточными размерами или столкнуться с инструментом. Даже отказ одной детали может потребовать изготовления замены, а в комплектах подобранных деталей — замены лицевой панели или всей сборочной группы.
Техническая оценка не должна ограничиваться указанной производительностью вакуумного насоса. Его мощность важна, но фактический результат зависит от всей системы прижима: типа насоса, вакуумных зон, клапанов, состояния уплотнений, пористости жертвенного стола, плоскостности стола, состояния листа и последовательности резания. Мощный насос не может полностью компенсировать неуправляемые утечки воздуха или изношенный жертвенный стол.
Независимые вакуумные зоны особенно полезны при разнообразии размеров плит и работе с частичными листами. Они позволяют сосредоточить прижимное усилие под активной областью материала, а не втягивать воздух через незадействованные зоны. Органы управления должны быть достаточно простыми, чтобы операторы могли правильно настраивать зоны, и, в идеале, связанными с программой раскроя или схемой стола. Сложное ручное управление зонами во время загруженных смен может стать источником ошибок при наладке.
Внимательно изучите стратегию станка для окончательного прорезания материала насквозь. Обычно применяются небольшие перемычки, обработка с оставлением тонкого нижнего слоя или управление последовательностью так, чтобы окружающий материал поддерживал мелкие детали почти до конца программы. У каждого метода есть свои компромиссы. Перемычки требуют дополнительной обрезки. Метод с оставлением тонкого слоя зависит от стабильности толщины материала и состояния жертвенного стола. Резание в заданной последовательности может усложнить программирование. Выбор зависит от геометрии деталей, типа материала, требований к отделке поверхности и доступности рабочих для последующих операций.
При работе с дорогими панелями с покрытием оценивайте качество реза как на верхней, так и на нижней стороне. Неправильный выбор инструмента, слишком высокая подача, неверная частота вращения шпинделя или недостаточная поддержка могут вызвать сколы и превратить годную по размерам деталь в брак. Станок должен поддерживать практичный процесс управления инструментом: ведение записей о заданных инструментах, компенсацию при необходимости, контроль износа и простую замену без потери производственного контроля. Плохое качество кромки приводит к снижению выхода годных деталей не меньше, чем пустое пространство между деталями.
Точность и калибровка предотвращают скрытый брак
При обсуждении отходов листового материала внимание часто сосредоточено на неиспользованных участках. На производстве скрытые потери могут быть не менее затратными: детали размещены в карте раскроя, но не подходят при сборке. Станок для раскроя должен обеспечивать стабильное позиционирование на всех этапах — от загрузки листа до фрезерования, сверления, выгрузки и маркировки.
Важна повторяемость в производственных условиях, а не только номинальная точность позиционирования, указанная в спецификации. На повторяемость влияют конструкция станка, жесткость портала, системы привода, качество реечной или винтовой передачи, настройка сервоприводов и быстродействие системы управления. Также имеют значение условия в цехе, график технического обслуживания и способность станка сохранять калибровку с течением времени.
Методы базирования особенно важны при автоматической загрузке панелей. Лист, который поступает в станок перекошенным или не доходит до заданного упора, может повлиять на каждую деталь в карте раскроя. Проверьте, использует ли система загрузки надежные элементы выравнивания, определяет ли система управления положение плиты и как станок реагирует на перекос или отсутствие листа. Цель — не просто автоматическое перемещение материала, а его надежное базирование без постоянных корректировок оператором.
Системы регистрации с использованием зрения или камеры могут быть полезны для печатных плит, предварительно обработанных панелей и задач, требующих распознавания уже существующих элементов. Их следует оценивать с учетом реального рабочего процесса, а не считать универсальным улучшением. Для стандартного раскроя необработанных панелей более прямую пользу могут обеспечить стабильное механическое базирование и четкая дисциплина загрузки. При работе со сложными печатными или предварительно размеченными материалами технология регистрации может предотвратить ошибки, которые иначе привели бы к расходу дорогого материала.
Точность сверления также влияет на выход годных деталей. При производстве корпусной мебели часто совмещают фрезерование с вертикальным или горизонтальным сверлением либо обработкой отверстий под шканты. Если платформа для раскроя не может обеспечить надежную взаимосвязь между этими операциями, детали могут потребовать доработки или быть отбракованы при сборке. Оцените полный цикл обработки и передачу деталей на отдельное сверлильное оборудование или оборудование для кромления. Низкий показатель отходов листа мало что значит, если увеличивается количество дефектов при последующей подгонке.
Автоматизация повышает эффективность использования материала, когда обеспечивает стабильность производства
Автоматическую загрузку, выгрузку, маркировку и сортировку деталей часто выбирают ради экономии труда. Однако их влияние на количество отходов может быть не менее важным. Эти системы уменьшают вариативность подачи плит, идентификации деталей и скорости удаления готовых компонентов из зоны резания.
Систему загрузки следует оценивать с учетом диапазона панелей, с которыми она будет работать на практике: размеров, толщины, массы, типа поверхности, коробления и запыленности. Плоские панели ведут себя иначе, чем выгнутые плиты ДСП или листы с защитной пленкой. Система должна надежно отделять листы друг от друга. Подача двух листов одновременно может нарушить работу вакуумного прижима, повредить инструмент или привести к дорогостоящей остановке.
Выгрузку и маркировку следует рассматривать совместно. Если станок выполняет эффективный раскрой, но операторам приходится вручную идентифицировать сотни вложенных деталей, ошибки сортировки могут привести к повторному изготовлению и свести на нет экономию материала. Маркировка, связывающая каждую деталь с заказом, корпусом мебели, статусом обработки и следующим маршрутом, помогает сохранить результат, достигнутый благодаря раскрою. Маркировка должна быть читаемой, достаточно стойкой для следующей операции и наноситься без чрезмерного замедления производственного участка.
На предприятиях с широким разнообразием продукции наиболее полезной может оказаться автоматизация, уменьшающая зависимость от наладки. Загрузка задания по штрихкоду, подтверждение материала, проверка инструмента и автоматический выбор программы помогают предотвратить запуск правильного файла на неподходящей панели. Эти функции могут казаться менее важными, чем показатели производительности, но они устраняют распространенный источник предотвратимого брака: несоответствие технологического процесса, а не ошибки геометрии реза.
Автоматизацию не следует выбирать только ради сокращения числа работников у фрезерного станка. Для полностью автоматизированного участка необходимы достаточная площадь, организованное размещение панелей, профилактическое обслуживание, мощная система удаления пыли и порядок восстановления после неисправностей. Если частые остановки оставляют листы недоработанными или вынуждают операторов обходить системы управления, фактический выход годных деталей может снизиться. Предпочтительный уровень автоматизации — тот, который предприятие способно стабильно поддерживать во всех сменах.
Оценивайте отходы на уровне производственного участка, а не отдельного фрезерного станка
Выход годного материала следует измерять на пути от поступившего листа до принятой готовой детали. В расчет необходимо включать потери на обрезку и пропил, поврежденные детали, брак поверхности, запуск на неподходящем материале, повторное изготовление из-за ошибок обработки и остатки, которые невозможно реально использовать. Демонстрация поставщика, показывающая только свободные участки на карте раскроя, дает лишь ограниченное представление о результате.
Перед выбором оборудования подготовьте выборку недавних заказов, отражающую фактический ассортимент производства. Включите повторяющиеся детали корпусов мебели, нестандартные компоненты неправильной формы, фасады с чувствительным к направлению волокон рисунком, детали с обработкой обеих сторон, если это актуально, а также материалы, которые трудно надежно удерживать или чисто обрабатывать. Обработайте одни и те же данные в программах раскроя каждого кандидата, используя одинаковые производственные правила. Затем обсудите полученные раскладки с сотрудниками производства, инженерной службы, отдела закупок и сборочного участка.
При оценке станка запросите подтверждение того, как выбранная конфигурация справляется с обычными производственными отклонениями: заменой инструмента, обновлением поверхности жертвенного стола, утечками вакуума, выравниванием листов, повторным использованием остатков, печатью этикеток и возобновлением работы после прерывания. Именно эти детали определяют, сможет ли оборудование обеспечивать ожидаемый выход годных деталей после установки, а не только в первый день эксплуатации.
Правильно выбранный автоматический фрезерный станок с ЧПУ для раскроя деталей сокращает отходы, поскольку оставляет меньше неиспользуемого пространства, уменьшает количество нестабильных деталей и ошибок при наладке, а также снижает потребность в повторном изготовлении. Лучшее решение редко определяется одной главной характеристикой. Это конфигурация, в которой правила раскроя, эффективность прижима, точность перемещения и движение материала соответствуют ассортименту плит на предприятии и которую сотрудники могут поддерживать в рабочем состоянии каждый день.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.