


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор пилы с ЧПУ: сопоставление производительности пилы с ежедневным объемом раскроя панелей
Выбор пильного станка с ЧПУ: соответствие производительности пиления ежедневному объёму раскроя панелей
Выбор пильного станка с ЧПУ — это не просто выбор самой большой машины, которую позволяет бюджет. При обработке панелей станок, который выглядит производительным в коммерческом предложении, может стать ограничивающим фактором после учёта реальной структуры заказов, перемещения материалов, сложности карт раскроя, смены операторов и потребностей последующей сборки. И наоборот, слишком производительный автоматизированный станок может связать капитал, работая значительно ниже своей практической мощности.
Отправной точкой обычно является ежедневная потребность в раскрое, однако этот показатель необходимо определить тщательно. Формулировка «панелей в день» часто слишком расплывчата для принятия решения о закупке. Предприятие, обрабатывающее стандартные боковины шкафов из плит с меламиновым покрытием, имеет совершенно иную нагрузку, чем предприятие, раскраивающее различные MDF, фанеру, компакт-ламинат и крупноформатные декоративные панели. Важны не только количество листов, но и количество программ раскроя, подрезов, размеры деталей, высота стопы и смены материалов.
Для закупочных команд, сравнивающих пильные станки с ЧПУ, цель заключается в определении машины, фактическая производительность которой, а не только заявленная скорость цикла, соответствует текущему производству и оставляет реалистичный запас для роста. Для этого необходимо рассматривать всю раскроечную ячейку — от загрузки панели до выхода из станка промаркированных деталей.
Начинайте с производственного дня, а не с рекламного буклета станка
Прежде чем сравнивать форматно-раскроечные станки, зафиксируйте, что фактически поступает в раскроечный участок в течение обычной недели. Укажите размеры плит, диапазон толщин, массу плит, чувствительность отделки, средний размер партии и долю заказов, требующих частого изменения схемы раскроя. Предприятие со стабильным выпуском одинаковых компонентов шкафов может воспользоваться преимуществами высокопроизводительного раскроя. Производителю, выполняющему множество небольших индивидуальных заказов, может быть важнее быстрое изменение программ, надёжная маркировка и минимальное время переналадки, чем заявленная скорость подачи.
Практическая оценка производительности начинается с количества целых листов, которые необходимо обработать за смену. Затем эту оценку следует скорректировать с учётом потерь, которые часто не учитываются в коммерческих предложениях: времени загрузки и выгрузки, перерывов операторов, проверки программ, обработки обрезков, смены пил, очистки, контроля качества и периодически встречающихся дефектов материала. Станок не может непрерывно пилить всю запланированную смену, поэтому номинальную производительность нельзя считать гарантированным дневным выпуском.
Также стоит отделять средний спрос от пикового. Если производство зависит от сроков проектов, сезонных заказов на мебель или небольшого числа крупных контрактов, станок должен справляться с периодами высокой загрузки, не создавая очереди, задерживающие кромкооблицовку, сверление, упаковку или сборку. Покупка оборудования только с учётом среднегодового объёма может сделать производство зависимым от сверхурочной работы, привлечения стороннего раскроя или ускоренного составления последовательности заданий при росте объёма.
Преобразуйте заказы в профиль раскроечной нагрузки
Наиболее полезным документом перед покупкой обычно является профиль раскроечной нагрузки, составленный на основе недавних производственных данных. Он не должен быть сложным. Перечислите типовые задания и укажите формат листа, материал, толщину, количество схем раскроя, число деталей на листе, требуемую обрезку и ожидаемую ежедневную частоту. Включите сложные задания, а не только самые простые и объёмные работы.
Этот профиль показывает, чем ограничивается производительность: перемещением пилы, программированием, перемещением материалов или вниманием оператора. Например, большое количество небольших компонентов может увеличить время обработки, даже если сам цикл пиления короткий. Для широких панелей могут потребоваться иные способы загрузки. Толстые или плотные материалы могут влиять на практическую высоту стопы и выбор пилы. Эти факторы невозможно понять по одному показателю «резов в минуту».
Если поставщики используют разные определения производительности, попросите каждого оценить один и тот же профиль раскроечной нагрузки. Это создаст более содержательное сравнение, чем запрос общего показателя производительности. Поставщик должен указать использованные допущения: размеры панели, тип материала, высоту стопы, метод оптимизации, способ загрузки, участие оператора и продолжительность рабочей смены.
Производительность — это вопрос системы
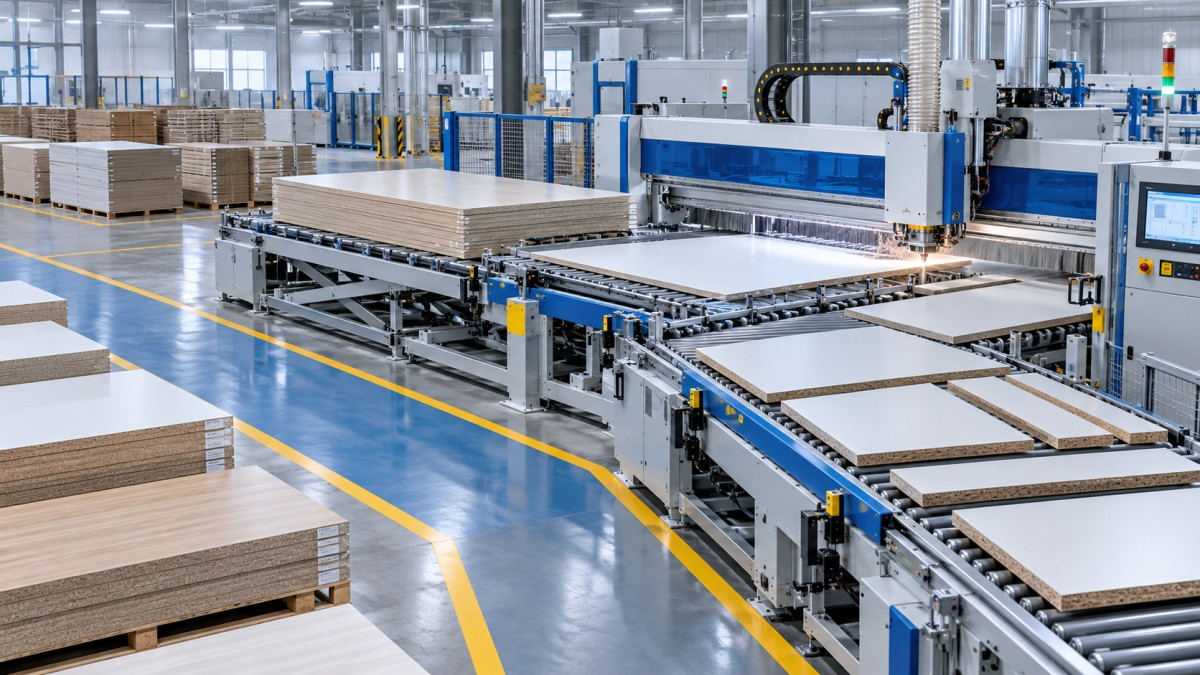
Пильный станок с ЧПУ часто оценивают как отдельную машину, однако его производительность формируется оборудованием и персоналом, которые его окружают. Форматно-раскроечный станок с задней загрузкой может быть подходящим решением там, где хранение панелей, загрузочное оборудование и планировка цеха обеспечивают непрерывную подачу материала. В компактной мастерской более реалистичной может оказаться ручная или полуавтоматическая загрузка, даже если теоретическая скорость пиления ниже. Правильный выбор зависит от того, сколько времени ожидания создаёт окружающий производственный процесс.
Не меньше внимания следует уделить последующему потоку. Если кромкооблицовочные станки, центры сверления с ЧПУ или сборочные посты не могут принять выпуск более быстрого станка, дополнительная производительность лишь переместит незавершённое производство из одного участка в другой. Напротив, станок с точной интеграцией маркировки и надёжной передачей данных может снизить количество ошибок идентификации, которые иначе проявляются на более позднем этапе сборки. Для производства индивидуальной мебели это преимущество может быть ценнее небольшого сокращения цикла раскроя.
Проверьте параметры, определяющие фактическое соответствие
Основная зона раскроя должна соответствовать как текущим плитам, так и ожидаемым в будущем форматам панелей. Проверьте максимальную длину и ширину раскроя, максимальную высоту панели или стопы, а также поддерживаемый диапазон толщин. Не предполагайте, что станок, рассчитанный на распространённый формат листа, без проблем справится со всеми крупноформатными материалами, которые закупает предприятие. Может потребоваться запас для обрезки, работы с покоробленными плитами или различных ориентаций загрузки.
Качество реза заслуживает отдельного обсуждения. Точность зависит от конструкции станка, калибровки, зажима, работы прижимной балки, характеристик каретки пилы, состояния полотна, настройки подрезной пилы, если она предусмотрена, и самого материала. В закупочной документации следует различать точность позиционирования и качество готовой кромки. Панель может иметь правильные размеры, но при этом демонстрировать сколы или неудовлетворительную кромку на чувствительном меламиновом покрытии. Уточните, каким образом предлагаемая конфигурация учитывает реальные материалы из профиля раскроечной нагрузки.
Тот же принцип относится к программному обеспечению. Оптимизация раскроя — это не просто удобная функция. Она влияет на выход материала, последовательность резки, маркировку, возврат обрезков в производство и способность оператора управлять изменяющимися заказами. Уточните, какие форматы файлов или интерфейсы управления производством необходимы, что входит в систему управления и можно ли поддержать будущие потребности интеграции. Если используются существующие системы проектирования или ERP, совместимость следует проверять по технической документации и в рамках определённой процедуры тестирования, а не предполагать во время коммерческих переговоров.
Автоматизация должна устранять правильное ограничение
Автоматическая загрузка и выгрузка, подъёмные столы, маркировка и системы обработки обрезков могут повысить стабильность и сократить ручные операции, но только тогда, когда они устраняют реальное ограничение. Мастерская с небольшим объёмом и разнообразными заданиями может окупить стоимость сложной системы загрузки не так быстро, как предприятие, работающее в две или три смены. С другой стороны, компания, сталкивающаяся с нехваткой рабочей силы, тяжёлыми панелями или повторяющимся крупносерийным раскроем, может рассматривать автоматизацию как необходимое условие безопасного и стабильного производства, а не как роскошь.
Площадь цеха и доступ для обслуживания часто недооцениваются. Полная раскроечная ячейка требует места для размещения панелей, перемещения материалов, хранения обрезков, работы оператора, электрических подключений, аспирации и сервисного доступа. Запросите план размещения на раннем этапе и сопоставьте его с фактическим объектом, включая дверные проёмы, расположение колонн и маршрут доставки компонентов станка в здание. Технически подходящий станок может оказаться дорогостоящим в установке, если условия объекта будут выявлены слишком поздно.
Избегайте двух распространённых ошибок при оценке производительности
Первая ошибка — недостаточная производительность, выбранная исходя из самого спокойного текущего периода. Станок с минимальным запасом мощности может заставить планировать производство с оглядкой на ограничения оборудования. По мере расширения ассортимента заказов предприятие может потерять гибкость именно тогда, когда потребуется быстро реагировать. Разумно учитывать обоснованные планы роста, но не расплывчатые ожидания. Новые продуктовые линейки, подтверждённые контракты, дополнительные смены или запланированный переход от ручного раскроя являются более надёжными исходными данными, чем общая надежда на увеличение продаж.
Вторая ошибка — покупка избыточной производительности без определения способов её использования. Дополнительная автоматизация увеличивает количество систем управления, объём монтажных работ, требования к обслуживанию и зависимость от надёжных поставок запасных частей. Если станок большую часть времени ожидает панели, программы или последующие производственные участки, отдача от такой дополнительной сложности может оказаться неудовлетворительной. Хорошо подобранная конфигурация средней производительности часто работает эффективнее с точки зрения эксплуатации, чем передовая система, установленная в неподготовленном производственном процессе.
Существует и ещё один скрытый риск: сравнение только закупочной цены. Стоимость пильного станка с ЧПУ включает оснастку, подготовку к установке, подключение аспирации, обучение, ввод в эксплуатацию, регулярное обслуживание, быстроизнашивающиеся детали, программную поддержку и последствия незапланированных простоев. Эти расходы зависят от объекта и спецификации станка, поэтому их следует детализировать, а не оценивать приблизительно.
Включите сервис в техническую оценку
Для производственного станка послепродажная поддержка является частью производительности. Машина, которую невозможно быстро восстановить после неисправности, имеет меньшую практическую ценность, чем предполагает её спецификация. При оценке поставщиков уточните объём ввода в эксплуатацию, содержание обучения операторов, язык документации, процесс удалённой диагностики, рекомендуемый перечень критически важных запасных частей и порядок получения компонентов для замены. Требования к электропитанию, сжатому воздуху, аспирации и средствам безопасности также необходимо подтвердить для предполагаемого места установки и применимых местных требований.
Qingdao Zhongding Machinery Co., Ltd. более 20 лет работает в сфере деревообрабатывающего оборудования, пройдя путь от небольшой мастерской до производителя и экспортёра, поставляющего оборудование мебельным предприятиям, деревообрабатывающим мастерским и промышленным производственным линиям. Это имеет меньшее значение как маркетинговое утверждение, чем как напоминание о том, что должно обсуждаться при выборе поставщика: не только конфигурация станка, но и точное машиностроение, особенности установки, планирование запасных частей, техническая поддержка и длительный срок службы, ожидаемый от производственного оборудования.
Поставщик должен быть готов открыто обсуждать компромиссы. Например, предлагаемый станок с более высокой производительностью может потребовать иного плана загрузки, более строгой дисциплины производственного планирования или дополнительного оборудования на последующих участках. Конфигурация с меньшей степенью автоматизации может быть более разумным первым шагом, если нехватка рабочей силы, ограниченная площадь или разнообразие заданий делают полную автоматизацию преждевременной. Качественная техническая поддержка помогает превратить такие варианты в чёткие решения, а не в скрытые допущения.
Более надёжный способ окончательного выбора
Перед оформлением заказа на поставку предоставьте выбранным поставщикам типовые файлы раскроя или подробный профиль раскроечной нагрузки. Попросите предложить конфигурацию станка, ожидаемый рабочий процесс, указанные допущения, требования к планировке и чёткий перечень включённых и исключённых позиций. Проверьте, учитывает ли предложение объём в пиковый день, а не только средний объём. По возможности организуйте демонстрацию с использованием сопоставимых плит и схем раскроя, уделив особое внимание качеству кромки, обработке небольших деталей, программированию и прерываниям цикла.
Правильный пильный станок с ЧПУ — это станок, который обрабатывает фактическую смесь панелей с надёжной скоростью, соответствует условиям объекта, поддерживает предполагаемый производственный поток и может обслуживаться в течение длительного времени. Ежедневный объём листов является основой решения, но никогда не должен быть его единственным показателем. Когда сложность материалов, перемещение, автоматизация, сервис и будущий спрос оцениваются вместе, производительность станка становится практическим производственным выбором, а не предположением, основанным на надежде.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.