


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какой срок поставки оборудования в ОАЭ следует ожидать?
Реалистичный план поставки деревообрабатывающего оборудования в ОАЭ должен разделять заказ на четыре временных этапа: утверждение технических характеристик, производство на заводе, предпогрузочная инспекция и упаковка, а также морская перевозка с обработкой груза в пункте назначения. Рассматривать их как единый «срок поставки» поставщика — основная причина срыва сроков установки. Стандартная машина со стабильной конфигурацией проходит эти этапы иначе, чем оборудование, требующее изменения напряжения, дополнительных конвейеров, специальной оснастки или согласованной отгрузки нескольких машин.
При планировании проекта подтвержденную поставщиком дату завершения производства следует использовать только как один из контрольных этапов. Машина не готова к работам на объекте до завершения экспортной упаковки, оформления документов, бронирования судна для груза и учета операций по прибытию в порт ОАЭ. Окончательная дата установки также должна учитывать время на разгрузку, позиционирование, подключение электропитания, подключение системы удаления пыли, ввод в эксплуатацию и пробную обработку.
Формируйте срок поставки с учетом фактической конфигурации машины
Конфигурация машины влияет на сроки еще до начала обработки металла или изготовления ящика. Распространенная ошибка — сравнивать два коммерческих предложения только по одному обещанному сроку поставки, не учитывая различия в электрическом стандарте, рабочей ширине, конфигурации шлифовальных головок, защитных опциях, интерфейсах автоматизации или составе принадлежностей. Даже машина, описанная как «стандартная», может потребовать подтверждения напряжения и частоты двигателя, требований к языку системы управления, схемы расположения патрубков системы удаления пыли и расходных материалов, поставляемых вместе с оборудованием.
Для калибровально-шлифовальной линии одна только рабочая ширина может изменить планы транспортировки и производства. Компактная машина и более широкая модель могут иметь разные рамы, ленты, двигатели, системы прижима или габариты упаковки. Важен также заявленный диапазон обрабатываемых материалов. Обработка тонкого шпона требует внимания к стабильности подачи и контактному давлению, тогда как толстые панели из MDF, фанеры или массива могут повлиять на выбранную конфигурацию двигателя, конструкцию конвейера и тестовый материал, используемый перед отгрузкой.
При рассмотрении коммерческого предложения различайте срок производства и срок готовности к отгрузке. Производство может быть завершено, но машина все еще может быть недоступна для вывоза, если не закончены финальные испытания, изготовление деревянного ящика, нанесение экспортной маркировки или отсутствуют закупленные компоненты. Полезный письменный график указывает каждый этап передачи, а не только предполагаемый месяц отгрузки.
На каких этапах после размещения заказа обычно возникают дополнительные задержки
Запуск заказа часто задерживается из-за неполного технического подтверждения. Особенно часто это происходит, когда коммерческое описание принимается до согласования окончательного компоновочного чертежа, электрических данных или перечня вспомогательного оборудования. Результатом не всегда становится масштабная переработка конструкции: даже позднее решение по интерфейсу пылеулавливающей установки, направлению движения конвейера или запасным шлифовальным лентам может нарушить производственную последовательность или отложить финальную упаковку.
Индивидуальные работы требуют отдельного временного резерва. К ним относятся нестандартная ширина панелей, специальный загрузочный или разгрузочный стол, иная конфигурация системы управления, интеграция с существующей производственной линией или дополнительные защитные функции, запрошенные после утверждения основной конструкции. Такие требования следует фиксировать в составе подтвержденной комплектации. Устные дополнения, внесенные незадолго до завершения работ, особенно мешают графику, поскольку после установки могут потребовать повторных испытаний.
Количество оборудования создает другую схему планирования. Одна машина может быть изготовлена и испытана как отдельная единица, тогда как несколько машин, предназначенных для одной производственной зоны, необходимо согласовать с учетом общих принадлежностей, электрических шкафов, конвейеров, оснастки и упаковки. Отправка основной машины раньше связанного с ней оборудования может выглядеть более быстрой на бумаге, но привести к тому, что монтажная площадка не сможет ввести линию в эксплуатацию. Если машины должны работать совместно, готовность к отгрузке следует планировать по последнему необходимому компоненту, а не по первой готовой машине.
Производственные мощности также необходимо правильно интерпретировать. На заводе может быть свободное место для сборки, в то время как поставка критически важного покупного компонента, например двигателя, инвертора, подшипникового узла, пневматической детали или электрического устройства, все еще зависит от собственного графика поставщика. Вопрос о том, включены ли все ключевые компоненты в заявленный срок, полезнее, чем вопрос только о загруженности завода.
Завершение производства не означает дату отправления
Перед выпуском деревообрабатывающей машины к отгрузке она должна пройти согласованную последовательность инспекций и испытаний. Для шлифовального оборудования это обычно включает проверку механического движения, отслеживания положения ленты, работы конвейера, регулировки толщины, функций безопасности и качества поверхности на соответствующем панельном материале. Требования к испытаниям должны соответствовать предполагаемому процессу. Удовлетворительный результат на обычном MDF автоматически не подтверждает получение такой же поверхности на облицованных шпоном панелях или массивной древесине с неоднородным направлением волокон.
Сроки инспекции следует согласовать достаточно рано, чтобы избежать конфликта с бронированием судна. Если в ходе инспекции выявлена проблема, требующая регулировки, в графике должно быть предусмотрено время на исправление и повторные испытания. Давление, связанное с необходимостью немедленной отгрузки после первой инспекции, может создать ложный выбор между принятием нерешенного вопроса и пропуском окна погрузки. Лучше определить критерии приемки, документы и порядок участия инспекторов до начала финальной сборки.
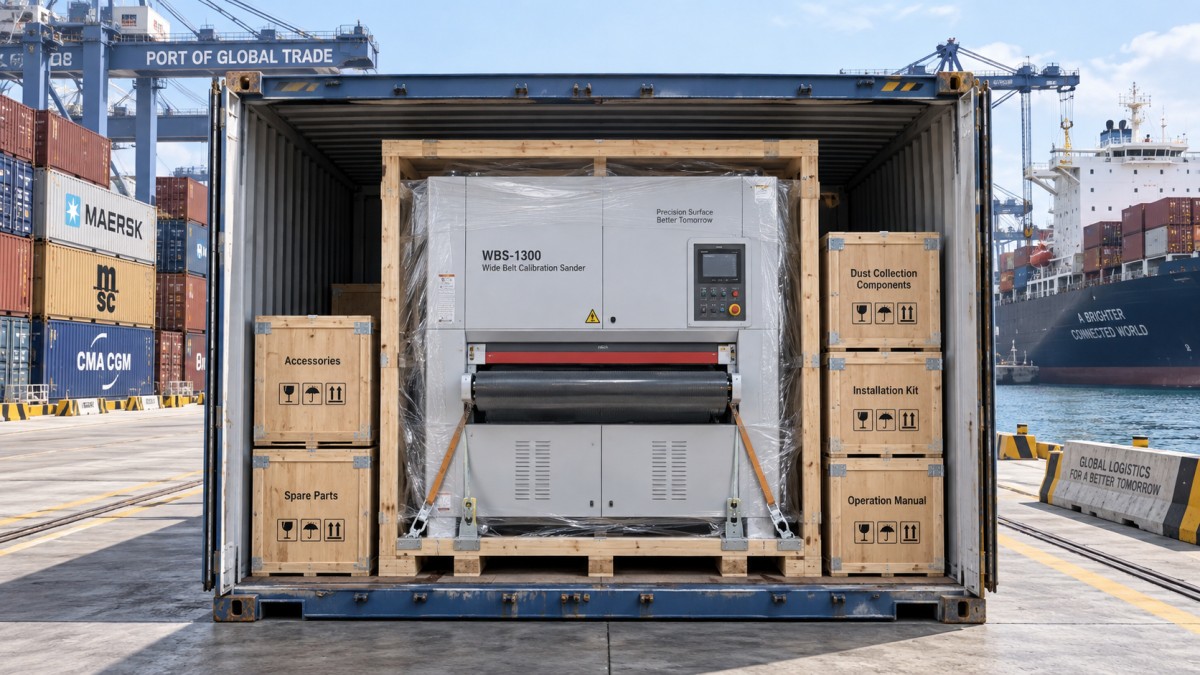
Упаковка — это технический этап, а не формальность, связанная с документами. Оборудование, предназначенное для морской перевозки, нуждается в защите от перемещений, воздействия влаги и ударов при погрузочно-разгрузочных работах. Незакрепленные принадлежности, запасные ленты, инструменты, руководства, электрические детали и дополнительные узлы следует сопоставить с упаковочным листом до закрытия ящиков. Для крупногабаритных машин выбранный тип контейнера, последовательность погрузки, точки подъема и размеры ящика должны соответствовать плану отгрузки. Машина, которая помещается на производственной площадке, все же может потребовать частичной разборки или изменения конструкции упаковки для безопасного размещения в выбранном контейнере.
Документы должны оформляться параллельно с упаковкой. Коммерческие документы, сведения об упаковке, транспортные записи и идентификационные данные машины должны единообразно описывать груз. Несоответствие между упаковочным листом и фактическим количеством ящиков или коробок с принадлежностями может замедлить обработку в пункте назначения, даже если судно прибыло по графику. Серийные номера, маркировка мест, брутто-вес и габариты требуют окончательной перекрестной проверки.
Морская перевозка в ОАЭ требует резерва времени вне заводского графика
Морской транзит — лишь одна часть транспортного этапа. Экспедитору сначала необходимы подтвержденная дата готовности груза, окончательные габариты и вес, место забора и требования к контейнеру. Затем бронирование зависит от выбранного маршрута, расписания перевозчика, наличия оборудования, условий работы порта и организации перегрузки. Дата запроса бронирования не совпадает с датой погрузки груза на судно.
При поставке деревообрабатывающей машины в ОАЭ условия поставки определяют, какие операции остаются в зоне ответственности поставщика, а какие контролируются в пункте назначения. Это различие должно быть четко отражено в договоре купли-продажи. Прибытие в порт не означает доставку на завод. Между прибытием судна и разгрузкой могут находиться выпуск груза, таможенные процедуры, терминальная обработка, местная автоперевозка, согласование времени доставки и доступ на объект.
Контейнерный груз обычно обеспечивает более контролируемый маршрут для оборудования, которое можно упаковать в пределах контейнерных ограничений. Однако фактическое решение зависит от размеров ящика, распределения веса, способа погрузки и того, перевозятся ли вместе несколько машин или принадлежности. Для машины, размеры которой близки к внутренним габаритам контейнера, необходимы точные измерения упаковки, а не номинальные размеры машины. Соответствие габаритам определяется ящиком, основанием, зазором для подъема и схемой крепления.
Для негабаритного оборудования транспортное планирование становится более чувствительным. Перевозка на платформе flat-rack или навалом может предполагать другие сроки бронирования, требования к портовой обработке и меры защиты. Нельзя предполагать, что широкая или высокая машина будет перевозиться по тому же графику, что и стандартный закрытый контейнер. План перевозки следует разработать еще тогда, когда конструкцию упаковки можно изменить.
Используйте данные о машине, чтобы предотвратить задержки при установке
Готовность к отгрузке имеет ограниченную ценность, если принимающая площадка не подготовлена. План прибытия следует проверить с учетом занимаемой машиной площади, маршрута доступа, допустимой нагрузки на пол, электропитания, линии сжатого воздуха, системы удаления пыли и имеющегося подъемного оборудования. Это особенно важно для шлифовального оборудования, поскольку ввод в эксплуатацию зависит как от самой машины, так и от подключенной системы удаления пыли.
Рассмотрим в качестве примера конфигурацию широколенточного калибровально-шлифовального станка. В спецификации ZDR-RP630 указаны максимальная рабочая ширина 630 мм, толщина материала от 2.5 мм до 120 мм, минимальная рабочая длина 350 мм, скорость подачи от 6 до 30 м/min и размеры машины 1700 x 1100 x 2050 мм. Эти показатели полезны для производственного планирования, но не представляют собой полный план разгрузки. Габариты в упаковке, вес ящика, грузоподъемность вилочного погрузчика, ширина дверных проемов и маршрут от места разгрузки до конечного положения необходимо подтвердить отдельно.
Для этой же машины указаны рабочее давление воздуха 0.5 MPa и потребность в системе удаления пыли 5000 m3/h, при этом скорость потока указана на уровне 25–30 m/s. Эти требования следует проверить до отправки, а не после прибытия ящика в цех. Недостаточная производительность системы удаления пыли может задержать пробное производство или ухудшить результат шлифования, даже если сама машина прибыла вовремя. Электропитание также должно соответствовать подтвержденным характеристикам двигателя и системы управления, а не предположениям, основанным на уже установленном другом оборудовании.
Вопросы, которые превращают предполагаемую дату в рабочий график
- Какое событие запускает отсчет производственного срока? Уточните, начинается ли он после получения аванса, окончательного технического утверждения, получения чертежей или после выполнения всех этих условий.
- Какие компоненты входят в заявленный срок завершения? Отдельно уточните двигатели, электрические детали, пневматические компоненты, конвейеры, оснастку и дополнительные принадлежности.
- Какие подтверждения свидетельствуют о завершении производства на заводе? Это могут быть протоколы испытаний, фотографии или видео инспекции, результаты испытаний на согласованном материале, фотографии упаковки и окончательный упаковочный лист.
- Когда можно начинать бронирование перевозки? Ответ должен указывать, когда будут доступны окончательные габариты ящиков и брутто-вес, поскольку предварительные данные могут не обеспечивать надежное планирование контейнера.
- Что должно быть готово в пункте назначения до доставки? Наряду с морской перевозкой следует учитывать чертежи объекта, ширину дверных проемов, способ подъема, точки подключения электропитания, сжатый воздух и воздуховоды системы удаления пыли.
График становится более надежным, если в него включены целевая дата и отдельный резерв времени на события, которые невозможно контролировать только сборочными работами, например изменения бронирования, перегрузка порта, исправление документов или повторные испытания после выявления замечаний при инспекции. Резерв должен защищать контрольный срок установки, а не быть скрытым внутри оптимистично рассчитанного заводского срока.
Как интерпретировать изменения на поздних этапах
Не каждое изменение даты имеет одинаковое значение. Небольшой сдвиг даты завершения упаковки может быть приемлемым, если бронирование судна сохраняется, а в графике установки на объекте есть запас времени. Изменение, вызванное отсутствующим электрическим компонентом, неудачным функциональным испытанием или пересмотренной конфигурацией машины, имеет более серьезные последствия, поскольку может одновременно повлиять на производство, инспекцию, упаковку и отгрузку. Правильная реакция — уточнить, какой этап сместился и какие последующие даты были пересчитаны.
Аналогичным образом, описание машины как «готовой» требует уточнения. Оно может означать завершение механической сборки, проведение внутренних испытаний, прохождение финальной инспекции или упаковку машины в ящик и ее готовность к вывозу. Это принципиально разные состояния. Их фиксация в переписке по заказу предотвращает построение прогноза прибытия на основе неоднозначного статуса.
Надежные сроки формируются за счет ранней фиксации технического состава, планирования инспекции и упаковки как отдельных рабочих этапов, а также согласованного планирования морской перевозки и готовности объекта. Такой подход придает дате поставки практический смысл: это не просто дата выхода машины с завода, а дата, когда ее можно разгрузить, подключить, испытать и включить в предусмотренный производственный процесс деревообработки.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.