

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Нужен ли предварительный фрезерный узел для кромкооблицовочного станка для фанеры?
Нет, не каждой кромкооблицовочной машине для фанеры требуется узел предварительного фрезерования. Правильный выбор зависит от состояния поступающих панелей, требований заказчиков к качеству отделки и затрат на стабильное поддержание этого качества. Кромка фанеры после качественного раскроя может быть готова к нанесению клея и кромочной ленты без дополнительной обработки. Если на кромке есть следы пилы или небольшие сколы, предварительное фрезерование может дать существенный результат.
Для специалистов по закупкам сложность заключается в том, чтобы определить, оправдывает ли этот результат дополнительные вложения. Более длинный перечень характеристик не означает автоматически более выгодную покупку. Важно понять: решит ли предварительное фрезерование повторяющуюся производственную проблему или продублирует работу, с которой уже хорошо справляется ваш процесс раскроя?
Как предварительное фрезерование изменяет кромку перед нанесением клея
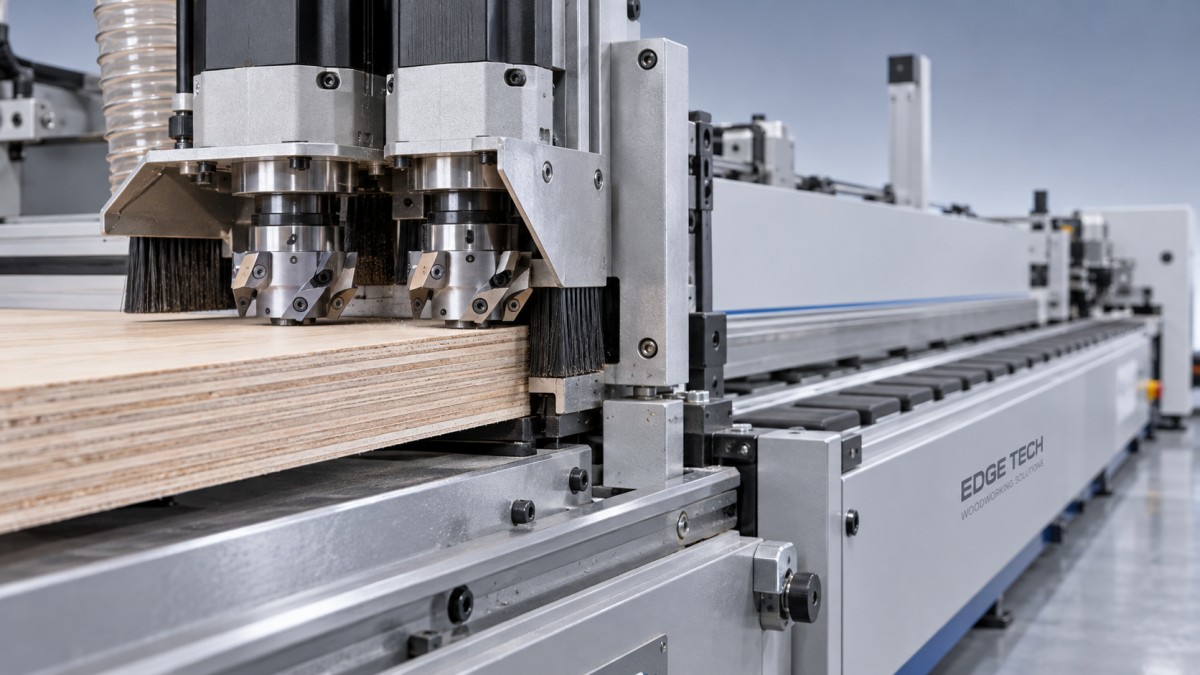
Узел предварительного фрезерования снимает контролируемый слой материала с кромки панели непосредственно перед клеевой станцией. Его задача — получить ровную, свежую поверхность для склеивания, удалив небольшие дефекты раскроя и неровности поверхности.
Во многих системах используются две фрезы, расположенные таким образом, чтобы уменьшить сколы на передних и задних углах. Фактический результат зависит от геометрии фрез, расположения шпинделей, состояния инструмента, опоры панели и настройки станка, а не просто от наличия двух двигателей.
При обработке фанеры требуется особая осторожность. В отличие от однородного плитного материала, фанера состоит из чередующихся слоев шпона, а ее поведение при обработке зависит от породы древесины, конструкции сердцевины, клея и качества изготовления. Настройка, хорошо подходящая для одной партии, может вызвать расщепление на другой.
Предварительное фрезерование может улучшить подготовку кромки, но не устраняет дефекты фанеры. Глубокие пустоты в сердцевине, отслоившийся шпон, расслоение и существенные отклонения размеров требуют устранения на предыдущих этапах производства либо отбраковки поврежденных панелей.
Начните с кромки, которую вы фактически получаете
Прежде чем сравнивать коммерческие предложения на станки, возьмите панели из обычного производственного цикла. Включите материал, раскроенный ближе к концу срока службы пильного полотна, а не только свежие образцы, подготовленные для демонстрации поставщиком. Если в закупках представлены разные толщины и сорта фанеры, проверьте несколько вариантов.
Следующие различия полезнее общего утверждения о том, что кромка выглядит «шероховатой».
Осмотрите кромку при хорошем освещении и сравните ее перпендикулярность с плоскостями панели. Проверьте оба угла и среднюю часть. Даже гладкая на ощупь поверхность может иметь дефекты, заметные после нанесения тонкой кромочной ленты.
Когда кромкооблицовочная машина для фанеры особенно выигрывает от предварительного фрезерования
Требования к внешнему виду не допускают значительных отклонений
Для видимых деталей шкафов, полок и мебельных панелей небольшие дефекты кромки могут стать проблемой отделки, а не только обработки. Тонкие кромочные материалы особенно чувствительны к состоянию основания, однако и для более толстой кромочной ленты необходимы надежный контакт и опора.
Предварительное фрезерование может помочь получить более ровную линию кромки при нестабильном качестве поступающего раскроя. Само по себе оно не гарантирует невидимого стыка. По-прежнему важны выбор клея, температура нанесения, количество клея, давление, качество ленты и настройки обрезки.
Панели поступают из разных источников раскроя
На предприятии с одной хорошо обслуживаемой линией форматного раскроя качество кромки может быть стабильным. В мастерской, получающей панели от нескольких поставщиков, с разных пил или фрезерных станков с ЧПУ, ситуация иная. Даже при совпадении номинальных размеров качество поверхности и углов может различаться.
В этом случае предварительное фрезерование может стать дополнительным контролируемым этапом подготовки перед склеиванием. Такая стабильность может быть ценной, если операторы тратят время на сортировку панелей или ручную коррекцию кромок. Однако для узла по-прежнему нужно задать допустимый припуск на обработку: он не может компенсировать неограниченные отклонения.
Переделка обходится дороже, чем только затраты на труд
Брак влияет не только на работу сотрудника, который его устраняет. Он прерывает сборку, расходует дополнительную кромочную ленту и клей, а также может задержать выполнение практически готового заказа. Если документально подтверждено, что причиной таких проблем является подготовка кромки, предварительное фрезерование заслуживает серьезного рассмотрения.
Ключевое слово — «подтверждено». Плохую адгезию, вызванную пылью, неподходящими настройками нанесения клея или низкой температурой панели, не следует автоматически объяснять отсутствием предварительного фрезерования.
Когда дополнительный узел может оказаться неоправданным
Станок без предварительного фрезерования может быть разумным выбором, если точно раскроенная фанера стабильно обеспечивает приемлемое качество оклеенных кромок. Это особенно актуально при небольших объемах производства, стабильных характеристиках материала и достижении требуемого качества отделки без ручной коррекции кромок.
Для небольшой мастерской дополнительное оборудование означает и дополнительные обязанности: обслуживание фрез, потребность в аспирации, проверку настроек и планирование запасных частей. Покупка функции, которая редко нужна операторам, может отвлечь средства от более точного раскроя, контроля пыли или стабильности процесса нанесения клея.
Есть и промежуточный вариант. Можно выбрать предварительное фрезерование для гибкости будущего производства, даже если текущие задачи не всегда требуют его. В таком случае уточните, может ли предложенный станок работать с отключенным узлом, как меняются настройки и влияет ли переключение режимов на размеры панели. Не следует считать, что все конфигурации обеспечивают одинаковую гибкость.
Скрытый вопрос при закупке: припуск на обработку
При предварительном фрезеровании снимается материал, поэтому это необходимо учитывать при планировании размеров панели. Об этом легко забыть, если отдел раскроя и поставщик станка обсуждают размеры независимо друг от друга.
Уточните, как заданный размер панели соотносится с размером обработанной основы и готовой детали, включая толщину кромочной ленты. Если обрабатываются противоположные кромки, необходимо учитывать оба прохода. Требуемый припуск зависит от выбранной глубины съема и последовательности производства; универсальной настройки для любых задач обработки фанеры не существует.
Слишком малый съем может не удалить имеющиеся дефекты. Чрезмерный съем приводит к перерасходу материала, увеличивает нагрузку на фрезы и может вызвать отклонения размеров. Попросите поставщика продемонстрировать регулировку, повторяемость и рабочий диапазон съема на материалах, которые вы планируете использовать.
Также уточните минимальные размеры панели для обработки на станке, допустимый диапазон толщины и требования к перемещению заготовок. Конфигурацию, хорошо работающую с крупными боковинами шкафов, следует дополнительно оценить для узких царг или небольших деталей.
Сравнивайте общие затраты, а не только цену опции
Экономическое обоснование должно сопоставлять дополнительные ежегодные затраты на владение с затратами, которых можно избежать благодаря сокращению дефектов кромки и работ по подготовке.
Возможная экономия: меньше ручной подготовки, меньше брака, повторного оклеивания кромок и простоев, связанных с низким качеством поступающих кромок.
Дополнительные затраты: опция предварительного фрезерования, инструмент, заточка или замена, электроэнергия, производительность аспирации, время на обслуживание и материал, снимаемый при обработке.
Опирайтесь на собственные производственные данные, а не на общую оценку производительности поставщика. Если затраты на переделку из-за дефектов кромки отдельно не учитываются, ведите такой учет на репрезентативных производственных циклах до принятия решения.
Для оценки времени цикла также нужны фактические данные. Интегрированная станция предварительного фрезерования может работать в рамках обычной подачи станка, но фактическая производительность зависит от полной конфигурации, расстояния между панелями, их перемещения и условий эксплуатации. Не следует считать гарантированным ни увеличение скорости, ни неизбежное снижение производительности.
Что спросить во время испытаний у поставщика
Убедительная демонстрация должна проходить в условиях обычного рабочего дня в вашей мастерской, а не в ходе тщательно подобранного прогона на исключительно простом в обработке материале. До испытания отправьте поставщику типичные образцы фанеры, кромочные материалы, которые планируете использовать, и критерии приемки.
- Сравните сопоставимые образцы. Если конфигурация позволяет, оцените панели с предварительным фрезерованием и без него при прочих равных условиях.
- Осмотрите обработанную фанеру до нанесения клея. Проверьте, остались ли следы пилы, сколы шпона, открытые пустоты и повреждения углов.
- Проверьте готовые размеры. Убедитесь, что настройки съема материала и оклеивание кромок обеспечивают заданный размер детали.
- Оцените готовый стык. Проверьте внешний вид, качество углов, опору для ленты и прочность склеивания после того, как клей набрал прочность в предусмотренных условиях.
- Обработайте несколько панелей. Возьмите панели разной толщины и из разных партий; повторите испытание достаточное число раз, чтобы выявить проблемы с перемещением или настройкой.
- Проверьте удобство текущего обслуживания. Попросите оператора продемонстрировать осмотр и очистку фрез, регулировку и безопасное техническое обслуживание.
Запросите письменную запись об использованных инструментах, клее, настройках подачи и припуске на съем материала. Качественный образец важен, но еще важнее воспроизводимость процесса.
Не рассматривайте качество кромки в отрыве от остального процесса обработки панели
Для деталей мебели, облицованных шпоном, оклеивание кромок — лишь один этап более длительного производственного процесса. Качество облицовки лицевых поверхностей, плоскостность панели, отверждение клея и окончательная калибровка влияют на результат, поступающий на кромкооблицовочный станок.
Если облицовка шпоном выполняется на собственном предприятии, гидравлический горячий пресс для шпона применяет контролируемый нагрев и гидравлическое давление для приклеивания натурального шпона к фанере и другим древесным материалам. Его назначение — облицовка лицевых поверхностей, а не подготовка кромок. Согласование этого этапа с кондиционированием, калибровкой и оклеиванием кромок помогает не ожидать от узла предварительного фрезерования устранения проблем, возникших на предыдущих этапах обработки панелей.
Такой комплексный взгляд на процесс полезен при сравнении поставщиков. Qingdao Zhongding Machinery Co., Ltd. — производитель и экспортер деревообрабатывающего оборудования с более чем 20-летним опытом работы в отрасли — предлагает оборудование, техническую поддержку, поставку запасных частей и послепродажное обслуживание. Специалистам по закупкам следует оценивать эти условия поддержки так же тщательно, как и конфигурацию станка, особенно если наличие инструмента или задержки сервиса могут нарушить производство.
Практические рекомендации по покупке
Выбирайте предварительное фрезерование, если повторяющиеся дефекты кромки, которые можно устранить обработкой, мешают стабильно получать нужный результат, а ожидаемое сокращение переделок оправдывает затраты на владение. Особое внимание уделите этой опции при высоких требованиях к внешнему виду или нестабильном качестве поступающего раскроя.
Рассмотрите станок без этого узла, если фанера стабильно хорошо раскроена, результаты испытаний на склеивание соответствуют вашим требованиям, а дополнительная станция не дает измеримой пользы. В любом случае устраняйте недостатки раскроя и отбраковывайте дефектный материал, а не полагайтесь на последующую обработку, чтобы скрыть их.
Лучшая кромкооблицовочная машина для фанеры — не обязательно та, в которой больше всего станций. Это конфигурация, которая позволяет раз за разом превращать именно вашу фанеру в готовые детали приемлемого качества при затратах, посильных для вашего производства.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.