


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какая рабочая ширина вам нужна для шлифовального станка для панелей?
Выбирайте широколенточный шлифовальный станок для панелей с полезной рабочей шириной, достаточной для самой широкой заготовки, которую необходимо шлифовать в выбранном направлении подачи, с учетом рабочего зазора, указанного для этого станка. Ориентируйтесь на размеры панели на этапе шлифования: они могут превышать размеры готового изделия. Затем решите, оправдывают ли периодически обрабатываемые заготовки увеличенного размера выбор более широкого станка или для них можно организовать отдельный маршрут обработки.
Слишком узкий станок может потребовать изменения технологического процесса. Увеличение ширины также влечет дополнительные затраты из-за габаритов станка, выбора абразива, требований к аспирации и условий монтажа. Правильный выбор следует делать исходя из фактических деталей и последовательности производства, а не из максимальной ширины, доступной в каталоге.
Измерьте размер, перпендикулярный направлению движения конвейера
Рабочая ширина — это полезная ширина шлифования поперек направления подачи. Длина панели обычно направлена вдоль конвейера, а ширина проходит поперек станка. Если перепутать эти размеры, можно заказать станок значительно большей ширины, чем требуется для работы.
Например, рассмотрим условную панель размером 2,400 × 1,200 mm. При подаче стороной 2,400 mm вдоль конвейера к шлифовальным головкам обращена ширина 1,200 mm. Если развернуть панель боком, эта ширина составит 2,400 mm. Для первой ориентации требуется меньшая рабочая ширина, но при этом необходимо обеспечить подходящую опору и пространство для подачи более длинной стороны.
Разворот не всегда возможен без последствий. При шлифовании массива древесины и шпонированных поверхностей направление шлифования может влиять на заметность царапин и внешний вид готового изделия. На выбор надежной ориентации также влияют сцепление с конвейером, устойчивость панели и расположение шлифовальных головок. Определите направление подачи до сравнения ширины станков.
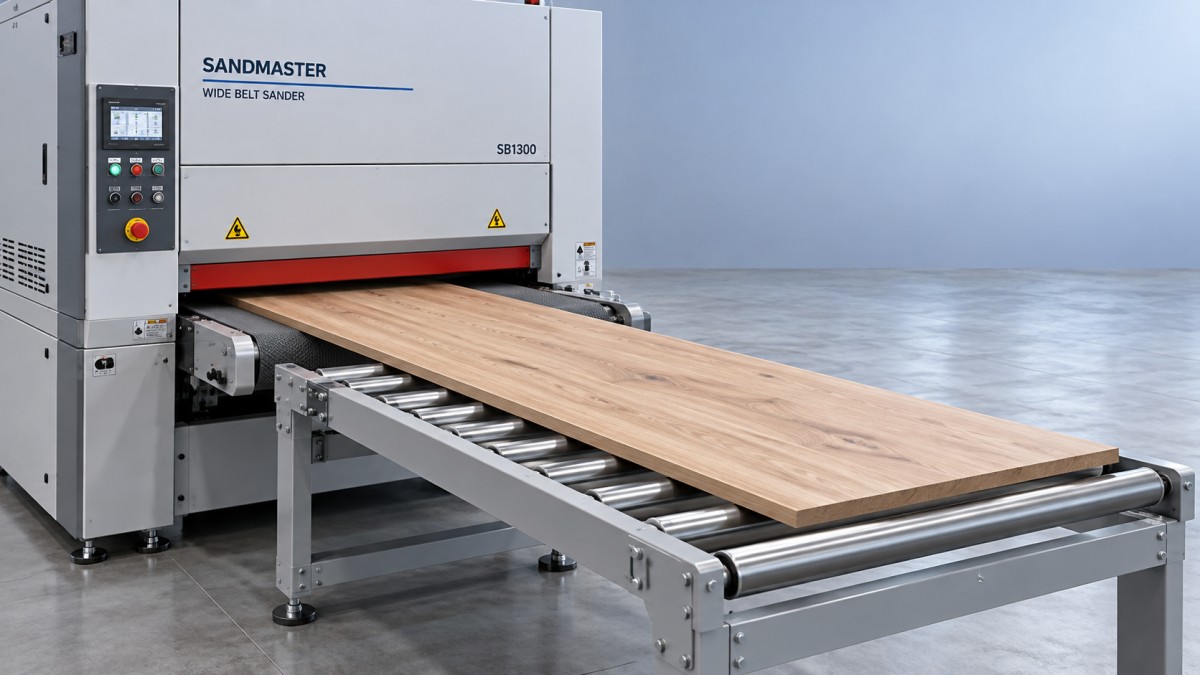
Используйте фактические размеры поступающих заготовок, включая припуск на обрезку. Если панели шлифуют до окончательной раскройки, указанная на чертеже готовая ширина будет меньше ширины, которую должен принимать станок. Учитывайте также носители или приспособления, если они используются в процессе, поскольку они занимают место в рабочей зоне.
Определите требуемую ширину с учетом номенклатуры производства
В качестве отправной точки составьте перечень деталей, сгруппированных по ширине на этапе шлифования, материалу, толщине и месячному объему производства. Это поможет понять, является ли самая широкая панель регулярной производственной задачей или редким исключением.
Разделите заготовки на три практические группы:
- Регулярное производство: детали, которые обрабатываются часто и должны проходить через станок без специальных приспособлений.
- Планируемые широкие заготовки: панели, необходимые для подтвержденных заказов или утвержденной линейки продукции.
- Редкие исключения: заготовки нестандартных размеров, которые можно передать на сторону или обработать по другому подходящему маршруту.
Минимальную производительность по ширине обычно определяет самая широкая панель для регулярного производства или подтвержденных заказов. Прежде чем выбирать станок под редко встречающуюся заготовку увеличенного размера, сравните затраты. Однако деталь увеличенной ширины с небольшим месячным объемом может быть необходимой, если сроки поставки зависят от выполнения этой операции собственными силами.
Потребность в будущих мощностях должна опираться на конкретный план развития продукции. Подтвержденный переход к производству более широких столешниц или мебельных панелей в сборе — веская причина предусмотреть запас по ширине. Общее ожидание, что «позже могут появиться более крупные заказы», дает гораздо меньше оснований и может привести к оплате неиспользуемой мощности.
Проверьте место шлифования в последовательности производственных операций
Ширина станка может существенно зависеть от того, выполняется шлифование до раскроя или после него. Обработка целых листов позволяет выполнять шлифование на раннем этапе, но требует достаточной ширины для всего листа. Если сначала выполнить раскрой, более узкий шлифовальный станок может подойти для полученных деталей.
Это решение должно соответствовать производственному процессу. Например, шлифование отдельных деталей перед склеиванием не отменяет необходимости выравнивания собранной панели после склейки. Кроме того, мелкие детали может быть сложнее безопасно транспортировать, особенно если их длина или толщина близка к минимально допустимым для станка значениям.
При раскрое до шлифования форматно-раскроечный станок с подвижным столом, например ZD350, может подготовить детали из MDF, фанеры и массива древесины перед шлифованием. Указанная ширина реза 1,250 mm между пильным диском и упором характеризует возможности пиления; она не определяет рабочую ширину последующего шлифовального станка. Требуемая ширина зависит от размеров раскроенных деталей и любых последующих сборок.
Прежде чем определять ширину станка, проследите путь одного типового изделия через раскрой, сборку, шлифование и отделку. Это часто позволяет понять, необходима ли обработка целых панелей или производственному маршруту лучше соответствует шлифование отдельных деталей.
Предусмотрите рабочий зазор, не устанавливая универсальный запас
Важнее всего максимальная полезная ширина заготовки, а не ширина абразивной ленты или конвейера. Эти размеры связаны между собой, но не взаимозаменяемы. На допустимые габариты заготовки могут влиять система ведения ленты, защитные ограждения, прижимные элементы и конструкция механизма подачи станка.
Не предполагайте, что панель шириной, равной заявленной ширине станка, будет иметь достаточный рабочий зазор. Уточните максимально допустимую ширину заготовки и условия ее загрузки. Панель должна входить ровно и сохранять устойчивое положение на протяжении всего прохода; возможность поместить неподвижную заготовку в проем еще не доказывает, что ее можно надежно подавать в производственном режиме.
Универсального значения рабочего зазора, подходящего для любого станка, не существует. Требуемый запас зависит от конструкции станка, разброса размеров панелей и способа их загрузки. Руководствуйтесь эксплуатационными ограничениями производителя и оцените типовые заготовки, близкие к предполагаемому максимальному размеру.
Разделяйте два решения: зазор, необходимый для надежной обработки текущих панелей, и дополнительную мощность для изделий большего размера. Первое — эксплуатационное требование. Второе — инвестиционное решение. Если объединить их в произвольный запас, сравнивать коммерческие предложения будет сложнее.
Не считайте два перекрывающихся прохода равноценными шлифованию на всю ширину
Узкий станок может показаться экономичным, если более широкую панель можно шлифовать перекрывающимися проходами. Возможность такой обработки зависит от конструкции станка и требований к качеству поверхности. Закрытая конструкция может физически не позволять пропускать через станок заготовку увеличенной ширины.
Некоторые станки с открытой боковой стороной позволяют обрабатывать более широкие заготовки несколькими проходами, но перекрытие требует тщательной оценки. Могут возникнуть различия в съеме материала, рисунке царапин или уровне поверхности. После нанесения покрытия эти различия могут стать заметнее, особенно если важно обеспечить одинаковый внешний вид по всей поверхности.
Для точной калибровки толщины или подготовки поверхности с высокими требованиями к качеству обычно лучше начать с рассмотрения станка, который обрабатывает панель по всей ширине за один проход. Повторные проходы также требуют дополнительной обработки и занимают машинное время, которое можно было бы использовать для следующей детали.
Если для периодически обрабатываемых заготовок рассматриваются перекрывающиеся проходы, оцените весь результат: итоговую толщину панели по всей ширине, внешний вид после отделки, время обработки и повторяемость. Успешный проход при грубом шлифовании сам по себе не подтверждает пригодность процесса для готового изделия.
Ширина повышает производительность только при соответствующих возможностях остальных узлов станка
Более широкий станок для шлифования панелей не обязательно будет выпускать больше готовых деталей за смену. Производительность также зависит от скорости подачи, съема материала за проход, последовательности применения абразивов, конфигурации головок, времени загрузки и состояния поступающего материала.
Шлифование по всей ширине может создавать для шлифовальных головок более высокую нагрузку, чем обработка узкой детали при той же настройке съема материала. Сопоставьте мощность двигателей, конфигурацию головок, возможности подачи и требования к аспирации с фактическим материалом и необходимым съемом. Характеристика ширины показывает размер детали, которая может поместиться в станке, но не описывает весь режим шлифования.
Подача нескольких узких деталей рядом может повысить эффективность использования доступной ширины, но только при соблюдении правил эксплуатации станка. На детали с разной входной толщиной может воздействовать неодинаковое давление, и съем материала может различаться. Для коротких деталей также могут предъявляться иные требования к транспортировке, чем для длинных панелей.
Оценивайте полезный выпуск как количество годных деталей за смену, учитывая повторные проходы, замену абразива и обработку деталей. При производстве мелких компонентов надежная подача и быстрая переналадка могут быть важнее неиспользуемой ширины. При регулярном выпуске широких панелей достаточная рабочая ширина позволяет устранить постоянное узкое место в производстве.
Сравните стоимость установки и необходимую площадь
Сравнивайте варианты ширины как законченные производственные системы. Помимо цены станка, сопоставьте заявленную потребляемую электрическую мощность, требования к сжатому воздуху, если он необходим, производительность аспирации, размеры абразивных материалов, условия доставки и пространство для обслуживания.
Наличие абразивных материалов стоит проверить до заказа станка. Размеры лент влияют на варианты закупки, объем складских запасов и планирование замены. Широкие ленты могут стоить дороже, но также способны обрабатывать большую площадь; сравнивайте затраты на абразив в расчете на одну годную панель или производственную партию, а не только цену ленты.
Площадь, занимаемая станком, — лишь часть требуемого пространства. Для прямой подачи длинных панелей и их выгрузки необходимы место и подходящие опоры. Операторам также нужен доступ для замены лент, очистки, регулировки и технического обслуживания. Станок, помещающийся между двумя стенами, все еще может оказаться неудобным в эксплуатации.
При подготовке экспортных поставок учитывайте наличие запасных частей и технической поддержки. Компания Qingdao Zhongding Machinery Co., Ltd. поставляет оборудование для деревообработки, а также обеспечивает техническую поддержку, поставку запасных частей и послепродажное обслуживание. Эти условия следует учитывать наряду с техническими характеристиками, поскольку доступность запасных компонентов и помощи в устранении неисправностей влияет на долгосрочную эксплуатационную пригодность выбранного станка.
Укажите измеримые требования в запросе коммерческого предложения
Вместо того чтобы указывать только номинальную ширину станка, опишите, какие задачи он должен выполнять. Укажите максимальные размеры панелей на этапе шлифования, предполагаемую ориентацию при подаче, материалы, диапазон толщин, требуемый съем материала, требования к качеству поверхности и объем производства. Уточните, обрабатываются ли панели по одной, рядом друг с другом или на носителях.
Для окончательного сравнения запросите три позиции:
- Определенную рабочую зону: максимальную полезную ширину, минимально допустимые размеры деталей, ограничения по толщине и любые ограничения при загрузке.
- Демонстрацию шлифования типовых деталей: с использованием самой широкой заготовки, требующей интенсивной обработки, и соответствующих узких деталей, с фиксацией последовательности применения абразива и настроек подачи.
- Проект установки: с указанием пространства для обработки деталей, инженерных коммуникаций, подключений аспирации, доступа для обслуживания и требований к расходным материалам.
Во время демонстрации следует оценить равномерность толщины по всей ширине, качество поверхности, устойчивость подачи и количество необходимых проходов. Если важен внешний вид после нанесения покрытия, проверьте как готовый образец, так и только что отшлифованную поверхность.
Выбирайте минимальную рабочую ширину, которая надежно подходит для регулярного производства, подтвержденных заказов на более крупные изделия и необходимого рабочего зазора. Выбирайте более широкий вариант, если он позволяет выпускать определенную линейку продукции, устраняет повторяющееся узкое место или сокращает объем сторонней обработки настолько, чтобы оправдать дополнительные затраты. Укажите эту производственную причину в спецификации закупки, чтобы у выбранной мощности была четкая задача.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.