


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Может ли станок для облицовывания панелей работать с минимальным радиусом вашего профиля?
Может ли станок для облицовывания панелей работать с вашим минимальным радиусом профиля?
Минимальный радиус профиля может выявить ограничения станка для облицовывания панелей задолго до начала полноценного производственного цикла. Вопрос заключается не просто в том, способен ли станок облицевать панель, а в том, сможет ли он обеспечить надежную адгезию и аккуратную отделку на сложных контурах без образования мостиков, отслоения или растрескивания пленки. Геометрия заготовки, облицовочный материал, свойства клея и конфигурация прижимных роликов — все эти факторы влияют на результат и должны учитываться при проведении пробных испытаний перед выбором оборудования.
Краткий ответ: возможно, но указанного минимального радиуса недостаточно для подтверждения возможностей станка. Эта величина приобретает практическое значение только в сочетании с конкретным профилем, облицовочным материалом, клеевой системой и производственной скоростью. Успешная демонстрация с гибкой пленкой на широкой внешней криволинейной поверхности не подтверждает возможность работы с узкой внутренней канавкой.
Определите сложную геометрию до сравнения станков
Начните с чертежа поперечного сечения с указанием размеров, а не с фотографии. Обозначьте каждый выпуклый и вогнутый радиус, ширину входа в канавку, обратный загиб и переход. Укажите производственные допуски: на номинальном чертеже может быть показана приемлемая кривизна, тогда как фактическая обработка может создавать более резкий переход, который станет причиной отказа.
Внешний угол и внутренняя выемка создают разные проблемы. На выпуклом углу облицовка должна изгибаться без растрескивания, побеления или отрыва под действием остаточного натяжения. Внутри вогнутой канавки материал должен достичь дна, а оснастка — прижать его к поверхности, а не натянуть через проем. Этот неподдерживаемый участок представляет собой мостик пленки: с расстояния он может выглядеть приемлемо, но под ним останется незаклеенный карман.
Глубина канавки и доступ к ней могут быть не менее важны, чем радиус. Для двух профилей с одинаковым внутренним радиусом могут потребоваться разные схемы расположения роликов, поскольку один профиль имеет узкий вход или выступ, препятствующий доступу. Попросите поставщика указать, каким образом давление будет прикладываться к каждой критически важной поверхности.
Также уточните категорию станка. Проходной станок для облицовывания профилей обычно работает с постоянным поперечным сечением по направлению подачи. Панель с изменяющимися контурами поверхности или трехмерными выемками может потребовать другого процесса формования. Термин «облицовывание панелей» используется широко, поэтому сначала определите пригодность процесса, а уже затем обсуждайте возможность работы с малыми радиусами.
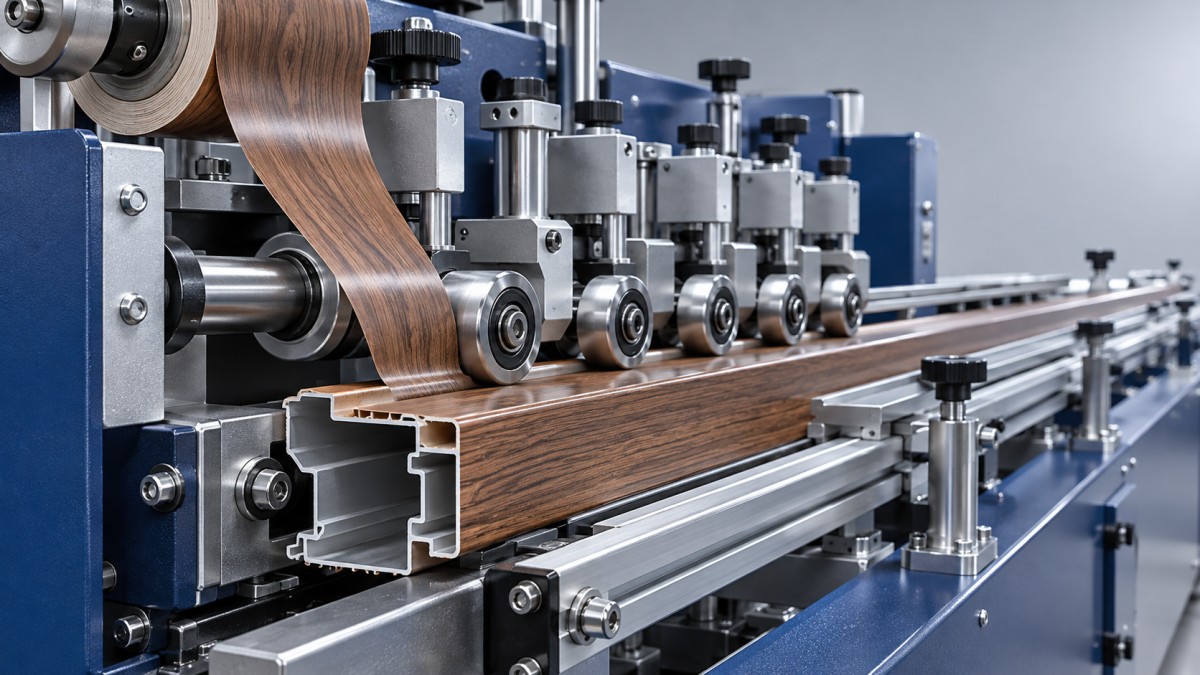
Минимальный радиус определяется сочетанием материала и процесса
У станка нет единого универсального минимального радиуса облицовывания. Практический предел зависит от толщины, жесткости, основы, качества поверхности, реакции материала на температуру и допустимой деформации облицовки. Пленку PVC, облицовочные материалы на основе PET, декоративную бумагу и натуральный шпон нельзя считать взаимозаменяемыми.
При простом изгибе более толстая облицовка обычно испытывает большую деформацию при том же радиусе. Однако одной толщины недостаточно для прогнозирования результата. Многослойная структура, направление волокон шпона и поведение декоративных покрытий могут определить, сохранит ли поверхность приемлемый вид. Пленка может принять форму без разрыва, но при этом на ней могут появиться изменения блеска, потеря тиснения или заметное напряженное побеление.
Запросите у поставщика облицовочного материала рекомендации по формованию именно для используемой марки, включая ограничения по направлению и температурные пределы. Нагрев может улучшить формуемость некоторых материалов, однако чрезмерное тепло способно повредить покрытие или вызвать нестабильность размеров. Не утверждайте процесс на основании внешне похожей заменяющей пленки.
Это особенно важно, если один станок должен работать с несколькими декоративными коллекциями. Наиболее гибкий облицовочный материал может легко пройти испытание, тогда как более толстое или хрупкое покрытие определит реальный эксплуатационный предел. Поэтому испытания должны включать как самую сложную геометрию, так и наиболее требовательный из утвержденных облицовочных материалов, а не только самый простой демонстрационный материал поставщика.
Оценивайте место приложения давления, а не только его величину
Для работы со сложными контурами обычно требуется постепенное формование. Облицовка направляется к профилю через последовательность контактных точек, а не принудительно принимает окончательную форму в одном месте. Диаметр, форма, твердость и угол роликов, а также монтажный зазор влияют на возможность реализации такого процесса.
Малые ролики могут достигать труднодоступных участков, но сам по себе их диаметр ничего не доказывает. Монтажная оснастка также должна обходить соседние выступы, а направление контакта должно прижимать облицовку к предусмотренной поверхности. Ролик, давящий поперек входа в канавку, может сохранять мостик, а не устранять его.
Запросите схему оснастки для вашего поперечного сечения. На ней должно быть показано, как облицовка входит в выемку, где она уплотняется и каким образом последующие ролики не вытягивают ее обратно. Для сложных профилей может потребоваться фасонная оснастка или дополнительные станции; их наличие следует подтвердить, а не предполагать.
Большее давление не является универсальным решением. Чрезмерная нагрузка может оставить следы на декоративной поверхности, деформировать уязвимую заготовку или нарушить распределение клея. Важно выяснить, способен ли станок обеспечивать контролируемое и стабильное давление в нужном месте при постоянной поддержке заготовки.
Скорость изменяет доступное время для склеивания
Клей должен сохранять способность смачивать поверхности в момент, когда облицовка достигает каждой формующей станции. Скорость подачи, условия нанесения, температура заготовки и расстояние между нанесением клея и уплотнением влияют на это временное окно. Более медленная линия не всегда безопаснее: она изменяет как время охлаждения, так и воздействие тепла.
Независимо от того, использует ли предлагаемый процесс EVA, реактивный PUR или другой подходящий клей, получите рекомендации поставщика клея по технологическим параметрам и проверьте совместимость клея с заготовкой и облицовочным материалом. Температуру нанесения, массу нанесения, открытое время и требования к обращению с деталями следует фиксировать во время испытаний. Если требуется отверждение, различайте прочность, достаточную для немедленного обращения, и окончательные характеристики клеевого соединения.
Не поручайте облицовочной станции исправлять плохую подготовку
Пыль, вырванные волокна, следы обработки и нестабильные размеры профиля могут создать впечатление, что надежный станок работает ненадежно. Крутые кривые особенно чувствительны, поскольку небольшой локальный дефект может нарушить контакт именно там, где облицовка уже испытывает напряжение. Перед регулировкой клея или давления роликов проверьте фактические заготовки на стабильность размеров и состояние поверхности.
Предварительной раскройке также следует уделить внимание, хотя она не определяет окончательный радиус облицовывания. Для подготовки заготовок из цельной древесины MJ163однопильный продольно-раскроечный станок компании Qingdao Zhongding предназначен для продольного распила и имеет заданную скорость подачи 12–30 м/min. Его задача — подготовка материала; последующее профилирование и подготовка поверхности по-прежнему определяют контур, который поступает на облицовочный станок. Скорости раскроя и облицовывания следует согласовывать в рамках производственного планирования, а не предполагать их одинаковыми.
Проверьте влажность и температуру заготовки в соответствии с рекомендациями поставщиков материала и клея. Для пористых или рыхлых кромок уточните необходимость обработки поверхности и проверьте ее на производственных заготовках. Вручную отобранный необычно гладкий демонстрационный образец может скрывать нестабильность, которая вновь проявится в заводских условиях.
Сделайте пробное испытание обязательным условием закупки
Полезное испытание воспроизводит сложное производственное условие и фиксирует достаточно информации для его повторения. Предоставьте репрезентативные профили, предполагаемый облицовочный материал и соответствующие сведения о заготовке. Укажите, какие размеры являются фиксированными и можно ли увеличить какой-либо радиус без ухудшения характеристик готового изделия.
- Проверьте предельное сочетание условий: используйте минимально необходимый радиус с наиболее требовательным из предполагаемых облицовочных материалов, включая реалистичные отклонения размеров.
- Работайте с требуемой производительностью: фиксируйте фактическую скорость подачи, а не только максимальную номинальную скорость станка.
- Включите обычные переходные режимы: при необходимости наблюдайте запуск, остановку и повторный запуск, а также замену оснастки.
- Сохраните настройки: документируйте положения роликов, обозначения оснастки, условия нанесения клея, параметры нагрева и идентификацию материала.
- Согласуйте сроки проверки: осматривайте детали сразу после изготовления, а затем повторно после указанного поставщиком клея периода кондиционирования или отверждения.
Определите критерии приемки до демонстрации. Проверка внешнего вида должна охватывать образование мостиков, отрыв кромок, трещины, побеление, следы от роликов, складки и деформацию декоративного покрытия. Используйте согласованные условия освещения и осмотра, чтобы понятие «приемлемая отделка» не оставалось субъективным обещанием.
Один только внешний вид не может подтвердить адгезию. При необходимости используйте жертвенные образцы для разделки или согласованных разрушающих проверок, уделяя особое внимание внутренним углам. Если готовое изделие будет подвергаться воздействию тепла или влажности, выбирайте режимы кондиционирования и испытания клеевого соединения, соответствующие условиям применения и требованиям конкретного заказчика. Не устанавливайте универсальный порог приемки для несвязанных между собой изделий.
Выбирайте стабильную воспроизводимую способность, а не единичный успешный образец
Честно классифицируйте результаты испытания. Профиль, который стабильно проходит обработку с требуемой скоростью при документированных настройках, отличается от профиля, который удается обработать только после тщательной регулировки; оба варианта отличаются от геометрии, требующей переработки конструкции. Если успех зависит от увеличенного радиуса, специального облицовочного материала или сниженной скорости, это ограничение должно учитываться при принятии решения о покупке.
Затем проверьте, что входит в комплект поставки: ролики для конкретного профиля, документация по настройке, обучение операторов, запасные прижимные элементы и поддержка при последующей смене материалов. Утвержденный образец имеет ограниченную ценность, если операторы не могут воспроизвести результат или если заменяемую оснастку сложно приобрести.
Qingdao Zhongding Machinery Co., Ltd. обладает более чем 20-летним опытом производства и экспорта оборудования для деревообработки, а также предоставляет техническую поддержку, поставляет запасные части и оказывает послепродажное обслуживание. Для проекта, критичного к радиусу, эти возможности наиболее полезны в сочетании с документированным процессом: проверкой образцов, согласованной оснасткой, проверками при вводе в эксплуатацию и понятным порядком устранения производственных отклонений.
Перед утверждением станка для облицовывания панелей запросите подтверждение его работы именно с вашим предельным профилем, а не общее заверение о возможности обработки малых радиусов. Определяющим результатом являются стабильное клеевое соединение и приемлемая отделка при требуемой скорости и в условиях эксплуатации, которые ваша производственная команда может поддерживать.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.