

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какая конфигурация необходима шлифовальному станку для МДФ при электропитании 480V, 60Hz?
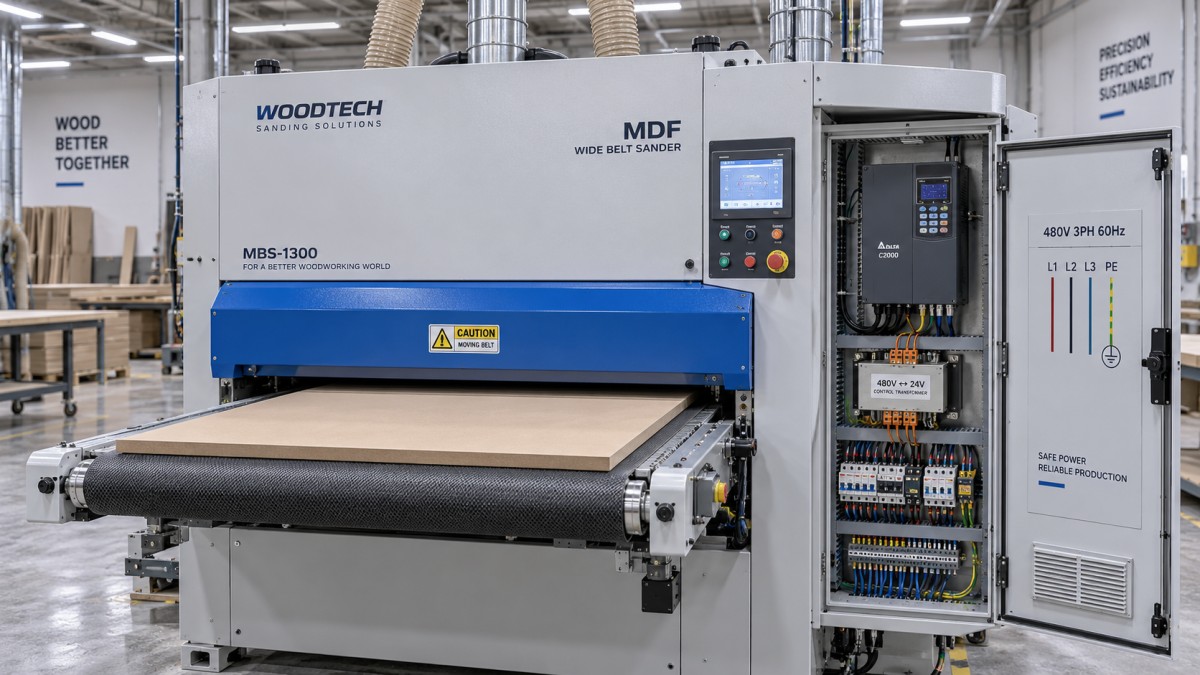
Шлифовальный станок для МДФ, подключаемый к сети 480 В, 60 Гц, требует совместимой трехфазной электрической системы по всей машине: для двигателей, приводов, цепей управления, коммутационных компонентов и защитных устройств. Одной лишь подходящей таблички двигателя недостаточно, чтобы подтвердить готовность всего шлифовального станка к подключению.
Правильная конфигурация шлифовального станка для МДФ 480 В, 60 Гц также зависит от доступного электропитания, скорости шлифовальной ленты, системы подачи и требований к установке. Перед заказом или переоборудованием станка определите параметры входного питания и потребуйте электрическую схему, показывающую, как каждая цепь получает правильное напряжение и частоту.
Начните с входного питания и номинальных параметров всей машины
Укажите необходимое питание как 480 В, трехфазное, 60 Гц, затем определите, требуется ли станку нейтральный провод в дополнение к фазным проводам и защитному заземлению. Многие промышленные станки формируют напряжение управления внутри машины и не требуют нейтрали, однако это должно соответствовать фактической конструкции цепей.
Защитное заземление и нейтраль выполняют разные функции. Заземляющий проводник ни в коем случае нельзя использовать вместо отсутствующей нейтрали. Аналогично, наличие нейтрали в здании не означает, что она требуется станку.
Важна также схема электропитания. Системы с заземленной нейтралью типа «звезда», системы «треугольник» и другие варианты могут влиять на совместимость преобразователей частоты, устройств защиты от импульсных перенапряжений и фильтров. Сообщите поставщику схему питания вместе с номинальным напряжением. Формулировка «доступно 480 В» не содержит информации, необходимой для выбора некоторых электрических компонентов.
Используйте следующие проверки, чтобы превратить общий запрос по напряжению в определенную конфигурацию.
Изучите таблички всех двигателей, включая двигатели меньшей мощности
Широколенточный шлифовальный станок для МДФ может иметь отдельные двигатели для шлифовальных головок, конвейерной подачи, регулировки толщины, щеток и других функций. Для каждого двигателя требуется совместимое питание или правильно подобранный привод. Проверка только самого мощного шлифовального двигателя может привести к тому, что несовместимый вспомогательный двигатель останется незамеченным внутри в целом подходящей машины.
Двигатель 460 В, 60 Гц может подходить для номинального питания 480 В. В распространенной североамериканской практике номинальные параметры двигателя учитывают падение напряжения между источником питания и клеммами двигателя. Однако решение по-прежнему зависит от допустимого рабочего диапазона двигателя и фактического напряжения, которое он получает. Маркировка 460 В сама по себе не свидетельствует о несовместимости.
Для двигателя с маркировкой 380 В или 400 В требуется иная оценка. Некоторые двигатели имеют несколько разрешенных вариантов соединения обмоток, тогда как другие нельзя подключить к 480 В путем изменения соединения. Соединения «звезда» и «треугольник» представляют собой конкретные схемы соединения обмоток, а не универсальные способы преобразования напряжения. Следуйте схеме подключения двигателя и разработанной для машины конструкции.
Записывайте не только мощность, но и номинальный ток. Два двигателя с одинаковой заявленной мощностью в киловаттах могут требовать разных настроек привода и защиты от перегрузки. Для заменяемых двигателей также необходимы подходящие монтажные размеры, размеры вала, исполнение корпуса, режим работы и характеристики скорости.
Устраните разницу частот до выбора способа преобразования
Шлифовальный станок, изначально рассчитанный на питание 50 Гц, требует большего, чем просто регулировка напряжения. Для асинхронного двигателя с прямым подключением изменение частоты питания изменяет его рабочую скорость. Это может увеличить скорость шлифовальной ленты, изменить скорость конвейерной подачи и соотношение между съемом материала и перемещением панели.
Более высокая скорость шлифования не всегда полезна. Контактные барабаны, подшипники, шкивы и абразивные ленты имеют эксплуатационные ограничения. Изменения также могут влиять на выделение тепла, качество поверхности и нагрузку на шлифовальную головку. Допустимая скорость должна определяться конструкцией станка и характеристиками абразива.
Трансформатор изменяет напряжение, но не изменяет частоту. Подача питания 400 В, 50 Гц на станок через трансформатор, подключенный к источнику 480 В, 60 Гц, означает, что станок по-прежнему будет работать от сети 60 Гц. Такая схема подходит только в том случае, если остальные компоненты оборудования и механические скорости рассчитаны на такую работу.
Существует несколько практических подходов:
- Заказать станок заводской конфигурации 480 В, 60 Гц. Это позволяет согласованно выбрать двигатели, системы управления, защиту и рабочие скорости.
- Переоборудовать существующий станок в рамках инженерно разработанной модификации. Это может включать замену или переподключение двигателей, изменение цепей питания управления, выбор приводов и обновление документации.
- Использовать трансформатор, если несоответствующим остается только напряжение. Это может подойти для оборудования, уже совместимого с работой на частоте 60 Гц, при условии, что трансформатор рассчитан на подключенную нагрузку и пусковые условия.
Сравните полный объем работ по переоборудованию перед выбором решения. Недорогой трансформатор может оказаться неудачной покупкой, если станку также потребуются новые двигатели, компоненты управления и механические изменения.
Настройте приводы с учетом двигателя и процесса шлифования
Если в шлифовальном станке используются преобразователи частоты, их входные характеристики должны соответствовать доступному питанию 480 В. Допустимый выходной ток должен соответствовать подключенным двигателям и их рабочим нагрузкам. Выбор привода только по такой же маркировке мощности, как у двигателя, может не учитывать режим перегрузки, температуру внутри корпуса и другие условия применения.
Параметры ввода в эксплуатацию должны соответствовать фактической табличке двигателя: напряжению, току, частоте и скорости. Ускорение, замедление, защита от перегрузки и максимальная выходная частота также должны соответствовать станку.
Привод может независимо управлять частотой двигателя, что помогает сохранять заданную рабочую скорость. Однако совместимость по-прежнему зависит от напряжения двигателя, изоляции, охлаждения и характеристик выходного сигнала привода. Установка привода автоматически не делает любой двигатель подходящим для любого источника питания.
Шлифовальная головка и конвейер требуют отдельного внимания. Скорость шлифовальной ленты влияет на процесс резания, а скорость подачи определяет, как долго панель остается под головкой. Сохранение одного параметра при изменении другого может привести к иному качеству поверхности или чрезмерному съему материала.
Замедлению следует уделить особое внимание, поскольку шлифовальные узлы сохраняют энергию вращения. Слишком интенсивная остановка может вызвать неисправности привода или потребовать установки тормозных устройств. Работа аварийной остановки должна быть спроектирована с учетом опасностей машины и защитных цепей; обычная команда остановки привода сама по себе не обеспечивает надлежащую функцию безопасности.
Включите питание управления и защиту в техническое задание
ПЛК, датчики, катушки контакторов, клапаны и дисплей могут использовать напряжения, отличающиеся от основного питания. Шлифовальные двигатели могут быть совместимы с сетью, но при неправильном подключении трансформатора управления компоненты управления могут сразу выйти из строя.
Если трансформатор имеет несколько отводов первичной обмотки, выбранное подключение должно соответствовать входному питанию. Электронные источники питания также должны иметь подходящий диапазон входного напряжения. Проверяйте номинальные параметры катушек и вентиляторов по отдельности, особенно если компоненты работают непосредственно от сетевого напряжения.
Электрическая конструкция должна определять, как станок получает питание, как устраняются неисправности и как двигатели защищаются от перегрузки. Эти функции связаны между собой, но различаются. Устройство защиты ответвленной цепи не обязательно обеспечивает требуемую для конкретного применения защиту двигателя от перегрузки.
Не рассчитывайте питающий фидер путем деления общей мощности двигателей на напряжение питания. Трехфазный ток также зависит от КПД, коэффициента мощности, одновременной работы и пусковых характеристик. Используйте электрические номинальные параметры станка и информацию об установке, чтобы определить сечение проводников фидера, номинал разъединителя и выбор защитных устройств в соответствии с применимыми правилами монтажа.
Номинальная стойкость машины к току короткого замыкания также должна соответствовать доступному току короткого замыкания в точке подключения. Это относится к сборке электрического шкафа и ее компонентам, а не только к числу, указанному на вводном автоматическом выключателе.
Пыль от МДФ также влияет на надежность электрооборудования. Герметичность шкафа, охлаждение, обслуживание фильтров и размещение компонентов должны соответствовать условиям установки. Накопление пыли может ограничивать охлаждение и загрязнять оборудование. Согласуйте систему вытяжки и порядок уборки с установкой станка, включая необходимые блокировки системы удаления пыли.
Проверьте установку перед обработкой панели
Квалифицированный электротехнический персонал должен выполнять подключение и электрический ввод в эксплуатацию по схемам станка. Проверки должны выходить за рамки определения того, запускается ли главный двигатель.
- Проверьте поставленную конфигурацию. Сопоставьте табличку станка, таблички двигателей, номинальные параметры приводов, подключения трансформатора и чертежи с заказанной спецификацией.
- Измерьте входное питание. Проверьте междуфазное напряжение и частоту, затем выясните причины значительного дисбаланса напряжения. Повторите соответствующие измерения во время пуска и работы, чтобы выявить чрезмерное падение напряжения.
- Проверьте заземление и питание управления. До начала нормальной работы обеспечьте непрерывность защитного соединения и правильные напряжения управления.
- Проверьте направление вращения и движение ленты в соответствии с установленной процедурой. Проверьте шлифовальные головки, направление подачи и связанное оборудование. Изменение фаз на входе не обязательно изменит направление вращения двигателя, управляемого приводом.
- Проверьте рабочие функции и функции безопасности. Включите аварийные остановки, блокировки доступа, органы управления подачей, разрешающие сигналы системы вытяжки, если они предусмотрены, и поведение при повторном запуске после отключения питания.
- Обработайте репрезентативные панели из МДФ. Контролируйте ток двигателя, ошибки привода, движение ленты, качество поверхности и стабильность работы при заданных производственных настройках.
Работа без нагрузки не позволяет определить характеристики при шлифовальной нагрузке. Начинайте с контролируемых настроек и увеличивайте нагрузку в пределах номинальных возможностей станка. Записывайте успешные параметры, чтобы последующие регулировки и техническое обслуживание имели надежную точку отсчета.
Если автоматический выключатель срабатывает во время пуска, определите, вызвано ли это пусковым током, падением напряжения, неправильными настройками, неисправностью или механическим сопротивлением. Увеличение номинала автоматического выключателя без проверки цепи может привести к недостаточной защите проводников или оборудования. Аналогично, повторяющиеся отключения привода следует диагностировать до изменения порогов защиты.
Укажите требуемую конфигурацию в спецификации заказа
Полезное описание заказа должно содержать больше, чем просто «версия 480 В». Укажите параметры питания, требуемые рабочие скорости, диапазон подачи, схему напряжения управления, условия установки и требования к документации. До подготовки установки запросите номинальный входной ток станка, способ пуска, сведения о подключении и электрические схемы.
При запросе коммерческого предложения у Qingdao Zhongding Machinery Co., Ltd. укажите в одном запросе параметры электропитания на объекте и предполагаемый процесс шлифования МДФ. Предложения компании в области деревообрабатывающего оборудования и технической поддержки важны для согласования спецификации станка, поставки запасных частей и последующего обслуживания. При этом электрическая конфигурация должна быть документирована для конкретного поставляемого станка.
Практическим критерием приемки является станок, чья полная электрическая система соответствует электропитанию на объекте, а скорости шлифования и подачи остаются в пределах предусмотренной конструкции. Определите эти параметры до отгрузки, затем используйте согласованные чертежи и записи о вводе в эксплуатацию, чтобы запустить шлифовальный станок в производство.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.