


Шлифовальный станок с двумя головками часто подходит для фанеры с постоянными характеристиками и умеренными требованиями к съёму материала. Три головки становятся полезными, когда дополнительные этапы шлифования повышают производительность, позволяют оптимизировать последовательность абразивов или улучшают качество поверхности.
Оптимальный выбор зависит от вариации исходных панелей, требуемого допуска по толщине, скорости подачи и требований к поверхности. Одно только количество головок не определяет точность калибровки или производительность.
Для производителей фанеры главная задача заключается в обеспечении стабильности размеров без чрезмерного снятия лицевого шпона. Дополнительная головка расширяет возможности, но не гарантирует результат.
Это руководство поможет руководителям производства, отделам закупок и инженерам-технологам сравнить конфигурации, выявить эксплуатационные риски и определить обоснованную программу испытаний перед приобретением оборудования.
Что на самом деле меняет дополнительная шлифовальная головка?
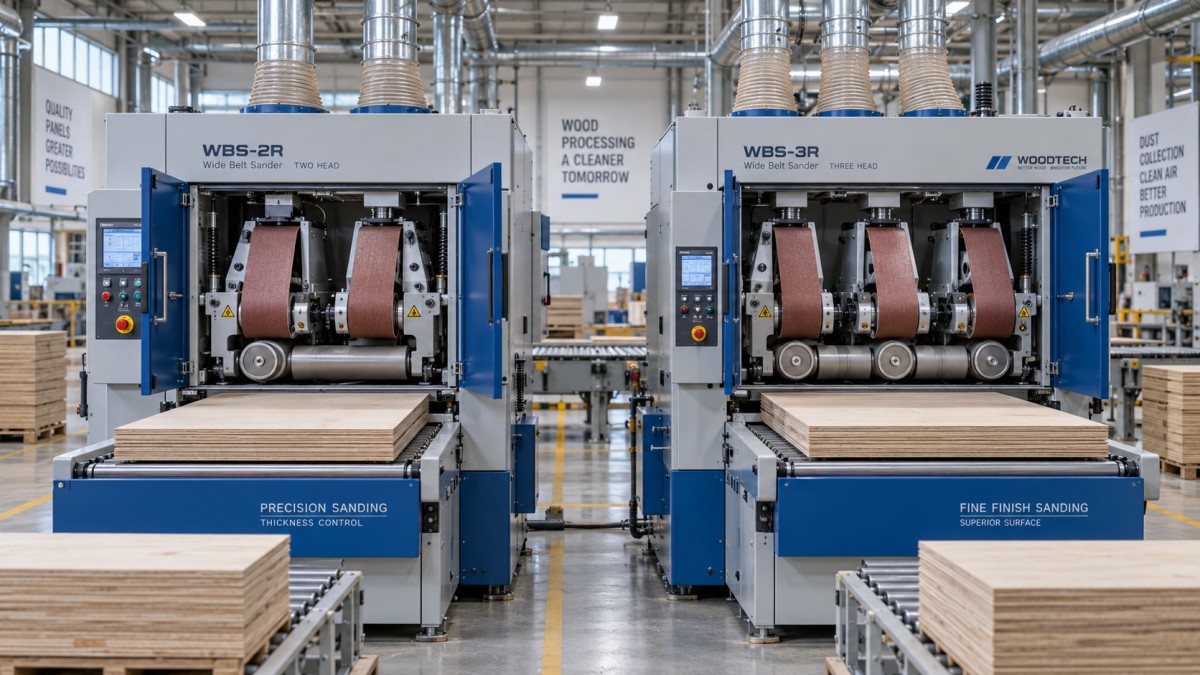
Шлифовальная головка — это одна технологическая станция внутри станка. Её функция зависит от контактного элемента, абразивной ленты, настроек прижима и конструкции опорной системы станка.
Конфигурации с двумя головками обычно объединяют калибровку с последующим шлифованием. Конфигурации с тремя головками могут разделять грубый съём материала, устранение царапин и окончательную подготовку поверхности — в зависимости от установленного оборудования.
Однако три головки не обязательно означают три этапа калибровки. Финишная прижимная колодка выполняет другую задачу по сравнению с контактным роликом, выбранным для контроля толщины.
Контактные ролики обычно концентрируют давление резания на меньшей площади. Прижимные колодки обеспечивают более широкий контакт с абразивом и обычно используются для улучшения поверхности после коррекции размеров.
Твёрдость и диаметр ролика, характеристики абразива и настройки станка влияют на характер резания. Попросите поставщиков объяснить назначение каждой предлагаемой головки с учётом ваших фактических требований к фанере.
Сравнивайте полные конфигурации, включая жёсткость рамы, опору конвейера, прижимные устройства, мощность привода и системы регулировки. Эти характеристики помогают определить, обеспечат ли дополнительные головки полезное увеличение производительности.
Когда шлифовальный станок с двумя головками является более выгодным вложением?
Станок с двумя головками часто подходит, когда предварительное прессование обеспечивает достаточно стабильные панели, а для калибровки требуется ограниченный съём материала до достижения поверхностью заданного состояния.
Он также может подходить для производства, где существующие скорости подачи соответствуют спросу, а один правильно настроенный проход обеспечивает как требуемую толщину, так и приемлемое качество поверхности для последующих операций.
Для производителя строительной фанеры требования к поверхности могут существенно отличаться от требований к мебельным панелям. Определите назначение продукции до оплаты дополнительных возможностей финишной обработки.
Две головки обычно означают меньшее количество абразивных лент и технологических узлов, которыми необходимо управлять. Фактическая экономия зависит от характеристик станка, продолжительности работы, расхода абразива и требований к техническому обслуживанию.
Более низкая цена приобретения становится менее привлекательной, если панели регулярно требуют ещё одного прохода. При сравнении учитывайте дополнительные погрузочно-разгрузочные операции, трудозатраты, незавершённое производство и давление со стороны сроков поставки.
Выбирайте две головки, если испытания подтверждают стабильный выпуск продукции, соответствующей требованиям к продаже, на необходимой скорости. Такие доказательства важнее предположений о том, что может обеспечить более крупный станок.
Когда третья головка обеспечивает практическую ценность?
Третья головка становится полезной, когда две станции не могут выполнить требуемый съём материала и устранение царапин за один проход при желаемой производительности.
Распределение работы между подходящими головками может снизить нагрузку на отдельные ленты. Необходимо проверить в производственных условиях, улучшает ли это срок службы ленты или стабильность процесса.
Это также обеспечивает большую гибкость в последовательности использования абразивов. Промежуточный этап может уменьшить количество грубых царапин перед окончательным шлифованием при условии, что для последующей обработки остаётся достаточный слой материала.
Такая гибкость может иметь значение для фанеры, предназначенной для видимых мебельных деталей или чувствительных облицовочных материалов. Приёмку следует проводить с учётом фактических требований к нанесению покрытия, склеиванию или ламинированию.
Более высокая производительность возможна только при наличии достаточной мощности резания, эффективного удаления пыли, управления конвейером и возможностей для погрузочно-разгрузочных операций. Дополнительная станция не может устранить каждое производственное узкое место.
Три головки также увеличивают количество переменных при настройке. Операторам необходимы документированные настройки и чётко распределённые обязанности, чтобы предотвращать ненужный съём материала, неравномерную нагрузку и непостоянные результаты между сменами.
При смешанном производстве оценивайте частоту переналадки наряду с производительностью. Дополнительная гибкость имеет ограниченную ценность, если сложные регулировки увеличивают простои или затрудняют поддержание повторяемых настроек.
Сможет ли любая из конфигураций обеспечить требуемый допуск по толщине без прошлифовки?
Перед сравнением станков определите диапазон готовой толщины и способ её измерения. Одной номинальной толщины недостаточно для выбора оборудования.
Разделяйте вариации внутри отдельных панелей и различия между панелями. Также фиксируйте влажностное состояние, коробление, дефекты лицевой поверхности и любые изменения толщины после шлифования и кондиционирования.
Например, предположим, что толщина исходных панелей составляет от 18.3 до 18.7 миллиметра, а требуемый диапазон готовой толщины — от 18.0 до 18.2 миллиметра при согласованных условиях измерения.
Достижение верхнего предела готовой толщины потребует уменьшения общей толщины примерно на 0.1–0.5 миллиметра. Такая разница создаёт существенно разные требования для разных панелей партии.
Эти иллюстративные значения описывают требуемую коррекцию, а не рекомендуемый припуск на шлифование. Возможность такого съёма зависит от наличия лицевого шпона, конструкции панели и процесса шлифования.
Допустимый слой шпона должен покрывать коррекцию толщины и улучшение поверхности при сохранении заданной толщины лицевого слоя. Тонкий декоративный лицевой слой может сделать интенсивную калибровку экономически неприемлемой.
Если какой-либо участок исходной панели уже тоньше минимальной готовой толщины, шлифование не сможет восстановить его. Такие панели требуют корректировки на предыдущем этапе, сортировки или согласованного альтернативного решения.
Увеличение количества головок не делает недостаточный слой шпона безопасным для обработки. Если требуемый съём превышает допустимый для продукции, необходимо повысить стабильность прессования, улучшить контроль шпона или сортировку исходного материала.
Также различайте коррекцию толщины и выравнивание. Прижим может временно удерживать деформированную панель, поэтому оценивайте её состояние не только во время обработки, но и после снятия прижима.
Сравнивайте конфигурации с учётом одинаковых производственных требований
Используйте единую спецификацию при запросе коммерческих предложений. В противном случае различия в конструкции головок, мощности двигателей, уровне автоматизации и включённых услугах могут сделать поверхностное сравнение вводящим в заблуждение.
Запросите для каждого предложения предполагаемую последовательность абразивов, распределение съёма материала и скорость подачи. Поставщики должны объяснить, каким образом эти настройки совместно обеспечивают требования к вашей продукции.
Уточните, предусматривает ли предложение обработку одной стороны или одновременную обработку двух сторон. Одно только количество головок не определяет, какие поверхности обрабатываются и какова итоговая производительность линии.
Если шлифование требуется с обеих сторон, включите в сравнение переворачивание, дополнительные проходы и оборудование для погрузочно-разгрузочных операций. Оцените итоговую толщину и баланс лицевых слоёв с обеих сторон.
Требования к удалению пыли также необходимо подтвердить. Получите от поставщика указанные требования к воздушному потоку и подключениям, а затем проверьте, сможет ли существующая система надёжно поддерживать непрерывное производство.
Как следует испытывать станок перед покупкой?
Испытание у поставщика должно воспроизводить вашу производственную задачу с использованием типичных панелей. Включите обычный материал, сложные партии и панели с самым тонким лицевым шпоном, который вы планируете обрабатывать.
До испытаний направьте письменные критерии приёмки. Определите пределы готовой толщины, места отбора проб, требования к поверхности, допустимые дефекты шпона и минимальную стабильную скорость выпуска принятой продукции.
Измеряйте панели до шлифования в отмеченных местах подходящими поверенными приборами. Повторите измерения после обработки в согласованных условиях, фиксируя результаты по каждой панели и каждому месту.
Оценивайте качество поверхности отдельно от толщины. Проверяйте грубые царапины, вибрационные следы, прижоги, закругление кромок, локальную прошлифовку и дефекты, которые становятся заметными после последующей отделки.
Если критерии приёмки определяются покрытиями или облицовочными материалами, пропустите испытательные панели через последующую операцию. Визуально гладкая отшлифованная поверхность не подтверждает качество нанесения покрытия или склеивания.
Обработайте достаточное количество материала, чтобы оценить засаливание ленты, прогрев станка, работу системы удаления пыли и повторяемость. Несколько тщательно отобранных демонстрационных панелей не могут подтвердить стабильную производственную способность.
Зафиксируйте скорость подачи, характеристики абразива, состояние ленты, настройки, потребляемую мощность, если её можно измерить, и все дополнительные проходы. Эти записи облегчают оценку конкурирующих предложений.
Попросите поставщика документировать успешную настройку и процедуру работы оператора. Повторяемое производство зависит от переноса условий испытания в практические настройки, которые ваша команда сможет поддерживать.
Окупится ли третья головка?
Сравнивайте затраты на одну принятую панель, включая расход абразива, трудозатраты, энергию, техническое обслуживание, брак и повторную обработку. Одна только цена приобретения не показывает экономический эффект ни одной из конфигураций.
Отделяйте теоретическую скорость подачи от принятого выпуска. Промежутки при загрузке, переворачивание панелей, переналадки, контроль и вторые проходы могут снизить преимущества более быстрого станка.
Рассчитайте дополнительную годовую стоимость, создаваемую увеличением объёма реализуемой продукции, сокращением повторных операций и подтверждённой экономией материалов. Вычтите дополнительные эксплуатационные расходы перед оценкой срока окупаемости инвестиций.
Для иллюстрации: дополнительные инвестиции в размере $30,000 при ежегодном чистом операционном эффекте $15,000 имеют простой срок окупаемости два года без учёта финансирования и налогов.
Используйте для расчёта результаты испытаний и производственный график. Неиспользуемая мощность приносит небольшую отдачу, если спрос, предварительное прессование или последующая обработка ограничивают выпуск фабрики.
Учитывайте техническую поддержку: доступность сменных лент, наличие критически важных запасных частей, удобство технического обслуживания, техническую помощь и обучение операторов — всё это влияет на простои и долгосрочную эксплуатационную ценность.
Какую конфигурацию следует выбрать?
Какой шлифовальный станок лучше подходит для калибровки толщины фанеры — с двумя или тремя головками? Выбирайте конфигурацию, которая обеспечивает требования к толщине, поверхности и производительности при приемлемой потере шпона.
Отдавайте предпочтение двум головкам, если испытания на типичных панелях подтверждают обработку за один проход при требуемой производительности. Выбирайте три головки, если дополнительный этап обеспечивает измеримые преимущества по качеству или производительности.
Если ни одна конфигурация не обеспечивает допуск без повреждения лицевых слоёв, изучите исходные панели и технологические предположения. Дополнительная шлифовальная мощность не может компенсировать каждую проблему предварительного производства.
При обсуждении проекта с Qingdao Zhongding Machinery Co., Ltd. предоставьте размеры панелей, распределение толщины, сведения о лицевом шпоне, требования к отделке и требуемую производительность.
Запросите предложение по конфигурации, подкреплённое испытаниями на типичных материалах, документированными критериями приёмки, обучением и условиями сервисного обслуживания. Наиболее обоснованное решение о покупке связывает подтверждённые результаты обработки панелей с устойчивыми эксплуатационными затратами.