


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Что должны включать заводские приемочные испытания шлифовального станка для фанеры?
Приёмочные испытания на заводе-изготовителе шлифовального станка для фанеры должны подтвердить, что оборудование способно выпускать панели требуемого качества с согласованной производительностью, а не просто работать без сбоев во время демонстрации. Решение о приёмке должно основываться на измерениях стабильности толщины, оценке качества поверхности, устойчивости подачи, продолжительности непрерывной работы, проверке функций безопасности и наличии полного комплекта подтверждающих документов.
Решающим условием является одновременное достижение этих результатов при обработке репрезентативной фанеры с документально зафиксированными настройками. Хорошее качество поверхности, полученное при снижении скорости конвейера ниже договорной, не подтверждает производительность оборудования. Точно так же точное соблюдение толщины на нескольких отобранных панелях не доказывает воспроизводимость результата для всей производственной партии.
Согласуйте условия приёмки до запуска станка
Программа заводских приёмочных испытаний (FAT) должна переводить требования спецификации закупки в проверяемые критерии. Формулировки вроде «высокая точность шлифования» или «подходит для мебельной фанеры» оставляют слишком много возможностей для разногласий. Укажите, какой материал будет обрабатываться, как будут измеряться характеристики и что считается успешным результатом.
В соглашении следует указать:
- Модель и серийный номер станка, конфигурацию шлифовальных голов, рабочую ширину и поставляемые опции.
- Размеры и конструкцию панелей, породу древесины лицевого шпона, состояние по влажности и диапазон входной толщины.
- Требуемую конечную толщину, допустимые отклонения, величину съёма материала и критерии приёмки поверхности.
- Тип и зернистость ленты, скорость конвейера, настройки голов и количество проходов.
- Количество образцов, продолжительность непрерывной работы, частоту отбора образцов и допустимые перерывы.
- Параметры электропитания, условия подачи сжатого воздуха и требования к аспирации во время испытаний.
- Ответственность за измерения, устранение недочётов, повторные испытания и разрешение на отгрузку.
Разграничивайте калибровочное шлифование и шлифование для получения финишной поверхности. Если назначение станка — выдерживать толщину панели, он должен продемонстрировать стабильность съёма материала. Если станок предназначен преимущественно для подготовки лицевого шпона под покрытие, нужно подтвердить, что он улучшает поверхность, не прошлифовывая шпон насквозь. Если требуются обе функции, установите отдельные условия испытаний, а не считайте один успешный прогон доказательством обеих возможностей.
Используйте панели, позволяющие проверить заявленные рабочие пределы
Отобранные на заводе панели могут упростить демонстрацию, но не представлять материал, который будет фактически обрабатываться на станке. По возможности используйте материал из предполагаемой производственной поставки либо заранее согласуйте документально подтверждённый аналог.
Образцы должны охватывать значимые рабочие условия: широкие панели для проверки работы по всей ширине шлифовальной головки, тонкие панели для проверки поддержки и подачи, а также панели, близкие к согласованным пределам разброса входной толщины. Включите подходящие варианты конструкции лицевого шпона и припуска на шлифование. Намеренно неподходящий материал не следует включать в требования приёмки, если его обработка не предусмотрена договором.
До шлифования зафиксируйте входные дефекты, коробление, состояние по влажности и толщину. Иначе дефект шпона или деформацию панели можно ошибочно приписать станку. В то же время чрезмерный разброс входных параметров не должен служить оправданием неудовлетворительной работы, если устранение этого разброса входит в согласованные функции станка.
Идентифицируйте каждую испытательную панель, отметив направление подачи и базовую сторону. Подготовьте достаточное количество материала для прогрева, регулировки настроек, наблюдаемого приёмочного прогона и необходимых повторных испытаний. Панели, использованные для настройки, не следует автоматически включать в приёмочную партию.
Оценивайте толщину по схеме измерений, а не по одному показанию
Измерение толщины в одной центральной точке не покажет, имеет ли панель клиновидный профиль, неравномерную толщину по ширине или чрезмерный съём на концах. Используйте установленную схему измерений, охватывающую обе стороны, центр и точки вдоль направления подачи. Задайте расстояние от кромок, чтобы разные инспекторы измеряли сопоставимые участки.
Измеряйте толщину в одних и тех же отмеченных точках до и после шлифования. Это позволяет отделить конечную толщину от величины съёма материала: средняя толщина панели может соответствовать целевому значению, даже если съём неравномерный или отдельные участки выходят за допуск.
Используйте откалиброванный измеритель толщины, подходящий для размера панели, состояния её поверхности и требуемого допуска. Разрешение прибора и неопределённость измерений должны соответствовать пределу приёмки. Если на показания могут влиять сжатие или текстура поверхности, согласуйте усилие прижима или методику измерения. Измеряйте горячие и остывшие панели при одинаковых заданных условиях по времени, не смешивая результаты.
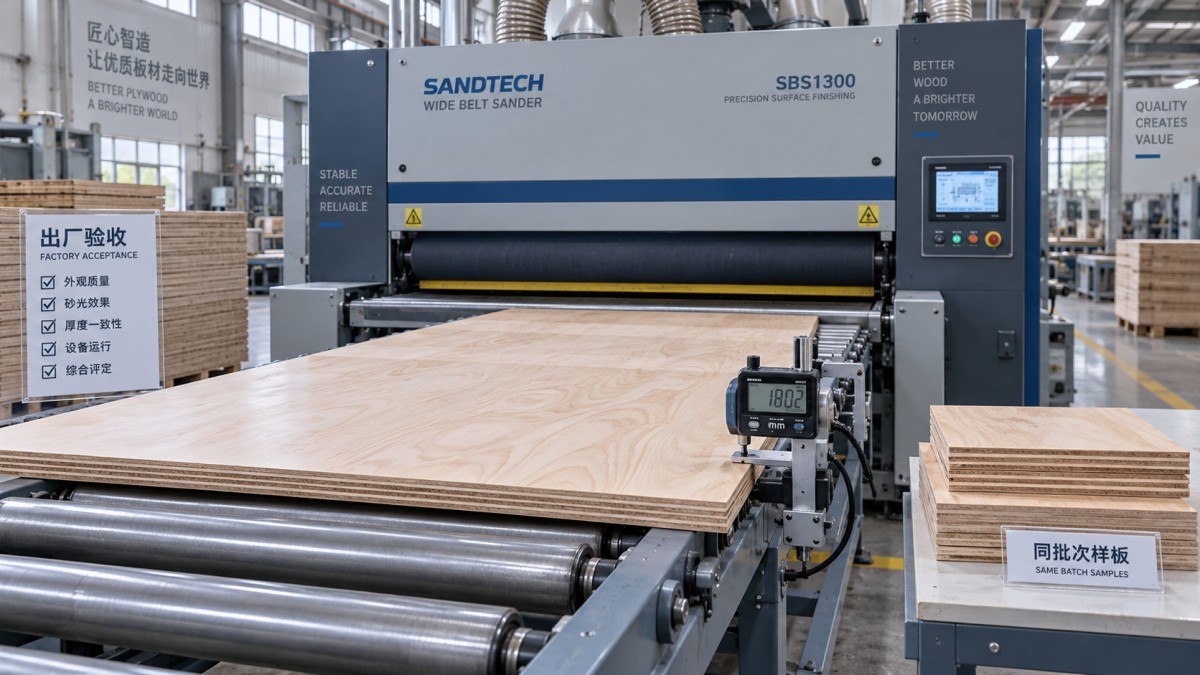
В документации следует сохранять отдельные показания, а не только средние значения:
Приёмочные допуски должны определяться требованиями к продукции и согласованными возможностями станка, а не предположением о существовании универсального стандарта шлифования фанеры. Не подменяйте подтверждённую точность процесса разрешением, указанным на дисплее станка.
Оценивайте качество поверхности с учётом следующей производственной операции
Поверхность, которая выглядит гладкой при верхнем освещении, может показать следы дрожания, царапины или полосы по ширине после нанесения покрытия. Осматривайте панели при постоянном освещении, в том числе при скользящем свете, выявляющем рисунок поверхности. Проверяйте центральную часть, а также переднюю, заднюю и боковые кромки.
Особое внимание уделяйте глубоким царапинам от абразива, повторяющимся следам, вырывам волокон, прижогам, неравномерным полосам шлифования, скруглению кромок и прошлифовыванию лицевого шпона насквозь. Оценивайте каждый дефект с учётом согласованного применения. Калибровочную обработку с грубой поверхностью и лицевой слой, готовый к нанесению покрытия, не следует оценивать по одному и тому же критерию.
Если внешний вид критичен, сохраните утверждённую эталонную панель или чётко документированный визуальный стандарт. Если заданы измерения шероховатости, укажите параметр, настройки прибора, направление измерения относительно волокон и точки отбора образцов. Одно лишь значение шероховатости не подтверждает пригодность для нанесения покрытия, склеивания или декоративного применения.
Для фанеры с тонким лицевым слоем убедитесь, что предусмотренный съём не превышает имеющийся припуск на шлифование. Если остаточная толщина шпона имеет критическое значение, согласуйте подходящий метод проверки, при необходимости включая распил жертвенных образцов. Удовлетворительный внешний вид поверхности не показывает, какая толщина шпона сохранилась.
Подтвердите производительность без изменения условий качества
Скорость конвейера не равна объёму выпускаемой продукции. Фактическая производительность зависит от расстояния между панелями, перебоев при загрузке, количества проходов, брака и необходимости обработки одной или обеих сторон.
Проведите приёмочную обработку партии при согласованных скорости подачи и величине съёма. Зафиксируйте затраченное время, количество обработанных и принятых панелей, остановки и доработки. Если заявлена производительность по площади, рассчитайте площадь принятых панелей за фактическое время работы и укажите, относится ли показатель к обработке одной стороны или к полной обработке обеих сторон.
Работа без нагрузки не подтверждает производительность при шлифовании. При согласованной нагрузке наблюдайте за током двигателя или показаниями нагрузки привода, ходом ленты, перемещением панелей, вибрацией и работой аспирации. Любое замедление, проскальзывание, перекос, остановку или срабатывание защиты от перегрузки следует зафиксировать вместе с состоянием панели и настройками станка.
Продолжительность непрерывного прогона должна быть заранее согласована и достаточна для оценки стабильности работы после прогрева. Отбирайте образцы для проверки толщины и качества поверхности в начале, в ходе и ближе к концу прогона. Если коммерческое значение имеет срок службы ленты, короткие FAT не позволяют подтвердить заявленный полный ресурс абразива; для этого нужна отдельная оценка с определённой методикой.
Проверьте состояние станка, обеспечившее полученные результаты
Перед испытаниями производительности убедитесь, что станок соответствует заказу и готов к безопасной работе. Проверьте конфигурацию шлифовальных голов, размеры лент, состояние конвейера, направляющие, прижимные элементы, ограждения, дверцы доступа, органы управления, точки смазки и поставляемые принадлежности.
Проверьте выравнивание стола или конвейера и настройку шлифовальных голов согласно процедурам изготовителя. Убедитесь, что регулировка толщины и индикация положения работают стабильно, в том числе при подходе к заданному значению с разных направлений. Механический люфт или нестабильность базирования могут затруднить воспроизведение успешно выполненной настройки.
Продемонстрируйте штатную замену ленты и регулировку её хода, соблюдая установленную процедуру отключения и блокировки источников энергии. Убедитесь, что доступ для очистки и технического обслуживания возможен без обхода ограждений. Если предусмотрены рецепты, автоматическое позиционирование или функции работы с производственными данными, проверьте сохранение, вызов и восстановление согласованных настроек.
Зафиксируйте характеристики абразива, использованного при испытаниях. Результат, полученный с лентой определённого типа основы, зернистости или последовательности шлифования, не следует представлять как не зависящий от этих расходных материалов.
Проверьте функции безопасности и аспирацию в контролируемых условиях
Проверку безопасности следует проводить по согласованной процедуре силами компетентного персонала. Нельзя намеренно создавать опасные заторы, подавать материал руками рядом с движущимися частями или импровизировать с аварийными ситуациями.
Проверьте устройства аварийного останова, блокировки ограждений, если они предусмотрены, предотвращение неожиданного повторного запуска после восстановления питания и реакцию на соответствующие неисправности. Проверьте защиту от схода и обрыва ленты, защитные устройства, связанные с подачей, и другие средства защиты, предусмотренные конструкцией станка. Для каждой функции зафиксируйте ожидаемую и фактическую реакцию. Аварийный останов не заменяет необходимые ограждения или безопасную изоляцию оборудования при техническом обслуживании.
Для проверки аспирации недостаточно убедиться, что воздуховод можно подключить. Зафиксируйте каждое подключение, заданные параметры расхода воздуха и давления, а также условия, достигнутые во время FAT. Если проводятся измерения производительности, укажите методику и место измерения. Проверьте наличие видимых выбросов и скоплений пыли, но не считайте визуальную чистоту доказательством соблюдения норм воздействия.
Древесная пыль представляет опасность пожара и взрыва, а также риск вредного воздействия на здоровье. Аспирационные интерфейсы станка, инструкции по монтажу и предусмотренные конструкцией средства защиты должны соответствовать спроектированной системе контроля пыли на предприятии, где будет установлен станок. Испытание с заводской системой аспирации не доказывает, что конечная установка будет работать так же.
Проверьте требования к электропитанию, защитное заземление и уравнивание потенциалов, средства отключения и соответствующую документацию по проверкам. Применимые требования безопасности и соответствия зависят от страны назначения и конфигурации станка; успешные FAT не заменяют обязательную оценку соответствия или оценку профессиональных рисков на рабочем месте.
Обеспечьте прослеживаемость разрешения на отгрузку по подтверждающим данным
В подписанном отчёте FAT укажите станок, участников, дату испытаний, редакцию программы, измерительные приборы, материалы, настройки и условия эксплуатации инженерных систем. Приложите исходные показания толщины, записи осмотра поверхности, результаты производственного прогона, результаты проверки безопасности и фотографии или видео, связанные с испытанными панелями и станком.
По возможности сохраняйте принятые панели-образцы и снабжайте их идентификаторами, позволяющими связать их с отчётом. При удалённом наблюдении непрерывная видеозапись выбранных прогонов и идентифицируемые записи измерений дают более веские подтверждения, чем смонтированные демонстрационные ролики, хотя и не заменяют согласованных прав на инспекцию.
Документируйте каждое отклонение отдельно. Для каждого укажите невыполненное требование, корректирующее действие, ответственную сторону, результаты повторной проверки и статус устранения. После изменения выравнивания или настроек шлифовальных голов может потребоваться повторная проверка соответствующих параметров точности и качества поверхности, а не только подтверждение того, что регулировка выполнена.
Классифицируйте нерешённые вопросы по их влиянию на безопасность, производительность и монтаж. Дефекты, критичные для безопасности, и невыполнение ключевых договорных требований к производительности должны препятствовать разрешению на отгрузку. Незначительные недочёты в документации или комплектности могут служить основанием для условной приёмки только при явно согласованных оставшихся обязательствах и последствиях.
Перед отправкой также проверьте наличие руководств, электрических и пневматических схем, инструкций по техническому обслуживанию, перечня запасных частей, резервных копий программного обеспечения, если применимо, и требований к монтажу. Зафиксируйте работы по демонтажу или установке транспортных фиксаторов, которые могут повлиять на испытанную настройку.
Заводская приёмка подтверждает производительность в зафиксированных заводских условиях. Приёмка на площадке должна учитывать повторную сборку, местные инженерные коммуникации, аспирацию, сопряжение с производственной линией и проверки производительности, на которые повлиял монтаж. Поэтому наиболее обоснованное разрешение на отгрузку должно быть конкретным: в нём указывается, что прошло проверку и при каких условиях, что остаётся нерешённым и что потребуется повторно подтвердить после поставки.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.