


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор горячего пресса для облицовывания шпоном криволинейных деталей с малым радиусом изгиба
Горячий пресс может склеить пакет гнутого шпона, но он не способен обеспечить сохранность шпона, неподходящего для малого радиуса изгиба. При выборе прежде всего нужно определить, можно ли получить заданный радиус с учетом фактической толщины шпона, направления волокон, влажности, клея и расположения слоев. Только после этого имеет смысл сравнивать усилие пресса, мощность нагрева и длительность цикла.
Для деталей с малым радиусом решающая характеристика оборудования — контролируемый контакт на протяжении формования и отверждения, а не просто высокое усилие. Подходящий горячий пресс для гнутого шпона должен работать с оснасткой, которая поддерживает изгиб, позволяет слоям смещаться до схватывания клея и обеспечивает достаточное давление и нагрев в наиболее сложной зоне клеевого шва. Успешное испытание плоской панели не подтверждает ни одно из этих условий.
Определите, что именно изгибается, прежде чем выбирать пресс
«Гнутый шпон» может обозначать два существенно разных процесса: приклеивание декоративного лицевого шпона к уже сформованной основе или формование несущей детали из нескольких слоев шпона. В первом случае многое зависит от опоры со стороны основы и соответствия поверхностей. Во втором также необходимо контролировать межслойное скольжение, толщину ламинированной детали и упругое восстановление формы.
На чертеже следует указать внутренний радиус, готовую толщину, угол изгиба, переходы от прямых участков к криволинейным и наличие одинарной или двойной кривизны поверхности. Цилиндрический изгиб — не то же самое, что форма, изогнутая в двух направлениях. Двойная кривизна вызывает деформацию в плоскости, которой лист плоского шпона может не выдержать без специально раскроенных заготовок, швов или другого способа изготовления.
Для предварительной геометрической оценки деформацию поверхности отдельного свободно изгибающегося слоя шпона можно приблизительно рассчитать по формуле:
Деформация поверхности ≈ толщина шпона ÷ (2 × радиус изгиба по нейтральной оси)
Это оценочная зависимость, а не норматив допустимой деформации. Она предполагает простой изгиб и не учитывает изменчивость древесины, пластическую деформацию, ограничение сжатия или влияние клея. Тем не менее она показывает, почему уменьшение толщины отдельных слоев может повысить технологичность формования.
Важно, что свободный пакет и полностью склеенная ламинированная деталь изгибаются по-разному. До отверждения слои могут скользить относительно друг друга; после склеивания конструкция ведет себя скорее как единое сечение большей толщины. Если трение, преждевременное схватывание клея или ограничение оснасткой препятствуют скольжению при смыкании, в пакете могут возникнуть значительно более высокие напряжения формования, чем ожидалось.
Поэтому при испытаниях необходимо использовать предусмотренные для производства породу древесины, вид шпона, допуск по толщине и ориентацию волокон. Направление волокон по дуге изгиба создает другие механические условия, чем направление параллельно оси изгиба. На месте начала разрушения также могут сказаться трещины от лущения, локальное отклонение волокон, сучки и дефекты лицевого шпона. Радиус, подтвержденный для одной спецификации шпона, не следует автоматически считать допустимым для другой.
Выбирайте способ передачи давления с учетом геометрии
Обычный горячий пресс с плоскими плитами может использоваться со специальной криволинейной оснасткой, однако одни только нагретые плоские плиты не обеспечивают контролируемого формования. Форму, способ ее крепления, направление смыкания и путь передачи нагрузки необходимо рассматривать как единую систему.
Жесткие парные формы обеспечивают геометрическое ограничение, но только при правильном зазоре с учетом сжатого пакета. Даже номинально точная форма может зажать участок большей толщины раньше, чем участок меньшей толщины получит достаточное давление. Поэтому податливость оснастки — проектное решение, а не просто дефект, который нужно устранить.
Мембраны обеспечивают прилегание, но не гарантируют контакт. При малом вогнутом радиусе натяжение мембраны может привести к образованию мостика над углом. При глубоком профиле дополнительные ограничения могут создавать доступ и растяжение мембраны. Повышение заданного давления не заменяет проверку того, действительно ли передающая давление поверхность доходит до шпона.
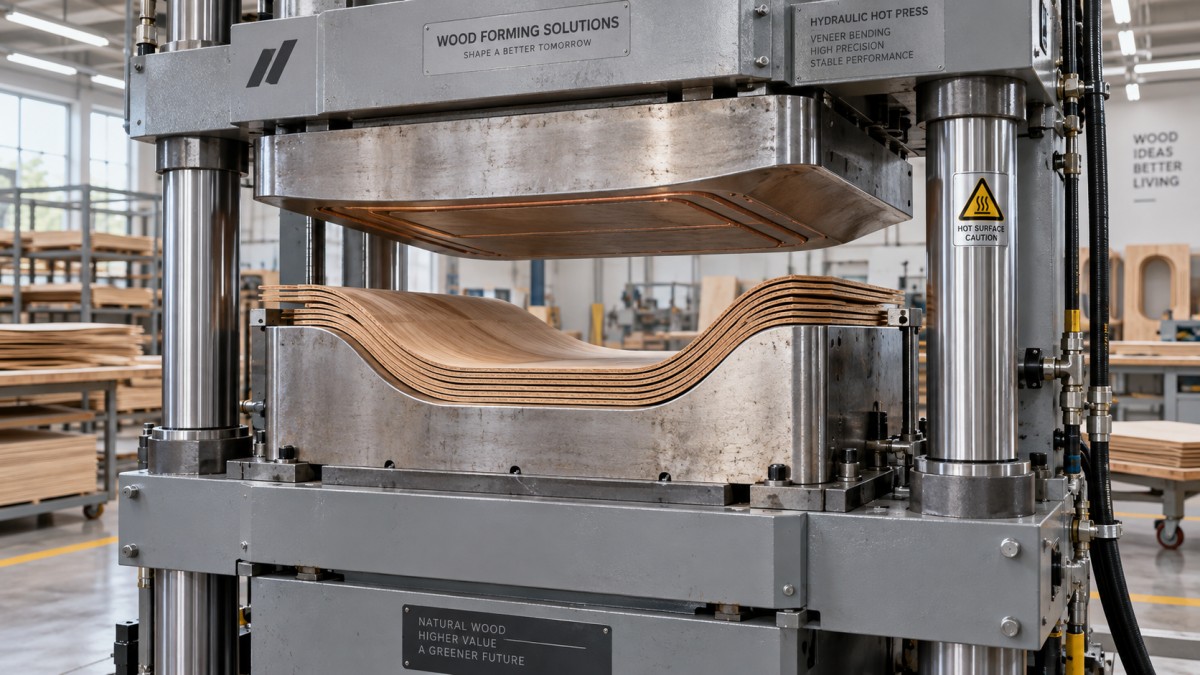
Следует также внимательно оценить смыкание по одной оси. Для крутых боковых стенок и возвратных элементов могут потребоваться скользящие элементы, разъемные формы или другая последовательность смыкания. В противном случае пресс может создавать значительное вертикальное усилие, одновременно обеспечивая недостаточное нормальное давление на части поверхности склеивания, либо затруднить извлечение отвержденной детали.
Рассматривайте усилие пресса как параметр пути передачи нагрузки, а не гарантию качества склеивания
Деление полного усилия пресса на проекционную площадь нагруженной поверхности — полезная предварительная проверка при подборе оборудования. Однако этот расчет не показывает распределение локального давления на криволинейной оснастке. Передачу усилия привода на каждую поверхность определяют уклоны формы, трение, жесткость, последовательность контакта и механизмы бокового действия.
В предложении на оборудование следует указать исходные допущения для расчета усилия: количество гнезд, площадь нагруженной поверхности, требуемое давление клея, сопротивление формованию и конфигурацию оснастки. Давление в гидравлическом контуре нельзя путать с давлением в клеевом шве.
Запас по усилию важен, но избыточное давление само по себе не повышает безопасность. Оно может локально смять древесину, оставить следы на декоративной поверхности, вызвать чрезмерное выдавливание клея или деформировать заданное сечение. Может потребоваться контролировать и положение смыкания, и давление, особенно если в форме используются упоры. Когда нагрузку воспринимают упоры, увеличение показаний гидравлической системы не обязательно означает усиление уплотнения шпона.
Жесткость рамы и плит следует оценивать при использовании оснастки предусмотренных размеров, в том числе при эксцентричной нагрузке. Паспортная характеристика пресса для плоских панелей с нагрузкой по центру может не соответствовать условиям работы с узкой криволинейной оснасткой, установленной не по центру. Запросите допустимые схемы нагрузки, ограничения по массе оснастки, рабочий просвет, ход и доступ для загрузки и выгрузки, а не только максимальное усилие.
Проверяйте температуру клеевого шва, особенно в толстых сечениях
Температура плиты пресса — не температура клеевого шва. Тепло должно пройти через оснастку, разделительные или податливые слои и пакет шпона, прежде чем самый холодный слой клея достигнет требуемых условий отверждения.
Это особенно важно, если формы имеют разную массу, локальные утолщения или нагреваются только с одной стороны. Контроллер может показывать правильную заданную температуру, в то время как внутренний клеевой шов остается холоднее необходимого. И наоборот, повышение заданной температуры для ускорения прогрева внутренних слоев может подвергнуть лицевой шпон или наружные клеевые слои чрезмерному нагреву.
Системы нагрева следует оценивать с учетом фактической оснастки. Нагретые плиты, передающие тепло съемной форме, работают иначе, чем формы со встроенными электронагревателями или каналами для теплоносителя. Встроенный нагрев сокращает путь теплопередачи, однако равномерность по-прежнему зависит от расположения нагревателей и датчиков, а также регулирования зон.
Во время испытаний необходимо измерять температуру в характерных клеевых швах, в том числе в месте с наиболее медленным прогревом. Пакеты с установленными датчиками, предназначенные для последующего разрушительного контроля, позволяют определить зависимость между показаниями машины и внутренней температурой. При установке датчика важно не создавать зазор, который сделает результат недостоверным.
В спецификации цикла следует отдельно указать восстановление температуры формы, нагрев пакета, отверждение клея и, если требуется, охлаждение под давлением. Короткая настройка таймера не имеет смысла без указания момента начала отсчета и фактической температуры, воздействующей на клей.
Согласуйте смыкание и отверждение с рабочим временем клея
Выбор клея и оборудования взаимосвязан. Необходимо учитывать открытое и закрытое время сборки, расход клея, температуру и давление отверждения, допустимый диапазон влажности древесины и соответствие условиям эксплуатации детали.
При малом радиусе изгиба требуется достаточное рабочее время для нанесения клея, укладки, позиционирования и смыкания пакета без преждевременного схватывания. Контакт с горячей формой может сократить это время. Если наружный клеевой шов начнет схватываться, пока пакет еще должен скользить, результатом могут стать трещины, складки или неполное смыкание формы.
Может помочь управляемый профиль смыкания: подвод, этап формования, допускающий необходимое смещение слоев, и этап уплотнения с выдержкой до отверждения. Однако поэтапное приложение давления следует проверять с учетом требований поставщика клея к процессу. Слишком длительный этап низкого давления может привести к плохому контакту или исчерпанию рабочего времени клея.
Для кондиционирования по влажности также необходимо определить допустимый диапазон. Повышение влажности для улучшения гибкости меняет характер нагрева и может вызвать дефекты, связанные с выделением пара, или изменение размеров. Если необходимы пропаривание, увлажнение или другая предварительная обработка, ее следует включить в квалифицированный производственный процесс, а не применять как незафиксированную корректировку только для получения приемлемого демонстрационного образца.
Поведение детали при распалубке не менее важно, чем скорость отверждения. Клей должен набрать достаточную прочность, чтобы выдержать напряжения, высвобождающиеся при раскрытии формы. В зависимости от конструкции для сохранения формы может понадобиться охлаждение под ограничением или дополнительная оснастка, чтобы не занимать горячий пресс на весь период стабилизации.
Определяйте по месту возникновения дефекта, связано ли разрушение с материалом или с оборудованием
Результат неудачного испытания полезен только в том случае, если дефект связан с его причиной. Повышение температуры или давления без такого анализа может скрыть одну проблему и создать другую.
- Трещины на наружной стороне изгиба: проверьте растягивающую деформацию, дефекты шпона, направление волокон, толщину отдельных слоев и наличие ограничений межслойного скольжения.
- Складки или выпучивание на внутренней стороне: оцените ограничение сжатия, избыток материала, последовательность смыкания и то, как оснастка поддерживает шпон во время формования.
- Незакрытые участки у малого радиуса: прежде чем менять состав клея, проверьте образование мостиков, несоответствие формы, локальное давление и температуру клеевого шва.
- Пузыри после раскрытия формы: изучите влажность, выделение пара, условия отверждения и достаточность прочности склеивания при распалубке.
- Чрезмерное упругое восстановление формы: оцените баланс слоев, завершенность отверждения, температуру распалубки и остаточные напряжения формования. Компенсацию формы следует вводить только после стабилизации процесса, а не использовать вместо нее.
Эти различия влияют на выбор оборудования. Более мощный пресс не устранит ограничение по деформации шпона. Дополнительная мощность нагрева не решит проблему образования мостиков под мембраной. Более точная оснастка не компенсирует схватывание клея до завершения формования.
Принимайте решение о покупке по результатам повторяемого испытания на реальном изделии
Образец для приемки должен соответствовать наиболее сложным условиям производства: минимальному заданному радиусу, предусмотренному лицевому шпону, полной толщине пакета и соответствующим размерным допускам. Упрощенная демонстрация с более тонкими слоями, меньшим количеством слоев или более податливой породой древесины подтверждает только возможность изготовления упрощенной конструкции.
До начала испытаний определите критерии приемки по видимым трещинам, следам на поверхности, прочности склеивания, толщине, точности профиля и упругому восстановлению формы. Укажите, когда будут измеряться размеры и при каких условиях кондиционирования. Измерение сразу после распалубки не позволяет определить, сохранится ли форма после стабилизации влажности и температуры.
Оценка склеивания должна учитывать предполагаемые условия эксплуатации. Разрушительный контроль жертвенных образцов может выявить плохо склеенные участки в углах, незаметные при внешнем осмотре. Если спецификация изделия требует признанного метода испытаний, используйте его вместо визуальной оценки или неподтвержденного утверждения о прочности.
Повторные циклы должны охватывать как запуск, так и работу оборудования после стабилизации температуры. Регистрируйте влажность материала, расход клея, время сборки, профиль смыкания, давление, измеренные температуры, время отверждения и условия распалубки. Учитывайте обычные колебания характеристик материала в рамках согласованной спецификации. Один приемлемый компонент подтверждает реализуемость процесса; повторяемое изготовление приемлемых компонентов подтверждает наличие рабочего технологического окна.
В итоговой спецификации оборудования гарантируемые характеристики должны быть привязаны к квалифицированному сочетанию материала, оснастки, клея и цикла. Укажите требования к смене оснастки, записи температуры и давления, доступу для калибровки и защите от горячих форм и зон защемления. Обоснованный выбор — это пресс, который поддерживает требуемый контакт, тепловой режим и контроль формы в согласованном рабочем диапазоне, а не машина с максимальным паспортным усилием или температурой.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.