

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как подобрать горячий пресс для требуемой производительности производства LVL
Как подобрать горячий пресс по производительности линии LVL
Подбор горячего пресса для производства LVL начинается с перевода целевого объёма выпуска в реалистичную производительность пресса, а не с простого выбора самой большой плиты или наибольшего усилия прессования. Важно согласовать полезную площадь прессования, конфигурацию проёмов, удельное давление и продолжительность цикла с размерами пакетов, требованиями к клею и подачей шпона на предыдущем этапе. Если недооценить эти факторы, пресс может стать узким местом; если выбрать оборудование с избыточной производительностью, капитальные и энергетические затраты могут возрасти без увеличения объёма продукции, пригодной к продаже.
Нужно спрашивать не «Сколько продукции может выпускать этот пресс?», а «Сколько соответствующего требованиям LVL сможет выпускать этот пресс с учётом нашего ассортимента, доступных рабочих часов и подтверждённого режима прессования?». Это разные расчёты.
Определите основу расчёта производительности до сравнения оборудования
Начните с требуемого объёма продукции, пригодной к продаже, за смену, затем рассчитайте необходимый общий объём прессования. Размеры готового изделия не обязательно совпадают с размерами пакета для прессования: обрезка кромок и торцов, шлифование и отбраковка уменьшают объём продукции, доступной для продажи. Если при расчёте производительности смешать объём готовой продукции с размерами необрезанного пакета, результат окажется завышенным.
В таблице для расчёта размеров пресса следует указать:
- Требуемый объём продукции, пригодной к продаже, в кубических метрах за смену и запланированную продолжительность смены.
- Длину, ширину и толщину прессуемого пакета для каждого основного вида продукции.
- Ожидаемый выход готовой продукции, соответствующей требованиям, из прессуемого пакета.
- Ассортимент продукции, размеры партий, частоту переналадок и ожидаемые простои.
- Породу шпона, его толщину, диапазон влажности и клеевую систему.
Не подбирайте пресс только по пакету, который производят чаще всего. Более толстое изделие с более длительным подтверждённым циклом нагрева может определять график работы, даже если на него приходится меньшая доля месячного объёма. Оцените основные режимы отдельно, а затем рассчитайте время, необходимое для планируемого ассортимента.
Рассчитайте производительность с учётом полного рабочего цикла
Для пакетного пресса применяется базовая зависимость:
Объём продукции, пригодной к продаже, в час = объём за цикл × (60 ÷ продолжительность цикла в минутах) × коэффициент эксплуатационной готовности × выход продукции по объёму
Объём за цикл равен сумме объёмов всех фактически загружаемых пакетов. Учитывайте рабочие проёмы, а не максимальное количество проёмов, указанное в рекламных материалах. Если при определённой схеме загрузки часть проёмов использовать нельзя, они не увеличивают производительность для этого режима.
Время цикла должно включать всю повторяющуюся последовательность операций: загрузку, закрытие пресса, нарастание давления, подтверждённое время прессования, предусмотренные этапы сброса давления, открытие и выгрузку. Если операции по перемещению материала выполняются параллельно, используйте фактическую продолжительность цикла, а не складывайте время каждой операции по отдельности.
Учитывайте потери последовательно и без двойного счёта. Если обычное время загрузки уже включено в цикл, не вычитайте его повторно с помощью коэффициента эффективности. Коэффициент эксплуатационной готовности должен учитывать дополнительные потери времени вне цикла, например поломки или ожидание материала. Аналогично, вычитайте время переналадок либо из запланированных рабочих часов, либо учитывайте его в коэффициенте эксплуатационной готовности, но не делайте и то и другое одновременно.
Пример расчёта — не заявленные характеристики оборудования
Предположим, что плановый объём продукции LVL, пригодной к продаже, составляет 60 м³ за восьмичасовую смену. Только для примера примем размеры каждого прессуемого пакета равными 6.0 × 1.2 × 0.09 м, что даёт 0.648 м³. Четыре пакета за цикл обеспечивают общий объём прессования 2.592 м³.
При условном полном цикле продолжительностью 15 минут, эксплуатационной готовности 85% и выходе продукции, пригодной к продаже, 90% расчётная производительность составит:
2.592 × (60 ÷ 15) × 0.85 × 0.90 = приблизительно 7.93 м³/час
Это даёт приблизительно 63.5 м³ за смену — лишь немного больше целевого объёма. Если полный цикл увеличится до 18 минут, при той же схеме производительность составит приблизительно 52.9 м³ за смену. Пример показывает, почему подтверждение продолжительности цикла важнее небольшого расчётного запаса производительности. Ни одно из этих допущений нельзя использовать без подтверждения для конкретного проекта.
Подберите размеры плит и количество проёмов под фактическую схему укладки
Номинальные размеры плит не всегда соответствуют полезным размерам пакета. Уточните допустимые параметры загрузки, установленные производителем, включая отступы от краёв, доступ для погрузочно-разгрузочных операций, использование прокладочных плит, если они предусмотрены, а также область, для которой заданы требования к равномерности температуры и давления.
Высота проёма должна быть достаточной для незапрессованного пакета и оборудования для загрузки, а не только для толщины готового пакета. Перепады толщины шпона, допуски при сборке и зазоры для системы перемещения могут повлиять на то, будет ли проём с номинально подходящими размерами практичным в эксплуатации.
Увеличение количества проёмов увеличивает объём за партию только в том случае, если все проёмы можно загрузить и обслужить в пределах принятой продолжительности цикла. Запросите схему загрузки, показывающую, как подаются пакеты, как выгружаются готовые изделия и закрываются ли все проёмы одновременно. Большой многопроёмный пресс, ожидающий загрузки последнего пакета, может обеспечить меньшую полезную производительность, чем ожидалось.
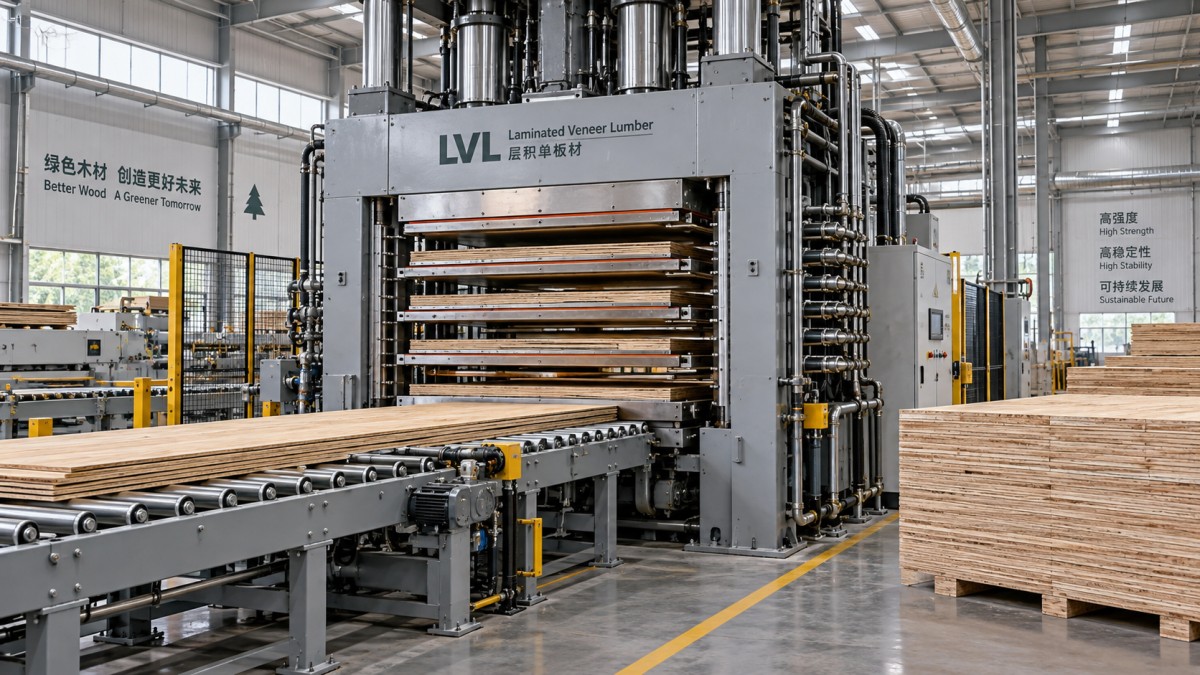
При производстве изделий разной ширины также проверьте допустимые схемы загрузки. Размещение нескольких узких пакетов рядом увеличивает общую площадь загрузки и может привести к неравномерному распределению нагрузки. Поставщик пресса должен подтвердить допустимое расположение пакетов, симметричность нагрузки и любые ограничения на прессование при частичном заполнении площади.
Отдельно проверьте удельное давление, не смешивая его с производительностью
Усилие гидравлической системы и давление склеивания взаимосвязаны, но это не взаимозаменяемые характеристики. Используется следующая базовая зависимость:
Требуемое усилие прессования = заданное давление на пакет × площадь его проекции под нагрузкой
При использовании согласованных единиц давление в MPa, умноженное на площадь в м², даёт усилие в MN. Требуемое давление должно определяться подтверждённым сочетанием шпона, клея, схемы укладки и необходимых характеристик готового изделия, а не универсальным правилом для LVL.
В обычных многопроёмных прессах, где проёмы расположены последовательно друг над другом, требуемое усилие, как правило, не умножается на количество проёмов: усилие передаётся через весь пакет проёмов. Однако несколько пакетов, расположенных рядом в одном проёме, увеличивают площадь проекции под нагрузкой. Попросите поставщика проверить это различие с учётом фактической конструкции пресса.
Важна также равномерность давления. Жёсткость рамы, прогиб плит, расположение цилиндров и положение загрузки влияют на распределение усилия по пакету. Запросите допустимые схемы загрузки и точность регулирования давления в этих условиях. Максимальное давление в гидросистеме само по себе не подтверждает давление в клеевом слое или его равномерность.
Считайте нагрев и отверждение клея основным источником неопределённости
Достижение заданной температуры плитой не означает, что самая холодная внутренняя клеевая линия достигла необходимой температуры отверждения. Тепло должно пройти через пакет, а скорость его распространения зависит от толщины пакета, свойств шпона, влажности, начальной температуры, химического состава клея и способа нагрева.
Не переносите напрямую цикл для тонкого пакета на значительно более толстый. Аналогично, повышение температуры плиты не гарантирует сокращения цикла: оно может изменить состояние поверхности, перемещение влаги, поведение клея или требования к снятию изделия. Любое изменение графика требует подтверждения в ходе технологической проверки.
Уточните, на чём основана предлагаемая продолжительность прессования. Полезные подтверждающие данные включают испытания на типичных схемах укладки, измерения внутренней температуры, если это уместно, рекомендации поставщика клея и испытания качества клеевого соединения на соответствие применимым требованиям к продукции. В коммерческом предложении следует отличать подтверждённые результаты от оценочных данных, требующих
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.