


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Может ли станок для шлифования дверей шкафов шлифовать углубления без скругления кромок?
Шлифовальный станок для дверок шкафов может шлифовать профили с углублениями, сохраняя четкость кромок, но только в том случае, если его абразивный инструмент, настройки контакта и направления обработки соответствуют геометрии дверки. Станок, обеспечивающий равномерную обработку неглубокой фрезерованной панели, может оставить глубокие канавки нетронутыми или скруглить уступы более сложного профиля.
Для специалистов, проводящих техническую оценку, важно различать достижение углубления и эффективное шлифование без изменения его формы. Гибкие абразивы могут войти в канавку, но при этом оказывать большее режущее воздействие на выступающие над ней кромки. Перед инвестированием необходимо получить подтверждение того, что станок способен соответствовать обоим требованиям при заданной производительности.
«Без скругления кромок» требует измеримого определения
Ни один абразивный процесс не удаляет материал, абсолютно не влияя на геометрию. Практическая цель заключается в том, чтобы удерживать изменения профиля в пределах согласованного допуска и одновременно обеспечивать необходимую подготовку поверхности. Это отличается от обещания, что каждый острый угол останется полностью нетронутым.
Некоторое смягчение кромок может быть преднамеренным. Требования к покрытию иногда предусматривают контролируемое снятие остроты кромок для улучшения нанесения отделочного материала и уменьшения хрупкости углов. Проблема возникает при неконтролируемом скруглении: уступ теряет четкость, декоративный валик становится неравномерным или одинаковые дверки перестают выглядеть единообразно.
Определите критерии приемки до обсуждения настроек станка:
- Сохранение профиля: Какое изменение радиуса кромки, положения уступа или формы канавки допустимо?
- Подготовка поверхности: Необходимо ли удалять приподнятые волокна, легкие следы механической обработки или затвердевшие наплывы покрытия?
- Обработка углубления: Должны ли дно канавки, боковые стенки и внутренние углы полностью подвергаться контакту с абразивом?
- Внешний вид: Будет ли дверка покрыта непрозрачной краской, прозрачной морилкой или другим отделочным материалом, который по-разному проявляет царапины?
Дверка из окрашенной MDF и дверка из массива древесины с морилкой могут иметь схожий профиль, но требовать разных режимов шлифования. Оценивайте их отдельно, а не рассматривайте «дверки шкафов» как единое и однородное применение.
Почему профили с углублениями сложно шлифовать равномерно
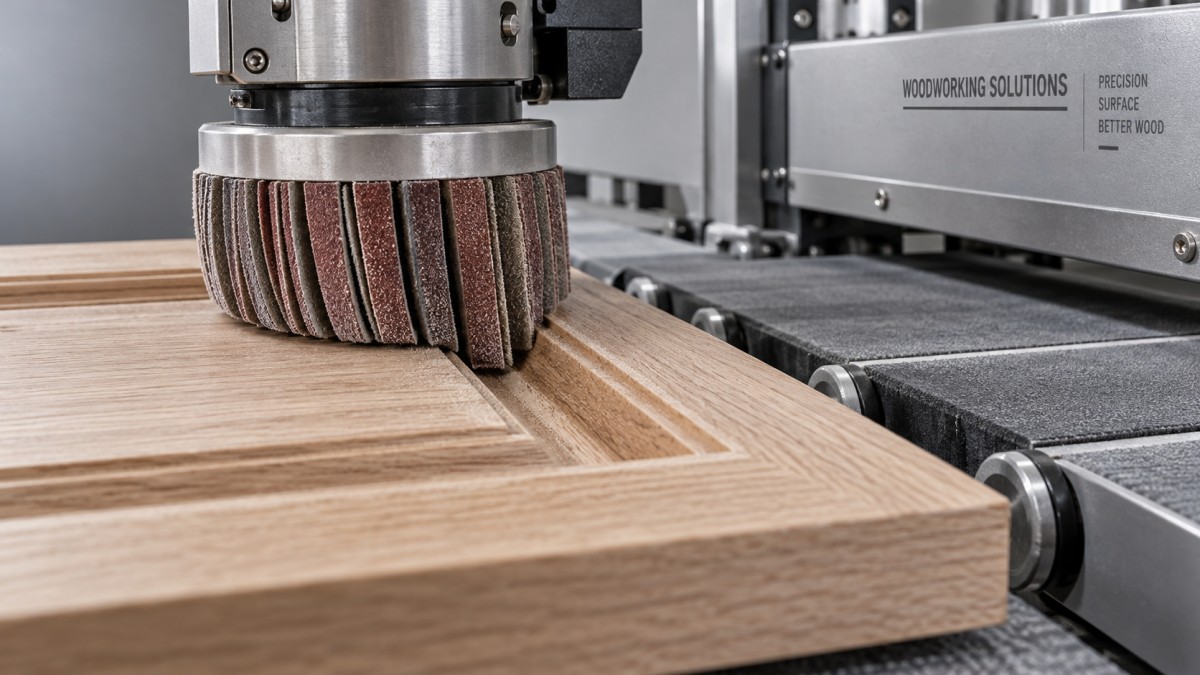
Выступающий уступ вступает в контакт с абразивом раньше, чем дно канавки. Когда гибкие шлифовальные ленты огибают этот уступ, их контактное усилие и время воздействия могут концентрироваться на открытой кромке. Поэтому увеличение проникновения для достижения большей глубины углубления может ускорить износ кромки сильнее, чем улучшить обработку дна канавки.
Доступ инструмента также ограничен геометрией. Узкое отверстие может препятствовать входу абразивных лент под полезным углом. Узкие внутренние углы и участки с поднутрением могут оставаться недоступными даже тогда, когда окружающая поверхность выглядит равномерно отшлифованной.
Направление также имеет значение. Щетка, приближающаяся к фрезерованному уступу с одной стороны, может обрабатывать одну сторону более интенсивно, чем противоположную. На дверке рамочно-филенчатой конструкции направление волокон, поперечные перекладины и пересекающиеся профили создают дополнительные различия.
На полезном оценочном чертеже должны быть показаны отверстие канавки, глубина, угол боковой стенки, форма уступа и минимальный внутренний радиус. Эти детали дают поставщику значительно больше информации, чем общая ширина и толщина дверки.
Какая конфигурация шлифовального станка для дверок шкафов подходит для данного профиля?
Разные шлифовальные головки решают разные задачи. Оптимальным выбором не обязательно будет станок с наибольшим количеством головок; важнее конфигурация, обеспечивающая подходящий доступ без чрезмерного контакта.
Гибкое щеточное шлифование часто подходит для легкой подготовки поверхности и удаления поднятых волокон. Однако не следует автоматически ожидать, что оно удалит значительные следы фрезы из глубокого углубления, одновременно оставив соседние кромки без изменений. Интенсивное удаление дефектов и бережное сохранение профиля — конкурирующие требования.
Инструмент, соответствующий профилю, может обеспечить лучший контроль при обработке повторяющихся форм, если он точно соответствует заданному профилю. Однако изменение геометрии фрезерования, износ инструмента или смещение компонента могут изменить характер контакта. Запрашивайте испытания на фактическом производственном профиле, а не на визуально похожем образце.
Настройки, определяющие сохранение кромок
Конструкция абразива: одной гибкости недостаточно
Более длинные и гибкие ленты могут легче достигать контуров, но сама по себе длина не определяет пригодность. На то, как инструмент входит в углубление и обрабатывает его, влияют ширина ленты, жесткость основы, выступание абразива, расположение опорных щетинок и зернистость.
Более мелкая зернистость не гарантирует устранения скругления. Если для удаления дефекта требуется больше проходов или более длительный контакт, суммарный износ кромки все равно может стать неприемлемым. Выбирайте абразив исходя из требуемой задачи удаления материала, а затем оценивайте изменение профиля.
Контакт головки: более глубокий контакт не всегда лучше
Во многих щеточных станках контакт регулируется положением головки или глубиной проникновения, а не непосредственно измеряемым значением давления. Используемое пневматическое давление является лишь одной частью системы контакта. Уточните, каким образом задается, отображается и воспроизводится глубина контакта.
Чрезмерное проникновение сильнее изгибает абразив вокруг выступающих элементов. Разумное испытание начинается с легкого контакта, который постепенно увеличивают, одновременно проверяя обработку углубления и геометрию кромки. Если дно канавки остается недостаточно подготовленным до того, как уступ достигает предела износа, необходимо изменить инструмент или технологический процесс.
Скорость подачи, скорость вращения головки и повторные проходы
Более низкая скорость подачи обычно увеличивает воздействие абразива, тогда как скорость вращения изменяет характер резания и отклонение ленты. Эти параметры взаимодействуют между собой, поэтому правило «медленнее — лучше» не является надежным критерием выбора.
Несколько легких проходов иногда позволяют улучшить контроль, но они также приводят к накопительному удалению материала. Оценивайте всю производственную последовательность, включая возможный проход в обратном направлении, а не утверждайте каждый проход отдельно. Фиксируйте скорость подачи, скорость головки, глубину контакта, характеристики абразива и количество проходов как единый режим.
Поддержка заготовки и удаление пыли
Если дверка приподнимается, качается или проскальзывает, контакт становится непостоянным даже при правильно отрегулированных шлифовальных головках. Проверьте состояние конвейера, систему прижима, отклонение по толщине и поддержку самых маленьких дверок в вашем диапазоне.
Удаление пыли влияет как на стабильность, так и на чистоту рабочего места. Засоренный абразив и скопившаяся пыль могут изменить режущее действие или способствовать появлению царапин. Подтвердите требования поставщика к системе удаления пыли и оцените работу в предусмотренных эксплуатационных условиях, обеспечив соответствующие ограждения и меры контроля пыли.
Материал и качество предыдущих операций могут определить результат
На профилях из MDF после фрезерования могут оставаться открытые волокна и различия в плотности поверхности, особенно там, где инструмент проходит на разную глубину. Агрессивное щеточное шлифование может сделать кромку пушистой или изношенной, а не чисто подготовленной. Массив древесины отличается изменением направления волокон и локальными различиями твердости. Шпонированные компоненты создают риск прошлифовки тонкого лицевого материала на уязвимых кромках.
Осмотрите дверку перед шлифованием. Процесс, предназначенный для удаления легких волокон, не следует оценивать по его способности устранить сильные следы вибрации при фрезеровании. Изношенные фрезы, ненадежное крепление заготовки или неодинаковая глубина обработки могут заставить шлифовальную станцию снять больше материала, чем безопасно допускает профиль.
Подготовка панели на предыдущих операциях также заслуживает внимания. Например, форматно-раскроечный станок с подвижным столом Qingdao Zhongding Machinery, модель ZD400T-AD, предназначен для раскроя MDF, фанеры, массива древесины и панельных материалов, имеет максимальную длину реза 3200 mm и отображение угла наклона пильного диска на экране. Его функция — подготовка заготовки, а не шлифование углублений. Разделение этих функций помогает избежать ожиданий, что последующий шлифовальный станок компенсирует каждое отклонение предыдущего процесса.
Пробное испытание, выявляющее реальные ограничения
Гладкая демонстрационная дверка может внушать уверенность, но ее недостаточно для принятия решения о покупке. Сформируйте набор образцов на основе самых сложных участков вашего фактического ассортимента: самого глубокого углубления, самой узкой канавки, самого острого декоративного уступа и наиболее уязвимого материала.
- Установите исходный уровень. Сфотографируйте и осмотрите каждый профиль до шлифования. Зафиксируйте имеющиеся дефекты, состояние по влажности, если это актуально, и критические размеры.
- Определите отдельные критерии прохода. Укажите допустимую подготовку поверхности и допустимое изменение профиля. Одно из этих требований не должно скрывать несоответствие другому.
- Проводите контролируемые регулировки. На этапе разработки изменяйте за один раз только один параметр, а затем документируйте окончательный комбинированный режим.
- Проверьте каждую ориентацию. Осмотрите передние и задние уступы, обе боковые стенки, дно канавки, участки с поперечным направлением волокон и пересекающиеся элементы.
- Нанесите предусмотренное покрытие. Оцените репрезентативные образцы с покрытием, поскольку необработанные поверхности могут скрывать царапины, волокна или неравномерную подготовку.
- Повторите испытание более чем на одной дверке. Подтвердите стабильность на нескольких деталях и оцените влияние износа абразива на результат.
Используйте косопадающий свет и увеличение для выявления визуальных дефектов. Если этого требуют допуски, сравните поперечные сечения профиля или примените подходящий оптический контроль. Шаблон профиля может обеспечить быструю производственную проверку, но не всегда выявляет небольшие изменения, важные для спецификации.
Храните утвержденный эталонный образец с записанными настройками. Утвержденная поверхность будет более полезна, если производственный и контрольный персонал сможет сравнивать будущую продукцию с тем же физическим стандартом.
Оценивайте производственный процесс, а не только демонстрацию станка
Определяющим показателем является количество приемлемых дверок в час, а не только скорость конвейера. Учитывайте загрузку, дополнительные проходы, замену абразива, настройку при переходе между семействами профилей, контроль и любую ручную доводку. Более быстрый станок, которому по-прежнему требуется значительное ручное шлифование каждого углубления, может не обеспечить ожидаемой экономии труда.
До покупки попросите поставщика указать, какие поверхности будет обрабатывать предложенный инструмент, какие из них могут потребовать дополнительной обработки и каким образом восстанавливаются настройки после замены абразива. Также уточните наличие расходных материалов, порядок замены, доступность для технического обслуживания и техническую поддержку.
Qingdao Zhongding Machinery Co., Ltd. обладает более чем 20-летним опытом в области деревообрабатывающего оборудования, а также предоставляет техническую поддержку, поставку запасных частей и послепродажное обслуживание. При технической оценке эти ресурсы наиболее ценны тогда, когда используются для проверки реальных образцов дверок и документирования воспроизводимого процесса, а не как замена испытаниям в конкретном применении.
Правило выбора просто: выбирайте шлифовальный станок для дверок шкафов только после того, как он продемонстрирует одновременно достаточную обработку углублений и приемлемое сохранение кромок при реалистичной производительности. Если увеличение контакта позволяет достичь канавки только за счет скругления уступа, прекратите попытки компенсировать это ограничение настройками. Рассмотрите другой инструмент, дополнительную контролируемую операцию, улучшение предыдущих операций обработки или изменение профиля. Правильная инвестиция сохраняет дизайн и сокращает объем работ, а не просто придает вид готовой обработки плоским видимым поверхностям.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.