


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор шлифовального станка для фанеры для калибровки по толщине
Выбор шлифовального станка для калибровки фанеры по толщине
При выборе шлифовального станка для калибровки фанеры по толщине недостаточно сравнить рабочую ширину и мощность двигателя. Важно понять, сможет ли станок довести фактические панели до требуемого диапазона толщины с производственной скоростью и без повреждения лицевого шпона. Это зависит не только от шлифовального оборудования, но и от исходного материала.
Станок может обеспечивать привлекательную поверхность, но при этом оставлять недопустимые отклонения по толщине. И наоборот, настройка, эффективно снимающая выступы, может оказаться слишком агрессивной для тонкого декоративного слоя. Поэтому при технической оценке следует отдельно рассматривать контроль размеров и финишную обработку поверхности, а затем определять, как обеспечить оба результата в предлагаемом производственном процессе.
Определите проблему с толщиной до выбора станка
Требование «калибровать до номинальной толщины» недостаточно для закупки. Укажите допустимый диапазон конечной толщины, отклонение в пределах одной панели и отклонение между панелями. Это разные показатели, и заявленная поставщиком точность может относиться только к одному из них.
Также отличайте отклонение по толщине от прогиба или скручивания. Прогнутая панель может иметь достаточно равномерную толщину, тогда как визуально ровная панель может иметь локальные участки разной толщины. При шлифовании прижимные ролики могут временно выровнять прогнутый лист; после выхода из станка прогиб может вернуться. Калибровка по толщине не является надежным способом исправления нестабильной или сильно деформированной фанеры.
Перед запросом коммерческих предложений зафиксируйте следующие характеристики типового исходного материала:
- Измерения толщины по ширине и длине, включая участки у кромок.
- Толщину лицевого шпона и минимально допустимую толщину оставшегося лицевого слоя.
- Размеры панели, конструкцию, состояние поверхности и видимые дефекты.
- Прогиб, скручивание, влажностное состояние и условия хранения, если эти данные доступны.
- Требуемую производительность и необходимость обработки одной или обеих сторон.
Простое правило для предварительного отбраковывания: шлифование не может добавить материал к слишком тонкой панели. Если исходные листы уже тоньше нижнего предела конечного диапазона, одна лишь более точная настройка станка не сделает их пригодными.
Определите безопасный диапазон съема материала
Допустимый съем материала определяется самой тонкой уязвимой лицевой стороной, а не только средней толщиной панели. Локальные отклонения толщины шпона, заплаты, нахлесты и выступы могут неравномерно расходовать этот запас. Запросите у поставщика фанеры сведения о конструкции и проверьте типовые образцы, не предполагая, что номинальную толщину лицевого слоя можно полностью снять.
Это особенно важно, если панели требуется существенно откалибровать, но они облицованы тонким декоративным шпоном. В таком случае правильным решением может быть калибровка основы до нанесения декоративного шпона, улучшение контроля поступающей фанеры или отбраковка неподходящих листов. Покупка более мощного шлифовального станка не решит проблему недостаточного запаса материала для съема.
При двусторонней обработке определите съем для каждой стороны, а также общий съем. Равномерное снятие материала с обеих сторон подходит не для любой конструкции, однако сосредоточение всего съема на одной стороне может ухудшить внешний вид или повлиять на баланс панели. Согласуйте предполагаемую последовательность обработки со спецификацией панели и осмотрите результат после снятия давления станка с листа.
Подбирайте шлифовальные узлы под задачу, а не по рекламному буклету
Для калибровки по толщине нужна четко заданная размерная база между режущей поверхностью абразива и опорой панели. Для контролируемого съема материала обычно используют относительно жесткий контактный ролик. Податливая шлифовальная плита лучше повторяет контуры поверхности и предназначена для другой задачи; считать ее равноценным средством калибровки не следует.
Комбинация ролика и плиты может обеспечить калибровку с последующей обработкой для устранения царапин, но важны детали. Уточните, какой узел задает толщину, как регулируется каждый узел и влияет ли давление при финишной обработке на конечный размер. Диаметр и твердость контактного ролика, характеристики абразива и жесткость станка следует оценивать в совокупности.
Плавающие или сегментированные системы прижима могут помочь защитить чувствительные поверхности при финишной обработке. Однако система, рассчитанная на компенсацию отклонений панели, может следовать за разницей толщины, а не устранять ее. Попросите поставщика объяснить предлагаемый режим работы и продемонстрировать результаты калибровки.
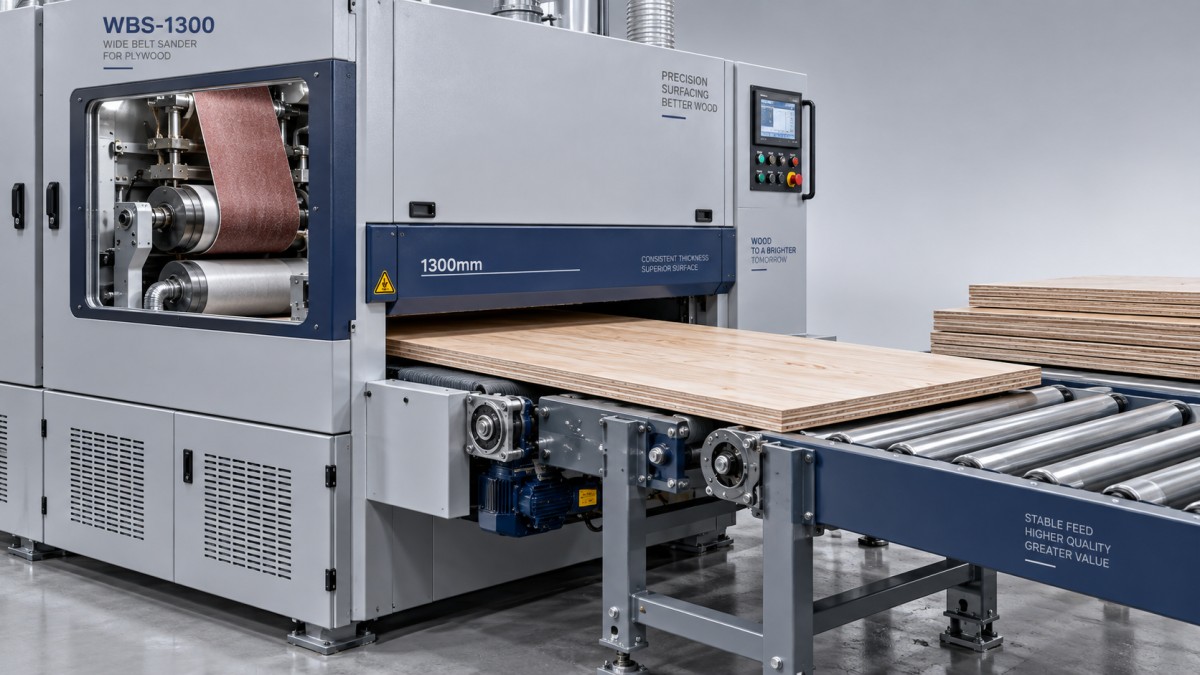
Односторонняя и двусторонняя компоновки предполагают и другие компромиссы. Двусторонняя система может сократить перемещение материала и обрабатывать обе стороны за один проход, но требует точного согласования съема и опоры панели. Односторонний станок может подойти для более гибкого производства при условии, что в расчет производительности включены переворачивание, повторные проходы и перемещение оператором.
Мощность двигателя — лишь один из факторов производительности по съему материала
Высокая мощность двигателя сама по себе не показывает, какой объем материала можно безопасно снять с вашей фанеры. Фактическая производительность также зависит от рабочей ширины, скорости подачи, состояния абразива, породы древесины, клеевых слоев, аспирации и требований к качеству поверхности. Запросите демонстрацию скорости съема на предполагаемом материале, а не максимальное значение без учета условий работы.
Последовательность применения абразивов должна быть частью такой демонстрации. Грубые ленты могут эффективно снимать материал, но оставлять царапины, для устранения которых потребуется дополнительный запас на шлифование. Слишком мелкий абразив на начальном этапе может быстро засаливаться и нагреваться. Подходящей будет последовательность, которая обеспечивает требуемые толщину и качество поверхности, не повреждая лицевой шпон.
Стабильность подачи часто определяет результат
Жесткая шлифовальная головка не компенсирует смещение панели, ее подъем или изменение условий опоры во время прохода. Проверьте состояние конвейера, центровку ленты, опору стола, систему прижима и регулировку давления. Недостаточный прижим допускает смещение; чрезмерное давление может сжать панель или временно выровнять деформированный лист.
Особое внимание уделите передней и задней кромкам. Локальная перешлифовка у торца может возникнуть из-за изменения опоры или давления при входе панели в станок и выходе из него. Включите эти участки в план проверки и не ограничивайтесь измерениями в легкодоступной центральной части.
Следует также проверить минимальные размеры панелей. Станок может обеспечивать требуемую ширину, но плохо обрабатывать короткие детали из-за расстояния между роликами или особенностей опорной геометрии. Если предприятие обрабатывает как целые листы, так и раскроенные детали, испытайте оба типа заготовок. Не считайте успешное испытание целого листа доказательством пригодности станка для коротких деталей.
Проведите приемочные испытания, выявляющие отклонения
Предоставьте типовую партию, включающую обычные производственные отклонения и наиболее сложные панели, которые все еще соответствуют вашей спецификации входного контроля. Несколько необычно ровных листов мало что доказывают. Идентифицируйте каждую панель и отметьте повторяемые точки измерения, чтобы сравнить результаты до и после обработки.
Используйте откалиброванный измерительный прибор для измерения толщины с подходящим разрешением и соблюдайте постоянное измерительное усилие. Зафиксируйте влажностное состояние и согласуйте, когда проводить измерения после шлифования. Погрешность измерения должна быть достаточно малой, чтобы отличить приемлемую панель от брака.
- Зафиксируйте условия работы: укажите тип и зернистость ленты, скорость подачи, настройки головок, целевой съем и условия аспирации.
- Измерьте всю панель: проверьте заданную сетку точек, включая кромки и торцы, а не только среднее значение.
- Проверьте целостность поверхности: выявите прошлифовку до основы, обнажение клея, стойкие царапины, локальные углубления и поврежденные участки.
- Проверьте повторяемость: обработайте несколько панелей подряд и повторите оценку после выхода станка на нормальную рабочую температуру.
- Проверьте восстановление настроек: измените настройку толщины и вернитесь к первоначальному режиму, чтобы оценить повторяемость переналадки.
Если это практически возможно, проведите более длительный запуск, чтобы оценить засаливание абразива и дрейф размеров. Новая лента на чистом станке — полезная отправная точка, но не полноценное испытание в производственных условиях. До начала испытаний согласуйте критерии приемки, чтобы привлекательные образцы не подменили измеримые требования.
Проверьте последующий процесс, не смешивая спецификации
Целевые параметры калибровки должны учитывать следующие операции: ламинирование, механическую обработку, сборку или облицовывание кромок. Неравномерная толщина панели может затруднить настройку прижима и обрезки, однако допустимый диапазон толщины для следующего станка — не то же самое, что приемочный допуск по толщине панели.
Например, автоматический кромкооблицовочный станок ZD450C с прямолинейной подачей имеет рабочий диапазон толщины 10–60 мм и скорость подачи 12–23 м/мин, а также функции автоматической подачи, нанесения клея, обрезки и полировки. Эти характеристики помогают оценить совместимость деталей и спланировать производство. Однако они не определяют, какое отклонение толщины в пределах одной панели допустимо для готового мебельного компонента или корпуса.
Также не следует напрямую принимать скорость подачи этого станка за целевую скорость шлифования. При расчете производительности шлифования необходимо учитывать промежутки между листами, переворачивание, повторные проходы и контроль. Сравнивайте количество соответствующих требованиям готовых панелей за смену, а не только скорость конвейера.
Покупайте обслуживаемый процесс, а не только образец, прошедший испытание
Запросите требования к аспирации для предлагаемых условий работы, включая параметры воздушного потока и сведения о подключении. Недостаточное удаление пыли может привести к засаливанию абразива и ухудшению стабильности резания. Сбор древесной пыли и меры пожарной безопасности также следует оценить с учетом места установки и применимых местных требований.
Уточните, какие работы по обслуживанию необходимы для сохранения точности калибровки: осмотр конвейера, выравнивание стола, обслуживание роликов, проверка настройки толщины и замена абразива. Уточните доступность сменных лент, сроки поставки быстроизнашивающихся деталей, обучение операторов и доступ к технической поддержке. После завершения монтажа эти вопросы становятся особенно важными.
Qingdao Zhongding Machinery Co., Ltd. обладает более чем 20-летним опытом в области деревообрабатывающего оборудования и предоставляет техническую поддержку, поставку запасных частей и послепродажное обслуживание. При оценке предложения уточните конкретные обязательства по этим услугам: объем пусконаладочных работ, перечень рекомендуемых запасных частей, процедуры устранения неисправностей и ответственность за подтверждение результатов приемки.
Наиболее эффективная спецификация закупки связывает требования к входящей фанере, безопасный съем материала, конечную толщину, качество поверхности и устойчивую производительность. Выбирайте шлифовальный станок для фанеры, который подтверждает соответствие этим требованиям на типовом материале, и документируйте настройки и условия обслуживания, необходимые для стабильного достижения результатов.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.