


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какие мощность, площадь и производительность действительно нужны комбинированному деревообрабатывающему станку?
Комбинированный деревообрабатывающий станок на бумаге выглядит выгодным решением. Один станок выполняет функции пилы, фуговального станка, рейсмусового станка, фрезерного станка с горизонтальным шпинделем и зачастую долбёжного станка, экономя место в цехе и деньги по сравнению с покупкой пяти отдельных станков. Это действительно так — до определённого момента. Проблемы начинаются, когда с этим станком приходится работать каждый день.
Мощность, площадь и производительность нужно оценивать вместе. Станок, который помещается в цехе, но каждый раз при запуске рейсмусового узла отключает автомат, — невыгодная покупка. Станок достаточной мощности, но без места для подачи доски длиной 2,4 метра тоже не будет производительным. А станок, который прекрасно режет, но требует двадцати минут на переналадку между операциями, не позволит выполнить дневной план. Это руководство поможет правильно оценить все три параметра до оформления заказа.
Начните с задач, а не с технических характеристик
Большинство покупателей начинают со сравнения максимальной ширины пиления, максимальной ширины строгания и диаметра шпинделя. Эти параметры важны, но мало говорят о том, как пройдёт рабочий день. Руководителю производства сначала стоит задать другие вопросы: доски какой максимальной длины вы действительно будете подавать в станок? И как часто вам придётся переключаться между пилением, строганием и фрезерованием?
Небольшая столярная мастерская, изготавливающая двери и встроенные шкафы, работает совсем не так, как мебельная фабрика, выпускающая партиями ножки столов и детали корпусной мебели. Первой нужны универсальность и быстрая переналадка, второй — стабильная производительность при повторяющихся операциях. Обе могут приобрести станки со схожими характеристиками, но использовать их будут совершенно по-разному, а значит, и требования к мощности и площади будут разными.
Важно также реалистично оценить, кто будет работать на станке. Несколько функций используют одну станину и один комплект столов, поэтому переналадку выполняет один оператор. Если тот же человек ещё переносит материал, проверяет чертежи и убирает обрезки, фактическая производительность будет ниже, чем можно предположить по скорости резания. Это не недостаток станка, а особенность организации работы на комбинированном оборудовании.
Мощность: учитывайте одновременную нагрузку
Первая ошибка — обращать внимание только на самый мощный двигатель. В типичном комбинированном столярном станке пила, фуговальный узел и горизонтальный шпиндельный фрезер имеют отдельные двигатели либо используют общие — в зависимости от конструкции. Суммарная мощность по паспортной табличке может быть высокой, но эти двигатели редко одновременно работают с полной нагрузкой. Важно учитывать реальную нагрузку при обычной работе, а также пусковой ток под нагрузкой.
На практике установленная мощность небольших станков для мастерских обычно составляет около 4–7 кВт, моделей среднего класса для мебельных мастерских — примерно 7–12 кВт, а у более крупных станков для производства она может быть выше. Это ориентировочные диапазоны, а не характеристики конкретной модели: точное значение зависит от комплектации, схемы расположения двигателей и того, рассчитан ли станок на однофазное или трёхфазное питание. Всегда уточняйте эти данные в конкретном коммерческом предложении и электрической схеме.
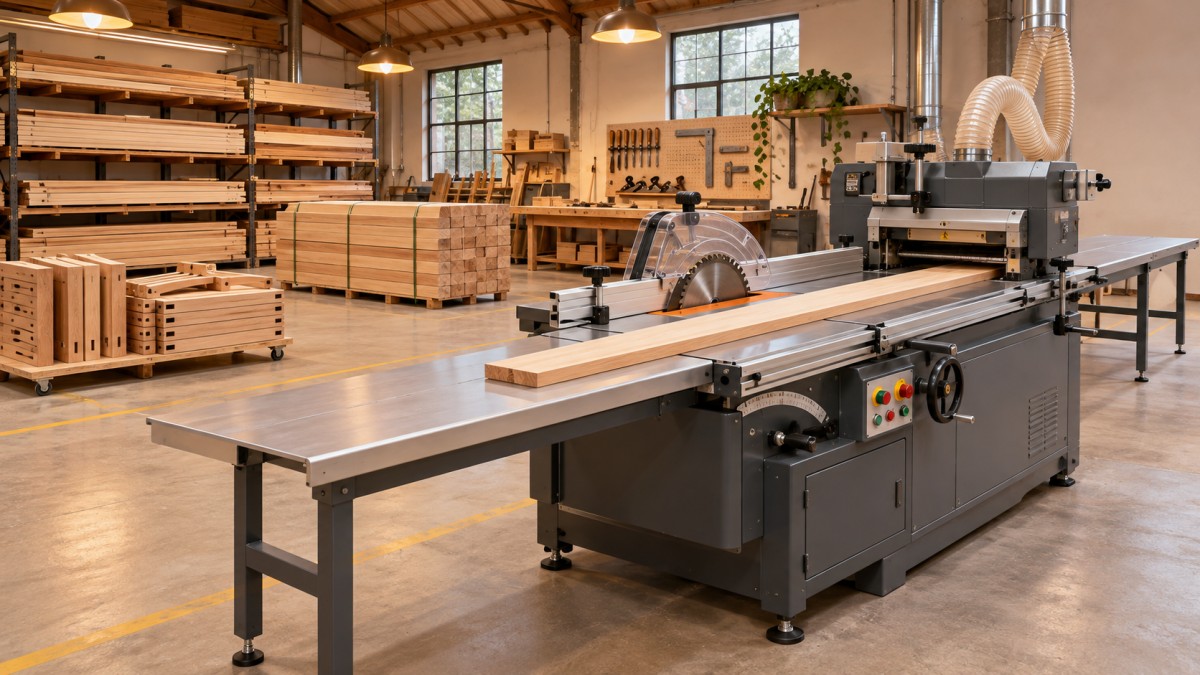
Заранее проверьте возможность подключения к трёхфазной сети. Станок, которому требуется трёхфазное питание 380V, не будет нормально работать от слабой однофазной линии через преобразователь. Падение напряжения на длинном кабеле, общая линия электропитания и автомат недостаточной номинальной мощности приводят к одним и тем же симптомам: медленному запуску, остановке при обработке толстой твёрдой древесины и частым ложным срабатываниям защиты, которые ошибочно считают неисправностью станка. До заказа запросите у поставщика ток при полной нагрузке, рекомендуемый номинал автомата и сечение кабеля для линии от распределительного щита.
Не забывайте и о нагрузке от оборудования вокруг станка. Аспирация для рейсмусового и горизонтального шпиндельного фрезерного станка необходима, и ей требуется отдельное питание: обычная цеховая аспирационная установка потребляет несколько киловатт, а запускать её следует до включения станка, а не одновременно с ним. В расчёт также нужно включить пневматическое оборудование, освещение и любые отдельные подающие устройства. Если общая нагрузка близка к пределу имеющейся электросети, узнать об этом сейчас дешевле, чем оплачивать её модернизацию после доставки оборудования.
Практическая проверка электропитания перед подписанием заказа
Запросите в письменном виде три параметра: установленную мощность каждого рабочего узла, рекомендуемые параметры электропитания и автомата, а также способ запуска. Устройство плавного пуска или частотный преобразователь снижает пусковой ток и упрощает эксплуатацию станка при ограниченной мощности сети. Если поставщик не может предоставить эти сведения для конкретной комплектации, которую вы собираетесь приобрести, это повод насторожиться.
Площадь: габариты станка — лишь отправная точка
В каталогах указывают длину, ширину и высоту станка. Это его габариты, а не площадь, необходимая для работы. Комбинированному столярному станку требуется свободное пространство для подачи и выхода заготовок как со стороны пилы, так и со стороны рейсмусового узла. Если вы собираетесь распиливать доску длиной 2,4 метра, нужно предусмотреть свободное место перед пилой и за ней, а также пространство, где оператор сможет безопасно стоять сбоку. В тесной мастерской доска упрётся в стену до завершения реза, и оператору придётся поднимать или поворачивать её либо предварительно укорачивать, чтобы она поместилась в помещении.
Для предварительного планирования предусмотрите помимо места под сам станок не менее одной полной длины доски со стороны подачи и примерно столько же со стороны выхода — исходя из длины самых длинных заготовок, с которыми вы регулярно работаете. Добавьте рабочий проход шириной примерно 800–1 000 mm там, где стоит оператор, и не загромождайте его штабелями древесины, обрезками и готовыми деталями.
Важна и высота: проверьте высоту помещения с поднятыми упором и защитным кожухом, а не только высоту корпуса станка, и оставьте место для аспирационных воздуховодов над ним.
О доступе для обслуживания легко забыть до первой замены ножей. Оператор должен иметь возможность безопасно добраться до пильного диска, ножей рейсмусового узла и шпинделя. Оставьте свободное место как минимум с одной длинной стороны и с торца, где меняют ножи и фрезы. Если использовать это пространство для хранения, замена инструмента займёт больше времени и станет менее безопасной. Важно предусмотреть и доступ для доставки: заранее измерьте дверной проём и все повороты, которые придётся выполнить при перемещении станка.
Производительность: дневной выпуск зависит от переналадки, а не от скорости резания
Комбинированный станок может работать быстро. Но быстро менять функции он будет только в том случае, если это позволяют конструкция и организация работы. Именно этот нюанс чаще всего упускают при оценке производительности. Для перехода от пиления к строганию, а затем к фрезерованию нужно переместить упоры, сменить фрезы, отрегулировать столы и проверить первую деталь. На хорошо сконструированном станке с понятными шкалами и повторяемыми упорами это может занять несколько минут. При неудобной настройке времени потребуется значительно больше.
Поэтому дневная производительность зависит от размера партии. При выпуске 50 одинаковых боковин шкафов переналадка займёт лишь небольшую часть рабочего времени. При небольших смешанных партиях на неё может уйти значительная его доля. Мастерской, выполняющей преимущественно индивидуальные столярные заказы, следует оценивать станок по скорости и точности перенастройки, а не по максимальной скорости подачи: важны регулировка упоров, фиксация столов, замена фрез и простота возврата к предыдущим настройкам. Именно эти особенности определяют, сможет ли станок справляться с текущими заказами.
Ограничения задаёт и материал. Твёрдая древесина, широкие доски и глубокий рез требуют более медленной подачи и большей мощности. Станок, который хорошо строгает мягкую древесину, может с трудом обрабатывать плотную твёрдую древесину при той же глубине строгания. Поэтому дневной план нужно рассчитывать исходя из самой твёрдой породы, с которой вы регулярно работаете, а не из наиболее лёгкого в обработке материала. То же относится к горизонтальному шпиндельному фрезеру: для обработки крупного профиля на твёрдой древесине нужна более медленная подача и острая фреза, тогда как для небольшого закругления на мягкой древесине это не требуется.
Реалистичнее оценивать производительность по количеству готовых деталей, а не по метрам реза. Возьмите типичное изделие, разделите процесс на пиление, фугование, рейсмусование и фрезерование, добавьте время на перемещение деталей между операциями и на каждую переналадку. Если суммарное время не укладывается в рабочий день, решение не всегда заключается в покупке более крупного станка: иногда достаточно изменить последовательность операций или заранее подготовить второй комплект фрез.
Три конфигурации, которые обычно подходят
Единого оптимального размера не существует. Таблица ниже — лишь отправная точка для планирования; все значения необходимо сверить с характеристиками конкретного станка, используемыми материалами и планировкой мастерской.
Смысл таблицы не в том, чтобы выбрать строку и на этом закончить, а в том, чтобы выявить несоответствия. Если электропитание соответствует небольшому станку, а дневной план — производственной модели, нужно что-то менять: модернизировать электроснабжение, распределить объём между двумя станками или сменами либо изменить последовательность работ. Несоответствие, обнаруженное на этапе планирования, — это повод обсудить решение. То же несоответствие после установки может потребовать полной переделки.
Qingdao Zhongding Machinery Co., Ltd. более 20 лет поставляет деревообрабатывающее оборудование мебельным предприятиям и мастерским по всему миру. Значительная часть этой работы заключается в том, чтобы помочь покупателям одновременно проверить электропитание, планировку помещения и ежедневную загрузку, чтобы заказанный станок действительно подходил для эксплуатации в их мастерской. Такая проверка до отгрузки экономит больше времени, чем любые последующие настройки.
Ошибки, которые обходятся дороже всего
Самая дорогая ошибка — выбирать станок для самой крупной задачи, с которой вы когда-либо сталкивались, а не для той, которую выполняете каждую неделю. Станок, рассчитанный на редкую обработку досок из твёрдой древесины шириной 300 mm, окажется избыточным и будет недоиспользован в остальных 95% случаев. Не менее распространена противоположная ошибка: купить самый маленький станок, который по характеристикам едва справляется с задачей, а затем выяснить, что для каждого тяжёлого реза приходится снижать скорость подачи, а для обработки каждой длинной доски нужен второй человек.
Ещё одна распространённая проблема — не учесть аспирацию при планировании пространства. Если аспирационная установка находится далеко, а воздуховоды длинные и изогнутые, тяга снижается и рейсмусовый узел засоряется; если установка перекрывает зону выхода заготовки, оператору приходится целый день работать в неудобных условиях. Спланируйте трассу аспирации одновременно с размещением станка, а не после его установки.
Обучение тоже влияет на производительность. Оператор, который уверенно работает с пилой, но не знает, как обращаться с горизонтальным шпиндельным фрезером, будет избегать его или работать на нём медленно. Это снижает производительность и увеличивает риск. Краткий практический инструктаж по переналадке, установке фрез и безопасной подаче материала — не дополнительная опция, а необходимое условие для достижения реальной дневной производительности, соответствующей заявленным характеристикам. Уточните, входят ли в комплект обучение, руководства и поддержка по запасным частям.
Как подобрать станок до оформления заказа
Прежде чем запрашивать цену, запишите четыре параметра: максимальную длину и ширину заготовки, с которой вы регулярно работаете, наиболее твёрдый материал, типичный размер партии и доступную мощность электросети в месте установки станка. Добавьте простой план помещения с обозначенными зонами подачи и выхода заготовок, аспирацией и проходами. Эта информация расскажет поставщику больше, чем перечень максимальных характеристик, и упростит сравнение предложений.
Затем попросите поставщика подтвердить те же четыре пункта: требования к мощности и автомату для выбранной комплектации, необходимое рабочее пространство для самой длинной доски, этапы переналадки между основными операциями, а также комплект поставки с точки зрения аспирации, обучения и запасных частей. Если ответ расплывчатый, запросите электрическую схему, чертёж с габаритами или короткое видео переналадки.
Комбинированный столярный станок оправдывает своё место, когда подходит для мастерской, а не только для каталога. Обеспечьте подходящее электропитание, чтобы станок запускался и резал без срабатывания защиты, выделите ему необходимое пространство и оценивайте производительность по количеству готовых деталей за реальный рабочий день с учётом переналадок. Тогда станок будет выполнять именно ту задачу, ради которой его приобрели: обеспечивать стабильную и безопасную работу без остановок при резании, затруднённого перемещения заготовок и дорогостоящей модернизации через несколько месяцев.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.