


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Шести- и трёхстороннее сверление деревянных панелей на станке с ЧПУ
Шестистороннее сверление обычно становится более предпочтительным вариантом, если в мебельных панелях регулярно требуется сверлить отверстия на обеих широких поверхностях и нескольких кромках, а сокращение числа переворотов панели имеет большое значение. Трёхсторонний станок может быть более экономичным решением, если большая часть работ выполняется в доступных ему направлениях сверления, а остальные операции можно завершить без нарушения производственного процесса.
Различие заключается не просто в цифре в описании станка. На одной стороне панели могут быть отверстия под полкодержатели, на двух кромках — отверстия под соединители, а на противоположной стороне — крепёжные отверстия. Возможность выполнить такую схему за один проход на конкретном деревообрабатывающем сверлильном станке с ЧПУ зависит от расположения шпинделей, системы перемещения панели, программного обеспечения и доступа к участкам вокруг зажимов. Поэтому сравнивать станки по реальным чертежам панелей полезнее, чем только по их обозначениям.
Начните с определения поверхностей, доступных для обработки
У прямоугольной панели шесть поверхностей: верхняя и нижняя стороны, а также четыре кромки. Шестисторонняя конфигурация ЧПУ предназначена для обработки всех шести поверхностей, обычно с помощью сверлильных узлов и систем позиционирования панели, обеспечивающих доступ к верхней и нижней сторонам и кромкам. В зависимости от станка и программы это позволяет сократить или исключить ручное переворачивание между операциями.
Обозначение «трёхсторонний» — менее точное описание для выбора оборудования. Обычно оно указывает на то, что станок может сверлить более ограниченный набор поверхностей или направлений, но поставщики не всегда используют этот термин одинаково. Одна конфигурация может выполнять вертикальное сверление сверху и горизонтальное сверление в выбранных направлениях; другая — обеспечивать доступ к иному сочетанию поверхностей. Попросите предоставить схему доступных поверхностей и направлений шпинделей, а не предполагайте, что каждый трёхсторонний станок обрабатывает одни и те же три поверхности.
Ни одно из обозначений не гарантирует, что все отверстия можно выполнить без переустановки детали. Зажим может закрывать нужное место сверления, короткая заготовка может потребовать специального способа обработки или сверлильному узлу может не хватать подходящего сверла либо хода. Шестисторонняя конфигурация описывает потенциальные возможности доступа станка, но не гарантирует обработку каждой детали за один непрерывный цикл.
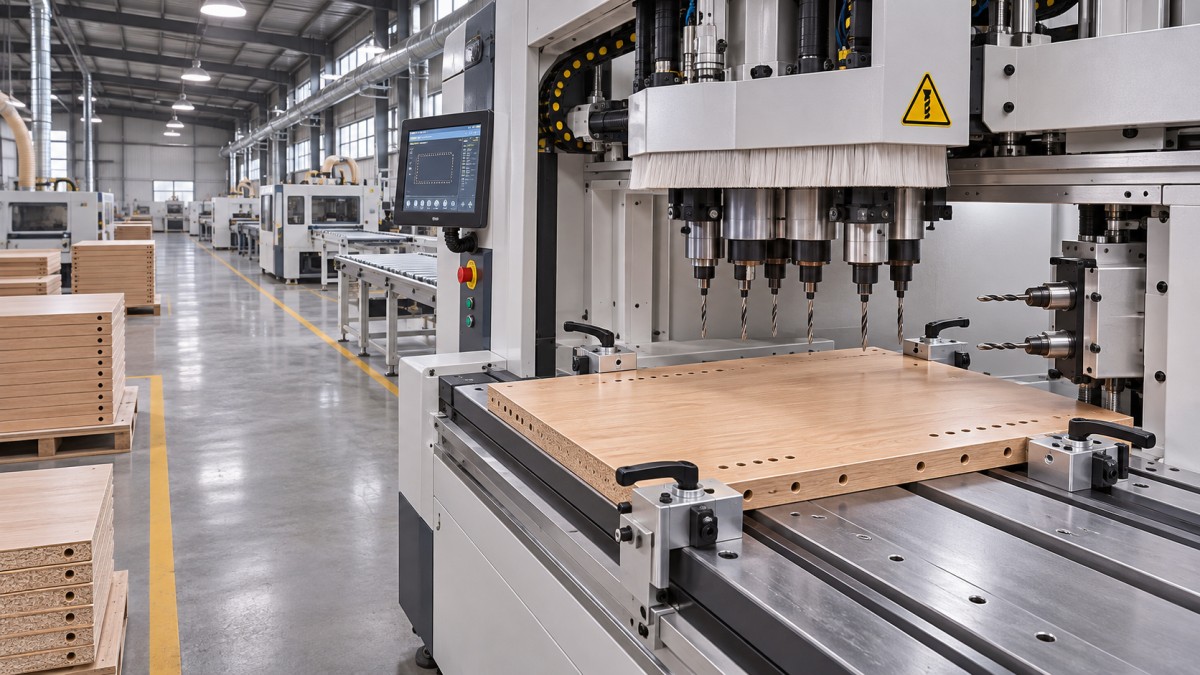
Преобразуйте чертежи панелей в требования к станку
Перед запросом коммерческих предложений выберите репрезентативный набор деталей, а не ориентируйтесь только на самый сложный чертёж. Включите детали, выпускаемые большими партиями, панели малого и большого размера, тонкие детали, а также детали с отверстиями на противоположных поверхностях. Для каждой операции укажите поверхность, диаметр, глубину и направление. Отдельно отметьте сквозные и глухие отверстия, а также пазы и фрезерные операции, выполняемые в рамках того же процесса.
Затем попросите каждого поставщика сопоставить эти операции с предлагаемым станком. В ответе должно быть указано, какие отверстия сверлятся сверху или снизу, какие — горизонтально, а для каких требуется вторая установка. Не предполагайте, что сверлильный станок поддерживает фрезерование или выборку пазов только потому, что такие операции предусмотрены конструкцией мебели. Отдельно проверьте наличие соответствующего шпинделя и фрезы, рабочую зону и функции программного обеспечения.
Распределение работ важно не меньше, чем самая требовательная деталь. Если отверстие на обратной стороне требуется лишь изредка, дополнительная операция может быть вполне приемлемой. Если сверление обратной стороны регулярно встречается в ежедневной номенклатуре, повторные выгрузка, переворачивание, повторное базирование и загрузка могут стать существенной частью рабочего процесса. В последнем случае дополнительные возможности шестистороннего станка с большей вероятностью оправдают себя.
Проверьте диапазон размеров панелей, а не только максимальный размер
Максимальные габариты панели станка легко сравнить, но минимальные длина и ширина могут быть не менее важны. Короткие или узкие детали бывает трудно закрепить так, чтобы сверлильная зона оставалась свободной. Уточните минимальные и максимальные размеры заготовки, допустимый диапазон толщины, а также необходимость использовать для мелких деталей транспортёрную оснастку, специальную установку или отдельный процесс.
Также определите расположение отверстий вблизи кромок и углов панели. Поставщики должны подтвердить допустимые расстояния от кромок, глубину горизонтального сверления, вылет шпинделя и ограничения, связанные с зажимами или опорами. Доступность поверхности по спецификации бесполезна, если станок не может просверлить отверстие в месте, указанном на чертеже.
Сравнивайте полный цикл, включая перемещение деталей
Время сверления на станке составляет лишь часть производственного цикла. Для корректного сравнения учитывайте загрузку, выбор штрихкода или программы, зажим, позиционирование, сверление, возможную перестановку зажимов, выгрузку и перемещение к следующей операции. Для трёхстороннего оборудования учитывайте время и пространство, необходимые для переворота панели или её перемещения на другой станок. Для шестистороннего оборудования учитывайте дополнительные операции позиционирования или перемещения зажимов, необходимые для сверления требуемых отверстий.
Попросите поставщиков рассчитать время цикла по одним и тем же чертежам и при одинаковых условиях работы. В сравнении должно быть указано, выполняются ли загрузка вручную или автоматически, как выбираются программы и включены ли в расчёт все необходимые отверстия. Короткий смоделированный цикл сверления нельзя сравнивать с полным циклом обработки детали, включающим перемещение и переустановку.
Размер партии также влияет на расчёт. Повторяющиеся панели могут сделать простую установку привлекательной, особенно если оператор может эффективно обработать оставшуюся сторону отдельным этапом. При разнообразной номенклатуре производства большее значение могут иметь передача программ, идентификация деталей и предотвращение ошибок при частой смене панелей. Учитывайте, может ли станок считывать производственные файлы, уже используемые в цехе, и какие работы потребуются для их преобразования в программы сверления.
Не ограничивайтесь первоначальным предложением на станок
Цена покупки должна сопоставляться со стоимостью всего предлагаемого процесса. Для более дешёвого станка могут потребоваться дополнительные трудозатраты, второе рабочее место, больше производственной площади или промежуточная зона хранения. Более функциональный станок может потребовать больших первоначальных вложений, дополнительной оснастки и более сложного обслуживания. Ни одна из конфигураций не является автоматически более дешёвой в течение всего срока эксплуатации.
Составьте простую таблицу сравнения, используя данные вашего производства и коммерческие предложения поставщиков:
- Первоначальный состав поставки: станок, сверлильные узлы, оснастка, лицензии на программное обеспечение, монтаж, обучение и оборудование для перемещения материалов, если оно требуется.
- Эксплуатационные работы: ожидаемые трудозатраты на загрузку, выгрузку, переворачивание, подготовку программ и дополнительные операции.
- Текущее обслуживание: расходные материалы, запасные части, техническая поддержка программного обеспечения, профилактическое обслуживание и доступность сервиса.
- Ограничения производительности: количество панелей, необходимое за смену, и влияние остановки одного станка на последующие операции сборки.
Не скрывайте допущения. Например, не считайте, что шестисторонний станок исключит вторую операцию, пока поставщик не подтвердит поддержку соответствующей схемы отверстий, размера панели и оснастки. Равным образом не следует учитывать все дополнительные операции перемещения на трёхстороннем станке как отдельные трудозатраты, если их действительно можно включить в работу уже существующего рабочего места без снижения выпуска.
Точность зависит не только от сверления, но и от базирования
В корпусной мебели важны взаимные положения отверстий: отверстия под соединители должны совпадать с сопрягаемыми деталями, а ряды отверстий под полкодержатели должны располагаться одинаково. Указанная точность позиционирования станка полезна, но сама по себе не определяет точность готовой детали. На результат влияют прямоугольность панели, качество кромок, зажим, состояние сверла, стабильность материала и способ базирования детали по программе.
При сравнении двух конфигураций особое внимание следует уделить переустановке. Переворачивание панели для второй установки создаёт дополнительную возможность ошибки ориентации или базирования. Шестисторонний станок может снизить этот риск, однако последовательность перемещения самой панели и зажимов также должна обеспечивать требуемое взаимное расположение поверхностей. Попросите поставщиков объяснить, как выполняется базирование панели до и после переустановки и автоматически ли система управления учитывает расположение зажимов, чтобы избежать столкновений.
Критерии приёмки должны учитывать размеры, важные для сборки, а не ограничиваться общим утверждением о точности детали. Определите, какие положения и глубины отверстий будут измеряться, какие кромки используются в качестве баз, каким методом выполняются измерения и какое отклонение допускают ваши чертежи. Включите как минимум одну панель с отверстиями на нескольких поверхностях и одну панель, близкую к предполагаемому минимальному размеру заготовки.
Для каких задач подходит каждый вариант
Трёхстороннюю конфигурацию стоит серьёзно рассмотреть, если доступные направления охватывают большую часть регулярных работ, недостающие операции предсказуемы, а для их выполнения уже существует практичный дополнительный процесс. Она также может подойти цеху, который хочет автоматизировать определённый этап сверления, не заменяя все последующие операции. Ограничение состоит в том, что изменения конструкции изделий могут увеличить объём сверления обратных сторон или кромок, с которым станок не сможет удобно справляться.
Шестистороннее сверление становится более привлекательным, если детали часто требуют отверстий на верхней, нижней и торцевых поверхностях или если переворачивание панелей создаёт узкое место в производстве. Этот вариант также актуален, когда производственная система передаёт станку множество разных программ обработки панелей и важны стабильная идентификация и перемещение деталей. Ценность такого станка зависит от постоянной загрузки подходящими деталями: неиспользуемые возможности сверления не устранят узкое место на другом участке линии.
Возможен и промежуточный вариант: оставить более простой сверлильный процесс для стандартных деталей, а сложные детали направлять на более функциональный станок или дополнительную операцию. Практичность такой схемы зависит от маршрутизации, доступной производительности и затрат на перемещение панелей между рабочими местами. Сравните её с обоими вариантами станков, используя одну и ту же ожидаемую номенклатуру изделий.
Зафиксируйте требования в спецификации на закупку
Предоставьте всем участникам тендера одинаковые чертежи панелей, сведения о материалах, диапазоне толщины, ожидаемой номенклатуре и требуемом выпуске. Попросите предоставить письменный ответ с указанием неподдерживаемых операций, необходимой оснастки и всех допущений, связанных с перемещением деталей. Это поможет выявить различия, которые могут быть скрыты в описании каталога, например наличие в предлагаемых сверлильных головках нужного количества позиций для свёрл и ручную или автоматическую смену инструмента.
Для репрезентативной детали запросите демонстрацию или согласуйте, если это возможно, испытание до поставки. Испытание должно охватывать всю запрограммированную последовательность, включая загрузку и выгрузку, а не только сверление. Зафиксируйте время цикла при оговорённых условиях и измерьте согласованные параметры. Если поставщик не может испытать конкретную панель до покупки, документально согласуйте способ проверки этих возможностей при приёмке.
Наконец, уточните в коммерческом предложении, что будет предоставлено после монтажа: объём обучения, документация, запасные части, удалённая поддержка и порядок реагирования на обращения. При выборе этого оборудования наиболее полезная спецификация на закупку — не просто «шестисторонний» или «трёхсторонний» станок, а определённый перечень панелей и операций, которые должен выполнять предлагаемый станок, с чётким указанием всех оставшихся ручных работ.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.