


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор кромкооблицовочного станка для криволинейных деталей корпусной мебели
Выбор станка для криволинейного кромкооблицовывания деталей корпусной мебели требует большего, чем простое соответствие оборудования материалу кромки. Ключевой вопрос — способен ли станок стабильно облицовывать самую сложную деталь с требуемой производительностью.
При технической оценке необходимо учитывать минимальный радиус обработки, толщину панели, управление подачей, нанесение клея и равномерность приклеивания на сложных профилях. Эти параметры следует проверять в совокупности, поскольку заявленные пределы станка могут не действовать одновременно.
В этом руководстве объясняется, как сравнивать оборудование с учетом фактической геометрии деталей, материалов кромки, требований к качеству и эксплуатационных затрат. Также описан практический порядок приемки оборудования во время демонстрации поставщика.
Начните с деталей, определяющих требования к станку
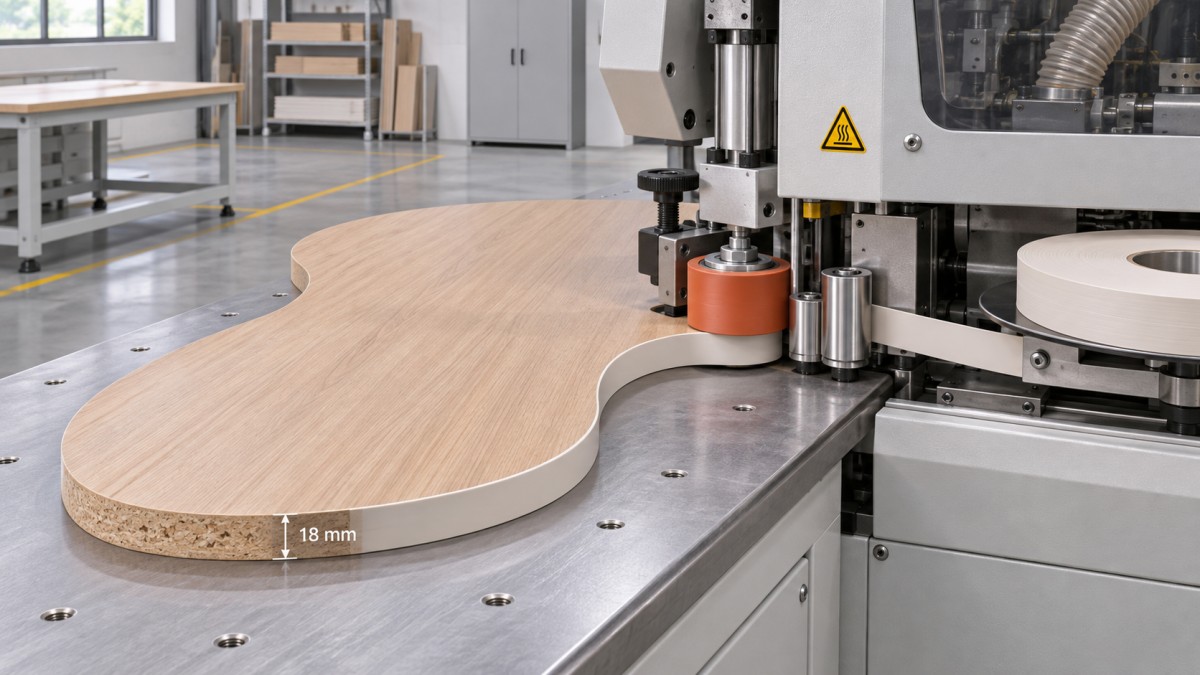
Прежде чем изучать характеристики станка, составьте перечень типичных деталей. Включите мебельные фасады, полки, боковины и детали сложной формы, указав размеры, материалы основы, типы кромок и ожидаемые объемы.
Определите самые сложные элементы каждой детали: малые внутренние радиусы, малые наружные радиусы, короткие прямые участки, узкие перемычки, а также переходы между криволинейными и прямыми кромками.
Измерьте длину готовой кромки, а также общие размеры панели. Даже компактную деталь может быть трудно контролировать, хотя ее размеры не превышают заявленные рабочие пределы станка.
Отдельно зафиксируйте минимальные внутренний и наружный радиусы. Внутренние кривые могут по сравнению с наружными по-разному ограничивать доступ роликов и движение кромки, поэтому одного значения минимального радиуса обычно недостаточно для полной оценки.
Включите в оценку самые толстые, тонкие, крупные и мелкие детали. Если в производстве используются и большие панели, и небольшие фасонные элементы, убедитесь, что опоры и приспособления для фиксации подходят для обоих типов.
Наконец, ранжируйте детали по годовому объему выпуска и требованиям к качеству. Идеальный станок должен справляться со сложными операциями, но при этом его повседневная настройка и производительность должны соответствовать деталям, на которые приходится основная часть производственных часов.
Может ли станок обрабатывать самые малые радиусы?
Минимальный радиус обработки — отправная точка, а не гарантия качества. Уточните у поставщика, относится ли указанное значение к внутренним кривым, наружным или обоим типам.
Также спросите, какие материал и толщина кромки, толщина панели, клей и рабочие условия использовались при определении этого показателя. Более толстая кромка может хуже огибать радиус, чем тонкая лента.
При обработке внутренних кривых проверьте, могут ли прижимной ролик и клеевая головка физически войти в профиль. Даже если номинальный радиус выглядит допустимым, помехи могут препятствовать правильному контакту.
При обработке наружных кривых проверьте, остается ли кромка ровной и плотно прижатой к основе, не отходит ли она, не растягивается ли и не образуются ли заметные зазоры. Особое внимание уделите сложным переходам.
Попросите провести демонстрацию на детали с минимальным радиусом и фактическим материалом кромки. Осмотрите всю кривую после приклеивания и повторно — после охлаждения или отверждения клея.
Если станок обрабатывает требуемый радиус только при сниженной скорости подачи, использовании более тонкой ленты или ручной помощи, зафиксируйте эти условия. Они влияют и на планирование производства, и на корректность сравнения.
Проверяйте совместимость панели и материала кромки в совокупности
Сопоставьте допустимый диапазон толщины панели для станка с фактической толщиной готовых деталей. Учитывайте отклонения, обусловленные ламинатами, шпоном и обычными производственными допусками.
Проверьте допустимую толщину и высоту кромки для каждого используемого материала, например PVC, ABS, шпона или меламина. Совместимость также зависит от гибкости и характеристик основы материала.
Высота кромки должна обеспечивать необходимый припуск на обрезку и при этом не превышать пределы станка. Недостаточный свес может оставить край панели открытым; чрезмерный свес способен усложнить обрезку и увеличить отходы.
Если ассортимент продукции предполагает использование и рулонных, и предварительно нарезанных полос, уточните, поддерживает ли станок оба варианта. Для замкнутых контуров проверьте, как станок обрабатывает место соединения начального и конечного концов кромки.
Материал основы не менее важен, чем кромка. ДСП, MDF, фанера и массив дерева могут различаться пористостью, однородностью поверхности и требованиями к подготовке кромки, что влияет на смачивание клеем и качество соединения.
По возможности предоставьте для испытаний фактические производственные материалы. Успешная проверка на гладком образце панели не подтверждает результат на пористой детали корпусной мебели или детали с неоднородной обработкой.
Выбирайте подачу и фиксацию с учетом ассортимента деталей
В оборудовании для криволинейного кромкооблицовывания могут использоваться ручное ведение, механизированная подача или программируемое перемещение. Подходящий вариант зависит от геометрии деталей, размера партии, доступности операторов и требований к повторяемости.
Станки с ручным или механизированным ведением могут быть удобны для разнообразных деталей с небольшим объемом выпуска. Однако способность оператора поддерживать стабильный контакт и скорость может влиять на внешний вид сложных профилей.
Программируемые системы могут повысить повторяемость при обработке подходящих деталей, выпускаемых регулярно, но их эффективность зависит от времени программирования, конструкции оснастки, переналадки и точности исходной панели.
Оцените, как поддерживается панель на всем пути обработки. Большие свесы, неустойчивые мелкие детали и изменение точек контакта могут привести к неравномерному давлению или затруднить безопасное ведение детали.
Проверьте, требуются ли приспособления, вакуумные присоски, упоры или опорные столы. Учтите их стоимость и время установки, а также убедитесь, что они не препятствуют нанесению кромки.
Наблюдайте за подачей при прохождении малых радиусов и переходов. Регулируемое снижение скорости может повысить стабильность, но чрезмерное замедление способно повлиять на температуру клея и снизить фактическую производительность.
Сравнивая уровни автоматизации, обработайте репрезентативную партию, а не одну деталь. Учитывайте загрузку, ориентацию, подготовку кромки, переналадку, выгрузку и все необходимые действия оператора.
Оцените нанесение клея и контроль склеивания
Для надежного соединения необходимы подходящие клей, температура нанесения, количество клея, открытое время и давление для выбранных материалов. Уточните, как станок контролирует каждый соответствующий параметр.
Уточните, наносится ли клей на торец панели или на кромочный материал, и как система нанесения обеспечивает равномерное покрытие при изменении скорости и направления движения.
Проверьте равномерность нанесения клея на малых радиусах и в начале и конце стыка. Недостаток клея может привести к зазорам; избыток — к выдавливанию и необходимости дополнительной очистки.
К распространенным вариантам термоплавкого клея относятся EVA и PUR, однако их доступность зависит от станка. Прежде чем выбирать клеевую систему, сравните совместимость, требования к эксплуатации, процедуры очистки и рекомендации поставщика.
PUR может обеспечивать более высокую устойчивость к влаге и нагреву в подходящих условиях применения, но требует соблюдения правил обращения и технического обслуживания. Согласуйте весь процесс с поставщиком клея.
Проверьте регулировку температуры, время нагрева и реакцию станка во время пауз. Длительный простой или частые остановки могут изменить свойства клея и повлиять на первые детали после возобновления работы.
Давление должно сохраняться по всей длине кромки, особенно в местах изменения профиля. Уточните, как ролики или другие прижимные устройства поддерживают контакт на внутренних и наружных кривых.
До испытаний согласуйте с командой критерии приемки склеивания. Учитывайте видимые зазоры, отслоение кромки, внешний вид клеевого шва и согласованный тест на адгезию после установленного периода охлаждения или отверждения.
Определите, какие операции отделки потребуются дополнительно
Не следует предполагать, что станок для криволинейного кромкооблицовывания выполняет все операции отделки. В зависимости от комплектации для торцевой подрезки, подрезки заподлицо, зачистки или полировки может потребоваться отдельное оборудование или ручной труд.
Попросите поставщика перечислить операции, включенные в коммерческое предложение, и указать, какие участки вашего профиля доступны для каждой из них. Внутренние кривые могут создавать особые ограничения доступа.
Осмотрите место соединения концов кромки. Видимый зазор, нахлест или неровный срез могут быть недопустимы на открытых деталях корпусной мебели, даже если остальная часть соединения выполнена качественно.
После обрезки проверьте верхний и нижний свес, особенно на криволинейных переходах. Ищите сколы поверхности, неровность заподлицо, следы фрезы и повреждения декоративных поверхностей.
Если требуется дополнительная отделка, во время испытаний оцените затраты труда и потребность в оборудовании. Более низкая закупочная цена может быть нивелирована постоянной ручной подрезкой или переделками.
Сравнивайте производительность по полному производственному циклу
Указанная скорость подачи характеризует движение на одном из этапов процесса, но не определяет выпуск готовой продукции. Рассчитывайте производительность по количеству завершенных и соответствующих требованиям деталей за репрезентативный период работы.
Учитывайте нагрев клея, загрузку, позиционирование, подачу, обрезку, отделку, контроль и выгрузку. Добавьте смену оснастки и материалов с частотой, ожидаемой в обычном производстве.
Для сравнения разделите доступное производственное время на измеренное среднее время цикла, а затем скорректируйте результат с учетом наблюдавшихся настроек, остановок и брака. Для каждого станка используйте одинаковые допущения.
Если процесс зависит от ручного ведения, испытайте более одного оператора. Различия в результатах могут выявить потребность в обучении или чувствительность процесса, которую опытный демонстратор поставщика мог бы скрыть.
При большом разнообразии деталей сравните производительность на реалистичной последовательности разных типов деталей. Станок, отлично работающий с одной повторяющейся формой, может потерять преимущество при частой смене оснастки.
Что следует проверить во время испытаний у поставщика?
Предоставьте поставщику чертежи, образцы панелей, кромочный материал, требования к клею и письменный план испытаний. До демонстрации согласуйте количество деталей и критерии приемки.
Включите в испытания самые малые внутренние и наружные радиусы, самые крупные и мелкие панели, а также материалы кромки, характерные для вашего производства. Зафиксируйте любую подготовку образцов, не предусмотренную обычной практикой.
Попросите оператора продемонстрировать стандартную настройку, регулировку температуры, загрузку материалов и переналадку. Отметьте, какие инструменты и навыки требуются для каждого этапа и сколько времени он занимает.
Во время работы наблюдайте, приходится ли оператору останавливаться, менять положение детали, регулировать подачу или прижимать кромку вручную. Учитывайте такие вмешательства при расчете времени цикла.
Осмотрите детали сразу после обработки и по истечении срока охлаждения или отверждения, указанного поставщиком клея. Зафиксируйте видимые дефекты, качество стыка, результаты испытаний на адгезию и количество годных деталей.
Если в вашем производстве обычны паузы или смена материалов, повторите испытание после такой паузы или смены. Стабильность работы после возобновления процесса может быть столь же важна, как и первоначальный результат.
Ведите письменный учет настроек, расходных материалов, действий оператора и ограничений. Это позволит корректно сравнить демонстрации разных поставщиков и пригодится при последующем вводе станка в эксплуатацию.
Рассчитайте стоимость владения и проверьте сервисную поддержку
Сравните полную стоимость оборудования с установкой, включая необходимую оснастку, оборудование для отделки, перевозку, монтаж, обучение и возможную подготовку помещения. Уточните, какие позиции включены в каждое коммерческое предложение.
Оцените регулярные расходы на клей, отходы кромки, фрезы, чистящие материалы, техническое обслуживание и труд. По возможности используйте измеренное время цикла и фактический уровень брака.
Учитывайте не только стоимость запасных частей, но и расходы от простоев. Уточните, какие быстроизнашивающиеся детали следует иметь на месте и как поставщик определяет и поставляет компоненты на замену.
Сопоставьте требования к электропитанию, сжатому воздуху, удалению пыли и доступной площади с условиями на вашем предприятии. Ограничения при установке могут повлиять как на сроки проекта, так и на его общую стоимость.
Изучите условия обучения, удаленной диагностики неисправностей, документацию, гарантию и порядок реагирования сервисной службы. При закупке оборудования из-за рубежа уточните языковую поддержку, ответственность за доставку и возможность получения технической помощи.
Qingdao Zhongding Machinery Co., Ltd. поставляет оборудование для деревообработки и предоставляет техническую поддержку, запасные части и послепродажное обслуживание. Оценщикам следует подтвердить характеристики предлагаемой конфигурации и условия поддержки.
Выбирайте станок по подтвержденным производственным требованиям
Оптимальный выбор — станок, который стабильно обрабатывает требуемые детали и материалы при приемлемых совокупных затратах. Начните со сложных деталей, а затем проверьте производительность при обычном выпуске продукции.
Наибольшее значение придавайте подтвержденному доступу к криволинейным участкам, качеству склеивания, повторяемости и полной продолжительности цикла. Рассматривайте каталожные ограничения как полезные данные для первичного отбора, пока они не проверены в ваших условиях.
До покупки зафиксируйте испытанную конфигурацию, критерии приемки, состав поставки и обязательства по сервисной поддержке. Четкая спецификация поможет вашей команде и поставщику ввести в эксплуатацию станок, соответствующий предполагаемой области применения.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.