


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор оборудования для обработки ДСП для крупносерийного производства мебельных панелей
Выбор оборудования для обработки ДСП при крупносерийном производстве мебельных панелей
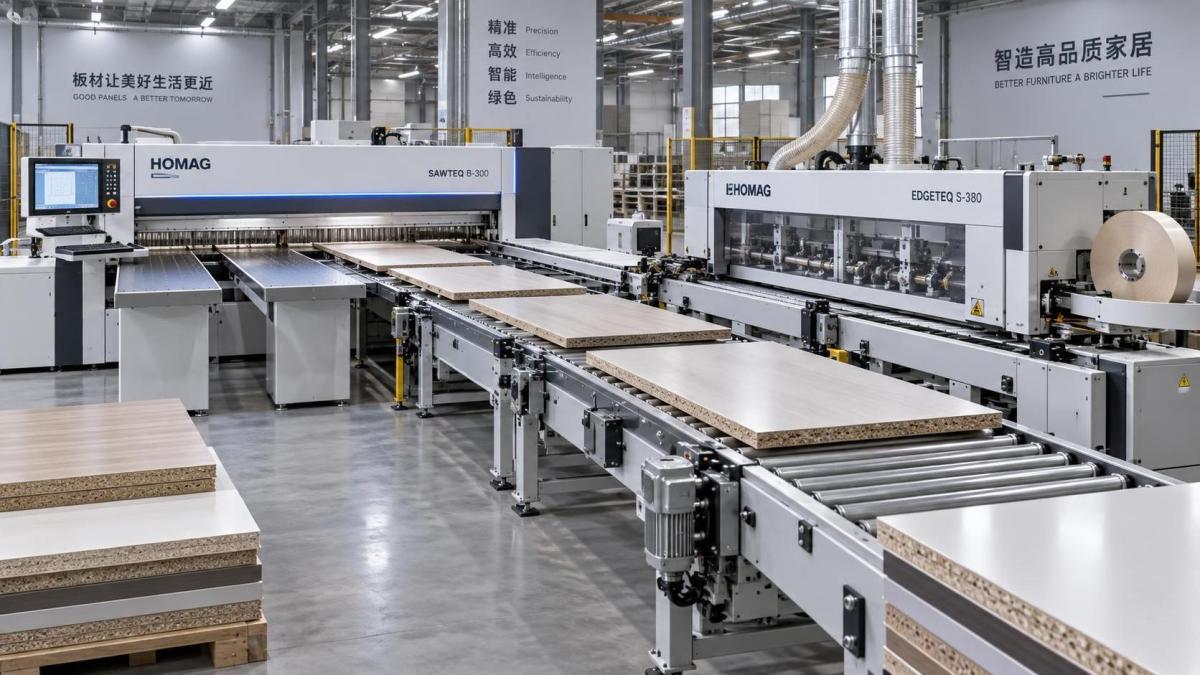
Выбор оборудования для обработки ДСП редко сводится к выбору станка с самой высокой заявленной скоростью. В крупносерийном производстве мебельных панелей реальный вопрос заключается в том, способно ли оборудование поддерживать качество реза, стабильность размеров, поток материалов и время безотказной работы на протяжении всей смены, а не только во время демонстрации. Быстрая пила, за которой следует узкое место в виде кромкооблицовочного станка или ненадёжной сверлильной станции, не создаст производительную линию. Она лишь переместит задержку дальше по процессу.
Это особенно важно для ДСП, используемой в шкафах, гардеробных, офисной мебели, торговом оборудовании и сборной мебели. Этот материал экономичен и универсален, однако качество его поверхности и кромок не прощает ошибок. Недостаточная поддержка во время раскроя может привести к сколам. Нестабильная подготовка кромки может ослабить склеивание. Неправильное обращение может повредить декоративные поверхности ещё до поступления панели на окончательную сборку. Поэтому при закупке необходимо рассматривать производственную систему как взаимосвязанный процесс, а не как набор отдельных станков.
Наиболее полезной отправной точкой является не каталог поставщика. Это чёткое представление о панелях, проходящих через предприятие: размеры плит, диапазон толщин, виды отделки поверхности, ежедневная структура заказов, размеры партий, схемы сверления, требования к облицовке кромок и маршрут каждой панели от хранения до упаковки. После определения этой информации спецификации оборудования становится проще сравнивать с практической точки зрения.
Начинайте с производственного узкого места, а не с категории станка
Многие мебельные предприятия начинают с замены станка, который выглядит наиболее устаревшим или создаёт самые заметные проблемы. Это может быть разумным решением, но не всегда является наиболее эффективной инвестицией. Участок раскроя может казаться медленным, потому что операторы ожидают возврата панелей после сверления. Кромкооблицовочный станок может работать нестабильно, поскольку раскроенные панели поступают с плохо подготовленной кромкой. Перед выбором нового оборудования составьте схему фактической последовательности: приём панелей, хранение, раскрой, маркировка, сортировка, обработка кромок, сверление или фрезерование, контроль, сборка и упаковка.
Для крупносерийного производства производительность следует оценивать на уровне всей линии. Важен не только вопрос: «Сколько панелей может обработать этот станок?» Важно: «Может ли эта станция принимать работу в том же темпе, что и предыдущая станция, обрабатывать требуемую номенклатуру продукции и выпускать детали без создания переделок или задержек при перемещении?» Станок с умеренной номинальной производительностью может быть лучшим выбором, если он стабилен, прост в настройке и согласован с остальным рабочим процессом.
Особого внимания заслуживает изменчивость заказов. Предприятие, выпускающее повторяющиеся компоненты шкафов большими сериями, может выиграть от иной компоновки, чем предприятие с частой сменой размеров и множеством небольших партий. Первое может отдавать приоритет автоматической подаче, оптимизации и непрерывному потоку материалов. Второе может придавать большее значение быстрой переналадке, гибкому программированию, чёткой идентификации деталей и доступным точкам регулировки. Ни один из подходов не является универсально лучшим; правильный баланс определяется профилем производства.
Качество раскроя — основа процесса производства панелей
Для мебельных панелей из ДСП раскрой — это не просто операция по заданию размеров. Качество реза влияет на внешний вид кромкооблицовки, прямоугольность панели, точность сверления, точность сборки и уровень отходов. При оценке форматно-раскроечных станков, панельных пил, CNC-оборудования для нестинга или форматных станков с подвижной кареткой отделы закупок должны смотреть не только на номинальную мощность двигателя и длину реза.
Важные вопросы включают способ поддержки панели, надёжность её позиционирования, предотвращает ли прижимная система смещение без следов на поверхности и насколько эффективно подрезной узел работает с декоративными материалами, используемыми на предприятии. Меламиновая ДСП, шпонированные панели, ламинированные плиты, MDF, фанера и компоненты из массива древесины могут требовать разных инструментов и вариантов настройки. Поставщик должен уметь обсуждать эти различия, не рассматривая все плиты как один и тот же материал.
Точность также необходимо оценивать как производственное условие, а не только как теоретическую характеристику. Уточните, что влияет на повторяемость после обычной эксплуатации: состояние направляющих, конструкция упора, метод калибровки, выбор пильного диска, удаление пыли, настройка оператором и дисциплина технического обслуживания. Даже точный станок может давать плохой результат, если стружка накапливается вокруг базовых поверхностей или затупившийся инструмент используется слишком долго.
Для предприятий, сохраняющих ручные или полуавтоматические мощности раскроя наряду с автоматизированным оборудованием, жёсткость станка и эргономика оператора остаются важными факторами. Точная подвижная каретка, устойчивая станина и правильно подобранный пильный узел могут существенно повлиять на результат при раскрое смешанных материалов или выполнении нестандартных заказов. Оборудование и дополнительные принадлежности следует оценивать в контексте фактической нагрузки: точный раскрой MDF, фанеры, массива древесины и листовых материалов может требовать иной оснастки и схемы поддержки, чем только повторяющийся раскрой ДСП.
Производительность кромкооблицовки должна соответствовать стандарту продукции
Во многих мебельных программах именно на этапе кромкооблицовки качество становится наиболее заметным для конечного пользователя. Панель может быть раскроена точно, но всё равно выглядеть плохо, если нанесение клея, прижим, торцевание, циклевание или полирование выполняются нестабильно. Это особенно актуально для хорошо видимых фасадов шкафов, открытых стеллажей и компонентов офисной мебели, где линии кромки рассматриваются с близкого расстояния.
Выбор следует начинать с требуемого материала и вида отделки кромки. Тонкая кромочная лента, более толстая кромка из PVC или ABS, шпоновые кромки и специальные профили не обязательно требуют одинаковой конфигурации. Предприятие должно определить, нужна ли ему только обработка прямых кромок, предварительное фрезерование, скругление углов, пазование, очистка или более совершенные финишные узлы. Добавление всех доступных станций может казаться предусмотрительным, однако ненужная сложность создаёт больше точек обслуживания и повышает ответственность за настройку.
Стратегию применения клея следует рассматривать на раннем этапе. Подходящая клеевая система зависит от типа плиты, материала кромки, производственной среды, требований к отделке, процедур очистки и любых требований конкретного проекта. Разумно спросить поставщиков, как контролируется температура клея, насколько быстро можно очистить систему, какие детали являются расходными и что происходит при неожиданной остановке линии. Эти эксплуатационные детали часто важнее впечатляющего описания в брошюре.
Полезный подход к приёмке заключается в предварительном определении образцов панелей. Они должны представлять толщины, цвета, материалы кромок и угловые детали, которые предприятие действительно продаёт. Оценка стандартной белой панели во время испытания мало говорит о производительности при работе с тёмными текстурированными плитами, узкими компонентами или панелями с чувствительными поверхностями.
Сверление, фрезерование и идентификация деталей должны иметь единую логику
Крупносерийное производство корпусной мебели зависит от точного расположения отверстий для петель, соединителей, шкантов, полкодержателей, выдвижной фурнитуры и сборочных крепежей. Сверлильные центры, CNC-фрезерные станки и сверлильно-присадочные станки следует выбирать с учётом методов конструирования компании. Станок может предлагать множество сверлильных шпинделей, но реальный вопрос состоит в том, соответствует ли его конфигурация схемам отверстий и ориентации панелей, используемым в производстве.
Поток данных заслуживает не меньшего внимания. Этикетки раскроя, штрихкоды, файлы заданий и программы сверления должны относиться к одной и той же идентификации детали. Если операторы постоянно ищут программы, вручную повторно вводят размеры или вручную разделяют похожие детали, линия остаётся уязвимой для ошибок. Автоматизация не устраняет потребность в контроле; она делает точную подготовку данных ещё более важной.
При сравнении поставщиков уточняйте, как программы импортируются, редактируются, резервируются и восстанавливаются после неисправности. Подтвердите, может ли интерфейс управления поддерживать языки, используемые рабочей группой, и включает ли обучение как ежедневную эксплуатацию, так и настройку параметров и диагностику неисправностей. Сложная система управления производительна только тогда, когда предприятие может уверенно ею пользоваться.
Перемещение материалов часто определяет разницу между расчётной и фактической производительностью
Панели из ДСП громоздки, достаточно тяжелы, чтобы создавать нагрузку при перемещении, и склонны к повреждению поверхности при неосторожном обращении. В среде с высоким объёмом выпуска загрузка, выгрузка, поворот, буферизация и сортировка могут потреблять больше труда и времени, чем ожидается. Компоновка оборудования, игнорирующая перемещение материалов, может вынудить операторов переносить панели через транспортные проходы или складывать детали там, где их легко поцарапать либо перепутать.
Подходящий уровень автоматизации зависит от доступной производственной площади, наличия рабочей силы, объёма заказов, размеров панелей и бюджета. Он может варьироваться от простых роликовых столов и подъёмных приспособлений до приводных конвейеров, автоматической загрузки, систем возврата и решений для сортировки. Главное — выявить точки передачи, где панели ожидают, перемещаются дважды или теряют идентификацию. Обычно именно в этих точках инвестиции имеют наиболее очевидное эксплуатационное обоснование.
Планировку цеха следует проверить до размещения заказа. Учитывайте габариты оборудования, доступ для обеспечения безопасности, пространство для смены инструмента, электрические шкафы, подключения системы пылеудаления, прокладку сжатого воздуха, зазоры для технического обслуживания и будущее расширение. Компактная компоновка может сначала сэкономить площадь, но стать дорогостоящей, если оператор не может безопасно получить доступ к точке обслуживания или если пути движения материалов пересекаются.
Сравнивайте поставщиков по возможности технической поддержки, а не только по заявлениям
Оборудование для обработки ДСП является долгосрочным производственным активом. Его ценность зависит не только от качества изготовления, но и от доступности технической документации, запасных частей, сервисных рекомендаций и практического взаимодействия после монтажа. Отделы закупок должны уточнять, что входит в пусконаладку, какие расходные и изнашиваемые детали следует хранить на месте, как неисправности диагностируются удалённо и какая информация требуется при обращении за поддержкой.
Также стоит отделять критически необходимые запасные части от позиций, которые можно приобрести позднее. Двигатели, датчики, ремни, режущий инструмент, пневматические компоненты, электрические детали и элементы, связанные с программным обеспечением, могут иметь совершенно разные сроки поставки в зависимости от рынка назначения. Не существует единого списка запасов, подходящего для каждого предприятия, однако реалистичное обсуждение рекомендованных запасных частей до отгрузки намного лучше, чем обнаружение критической потребности во время простоя.
Qingdao Zhongding Machinery Co., Ltd. выросла из небольшой мастерской в современного производителя и экспортёра деревообрабатывающего оборудования с более чем 20-летним опытом работы в отрасли. Её работа с производителями мебели, деревообрабатывающими мастерскими и промышленными производственными линиями отражает практический подход к выбору оборудования: надёжные станки должны поддерживаться инженерной коммуникацией, планированием запасных частей, технической помощью и оперативным послепродажным обслуживанием. Для покупателя такая точка зрения полезна, поскольку производительность оборудования неотделима от структуры поддержки, стоящей за ним.
Подготовьте файл для принятия решения до окончательных переговоров
Перед утверждением покупки подготовьте краткий файл для принятия решения, который смогут изучить все заинтересованные стороны. Он должен включать типовые чертежи панелей, образцы материалов, ожидаемую структуру заказов, желаемый маршрут процесса, условия инженерных коммуникаций, планировку предприятия, предположения по персоналу, контрольные точки качества и любые требования рынка назначения, которые необходимо проверить. Это снижает риск сравнения предложений, которые выглядят схожими, но охватывают разные технические объёмы.
В файле также следует уточнить, что необходимо продемонстрировать до приёмки. Это может включать размеры панелей, внешний вид кромок, положение отверстий, смену программ, функции безопасности станка, интерфейсы пылеудаления или обработку конкретных видов отделки плит. Требования должны быть сформулированы с точки зрения продукции и процесса предприятия, а не как расплывчатые запросы на «высокую точность» или «высокую эффективность».
Наиболее обоснованным решением по оборудованию обычно является то, которое оставляет возможность для планомерного роста. Выбирайте решение, поддерживающее текущий объём производства панелей и ожидания по качеству, при этом допускающее разумное совершенствование автоматизации, оснастки или обработки материалов при изменении спроса. Подтвердите, что станок может делать, чего он не может делать без дополнительного оборудования и какое постоянное техническое обслуживание ему потребуется. Такая ясность ценнее широкого обещания производительности и даёт производству мебельных панелей более прочную основу для стабильного выпуска.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.