


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Фуговально-рейсмусовый станок или отдельные станки: когда комбинированный станок имеет смысл?
Комбинированный фуговально-рейсмусовый станок имеет смысл выбирать, когда ограничением является не только бюджет, но и соотношение доступной площади пола, потока заготовок, размера партий и допустимого времени переналадки. Для компактной мастерской, выполняющей разнообразные работы небольшими партиями, он часто является более рациональным капитальным приобретением. Отдельные фуговальный и рейсмусовый станки обычно являются более сильным выбором, когда строгание представляет собой непрерывную производственную операцию, когда нескольким операторам необходим доступ к процессу или когда остановка для переналадки станка создаёт измеримое узкое место.
Ошибка заключается в том, чтобы рассматривать решение как сравнение «один станок против двух станков». Комбинированный агрегат объединяет две операции, которые могут выполняться последовательно над одной и той же доской, но не позволяет выполнять их одновременно. Именно это различие определяет его реальную производственную ценность.
Эксплуатационное различие за одинаковыми двумя функциями
Обе конфигурации подготавливают необработанные пиломатериалы к точной механической обработке. Фугование создаёт одну плоскую базовую поверхность и прямую кромку под прямым углом. Затем рейсмусование доводит противоположную поверхность до контролируемой толщины, сохраняя базовую поверхность, сформированную на фуговальном станке. Последовательность важна: рейсмусовый станок не может надёжно исправить изогнутую или скрученную доску, поскольку он может повторять существующую форму, а не устранять её.
При использовании отдельных станков один оператор может фуговать заготовки на одном станке, пока другой оператор рейсмусует ранее подготовленные заготовки на другом. Материал проходит через производственную ячейку вперёд с минимальными перерывами. Комбинированный фуговально-рейсмусовый станок выполняет ту же работу, однако его столы, упор, кожух аспирации или конфигурацию подачи обычно необходимо перенастроить перед началом рейсмусования. Точный способ переналадки зависит от конструкции. В некоторых станках используются поднимающиеся фуговальные столы; в других секции необходимо складывать или перемещать. Практический вопрос заключается в том, прерывает ли переналадка рабочий поток в неудобный момент.
Это не делает комбинированный станок изначально медленным. Если оператор обрабатывает партию досок фугованием до переналадки станка, а затем рейсмусует всю партию, потеря времени может быть небольшой. Если работа постоянно чередуется между фугованием и рейсмусованием — например, при изготовлении деталей с меняющимися размерами, корректировке материала во время подгонки или выполнении множества небольших разнородных заказов, — переналадка становится более существенным препятствием.
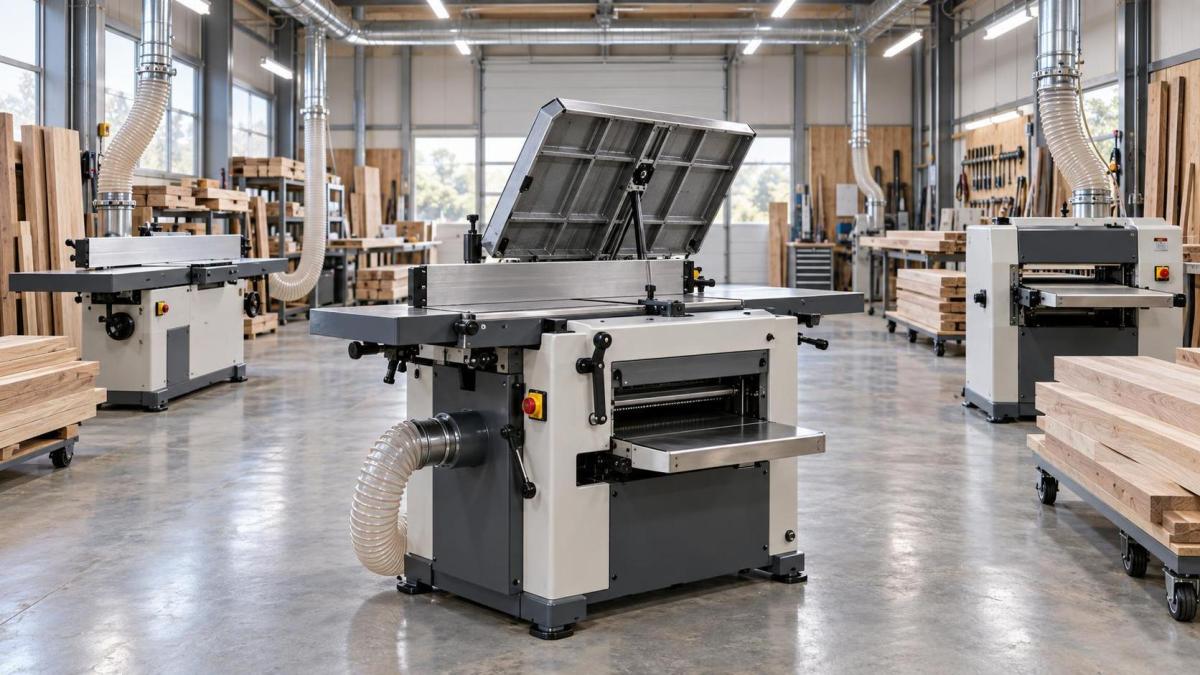
Площадь пола — это больше, чем габарит станка
Пространство является наиболее очевидной причиной выбора комбинированного фуговально-рейсмусового станка, однако при оценке покупки часто недооценивается, какой зазор требуется каждой конфигурации. Длинные доски требуют свободного пространства на входе и выходе. Комбинированный станок может иметь компактную площадь основания, но всё же нуждаться в значительном пространстве при открытых фуговальных столах. Направлению подачи в рейсмусовый станок также необходим безопасный путь для материала. Стеллажи для хранения, тележки, воздуховоды системы аспирации и место для оператора могут создавать ограничения, неочевидные на общем чертеже планировки поставщика.
Отдельные станки требуют большей постоянной площади, однако иногда их можно расположить так, чтобы создать более плавный односторонний поток материала: хранение необработанных заготовок, фуговальный станок, рейсмусовый станок, затем раскрой или механическая обработка. Такое расположение сокращает перемещение и снижает вероятность смешивания строганых пиломатериалов с необработанными. На более крупном предприятии это преимущество потока может иметь большую ценность, чем площадь, сэкономленная комбинированным агрегатом.
Однако для мастерской с ограниченным пространством комбинированный агрегат может сделать возможной операцию строгания, которая иначе была бы непрактичной. Актуальный вопрос не в том, поместятся ли два автономных станка при плотном размещении у стен. Вопрос в том, сможет ли мастерская безопасно эксплуатировать любую из конфигураций без перемещения заготовок, демонтажа временных установок или блокировки другого важного процесса всякий раз при обработке длинного материала.
Производительность зависит от планирования, а не только от скорости подачи
Сравнения по каталогам могут чрезмерно акцентировать скорость ножевого вала, скорость подачи и максимальную ширину. Эти характеристики важны, но производственное различие между конфигурациями часто определяется поведением при настройке. Специализированный фуговальный и специализированный рейсмусовый станок сохраняют свои настройки. После установки упоров, столов и толщины строгания операторы могут возвращаться к любому процессу без изменения конфигурации станка.
Комбинированный агрегат вознаграждает дисциплину работы с партиями. Например, необработанные пиломатериалы можно разделить по породе древесины, толщине или семейству конечных деталей; сначала обработать все элементы, требующие фугования пласти и кромки; затем перенастроить станок; после чего отрейсмусовать группу. Этот метод особенно хорошо работает там, где подготовка материала планируется до окончательной механической обработки.
Он работает хуже там, где материал поступает неравномерно, где доски необходимо строгать по мере необходимости для частых индивидуальных корректировок или где один человек должен обеспечивать заготовками несколько последующих станков. В таких условиях сама переналадка является лишь частью затрат. Более значительной затратой становится нарушение последовательности: доска, требующая быстрой корректировки, может задержать текущую партию рейсмусования либо ожидать следующей переналадки.
Отдельные станки легче оправдать, когда производительность строгания должна поддерживать более одного оператора или более одного последующего процесса. Фуговальный станок может готовить следующую партию, пока рейсмусовый обрабатывает предыдущую. Выигрыш заключается не только в скорости на каждой позиции; он состоит в сокращении ожидания между операциями. Это особенно актуально для производства широких панелей, деталей из массива древесины, дверных деталей, элементов лестниц или другой продукции, где в течение всей смены должен быть доступен стабильный запас подготовленных заготовок.
Размер станка и конструкцию ножевого вала следует оценивать отдельно от конфигурации
Противопоставление «комбинированный или отдельные» не должно скрывать тот факт, что станки в обеих категориях значительно различаются по возможностям. Покупатель, сравнивающий конфигурации, должен сначала определить требуемую рабочую зону: максимальную ширину доски, ожидаемую длину доски, минимальную готовую толщину и фактическое состояние поступающей древесины. Станок, рассчитанный только на номинальные размеры материала, может оказаться ограничивающим при обработке коробленых, грубо распиленных или широких заготовок, требующих нескольких проходов.
Выбор ножевого вала также влияет на эксплуатационные расходы, качество поверхности и планирование технического обслуживания. Ножевые валы с прямыми ножами остаются распространёнными и могут быть экономичными, однако настройка и замена ножей требуют тщательной регулировки. Спиральные или винтовые ножевые валы со сменными пластинами могут давать практические преимущества в отдельных операциях, включая локальную замену пластин и потенциально лучшие результаты на сложном направлении волокон в зависимости от материала и настройки. Они также меняют структуру затрат: первоначальная цена станка может быть выше, тогда как задачи обслуживания отличаются от систем с длинными ножами.
Эти варианты не отдают автоматически предпочтение одной конфигурации. Высокопроизводительный комбинированный станок может быть более подходящим, чем отдельные станки малой мощности, если его ширина, жёсткость столов, ножевой вал и система подачи соответствуют работе. И наоборот, два специализированных станка с недостаточными столами или слабой системой удаления пыли не создают надёжную ячейку строгания лишь потому, что они отдельные.
Качество переналадки — вопрос закупки, а не второстепенная функция удобства
При рассмотрении комбинированного фуговально-рейсмусового станка процедуру переналадки следует изучать непосредственно. Её необходимо оценивать с такой же серьёзностью, как мощность двигателя или ширину обработки. Ключевые вопросы являются практическими:
- Может ли один обученный оператор переключаться между режимами без подъёма неудобных компонентов или использования специальных инструментов?
- Сохраняет ли конструкция выравнивание упора и настройки столов после повторяющихся переналадок?
- Можно ли чётко переместить и закрепить кожух аспирации для каждого режима работы?
- Предусмотрены ли блокировки, исключающие эксплуатацию станка при небезопасном положении столов или защитных устройств?
- Насколько доступны ножевой вал, подающие ролики, приводные компоненты и точки смазки для регулярного обслуживания?
Краткая демонстрация полезна, но важна повторяемость при нормальной эксплуатации. Система переналадки, которая технически быстра, но неудобна, плохо сбалансирована или трудно фиксируется, будет препятствовать правильному рабочему процессу. Тогда операторы могут откладывать необходимые изменения, создавать обходные решения или оставлять материал в очереди так, что ожидаемое преимущество владения станком снижается.
Для импортного оборудования запрос коммерческого предложения должен указывать предполагаемое электропитание, требования к вилке или подключению, размеры патрубков аспирации, тип ножевого вала и язык документации. Предложение, содержащее только «фуговально-рейсмусовый станок» и рабочую ширину, оставляет слишком много эксплуатационных деталей неуточнёнными. Чертежи, показывающие размеры станка в обеих конфигурациях, ход столов, направление подачи и необходимый зазор, полезнее одной общей фотографии станка.
Инвестиции следует оценивать по всей производственной ячейке, а не по уровню заказа на покупку
Комбинированный агрегат часто сокращает непосредственное количество оборудования. Это может снизить расходы на фундаменты, электрические выводы, выключатели, подключения аспирации и монтажные работы. Он также может упростить управление запасными частями, поскольку используется одна платформа станка вместо двух. Это реальные экономические преимущества, особенно когда расширение площади было бы дорогостоящим или недоступным.
Однако меньшие первоначальные капитальные затраты не равны меньшей совокупной стоимости владения. Если станок становится общим производственным узким местом, затраты проявляются в виде времени ожидания, накопления незавершённого производства, дополнительного перемещения и трудностей с соблюдением графиков поставки. Конфигурация с двумя станками также обеспечивает определённую эксплуатационную устойчивость. Если одному станку требуется замена подшипника, обслуживание ножевого вала или электрический ремонт, другая операция может оставаться доступной. При использовании комбинированного агрегата любая из этих проблем может одновременно вывести из строя и фугование, и рейсмусование.
Поэтому запасные части и сервисную поддержку следует рассматривать в функциональном аспекте. К распространённым изнашиваемым элементам могут относиться ножи или пластины, подшипники, ремни, подающие ролики, выключатели, контакторы и компоненты безопасности. Доступность важнее общего обещания поддержки. Закупочная документация должна уточнять идентификацию деталей, рекомендуемые складские позиции, интервалы обслуживания, электрические схемы и порядок получения технической помощи в разных часовых поясах.
Также стоит отделять требуемую производительность от редкого пикового спроса. Покупка отдельных станков исключительно для обработки редких пиков может быть неэффективной, если излишний объём можно компенсировать лучшим производственным планированием или передачей подготовки материала на аутсорсинг. Но использование компактного комбинированного агрегата для стабильного выпуска сверх его практической пропускной способности может создать постоянное ограничение. Решение должно отражать нормальный эксплуатационный спрос и последствия задержек, а не один необычно загруженный заказ.
Безопасности, удалению пыли и критериям приёмки необходимо уделять равное внимание
Оба формата предполагают открытые вращающиеся ножевые валы, высокоскоростное перемещение материала и значительное образование стружки. Защитные устройства, системы аварийной остановки, электрическая защита, руководства по эксплуатации и безопасное удаление пыли не являются необязательными деталями. Применимые требования к соответствию и рабочему месту зависят от рынка назначения и контекста установки. Для оборудования, поставляемого в Европейскую экономическую зону, покупателям обычно необходимо оценить соответствующие обязательства по соответствию машин, техническую документацию, декларации и требования к маркировке, применимые на момент размещения оборудования на рынке. Требования в других странах следует проверять по местным нормам, а не предполагать их на основе общей экспортной спецификации поставщика.
Систему пылеудаления следует подбирать с учётом заявленных требований станка к аспирации и фактической схемы воздуховодов. Недостаточная по производительности система аспирации влияет на видимость, уборку, работу ножевого вала и воздействие древесной пыли на оператора. Комбинированный станок может упростить прокладку воздуховодов, однако его система аспирации должна корректно работать как в режиме фугования, так и в режиме рейсмусования. Это ещё одна причина запросить сведения о расположении патрубков и положениях кожуха до утверждения планировки.
Критерии заводской приёмки должны быть сосредоточены на проверяемых пунктах: плоскостности и выравнивании столов, перпендикулярности и повторяемости упора, точности установки толщины, стабильности подачи, конфигурации ножевого вала, вибрации, функциях безопасности и комплектности руководств и электрической документации. Для комбинированных станков процесс приёмки должен включать несколько переключений режимов, а не только успешное испытание в одной конфигурации.
В каких случаях каждая конфигурация подходит лучше
Комбинированный фуговально-рейсмусовый агрегат является обоснованным выбором, когда доступная площадь пола действительно ограничена, строгание выполняется периодически или партиями, операцией обычно управляет один оператор и производственное планирование позволяет группировать задачи фугования и рейсмусования. Он также подходит, когда альтернативой являются не два хорошо интегрированных специализированных станка, а компромисс по размеру оборудования или полный отказ от возможности строгания внутри предприятия.
Отдельные станки лучше подходят там, где критична пропускная способность, строганые заготовки должны быть постоянно доступны, работа регулярно переключается между двумя операциями, несколько операторов используют одну зону или простой в любом процессе существенно влияет на производство. Их главное преимущество не в том, что они по определению делают доски лучше; оно заключается в сохранении потока и производительности.
Наиболее обоснованное решение о покупке начинается с анализа потока материала. Необходимо определить размеры досок, ожидаемую структуру партий, количество операторов, требуемый зазор, текущие узкие места, электрическую мощность и производительность аспирации, а также стоимость перерыва в строгании. Когда эти условия становятся очевидными, выбор между комбинированным фуговально-рейсмусовым станком и отдельными станками становится не столько вопросом предпочтений, сколько вопросом того, нуждается ли мастерская в компактной гибкости или непрерывной параллельной обработке.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.