


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор калибровально-шлифовального станка по дереву для обеспечения жестких допусков по толщине
Выбор калибровально-шлифовального станка для деревообработки при жёстких допусках по толщине
Для технических специалистов, работающих с требовательными спецификациями панелей, калибровально-шлифовальный станок для деревообработки должен не только улучшать внешний вид поверхности. Он должен стабильно обеспечивать прогнозируемую толщину в каждой производственной партии.
Правильный выбор зависит от измеримых характеристик станка: жёсткости конструкции, точности базирования, стабильности подачи, контроля абразива, удаления пыли и способности поставщика поддерживать долгосрочную точность.
Когда отклонения по толщине влияют на последующее шпонирование, ламинирование, нанесение покрытий, сборку или обработку на станках с ЧПУ, шлифование становится контролируемым процессом калибрования, а не операцией финишной обработки.
В этом руководстве объясняется, как оценивать калибровально-шлифовальный станок для деревообработки при жёстких допусках, выявлять скрытые источники отклонений и сравнивать спецификации на основе реальных производственных требований.
Начните с требуемого конечного допуска
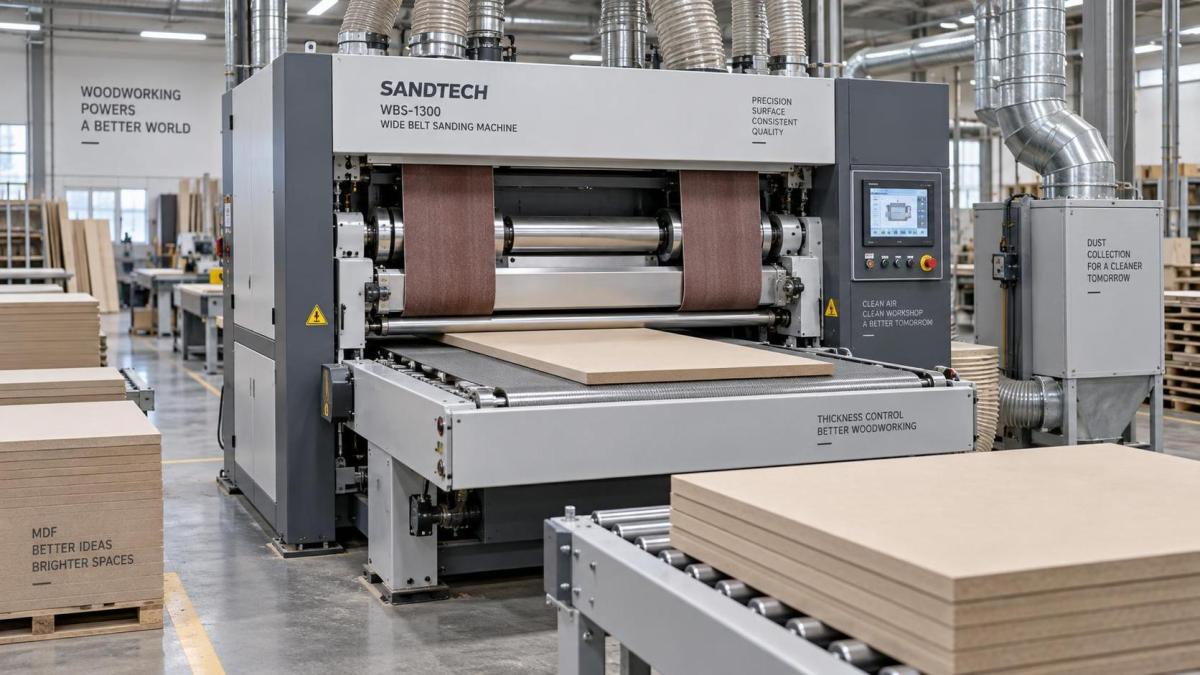
Техническую оценку следует начинать с конечного допуска панели, а не с заявленной ширины шлифования или мощности двигателя станка. Чётко определённая целевая величина допуска определяет все важные решения по конфигурации.
Например, для мебельного компонента может допускаться более широкий диапазон толщины, чем для основы дверцы шкафа, шпонированной панели, инженерной напольной доски или основы ламинированной столешницы.
Определите, применяется ли допуск к одной панели, между панелями в одной партии или между сменами. Это разные требования с различными причинами отклонений.
Станок, способный один раз получить требуемый размер, не обязательно способен сохранять этот размер в течение восьмичасового производственного графика при изменяющихся свойствах материала.
Специалистам по оценке следует запрашивать данные о повторяемости в репрезентативных условиях, включая ширину и толщину панели, породу древесины или состав плиты, величину съёма материала, зернистость абразива и производственную скорость подачи.
Допустимое отклонение также должно учитывать возможности измерений. Если приборы предприятия не могут надёжно проверить требуемое отклонение, приёмочные испытания станка дадут неопределённые выводы.
Перед заданием требований к точности рассмотрите весь производственный маршрут. Толщина может изменяться после шлифования из-за изменения влажности, наращивания покрытия, вариаций прессования или последующих операций механической обработки.
Практичная спецификация на закупку указывает требуемые входные и выходные размеры, допустимое отклонение, метод контроля, количество образцов и условия эксплуатации для заводских приёмочных испытаний.
Сначала оцените систему базирования для калибрования
Система базирования для калибрования является основой контроля толщины. Она определяет взаимосвязь между абразивными головками, опорой заготовки, прижимными элементами и конечным размером панели.
В широколенточных станках конвейерный стол, контактный барабан, узел утюжка и механизм регулировки головки должны сохранять геометрическую стабильность при изменяющихся нагрузках шлифования.
Прочная рама уменьшает прогиб при подаче в станок широких или плотных панелей. Лёгкая конструкция может выглядеть достаточной во время демонстрации, но выявить отклонения при непрерывном промышленном производстве.
Проверьте основание станка, конструкцию колонн, схему опоры головки и подъёмный механизм. Сварные или тщательно механически обработанные конструкции обычно обеспечивают более стабильное выравнивание, чем облегчённые альтернативы.
Уточните, как регулируется и измеряется высота шлифовальной головки. Прецизионные винтовые системы, электронное позиционирование, обратная связь от энкодеров и надёжные механические точки отсчёта повышают повторяемость настроек.
Цифровые дисплеи полезны, но сами по себе не обеспечивают точность. Их ценность зависит от качества датчиков, контроля механического люфта, процедур калибровки и ограничения доступа операторов.
Проверьте, позволяет ли станок выполнять калибровку нулевой точки по проверенной эталонной панели или концевой мере. Эта процедура должна быть достаточно простой для обычного производственного обслуживания.
Также оцените возможность фиксации критически важных регулировок. Точная настройка может смещаться, если компоненты позиционирования головки, прижимные системы или конвейеры недостаточно надёжно удерживаются во время работы.
Стабильность подачи часто определяет реальную точность
Равномерно контролируемая подача необходима, поскольку нестабильное движение конвейера изменяет время контакта с абразивом, съём материала и нагрузку на поверхность по длине панели.
Конвейер с регулируемой скоростью должен сохранять стабильное движение под нагрузкой. Резкие изменения скорости могут создавать различия по толщине, особенно когда станок снимает значительный припуск при калибровочных проходах.
Тщательно осмотрите конструкцию конвейера. Жёсткий стол, надёжная система отслеживания, долговечная лента и правильно спроектированная система натяжения способствуют надёжной поддержке панели.
При жёстких допусках панель должна сохранять стабильное базирование во время шлифования. Подпрыгивание конвейера, износ ленты, скопление мусора или недостаточное прижимное усилие могут вызвать измеримые отклонения.
Особого внимания заслуживают прижимные ролики и секционные прижимные башмаки. Они должны надёжно удерживать заготовку, не сжимая мягкие материалы настолько, чтобы исказить измеренное значение конечной толщины.
Мягкая древесина, лёгкая древесностружечная плита, изделия с сотовым заполнителем и некоторые композитные панели требуют иных стратегий прижима, чем плотная твёрдая древесина или древесноволокнистые плиты высокой плотности.
Спросите поставщиков, как их станок обрабатывает короткие детали, узкие заготовки, деформированные панели и партии смешанных размеров. Эти условия часто выявляют слабые места, скрытые во время стандартных демонстрационных прогонов.
Полезное испытание включает повторные измерения у передней кромки, в центре и у задней кромки. Это показывает, приводит ли контроль подачи к клиновидности, выхватам или локальным изменениям толщины.
Выбирайте абразивные головки для калибрования, а не только для качества финишной обработки
Калибровально-шлифовальный станок для деревообработки должен быть сконфигурирован с учётом требуемого съёма материала и конечного допуска. Последовательность абразивов должна обеспечивать баланс между производительностью резания, контролем нагрева и требованиями к поверхности.
Контактный барабан обычно является основным компонентом калибрования, поскольку обеспечивает твёрдое и контролируемое резание. Диаметр, твёрдость, балансировка и состояние поверхности барабана напрямую влияют на производительность.
Барабаны большего диаметра могут улучшать характеристики контакта и срок службы абразива, тогда как правильно выбранная твёрдость резины помогает подобрать станок под материал панели и цель съёма.
Более твёрдые барабаны обычно обеспечивают более точное калибрование и более интенсивное резание. Более мягкие барабаны могут улучшать повторение контура, но повышать чувствительность к изменению материала и давления.
Головка с утюжком полезна для улучшения поверхности после калибрования, однако не следует считать, что она исправит значительные ошибки толщины, возникшие на нестабильной первой стадии.
Для многих требовательных задач конфигурация барабан плюс утюжок обеспечивает эффективный баланс. Барабан формирует размер, а утюжок удаляет царапины и улучшает однородность поверхности.
Несколько барабанных головок могут увеличить производительность съёма и распределить нагрузку. Однако большее число головок также требует тщательного выравнивания, дисциплины обслуживания и чёткого понимания назначения каждой головки.
Проверьте процедуры замены абразива и органы контроля отслеживания ленты. Частая замена ленты не должна требовать длительной повторной калибровки, поскольку вариативность настройки может снизить преимущества прецизионного станка.
Соотнесите производительность станка с фактической смесью материалов
Производительность следует оценивать по наиболее сложным производственным случаям, а не по номинальным средним значениям. Плотность материала, ширина, начальный разброс толщины, влажность и требуемый съём влияют на нагрузки при шлифовании.
Станок, хорошо работающий с узкими полосами твёрдой древесины, может вести себя иначе при обработке полноширинных панелей MDF, клеёных щитов, фанеры или шпонированных композитных компонентов.
Мощность двигателя должна обеспечивать достаточный резерв для ожидаемых скоростей съёма. Шлифовальные головки недостаточной мощности могут замедлять производство, перегружать абразивные ленты, создавать нагрев и снижать стабильность размеров.
Однако высокая мощность двигателя сама по себе не гарантирует точного калибрования. Станку также необходимы стабильный конвейер, подходящий контактный барабан, сбалансированная конструкция головки и эффективное удаление пыли.
Укажите максимальную и минимальную толщину заготовки, диапазон ширины, минимальную практическую длину заготовки и целевые скорости подачи. Эти значения должны соответствовать предполагаемым планам развития продукции.
Производственным линиям с различными форматами материалов могут быть полезны автоматическая настройка толщины, программируемые рецептуры и групповое управление головками. Эти функции сокращают время настройки и уменьшают ошибки, зависящие от оператора.
Для высокопроизводительных операций оценивайте производительность при требуемом допуске, а не при максимальной заявленной скорости конвейера. Максимальная скорость может относиться только к очень лёгким финишным проходам.
Запросите расчёт скорости съёма на основе вашего материала. Это позволит выполнить более полезное сравнение, чем общие заявления о производительности или промышленной пригодности.
Контролируйте нагрев, пыль и засаливание абразива
Термическая стабильность важна при оценке жёстких допусков по толщине. Нагрев из-за чрезмерного давления шлифования или засорённых абразивов может изменить характер резания и вызвать нестабильный съём материала.
Нагрев особенно важен при обработке смолистой древесины, MDF, древесностружечных плит, панелей с покрытием и поверхностей, загрязнённых клеем. Эти материалы могут быстро засаливать ленты и снижать стабильность калибрования.
Эффективная система удаления пыли помогает поддерживать режущую способность абразива. Она также защищает внутренние компоненты, улучшает видимость и уменьшает отложения на конвейере и базовых поверхностях.
Проверьте количество, размер и расположение вытяжных патрубков. Поставщик должен указать требуемый расход воздуха и подтвердить, предполагает ли заявленная производительность правильно спроектированную внешнюю систему аспирации.
Недостаточная аспирация может привести к преждевременному засаливанию ленты, неравномерным следам шлифования, рециркуляции пыли и неточным результатам по толщине. Её следует рассматривать как часть производительности станка, а не как отдельный вопрос инженерных коммуникаций.
Оцените варианты автоматической очистки ленты, системы воздушных струй и мониторинга абразива, если засаливание материала является повторяющейся проблемой. Эти функции могут повысить время безотказной работы и уменьшить нестабильность качества финишной обработки.
Также проверьте доступность для очистки. Операторы должны иметь возможность безопасно удалять пыль из критических зон без длительной разборки или небезопасного доступа рядом с движущимися шлифовальными компонентами.
Выбор абразива должен быть документирован для каждого типа продукции. Для сохранения повторяемых результатов калибрования необходимы стабильная последовательность зернистости, качество лент, интервалы замены и условия хранения.
Проверьте точность с помощью структурированного приёмочного испытания
Заводские приёмочные испытания по возможности должны выполняться с использованием вашего фактического материала панелей. Типовые образцы плит не могут полностью воспроизвести разброс плотности, поведение влажности, состояние поверхности или качество механической обработки.
До начала испытаний согласуйте измерительные приборы, статус их калибровки, точки отбора образцов и формат отчётности. Это предотвращает споры, вызванные различной практикой измерений после поставки.
Измеряйте каждую панель в нескольких точках по ширине и длине. Одно измерение в центре может скрыть отклонения по краям, диагональные ошибки, конусность передней кромки или нестабильность задней кромки.
Проверьте как минимум несколько последовательных заготовок после выхода станка на нормальные рабочие условия. Показания холодного станка могут отличаться от результатов, полученных после продолжительных производственных нагрузок.
Включите в испытание различные величины съёма. Станок может удерживать допуск при лёгком финишном проходе, но показывать большее отклонение при выполнении значимого калибровочного съёма.
Записывайте скорость конвейера, настройки головок, состояние абразива, статус удаления пыли, условия окружающей среды и регулировки оператора. Эти сведения делают результат приёмки воспроизводимым и полезным в дальнейшем.
Запросите исходные проверки геометрии перед отгрузкой, включая биение барабана, плоскостность конвейера, параллельность головок и характеристики отслеживания. Такие записи создают основу для последующего обслуживания.
Чётко определённое приёмочное испытание защищает обе стороны. Оно подтверждает реалистичные ожидания по производительности и показывает, нуждается ли конфигурация в корректировке до ввода станка в производство.
Учитывайте обслуживание, сервис и стабильность в течение жизненного цикла
Точность зависит от постоянного обслуживания. Калибровально-шлифовальный станок с высокими первоначальными показателями может потерять точность при пренебрежении подшипниками, конвейерными лентами, прижимными элементами и системами регулировки.
Перед покупкой оцените требования к ежедневному, еженедельному и периодическому обслуживанию. Лучший станок для загруженного предприятия — тот, чьи критически важные проверки практически выполнимы в рамках обычных рабочих процедур.
Уточните, какие детали считаются быстроизнашивающимися, каковы ожидаемые интервалы их обслуживания и требуется ли для замены привлечение специалистов. Особого внимания заслуживают покрытия барабанов, ленты, подшипники, ролики и датчики.
Доступность запасных частей является вопросом технического риска, а не просто деталью закупки. Длительные задержки с поставкой важнейших компонентов могут остановить производство и привести к нестабильным результатам после временного ремонта.
Поддержка поставщика должна включать рекомендации по установке, обучение операторов, удалённую диагностику при её наличии, документацию по обслуживанию и доступ к квалифицированному сервисному персоналу для устранения неисправностей.
Международным покупателям следует проверить опыт поставщика в экспорте, поддержку электрических конфигураций, качество документации и возможность поставки деталей через надёжные логистические каналы.
Qingdao Zhongding Machinery Co., Ltd. поддерживает клиентов деревообрабатывающей отрасли в выборе оборудования, техническом сопровождении, поставке запасных частей и послепродажном обслуживании, направленном на сохранение долгосрочной эксплуатационной ценности.
При сравнении коммерческих предложений учитывайте наряду с ценой покупки стоимость абразивов, энергии, интеграции аспирации, регулярного обслуживания, обучения, запасных частей и предполагаемых простоев.
Составьте матрицу принятия решений перед окончательным выбором
Структурированная матрица принятия решений помогает техническим специалистам не выбирать станок по одной привлекательной характеристике. Присвойте взвешенные оценки факторам, которые влияют на ваш фактический производственный риск.
Точность и повторяемость должны иметь наибольший вес, когда жёсткие допуски по толщине не подлежат обсуждению. Стабильность подачи, жёсткость рамы и конструкция системы базирования для калибрования должны следовать сразу за ними.
Затем оцените конфигурацию абразивов, производительность при требуемых скоростях съёма, уровень автоматизации, совместимость с системой удаления пыли, доступность обслуживания, меры безопасности и возможности поставщика по реагированию.
По возможности используйте доказательства, а не маркетинговые описания. Данные заводских испытаний, спецификации компонентов, рекомендации клиентов, руководства по обслуживанию и физические инспекции обеспечивают более надёжную основу для сравнения.
Не упускайте из виду факторы, связанные с оператором. Технически способный калибровально-шлифовальный станок для деревообработки всё равно может работать недостаточно эффективно, если органы управления непонятны, настройка сложна или точки регулярного контроля недоступны.
Производственные требования также могут оправдывать функции автоматизации, такие как электронная настройка толщины, секционное управление прижимом, хранение рецептур и встроенные диагностические индикаторы для повторяющихся семейств продукции.
Выбирайте опции, решающие выявленные технологические ограничения. Избегайте оплаты функций, которые усложняют оборудование без улучшения контроля размеров, эффективности переналадки, возможностей обслуживания или безопасности оператора.
Окончательное решение должно связывать конфигурацию станка с определённым производственным результатом: стабильной толщиной панелей, меньшим уровнем брака, надёжной последующей обработкой и прогнозируемыми эксплуатационными расходами.
Заключение
Выбор калибровально-шлифовального станка для деревообработки при жёстких допусках по толщине требует большего, чем сравнение между поставщиками ширины шлифования, мощности двигателя или ключевых показателей производительности.
Наилучший выбор сочетает жёсткую механическую платформу, точную систему базирования, стабильную подачу, подходящие абразивные головки, контролируемое удаление пыли и проверяемые приёмочные испытания.
Техническим специалистам следует оценивать производительность с использованием собственных материалов, требуемых скоростей съёма и реалистичных производственных условий. Такой подход выявляет риски до установки, а не после дорогостоящих сбоев.
Когда точность, удобство обслуживания и поддержка в течение жизненного цикла оцениваются вместе, выбранный станок может обеспечивать стабильное калибрование панелей и долгосрочную ценность в требовательных деревообрабатывающих производствах.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.