


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор оборудования для сращивания массивной древесины по длине для стабильных длинномерных заготовок
Длинная заготовка из массива древесины может выглядеть приемлемо сразу после прессования, но впоследствии оказаться бракованной из-за раскрытых клеевых швов, неравномерной толщины, коробления или видимого проявления стыков после механической обработки. В этом заключается практический риск при выборе оборудования для сращивания массива древесины по длине на мини-шип: машина не только соединяет короткие детали, но и определяет, сохранит ли готовая заготовка стабильность при строгании, шлифовании, нанесении покрытия, транспортировке и эксплуатации.
Для технической оценки наиболее надежный принцип выбора заключается в рассмотрении оборудования как контролируемого процесса, а не как отдельного станка для фрезерования и прессования. Стабильность длинномерных заготовок зависит от точности профилей мини-шипа, повторяемого базирования заготовок, контролируемого нанесения клея, синхронизированной передачи и усилия прессования, поддерживаемого до надлежащей посадки соединения. Высокая номинальная производительность имеет ограниченную ценность, если линия не способна поддерживать эти условия при изменении пород древесины, уровня влажности и длины деталей.
Начинайте со спецификации заготовки, а не с брошюры о станке
Правильная конфигурация оборудования начинается с изделия, которое необходимо изготовить. До сравнения компоновок станков определите размеры заготовки, породы древесины, предполагаемое направление волокон, допустимые дефекты, требуемый внешний вид соединения и припуск на последующую обработку. Сращенная на мини-шип рейка для окрашиваемого мебельного каркаса имеет иные допуски, чем видимый компонент панели из твердой древесины, дверная стойка или длинномерная заготовка конструкционного назначения для дальнейшего ламинирования.
Оценщики должны задокументировать минимальную и максимальную длину входных деталей, а также целевую готовую длину. Короткие входные детали повышают выход материала, но также создают больше соединений на одну заготовку и предъявляют более высокие требования к подаче, торцовке и синхронизации пресса. Значительный разброс входных размеров может привести к нестабильному базированию, если линия не включает подходящие этапы калибрования и выравнивания.
Следующие вопросы следует решить на раннем этапе:
- Какое готовое поперечное сечение должна иметь заготовка после строгания или профилирования?
- Будет ли соединение оставаться видимым, покрываться краской или обрабатываться в декоративный профиль?
- Являются ли детали прямыми и прямоугольными перед нарезанием мини-шипа или линия должна компенсировать неровность заготовок?
- Какие породы древесины, плотности и диапазоны влажности будут поступать в процесс?
- Основано ли производство на одном повторяющемся размере или на частой переналадке между сечениями и длинами?
- Будет ли готовая заготовка склеиваться по кромке, ламинироваться, фрезероваться под шиповое гнездо, профилироваться или иным образом интенсивно обрабатываться впоследствии?
Эти ответы определяют, достаточно ли компактной полуавтоматической компоновки или оправдана интегрированная линия с автоматической подачей, удалением дефектов, торцовым совмещением, прессованием и контролем выгрузки. Они также определяют, какие допуски необходимо указать в заводских приемочных испытаниях.
Точность профиля мини-шипа — основа прочности соединения
Геометрия мини-шипа должна формироваться стабильно от детали к детали. Даже небольшие отклонения длины мини-шипа, шага, состояния вершины или перпендикулярности плеча могут уменьшить площадь контакта или препятствовать полной посадке под давлением. В результате соединение может выглядеть закрытым на одной поверхности, но иметь внутренние зазоры. Такие дефекты часто обнаруживаются только после обработки поверхности, когда выявляется участок с недостатком клея, или после сезонных изменений древесины, создающих напряжение в заготовке.
При оценке фрезерных головок и схем обработки проверьте, как заготовка базируется перед фрезерованием. Станок, позиционирующий детали по постоянной пласти и кромке, как правило, легче контролировать, чем станок, полагающийся на неровные поверхности. Давление прижима, стабильность подачи, жесткость шпинделя и доступность фрезы влияют на повторяемость профиля. Уточните, каким образом выявляются и заменяются изношенные фрезы, поскольку линия, хорошо работающая с новым инструментом, может стать нестабильной по мере затупления режущих кромок.
Состояние торца входной ламели не менее важно. Шероховатый, вырванный, подгоревший или неперпендикулярный торец не будет исправлен простым добавлением клея. При необходимости оборудование должно включать эффективную стадию торцовки или подготовки, особенно при использовании повторно используемых обрезков, камерно-сушеного материала или материала переменной ширины. Цель состоит в подаче чистого и точно позиционированного материала в узел нарезания мини-шипа.
Не оценивайте профиль фрезы изолированно
Длина мини-шипа и конструкция профиля должны соответствовать породе древесины, сечению компонента, требуемой прочности и клеевой системе. Более глубокий или агрессивный профиль не обязательно лучше. Более длинные мини-шипы могут увеличить площадь склеивания, но также способны повысить нагрузку при обработке и потребовать более точного выравнивания. Мелкие профили могут подходить для некоторых небольших сечений, однако они менее терпимы к нестабильному качеству заготовок и контролю подачи. Поставщик станка должен быть способен объяснить практический рабочий диапазон предлагаемого инструмента, а не представлять один профиль мини-шипа как универсальный.
Техническое обслуживание инструмента также должно быть частью обсуждения при выборе. Определите, можно ли снимать и перенастраивать фрезерные головки без чрезмерного времени наладки, предоставляет ли станок четкие базы позиционирования и можно ли безопасно выполнять регулярный осмотр. Технически способная линия становится сложной в эксплуатации, когда обычное обслуживание требует длительной работы по выравниванию.
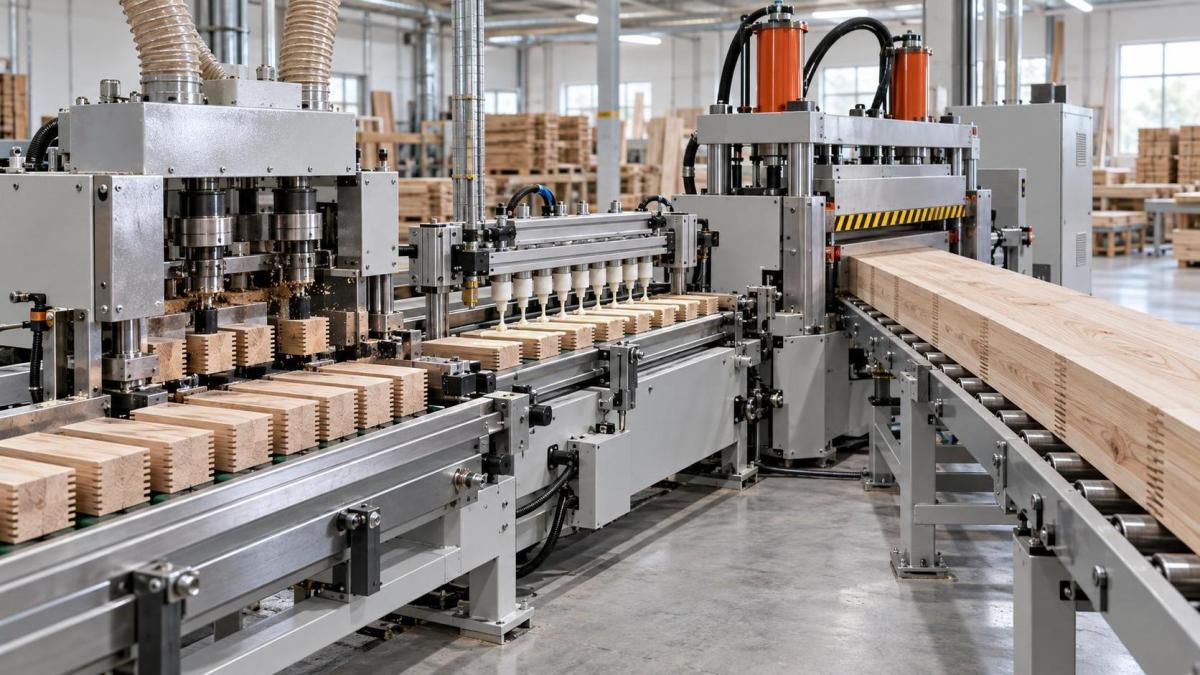
Контроль клея должен соответствовать работе пресса и производственному ритму
Соединения на мини-шип разрушаются по иным причинам, чем панели, склеенные по кромке. Клей должен поступать на сопрягаемые поверхности мини-шипа без чрезмерного накопления, высыхания или загрязнения. Равномерность нанесения важнее, чем простое нанесение большого объема клея. Недостаток клея может оставить неполные линии склеивания; избыток может вызвать выдавливание клея, увеличить объем очистки и скрыть плохую посадку при визуальном осмотре.
Оцените метод нанесения клея с учетом типа древесины, геометрии соединения и скорости линии. Оборудование должно обеспечивать контролируемое, повторяемое нанесение и практическую регулировку при изменении вязкости клея или условий окружающей среды. Также должна быть возможность очистки аппликатора без длительных остановок или остатка затвердевшего клея, влияющего на покрытие.
Особого внимания заслуживает открытое время сборки. После нанесения клея детали должны пройти позиционирование и прессование в пределах допустимого рабочего времени, установленного производителем клея. Станочная линия с несколькими передачами, зонами накопления или ручными операциями может выглядеть гибкой, но способна создавать разброс времени. Это особенно актуально, когда длинные заготовки требуют сборки нескольких деталей до окончательного цикла прессования.
Во время оценки уточните, где оператор может наблюдать наличие клея до закрытия соединения. Процесс, не предоставляющий практической возможности заметить пропущенное нанесение, может привести к выпуску большого количества дефектных заготовок до обнаружения проблемы. Простая визуальная доступность, удобная регулировка и четкие процедуры очистки часто более ценны, чем чрезмерно сложная система нанесения.
Эффективность прессования — это больше, чем максимальное усилие
Характеристики пресса часто сравнивают только по номинальному усилию, однако стабильные заготовки требуют приложения усилия в правильном направлении и его поддержания при повторяемом позиционировании. Торцевое давление обеспечивает посадку соединения на мини-шип, тогда как боковое и верхнее удержание могут быть необходимы для предотвращения смещения, скручивания или перемещения заготовки при закрытии соединения. Требуемая конфигурация зависит от сечения заготовки, породы древесины, состояния поверхности и геометрии мини-шипа.
Проверьте, как пресс контролирует следующие условия:
- Осевое выравнивание: Сопрягаемые детали должны соединяться без бокового смещения, оставляющего ступеньку после обработки поверхности.
- Повторяемость давления: Система должна прикладывать сопоставимое давление от цикла к циклу, а не только достигать высокой пиковой нагрузки.
- Поддержка заготовки: Длинные детали нуждаются в поддержке при подаче, прессовании и выгрузке, чтобы их собственный вес не влиял на выравнивание соединения.
- Контроль длины: Пресс или система упоров должны обеспечивать пригодную повторяемую длину без накопленной размерной ошибки.
- Время разжатия: Преждевременное разжатие может нарушить только что сформированное соединение, особенно при требовательных условиях отверждения клея.
Полезный технический вопрос заключается в том, может ли станок сохранять стабильную производительность, когда материал находится вблизи верхней и нижней границы предусмотренного диапазона толщины. Некоторые системы хорошо работают с номинальным материалом, но становятся менее точными при изменении размеров. Если производство будет включать несколько размеров, запросите демонстрацию или приемочное испытание, отражающее эту реальность, а не один идеальный образец.
Состояние материала часто объясняет «проблемы станка»
Оборудование для сращивания на мини-шип не может полностью компенсировать непригодные пиломатериалы. Колебания влажности, внутренние напряжения, торцевые трещины, смоляные кармашки, сучки вблизи зоны соединения и деформированные детали влияют на обработку и склеивание. Может казаться, что линия имеет проблему с прессованием, когда фактическая причина заключается в материале, который пружинит после фрезерования или изменяет форму после выхода из пресса.
Входящий материал следует сортировать в соответствии с уровнем качества, необходимым для конечного изделия. Детали с сильным короблением могут неправильно прилегать к базам станка. Торцевые трещины после торцовки могут распространяться в зону мини-шипа. Материал с неравномерной влажностью может деформироваться после сращивания и создавать видимое искривление в длинных заготовках. Это вопросы производственного контроля, но они должны влиять на выбор оборудования, поскольку предлагаемая линия должна либо отбраковывать непригодные детали, либо позволять их торцевать, либо допускать определенный диапазон вариаций.
Для длинных заготовок, используемых в мебельных компонентах, также могут иметь значение направление волокон и подбор цвета. Технически надежное соединение все равно может быть неприемлемым, если соседние детали создают недопустимый визуальный переход. Там, где важен внешний вид, следует учитывать, как операторы будут идентифицировать, ориентировать и упорядочивать детали до того, как автоматическая подача устранит возможность корректировки.
Выбирайте автоматизацию по вариативности, а не только по объему выпуска
Автоматизация ценна, когда она снижает вариации при обработке и поддерживает синхронизацию стадий фрезерования, нанесения клея и прессования. Она менее ценна, когда поток заготовок постоянно меняется, а линия не может быть быстро отрегулирована. Высокоавтоматизированная установка может стать неэффективной, если каждое новое сечение требует длительного перепозиционирования, смены инструмента или повторной калибровки.
При сравнении оборудования для сращивания массива древесины по длине на мини-шип рассчитывайте потребность в рабочей силе для всей производственной ячейки, а не сосредотачивайтесь только на операторе у пресса. Загрузка материала, сортировка, подготовка клея, обслуживание фрез, выгрузка заготовок, контроль качества и обработка переделок влияют на фактическую производительность. Линия, минимизирующая одну ручную операцию, но создающая узкие места до или после станка, может не повысить полезный выпуск продукции.
Учитывайте интерфейсы предшествующей и последующей обработки
Сращенные на мини-шип заготовки редко являются готовыми после прессования. Обычно они направляются на строгание, раскрой, сверление, профилирование, шлифование или сборку. Выбранное оборудование для сращивания должно оставлять достаточный припуск на обработку для устранения незначительных смещений поверхности без уменьшения требуемого готового сечения. Оно также должно выгружать заготовки таким образом, чтобы избежать повреждения свежих соединений или деформации при штабелировании.
В линии, производящей профилированные детали из массива древесины, после подготовки заготовок может использоваться отдельное оборудование для профилирования. Фрезерный станок со шпинделем может применяться для точного формообразования, профилирования, выборки пазов и обработки кромок после сращивания и стабилизации заготовки. Конфигурация ZD1170A имеет рабочий стол 1130 × 670 мм, максимальную толщину обработки 120 мм, диаметр шпинделя 35 мм, частоту вращения шпинделя 8000/10000 об/мин и двигатель мощностью 5,5 кВт. Эти показатели важны при проверке соответствия возможностей последующего профилирования размеру заготовки, однако такой станок не следует рассматривать как замену специализированным функциям нарезания мини-шипа и прессования.
Интерфейс между станками следует проверять физически: высоту передачи, роликовую поддержку, ориентацию заготовок, пространство для накопления и возможность изоляции свежепрессованного материала, когда это требуется клеевым процессом. Длинные заготовки могут быть повреждены из-за плохого обращения, даже если само соединение надежно.
Используйте приемочные критерии, выявляющие скрытую нестабильность
Техническая оценка не должна заканчиваться визуальным осмотром нескольких только что спрессованных деталей. Приемочные критерии должны учитывать условия, выявляющие вариации процесса. Осматривайте поверхности соединений после обработки, проверяйте смещение в зоне соединения, подтверждайте постоянство готовой длины и проверяйте непрерывность клеевого покрытия на репрезентативных контрольных резах. При необходимости испытывайте образцы после отверждения клея в условиях, заданных для производственного процесса.
Также полезно запускать образцы, представляющие предусмотренный рабочий диапазон: более тонкие и более толстые сечения, более короткие и более длинные входные детали, а также породы, наиболее сложные для обработки или склеивания. Цель заключается не в создании искусственной демонстрации наихудшего случая, а в подтверждении стабильности выбранного оборудования в диапазоне, который оно фактически должно обрабатывать.
Наконец, оцените восстановление после неисправностей. Пропуск подачи, поврежденная деталь, отсутствие клея или проблема с фрезой должны быть выявляемы до того, как они вызовут длинную последовательность сомнительных заготовок. Свободный доступ для очистки, безопасные точки регулировки и понятная обратная связь от станка являются практическими факторами выбора, поскольку они определяют, насколько быстро можно восстановить нормальное производство без потери контроля над качеством соединений.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.