


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Станки с ЧПУ для обработки дверей в мастерских по изготовлению дверей на заказ: какие функции важны?
Мастерская по изготовлению дверей на заказ получает мало преимуществ от станка с ЧПУ только потому, что у него больше осей, больший экран или более длинный список программ. Полезен тот станок, который позволяет преобразовать изменяющийся перечень дверей в повторяемую обработку с минимальным риском при наладке: выборки под замки на разной высоте, гнезда под петли для различных систем фурнитуры, отверстия под ручки с обеих сторон, фрезерование пазов под уплотнители или световые проемы и профильная обработка, сохраняющая точность от первой двери до последней.
Это различие важно, поскольку производство дверей на заказ редко является исключительно серийной операцией. Размеры дверей, толщина, сторона открывания, детали кромок, марки фурнитуры и методы изготовления могут меняться от заказа к заказу. Поэтому станок с ЧПУ для обработки дверей следует оценивать не столько как универсальный деревообрабатывающий центр, сколько как управляемую систему для работы с вариативностью заказов. Наиболее важны функции, устраняющие ручную разметку, сохраняющие точность базирования после перестановки двери и позволяющие запускать новые задания без длительного программирования или замены приспособлений.
Начинайте с фактической нагрузки по обработке, а не с заявленного формата станка
Первый вопрос при закупке заключается не в том, нужен ли мастерской ЧПУ-фрезер, станок для дверных замков или многофункциональный обрабатывающий центр. Вопрос в том, какие операции в настоящее время создают наибольшее сочетание трудозатрат, риска брака и нарушения графика.
Для мастерской, производящей гладкие межкомнатные двери со стандартными петлями и нажимными замками, специализированный или полуспециализированный центр обработки дверей может обеспечить самый короткий цикл и наиболее простую эксплуатацию. Для производителя, работающего с дверями из массива, фальцованными кромками, декоративными пазами, скрытыми петлями, многоточечными замками, проемами под остекление и нестандартной фурнитурой, более широкие возможности фрезерования и профилирования становятся важнее. Станок, выбранный только для стандартной обработки замков и петель, может стать узким местом при изменении ассортимента заказов.
Сама заготовка также определяет ограничения. Дверные полотна могут быть пустотелыми, со сплошным заполнением, ламинированными панельными, на основе MDF, на основе фанеры, шпонированными или изготовленными из массива древесины. Их прочность кромок, требования к качеству поверхности, масса, плоскостность и допустимость зажима не являются взаимозаменяемыми. Вакуумная система, хорошо работающая с плоскими панельными заготовками, может оказаться неподходящим способом удержания тяжелого, изогнутого, узкого или предварительно отделанного дверного полотна. Заявленные характеристики шпинделя вторичны, если система закрепления заготовки не способна сохранять стабильную базу во время обработки.
Обработка замков и фурнитуры — основная функция, но глубина возможностей различается
Подготовка под замки часто является первой операцией, которую покупатели связывают с дверным оборудованием с ЧПУ. Требования шире, чем просто выборка гнезда. Пригодная настройка должна обеспечивать обработку кармана корпуса замка, углубления под лицевую планку, отверстия под цилиндр, отверстий под ручку/шпиндель, зазора под защелку и сопутствующего сверления с постоянным взаимным расположением. Если в производственной номенклатуре используются многоточечные замки, станок также должен обрабатывать длинные замковые планки, несколько точек запирания и соответствующую схему обработки, не вынуждая операторов выполнять дополнительные ручные операции.
Важной характеристикой является не только максимальная длина кармана под замок. Необходимо проверить полезный диапазон перемещений, допустимую толщину двери, геометрию доступа инструмента и поддержку контроллером параметрических программ для фурнитуры. Практичная программа должна позволять оператору вводить высоту двери, сторону открывания, осевую линию замка, бэксет и шаблон фурнитуры, а затем формировать правильные координаты. Если для каждого варианта требуется редактировать отдельные траектории инструмента, станок может переносить трудоемкость программирования, а не устранять ее.
Библиотеки фурнитуры требуют тщательной проверки. Поставщик может заявлять о широкой библиотеке, но при закупочном анализе следует установить, включает ли она семейства фурнитуры, фактически используемые мастерской, можно ли создавать шаблоны внутри предприятия и как контролируются изменения. Редактируемый шаблон ценен только в том случае, если он защищен от случайного изменения и может быть четко идентифицирован по марке фурнитуры, модели, редакции, диапазону толщины двери и стороне открывания.
На повседневную производительность влияют еще две детали. Первая — обработка за одну установку. Если отверстия на противоположных сторонах должны точно совпадать, возможность обработки обеих сторон либо переворота двери по определенной стратегии базирования напрямую влияет на точность и трудозатраты. Вторая — удаление стружки. Глубокое фрезерование пазов в инженерных материалах или массиве образует значительное количество стружки; слабая аспирация может влиять на качество реза, срок службы инструмента, стабильность глубины и время очистки.
Обработка петель должна соответствовать номенклатуре фурнитуры
Обработка петель выявляет распространенную ошибку при выборе: считать, что обработка любых петель эквивалентна. Карточные петли, скрытые петли, поворотные системы, регулируемые петли и усиленная фурнитура для противопожарных дверей требуют различной геометрии гнезд, схем сверления и допусков. Станок следует оценивать по петлям, которые создают наибольшую сложность или наивысшую стоимость ошибки, а не только по наиболее часто используемой стандартной петле.
Для карточных петель основными вопросами являются размеры гнезда, обработка углов, сверление отверстий под крепеж и повторяемое позиционирование относительно верхнего или нижнего торца двери. Для скрытых петель более критичны глубина фрезерования, доступ по оси сверления и взаимосвязь между характеристиками дверного полотна и рамы. Станок может точно вырезать гнездо, но все же оказаться неподходящим, если он не способен надежно сверлить требуемые наклонные или лицевые позиции либо не имеет эффективного способа переключения между шаблонами петель.
Контроль базирования имеет ключевое значение. Когда одна и та же дверь обрабатывается под петли, замок и фурнитуру ручки, каждая операция должна выполняться от единой базы. Предпочтительная база зависит от метода производства: верхняя кромка, нижняя кромка, кромка замка или заданный центр двери. Важно, чтобы логика программного обеспечения отражала принятые в мастерской правила оформления чертежей и чтобы операторам не приходилось вручную компенсировать сторону открывания или ориентацию.
Покупателям следует запросить демонстрацию с использованием фактического или типового перечня фурнитуры, включая левые и правые двери. Универсальный образец гнезда под петлю не доказывает, что логика настройки станка предотвратит дорогостоящие ошибки зеркального отображения.
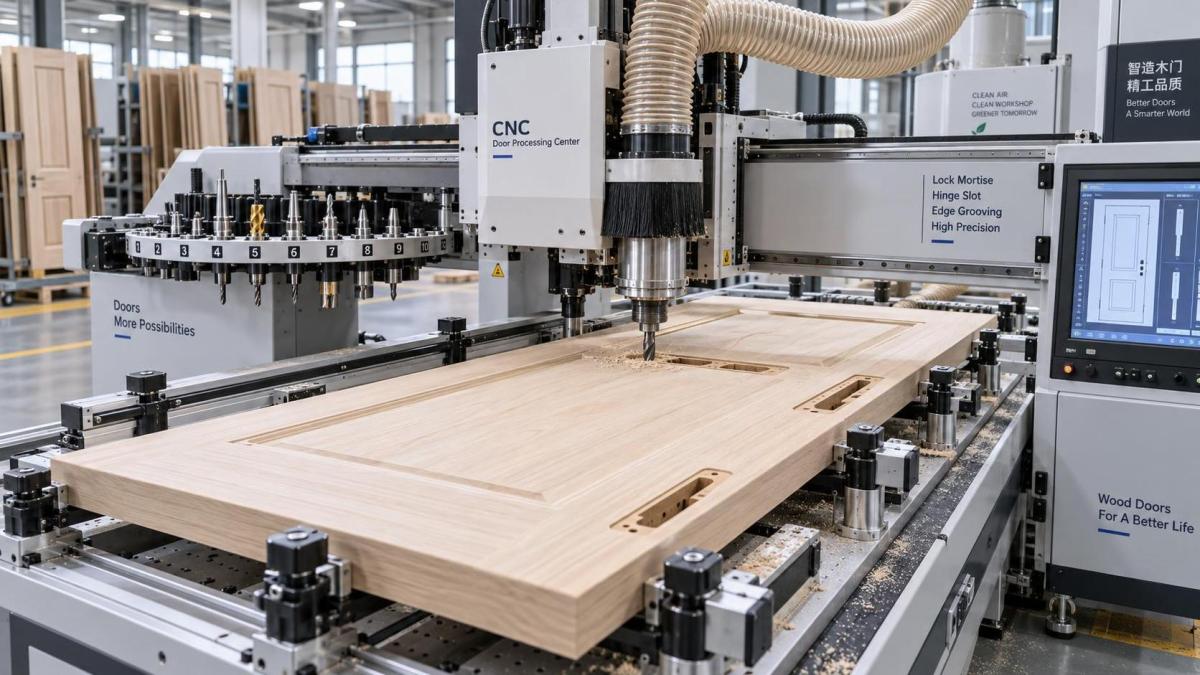
Фрезерование и профилирование определяют, поддерживает ли станок индивидуальные работы или только стандартную подготовку
Дверной мастерской с разнообразным ассортиментом требуется нечто большее, чем сверление и выборка пазов. Возможности фрезерования могут быть необходимы для фальцев по периметру, пазов под уплотнители, каналов под автоматические пороги, утопленных ручек, декоративных V-образных пазов, жалюзи, проемов под световые панели или пазов под вспучивающиеся уплотнители, если это требуется спецификацией двери. Эти операции существенно различаются по диаметру инструмента, направлению резания, требуемому качеству поверхности и чувствительности материала к вырывам.
Мощность шпинделя имеет значение, но ее не следует рассматривать изолированно. Оцените диапазон оборотов шпинделя, систему цанг или инструментальных держателей, метод смены инструмента, доступное количество позиций для инструмента и способность станка выполнить необходимую последовательность без повторного ручного вмешательства. Устройство автоматической смены инструмента со слишком малым количеством позиций может создавать скрытое время наладки, если задание требует черновой и чистовой обработки, сверления, профилирования и специальных инструментов для фурнитуры. И наоборот, большой автоматический сменщик инструмента увеличивает затраты и требования к обслуживанию, которые могут быть неоправданными для узкого и стабильного производственного диапазона.
Конструкция станка и схема опоры также влияют на качество кромки. Длинные дверные полотна требуют опоры по всей длине. Недостаточная опора может вызвать вибрацию, особенно при глубоком профильном резании возле кромки. Для шпонированных или предварительно отделанных дверей способность контролировать вход и выход реза, применять подходящие стратегии подрезки или чистовой обработки и избегать повреждения поверхности может быть важнее достижения минимального теоретического времени цикла.
Если в ассортимент входят профилированные двери из массива, подтвердите, предназначен ли станок для значительного съема материала или только для локальной обработки. Компактный центр для обработки дверных замков не является автоматически заменой правильно подобранного обрабатывающего центра с ЧПУ или специализированной линии профилирования.
Закрепление, загрузка и перемещение дверей часто недооцениваются
Станок с ЧПУ для обработки дверей может иметь эффективное программное обеспечение и режущие узлы, но при этом работать хуже ожидаемого, поскольку система перемещения не соответствует размерам и массе двери. При закупочном анализе следует отобразить полный путь дверного полотна: загрузка, базирование, закрепление, обработка, переворот при необходимости, выгрузка и передача на следующую операцию.
Вакуумные присоски, механические зажимы, вертикальные прижимные системы и комбинированные методы имеют свои ограничения. Вакуум требует достаточной герметизации и площади контакта; он может быть менее надежным для текстурированных, пористых, деформированных или узких заготовок. Механические зажимы обеспечивают более сильное удержание, но могут перекрывать траектории инструмента или оставлять необработанные зоны, если программа и последовательность зажима не учитывают их. Для предварительно отделанных поверхностей необходимо оценивать риск появления следов в точках контакта.
Размеры дверей следует проверять по фактической рабочей зоне, а не по упрощенному заявлению о «максимальном размере двери». Учитывайте самые маленькие и самые большие полотна, наиболее толстую конструкцию, узкие створки, тяжелые изделия со сплошным заполнением и любые двери с вырезами под остекление, уменьшающими площадь закрепления. Если загрузка выполняется вручную, эргономичность доступа и риск повреждения отделанных поверхностей заслуживают такого же внимания, как и номинальная производительность станка.
Программное обеспечение должно уменьшать необходимость интерпретации, а не просто отображать геометрию
Наиболее значимое различие между станками может находиться на уровне программного обеспечения. Индивидуальное производство зависит от преобразования спецификации двери в однозначные инструкции. Полезное программное обеспечение принимает переменные размеры и параметры фурнитуры, применяет правила для стороны открывания и ориентации кромок и выдает четкое подтверждение на стороне станка до начала резания.
Интеграция с программным обеспечением для проектирования, ERP или управления заказами может быть полезной, но только при дисциплинированных исходных данных. Прямой импорт неверных размеров или кодов фурнитуры лишь быстрее создает ошибки. Более насущным требованием является прослеживаемость: каждая программа должна быть привязана к идентификатору заказа или двери, а оператор должен иметь возможность проверить выбранную фурнитуру, размеры двери, ориентацию материала и сторону обработки.
Удаленная поддержка также является функциональным вопросом, а не дополнительной сервисной возможностью. Оборудование с ЧПУ для дверей использует контроллеры, приводы, версии программного обеспечения и параметры, диагностика которых может требовать большего, чем обычное механическое обслуживание. До размещения заказа необходимо установить, как организован удаленный доступ, какой порядок реагирования предусмотрен при сбоях программного обеспечения, поставляются ли резервные файлы и процедуры восстановления, а также можно ли приобрести критически важные компоненты контроллера в стране эксплуатации.
Заявления о точности необходимо переводить в критерии приемки на уровне двери
Паспортная точность позиционирования сама по себе не гарантирует качество готовой двери. Производство дверей требует функциональной точности: петли должны обеспечивать правильные зазоры, замковая фурнитура должна работать свободно, ручки должны быть выровнены, а фрезерованные элементы должны располагаться на правильном расстоянии от базовой кромки. Эти результаты зависят от перемещений станка, состояния инструмента, закрепления заготовки, стабильности заготовок, калибровки и дисциплины наладки.
Содержательное обсуждение заводской приемки должно определять типовые двери покупателя и характеристики, подлежащие проверке. Поставщик должен разъяснить, как базируется дверь, как учитываются неперпендикулярность или вариации кромок, какая процедура калибровки необходима и как проверяются повторяющиеся детали. Целесообразно включить в проверку сложные, но типовые условия: пару левой и правой двери, несколько толщин, длинный корпус замка и фурнитуру, требующую как фрезерования, так и сверления.
Ответственность за инструмент должна быть четко определена. Некоторые станки поставляются с базовыми инструментами, но не с полным комплектом, необходимым для пакета фурнитуры покупателя. Качество инструмента, геометрия, балансировка и доступность замены влияют как на качество обработки, так и на повторяемость. Небольшой первоначальный бюджет на инструмент может вводить в заблуждение, если готовый к производству комплект инструмента необходимо приобретать отдельно после ввода в эксплуатацию.
Не путайте предварительный раскрой панелей с обработкой дверей на ЧПУ
Производство дверей часто начинается с раскроя и форматирования листовых компонентов или заготовок, однако это отдельный процесс по отношению к обработке фурнитуры и профилей на ЧПУ. Форматно-раскроечный станок может быть подходящим оборудованием на предварительном этапе, когда требуется точный раскрой MDF, фанеры, массива древесины или панельных материалов до поступления дверей на последующие операции. Например, ZD350 оснащен кареткой 3 200 мм, основной пилой 350 мм, пильной группой с электрическим подъемом и наклоном диска от 45° до 90°. Эти характеристики относятся к подготовке заготовок и раскрою панелей, а не заменяют специализированный ЧПУ-станок для обработки дверей.
Разделение этих функций при поиске оборудования предотвращает дорогостоящую ошибку спецификации. Мастерской могут требоваться как точная подготовка заготовок, так и гибкая обработка дверей, но при принятии решения о закупке следует определить место каждого процесса, движение материала между ними и не требуется ли от одного станка выполнение задач за пределами его производительного диапазона.
Риски жизненного цикла определяются обслуживаемостью и контролем изменений
Первоначальная цена видна; риск простоя менее заметен, но часто более разрушителен. Оцените доступность быстроизнашивающихся деталей, организацию обслуживания шпинделя, пневматические и вакуумные компоненты, электрическую документацию, поддержку контроллера и способность поставщика предоставить точно заказанную конфигурацию станка. Станок, построенный на редких фирменных компонентах, может привести к длительному периоду восстановления после относительно небольшой неисправности.
Ввод в эксплуатацию должен включать не только монтаж и базовую демонстрацию. Передача оборудования должна предусматривать резервные копии параметров станка, электрические и пневматические схемы, интервалы технического обслуживания, требования к смазке, перечни инструмента, инструкции по безопасности, пояснения к аварийным сообщениям и определенный метод создания и утверждения новых программ для фурнитуры. Без такой передачи мастерская остается зависимой от внешней поддержки при обычных вариациях.
Следовательно, правильный станок — не тот, который имеет самый длинный список возможностей. Это станок, чьи функции обработки замков, петель, сверления, фрезерования, закрепления и программного обеспечения соответствуют фактически продаваемому ассортименту дверей; чей метод перемещения соответствует физическим характеристикам изделия; и чья модель поддержки позволяет восстановить производство, когда инструментам, программам или компонентам требуется внимание. Именно такое сочетание превращает возможности ЧПУ в надежный выпуск дверей на заказ, а не в еще один источник сложности наладки.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.