


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как подобрать оборудование для обработки дверей шкафов под различные стили дверей
Подбирайте оборудование под дверь, а не наоборот
Выбор подходящего оборудования для обработки дверок шкафов крайне важен для производителей, стремящихся к стабильному качеству, эффективному производству и гибкости при изготовлении дверок в стиле shaker, гладких, филенчатых и нестандартных моделей. Идеальное оборудование должно учитывать не только целевой объем выпуска. Оно должно соответствовать обрабатываемым материалам, конструкции дверцы, предполагаемому ассортименту стилей, требованиям к отделке, доступной рабочей силе и уровню автоматизации, который может поддерживаться в ежедневной работе.
Комплект оборудования может выглядеть эффективным во время презентации поставщика, но стать ограничивающим фактором, когда предприятие начинает выпускать несколько семейств дверок небольшими партиями. И наоборот, высокоавтоматизированную линию может быть трудно обосновать, если спецификации продукции часто меняются или дисциплина наладки еще недостаточно развита. Практический вопрос заключается не просто в том, какой станок современнее. Важно, какой процесс позволит стабильно производить требуемый стиль дверцы при приемлемом времени наладки и реалистичной нагрузке на сервисное обслуживание.
За более чем 20 лет работы в сфере деревообрабатывающего оборудования компания Qingdao Zhongding Machinery Co., Ltd. убедилась, что проекты по изготовлению дверок шкафов наиболее успешны, когда решения по оборудованию начинаются с готовой дверцы и последовательно рассматривают каждый этап обработки в обратном направлении. Такой подход показывает, где точность наиболее важна, где ручная работа остается рациональной и где автоматизация способна устранить реальное узкое место, а не добавить сложностей.
Начните с конструкции дверцы и свойств материала
Дверки шкафов могут выглядеть похожими снаружи, однако логика их производства может существенно различаться. Например, цельная фрезерованная дверца из MDF обрабатывается не так, как пятиэлементная дверца shaker из древесины твердых пород. Профильная дверца с мембранным прессованием требует тщательной подготовки поверхности перед прессованием, тогда как гладкая лакированная дверца может в большей степени зависеть от точного раскроя панели, качества кромки, точности сверления и контроля шлифования.
Выбор материала меняет требования к оборудованию. MDF однороден и хорошо подходит для профилирования, фрезерования, сверления и декоративной обработки, однако образует мелкую пыль и может требовать особенно эффективной аспирации и обслуживания инструмента. Панели из ДСП с облицовкой могут скалываться по кромкам, если качество пиления, подрезка, настройки подачи или инструмент подобраны неправильно. Массив древесины характеризуется направлением волокон, подвижностью, сучками и изменениями влажности. Шпонированные панели требуют бережного обращения, поскольку ошибка обработки может повредить тонкую декоративную поверхность, которую нелегко восстановить.
Прежде чем сравнивать коммерческие предложения на оборудование, определите конструкцию дверцы в форме, понятной как производственным, так и инженерным подразделениям:
- Размеры панели, диапазон толщин и вероятный будущий диапазон размеров
- Типы материалов, виды отделки поверхности и обработка кромок
- Рамочно-филенчатая, цельная фрезерованная, гладкая, со стеклянной рамой или комбинированная конструкция
- Способ соединения, включая профильные соединения cope-and-stick, шканты, шип-паз, винты или соединители
- Требования к сверлению под чашки петель, ручки, замки или фурнитуру
- Допустимые отклонения, качество поверхности и ограничения по доработке
Этот документ полезнее общего запроса на «линию для дверок шкафов». Он позволяет поставщику оборудования оценить траектории инструмента, фиксацию заготовок, направление загрузки и возможность рационального объединения различных процессов.
Дверцы shaker: повторяемость зависит от точности соединений
Дверцы shaker остаются распространенными, поскольку их чистые линии подходят для многих стилей кухонь и мебели. Однако их кажущаяся простота может вводить в заблуждение. В пятиэлементной дверце shaker размеры горизонтальных и вертикальных брусков, положение паза, профиль соединения и прямоугольность сборки влияют на конечный вид. Небольшое несовпадение в стыке становится заметным после окрашивания или морения.
Для небольшого или более изменчивого производства практичная конфигурация может объединять точный раскрой, фрезерный станок с вертикальным шпинделем или решение для профилирования, сверлильное оборудование и специальные сборочные приспособления. Такая схема может быть гибкой, особенно при частой смене размеров и профилей дверок. Однако она возлагает на операторов большую ответственность за контроль базовой поверхности, настройку фрез и равномерность подачи.
С ростом объемов покупатели часто рассматривают двухсторонние шипорезные станки, обрабатывающие центры с ЧПУ или специализированные решения для обработки горизонтальных и вертикальных брусков рамки. Правильный выбор зависит от того, выпускает ли предприятие ограниченный набор повторяющихся профилей или большое количество вариаций. Специализированное оборудование может сократить время цикла для стабильных программ. Обработка на ЧПУ обеспечивает более быстрые изменения конструкции и может объединить несколько операций, но размещение нескольких операций на одном станке не гарантирует самый быстрый рабочий процесс. Необходимо также учитывать загрузку, выгрузку, смену инструмента и сортировку деталей.
Для производства дверок shaker попросите поставщиков объяснить, как процесс сохраняет единую базу от раскроя до профилирования, сверления и сборки. Зачастую это информативнее номинального заявления о точности станка.
Гладким дверцам нужны чистые кромки и надежное сверление
Гладкие дверцы обычно проще по конструкции, однако требования к визуальной однородности высоки. Лицевая сторона дверцы не прерывается, поэтому сколы кромок, неравномерное кромкооблицовывание, плохая плоскостность панели и неточное сверление легко заметить. Для гладких дверок из меламина, ламината, акрила, PET, шпона или окрашенного MDF основное внимание в оборудовании обычно уделяется раскрою панелей, обработке кромок, сверлению, фрезерованию при необходимости и потоку материалов.
Форматно-раскроечный станок, панельная пила, раскроечный станок с ЧПУ nesting или другой метод раскроя следует выбирать с учетом размера партий, потребностей в оптимизации, обращения с листами и требований к качеству кромки. Универсального лучшего решения не существует. Производство на основе nesting может поддерживать гибкие задания, управляемые программным обеспечением, и сокращать объем ручной разметки, тогда как раскрой на пилах может подходить для определенных процессов, где приоритетом являются простой раскрой панелей и последующее кромкооблицовывание. Решение должно учитывать обработку обрезков, маркировку, идентификацию деталей и порядок передачи раскроенных панелей на следующую операцию.
Кромкооблицовыванию следует уделить особое внимание. Дверца с премиальным облицовочным материалом все равно может выглядеть низкокачественной, если видны клеевые швы, повреждены углы или торцовка оставляет грубый переход. Покупателям следует оценивать не только скорость станка, но и конфигурацию узлов кромкооблицовочного станка, диапазон толщин панелей, диапазон кромочных материалов, качество торцовки, требования к очистке и условия, при которых достигается заявленная производительность.
Для сверления под петли и установки фурнитуры важны гибкие возможности сверления и фрезерования, если высота дверок, правила наложения или марки фурнитуры различаются. Подтвердите схему сверления по фактическим чертежам. «Стандартное сверление под петли» может иметь разное значение на разных рынках и в разных системах шкафов.
Филенчатые и профилированные дверцы требуют большего, чем мощный фрезер
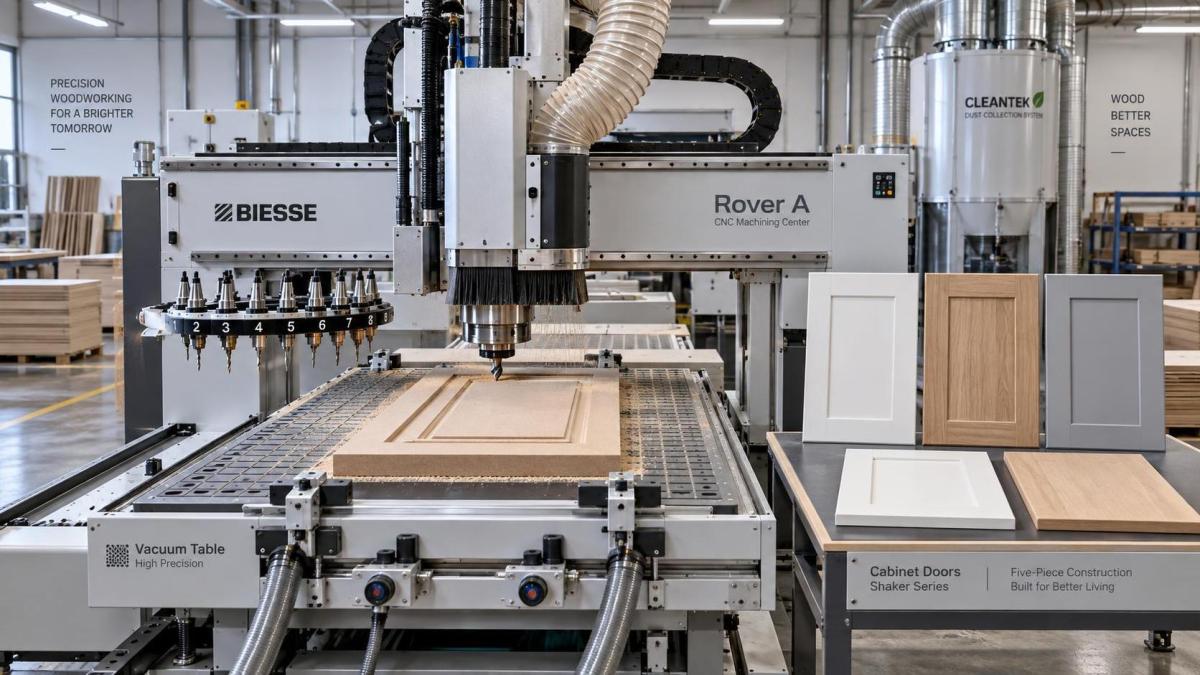
Филенчатые дверцы и дверцы из MDF с глубоким профилем предъявляют более высокие требования к выбору фрез, стабильности шпинделя, зажиму, удалению пыли и подготовке к отделке. Видимый профиль может потребовать нескольких проходов инструмента, особенно если конструкция включает внешнюю рамку, внутренний контур, углубленное поле, декоративную кромку или интегрированную ручку.
Фрезерный станок с ЧПУ или обрабатывающий центр часто подходят при большом разнообразии конструкций, необходимости нестандартных узоров или когда один станок должен выполнять фрезерование, сверление, выборку пазов и профилирование. Однако покупателям не следует оценивать пригодность ЧПУ только по размеру стола или мощности шпинделя. Фактические вопросы состоят в том, надежно ли вакуумное зонирование удерживает самые маленькие и узкие детали, поддерживает ли доступный магазин инструмента необходимые профили, соответствует ли система управления возможностям команды по программированию и способна ли аспирация справиться со скоростью удаления материала.
Для филенок из массива древесины направление подачи и геометрия инструмента влияют на вырывы волокон, особенно в местах изменения направления волокон. Производственное испытание с использованием типичной древесины и предполагаемого профиля ценнее стандартной демонстрации. Для окрашиваемых дверок из MDF целью может быть чистая фрезерованная поверхность, сокращающая объем шпаклевания и шлифования перед отделкой. Поэтому лучший результат обработки не всегда достигается при самом быстром цикле; это результат, который сводит к минимуму последующие исправления.
Автоматизация должна следовать за стабильностью продукции
Автоматизация может улучшить перемещение материалов, сократить повреждения при обращении и сделать выпуск более предсказуемым. Она также может создать линию, плохо подходящую для частых изменений заказов. Предприятие, выпускающее узкий ассортимент стандартных дверок в устойчивом объеме, может получить преимущества от автоматической загрузки, передаточных конвейеров, систем возврата, маркировки и связанных станций сверления или обработки кромок. Мастерская, выполняющая заказы для ремонта, нестандартные размеры и смешанные виды отделки, может получить большую отдачу от гибких автономных станков при строгих рабочих инструкциях.
Главное — измерять весь процесс, а не производительность самого быстрого отдельного станка. Высокопроизводительный кромкооблицовочный станок, за которым следует медленная ручная сортировка, может лишь переместить очередь дальше по потоку. Аналогично, автоматический загрузчик полезен только тогда, когда состояние панелей, ориентация штабеля, производственное планирование и процедуры безопасности обеспечивают непрерывную подачу.
При оценке оборудования для обработки дверок шкафов составьте маршрут типичного заказа: приемка материала, раскрой, обработка кромок или обработка рамки, сверление, шлифование, сборка, контроль и упаковка. Отметьте места, где детали берут руками, переворачивают, идентифицируют или хранят. Эти точки часто выявляют реальные ограничения.
Вопросы, предотвращающие дорогостоящее несоответствие
Серьезная оценка оборудования должна включать реальные чертежи дверок и реалистичный производственный ассортимент, а не только идеализированные образцы деталей. Спросите, может ли предлагаемая конфигурация обрабатывать самые маленькие и самые большие планируемые дверцы, включая узкие бруски рамок, высокие фасады пеналов и любые детали со стеклянными проемами. Проверьте, не мешают ли зажимы, ролики, вакуумные присоски или упоры профилю либо схеме сверления.
Также изучите менее заметные аспекты владения оборудованием. Доступность инструмента, электрические характеристики, качество сжатого воздуха, производительность системы пылеудаления, совместимость программного обеспечения, обучение операторов, срок поставки запасных частей и удаленная техническая поддержка могут влиять на время безотказной работы так же сильно, как и сама станина станка. Если линия будет экспортироваться, местные требования к электросети, требования к защитным ограждениям, доступ для монтажа и импортная документация должны быть уточнены до отгрузки, а не во время ввода в эксплуатацию.
Не принимайте заявление о производительности без контекста. Выпуск зависит от размеров дверок, сложности процесса, способа загрузки, смены инструмента, состояния материала и квалификации оператора. Поставщик должен уметь различать теоретическую продолжительность цикла станка и вероятную производительность полного производственного маршрута.
Создавайте процесс, способный развиваться
Наиболее разумные инвестиции часто имеют модульный характер. Производитель может начать с надежных мощностей по раскрою, профилированию, сверлению и сборке, а затем добавить автоматизированное перемещение или специализированную обработку, когда объем заказов и стандартизация продукции это оправдают. Обычно разумнее оставить возможность для будущей интеграции, чем приобретать избыточную автоматизацию на основе прогноза, который еще не превратился в стабильный спрос.
Qingdao Zhongding Machinery разрабатывает деревообрабатывающие решения с учетом этой производственной реальности. Пройдя путь от небольшой мастерской до современного производителя и экспортера, компания понимает, что оборудование должно оставаться практичным после установки. Точное проектирование важно, но также важны техническая поддержка, доступ к запасным частям, знакомство операторов с оборудованием и возможность адаптировать процесс при изменении стилей дверок.
Перед принятием окончательного решения предоставьте партнеру по оборудованию типовые чертежи, образцы материалов, ожидания по отделке, доступную планировку предприятия, сведения об инженерных коммуникациях и предполагаемый ассортимент стилей дверок. Хорошо подобранное решение должно облегчать запуск следующей программы дверок, а не закреплять предприятие в рамках вчерашних конструктивных решений.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.