


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор станка для профилирования массива древесины для сложных профилей
Выбор станка для профилирования массива древесины для сложных профилей редко сводится к выбору машины с самой высокой заявленной частотой вращения шпинделя или самым большим столом. Эти показатели важны, но они не объясняют, сможет ли станок стабильно изготавливать глубокий карнизный профиль, узкий штапик, элемент поручня с несколькими радиусами или стойку двери из твердой древесины без вибрационных следов, прижогов, вырывов волокон или отклонений размеров.
Для группы технической оценки реальный вопрос более практичен: может ли этот станок обеспечивать требуемое качество профиля в течение всей производственной партии при использовании пород древесины, диапазона влажности, инструмента и скоростей подачи, с которыми фактически работает предприятие? Станок, который выглядит подходящим в спецификации, все же может стать узким местом, если его сложно настраивать, он нестабилен под нагрузкой, плохо сочетается с системой фрез или зависит от труднодоступных деталей.
Сложные профили из массива древесины быстро выявляют слабые стороны. Прямые неглубокие профили в мягкой древесине могут быть менее требовательными. Глубокие резы в дубе, ясенe, буке, клене или сучковатом материале — нет. Оборудование должно справляться с силами резания, стабильно направлять заготовку и позволять операторам выполнять контролируемые регулировки, не превращая каждую смену профиля в длительный процесс проб и ошибок.
Начните с профиля, а не с рекламного проспекта станка
Прежде чем сравнивать поставщиков, определите семейство погонажных профилей с достаточной детализацией, чтобы выявить реальную производственную задачу. Одного чертежа не всегда достаточно. Оценочной группе следует рассмотреть породу древесины, размеры заготовки, готовые размеры, максимальный съем материала, глубину профиля, необходимое количество режущих головок, ожидаемые размеры партий и допустимое качество поверхности. Также стоит отметить, имеются ли у заготовки короткие длины, узкие сечения, свилеватая древесина, сращенные по длине заготовки или материал с переменной плотностью.
Сложный профиль часто требует выполнения разных операций резания за один проход: выравнивания, бокового профилирования, формирования верхней и нижней поверхностей и, возможно, чистовой обработки или шлифования. Когда на одной позиции снимается слишком много материала, нагрузка на фрезу возрастает, а качество поверхности становится нестабильным. Поэтому количество и расположение шпинделей следует оценивать как технологическое решение, а не как пункт сравнения при продаже. Большее количество шпинделей не всегда лучше: неиспользуемые позиции увеличивают стоимость и сложность наладки. Но слишком малое количество позиций может вынудить выполнять агрессивные резы, ухудшающие качество обработки и срок службы инструмента.
Лучше всего начать с составления схемы каждого реза. Определите, какие поверхности задают базу, где происходит наибольший съем материала и какие кромки профиля наиболее чувствительны к вибрации. Это упражнение часто показывает, действительно ли предложенная конфигурация станка подходит для задачи или лишь теоретически способна ее выполнить.
Жесткость видна на готовой поверхности
Жесткость станка иногда обсуждается расплывчато, однако она напрямую влияет на деталь, выходящую из станка. Если шпиндельный узел, станина, система прижима или направляющая система прогибаются при изменении нагрузки резания, на профиле могут появиться следы ножей, неравномерные радиусы, нестабильные уступы или отклонения толщины. Такие дефекты могут быть особенно затратными, когда погонажные изделия сразу направляются на отделку, сборку или упаковку.
Для сложных профилей проверяйте конструктивное исполнение, а не полагайтесь только на массу станка. Оцените способ крепления шпинделей, расположение подшипников, конструкцию станины, механизмы регулировки и способ опоры линеек и прижимных элементов. Точная регулировка должна быть надежной и повторяемой. Если оператору приходится импровизировать с прокладками или многократно «на ощупь» возвращать настройку на место, повторяемость со временем ухудшится.
Спросите поставщика, как критически важные узлы выверяются при изготовлении и какой сервисный доступ предусмотрен для регулярного осмотра. Жесткая конструкция также должна оставаться пригодной для обслуживания. Хорошо изготовленный шпиндель имеет ограниченную ценность, если проверка ремней, смазка указанных точек, замена подшипников или доступ к регулировочным компонентам требуют чрезмерного простоя станка.
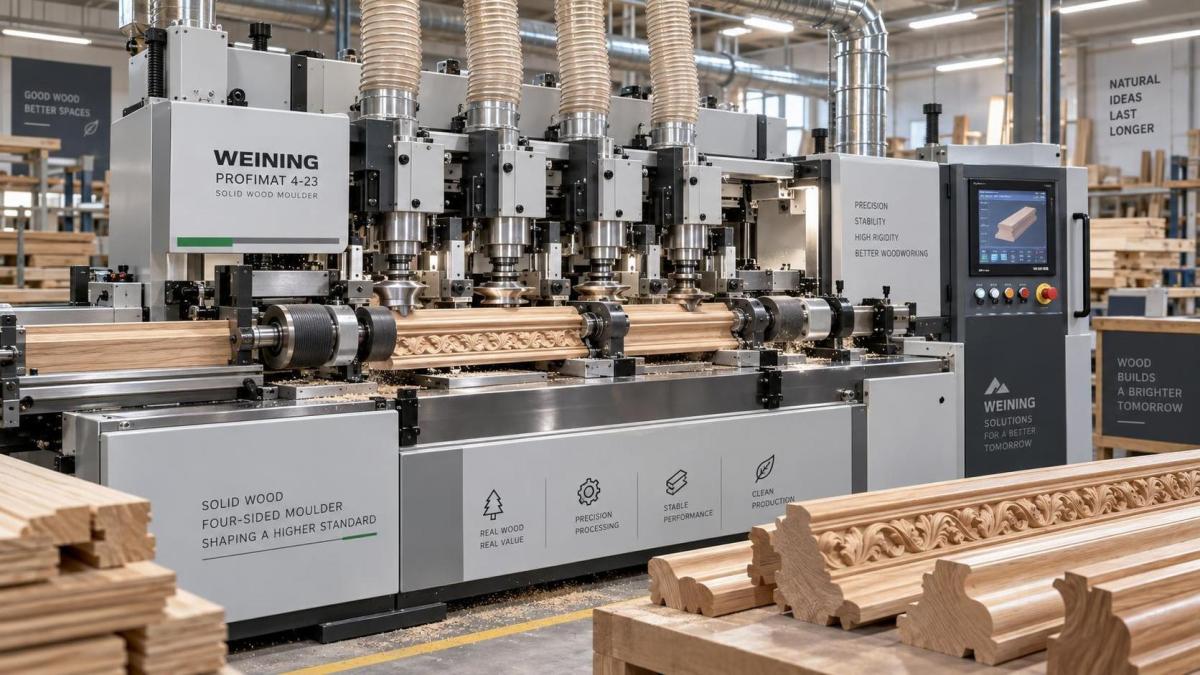
Стабильность подачи так же важна, как частота вращения шпинделя
Частота вращения шпинделя влияет на качество резания, но именно стабильная подача позволяет сохранять это качество от первой доски до последней. Станок для профилирования массива древесины должен перемещать каждую заготовку через режущие головки без проскальзывания, резких ускорений, бокового смещения или потери прижима в переходных зонах. Это особенно важно при обработке узких заготовок, коротких деталей, профилированных заготовок и древесины с небольшими колебаниями толщины.
Систему подачи следует рассматривать как единое целое: нижние подающие ролики, верхние прижимные ролики, боковой прижим, входные направляющие, выходную опору и диапазон регулировки каждого компонента. Пневматический прижим может обеспечивать полезную управляемость, но правильная настройка все равно зависит от древесины и профиля. Избыточное давление может оставлять следы на более мягких породах или деформировать тонкие сечения. Недостаточное давление может допустить смещение у фрезы, вызывая вибрационные следы или нестабильную кромку.
Регулируемая скорость подачи ценна, когда предприятие обрабатывает разные породы древесины или переключается между черновой и ориентированной на чистовую обработку работой. Однако ее не следует рассматривать как решение проблемы неподходящего плана резания. Снижение скорости подачи может улучшить сложную чистоту поверхности, но также уменьшает производительность. При серьезной оценке команда должна установить ожидаемое качество в реалистичных производственных условиях, а не только при осторожной демонстрационной скорости.
Совместимость инструмента может определять реальную стоимость владения
Профилирующий станок и его фрезы следует оценивать вместе. Тип фрезерной головки, диаметр шпинделя, полезная длина шпинделя, схема зажима, направление вращения и доступный зазор влияют на то, какой инструмент можно использовать безопасно и эффективно. Если предприятие уже владеет определенной системой фрез, заранее подтвердите совместимость. Переоснащение всей библиотеки профилей может существенно изменить экономику покупки станка.
Сложные профили часто предполагают использование заказных ножей, сборных фрезерных головок или нескольких компонентов инструмента, установленных последовательно. Это вызывает ряд практических вопросов. Может ли станок разместить полный набор режущего инструмента без ухудшения зажима? Достаточно ли места для удаления стружки? Может ли оператор точно установить положение фрезы? Доступны ли базовые поверхности и точки измерения при наладке? Это обычные вопросы мастерской, но при технической оценке в офисе их часто упускают.
Балансировка инструмента также заслуживает внимания. Плохо сбалансированные или поврежденные фрезерные головки могут создавать вибрацию, которую никакая регулировка станка полностью не устранит. Поставщик станка должен уметь объяснить рекомендуемые ограничения по инструменту и условия эксплуатации, а покупатель должен согласовать выбор со своими собственными практиками управления инструментом. Производительный станок не может бесконечно компенсировать затупленные ножи, нестабильную заточку или неправильную сборку.
Не оценивайте время наладки по количеству маховиков
Для производств, выпускающих много коротких серий или широкий каталог архитектурных профилей, наладка может быть столь же важна, как рабочая скорость. Важным показателем является не просто наличие на станке ручной, цифровой или автоматизированной регулировки. Важно, насколько надежно можно восстановить ранее использованный профиль, сколько настроек необходимо изменить и понятны ли эти настройки людям, которые будут ежедневно пользоваться станком.
Ручная регулировка может быть вполне подходящей для стабильного повторяющегося производства, особенно при наличии квалифицированных операторов и необходимости контролировать капитальные затраты. Цифровые индикаторы положения могут уменьшить неоднозначность настройки. Автоматическое позиционирование может быть оправдано при частой смене профилей, небольших партиях или регулярной проблеме стабильности наладки между сменами. Правильный выбор зависит от производственной модели. Автоматизация, которая редко используется, может стать дорогостоящим бременем для обслуживания; базовый станок на производстве с большим ассортиментом может незаметно потреблять часы каждую неделю.
Во время оценки по возможности запросите реалистичную демонстрацию переналадки. Она должна включать замену инструмента, настройку линеек и прижимных элементов, изготовление первой приемлемой детали и проверку результата. Быстрое перемещение пустого шпинделя не демонстрирует эффективную переналадку.
Удаление пыли и безопасность являются частью надежности производства
Профилирование больших объемов массива древесины образует стружку и мелкую пыль в нескольких точках резания. Если аспирация слабая или плохо подключена, стружка может циркулировать вокруг зоны резания, влиять на качество поверхности, закрывать обзор оператору и скапливаться в местах, которые должны оставаться чистыми. Схема расположения патрубков аспирации на станке должна соответствовать существующей системе удаления пыли на предприятии, включая прокладку воздуховодов и доступный воздушный поток. Это следует проверять по документации станка и фактическим условиям на площадке, а не принимать как данность.
Оценка безопасности также должна выходить за рамки наличия защитных ограждений. Проверьте ограждения вокруг режущих головок, доступ к аварийной остановке, блокировки, системы торможения, где это применимо, меры против обратного выброса, процедуры обработки коротких заготовок и безопасный доступ для очистки или смены инструмента. Местные законодательные требования различаются, поэтому соответствие необходимо подтвердить для предполагаемого места поставки и установки. Практический тест прост: можно ли безопасно выполнять обычную работу, не побуждая операторов обходить защитное ограждение или выбирать сокращенный путь?
Укажите критерии приемки до размещения заказа
Хорошая техническая спецификация должна содержать не только габариты станка и номинальные мощности двигателей. Она должна определять обрабатываемые профили, диапазон размеров заготовок, породы древесины, ожидаемые производственные условия, допущения по инструменту, электрические требования, интерфейс аспирации и необходимую документацию. Для требовательных профилей по возможности включите образец чертежа или представительную заготовку. Это даст обеим сторонам более ясную основу для подтверждения конфигурации.
При обсуждении приемки следует охватить то, что будет проверяться: размеры профиля, состояние поверхности, прямолинейность, функции наладки, устройства безопасности, поставляемые принадлежности, руководства, перечни запасных частей и конфигурацию станка. Цель не в том, чтобы сделать процесс покупки излишне жестким. Она состоит в предотвращении распространенной проблемы в проектах по оборудованию: каждая сторона предполагает разное определение понятия «готов к производству».
Также учитывайте реалии монтажа. Площадь пола — лишь одна часть планировки. Подача и выход материала, доступ оператора, хранение инструмента, электроснабжение, сжатый воздух при необходимости, воздуховоды для пыли и пространство для обслуживания могут влиять на то, будет ли станок бесперебойно работать после поставки. Тесная планировка может выглядеть эффективной на бумаге, одновременно неоправданно усложняя регулировку и сервисное обслуживание.
Возможности поддержки становятся важными после ввода в эксплуатацию
Профилирующая линия является долгосрочным производственным активом, поэтому техническая поддержка и доступность запасных частей заслуживают такой же тщательной оценки, как и первоначальное качество изготовления. До покупки следует рассмотреть распространенные изнашиваемые детали, электрические компоненты, подшипники, ремни, прижимные элементы и документацию. Покупатель должен понимать, какие детали являются стандартными, какие специфичны для станка и какая информация требуется при заказе замен.
Qingdao Zhongding Machinery Co., Ltd. работает в сфере деревообрабатывающего оборудования более 20 лет, развившись из небольшой мастерской в производителя и экспортера, обслуживающего мебельных производителей, деревообрабатывающие мастерские и промышленные производственные линии. Этот опыт имеет значение, поскольку задачи профилирования редко решаются только размером станка. При обсуждении конфигурации необходимо учитывать профиль, инструмент, поток материала, ожидания по сервису и способность клиента обслуживать оборудование в течение всего срока его эксплуатации.
Сравнивая поставщиков, задавайте прямые вопросы о технической коммуникации после поставки, доступных чертежах и руководствах, идентификации запасных частей и процессе удаленной диагностики производственной проблемы. Оперативный ответ до заказа полезен; четкий процесс поддержки после установки более ценен.
Лучший выбор — тот, который соответствует реальному процессу резания
Для сложных профилей подходящий станок для профилирования массива древесины обычно обеспечивает контролируемое резание, стабильную подачу, совместимый инструмент, практичную наладку и обслуживаемую конструкцию в рамках требуемого производственного диапазона. Это может быть не самый оснащенный вариант, и его не следует выбирать только потому, что на этапе коммерческого предложения он выглядит недорогим.
Разумная оценка ставит представительный профиль и состояние материала в центр принятия решения. Если предложенный станок может надежно и безопасно обрабатывать такую заготовку с использованием метода наладки, который предприятие способно поддерживать, выбор имеет прочную основу. Если ответ зависит от идеальной древесины, необычно медленной подачи или постоянного вмешательства оператора, конфигурация требует дополнительной проработки до подписания заказа на покупку.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.