


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Станок для сверления отверстий под мебельные петли: какие характеристики точности важны в серийном производстве?
Станок для сверления отверстий под мебельные петли оправдывает свою ценность в серийном производстве, когда каждая дверца принимает чашку петли и крепежные винты без ручной корректировки. Высокая скорость шпинделя и короткое время цикла имеют значение только после того, как станок сможет стабильно позиционировать отверстие под чашку, направляющие отверстия и базовую кромку от панели к панели. Небольшая ошибка позиционирования может привести к заметному смещению дверей, неравномерным зазорам, сложной регулировке петель или браку деталей при сборке.
Наиболее важные характеристики точности не всегда наиболее явно указаны в коммерческом предложении. Покупателям следует различать номинальные размерные возможности станка и его способность сохранять этот результат на протяжении всей производственной серии, при работе с различными материалами панелей, операторами, состоянием инструмента и переналадками. Для изготовления корпусной мебели повторяемость, надежность базирования, контроль глубины, стабильность зажима и проверка настройки обычно оказывают более непосредственное влияние на качество продукции, чем отдельно указанная максимальная скорость.
Повторяемость позиционирования важнее точности единичного образца
Схема сверления под петлю определяется несколькими параметрами: расстоянием от кромки панели до центра чашки, расстоянием между позициями петель, выравниванием направляющих отверстий относительно чашки и углом каждого просверленного отверстия к поверхности панели. Станок может обработать первую панель приемлемо после тщательной настройки, но в течение смены отклониться настолько, что возникнут проблемы при сборке. Поэтому вопрос при закупке заключается не просто в том, «Какой точности он может достичь?», а в том, «Как он сохраняет это положение в повторяющихся циклах?»
Для стандартной скрытой петли отверстие под чашку обычно имеет диаметр 35 мм, однако одни лишь размеры чашки не определяют правильность посадки. Отступ чашки от кромки дверцы должен соответствовать конструкции петли и корпуса, а геометрия крепежных отверстий должна оставаться достаточно стабильной, чтобы рычаг петли сохранял диапазон регулировки. Если положение чашек различается между дверцами, монтажник все еще может отрегулировать отдельные петли, но эти трудозатраты переносятся на последующий этап и маскируют проблему процесса, а не решают ее.
Повторяемость позиционирования зависит от всей системы базирования. К значимым элементам относятся жесткость направляющих упоров и ограничителей, качество линейных направляющих или механизмов перемещения, люфт в компонентах с ручной регулировкой и способность пневматических либо механических приводов возвращаться в одну и ту же точку. На программируемых станках сервопривод или шаговое управление сами по себе не гарантируют точность готовой детали. Панель также должна стабильно базироваться до того, как координаты программы приобретут практический смысл.
При обсуждении с поставщиком следует различать:
- Точность позиционирования: насколько точно заданное или установленное положение соответствует требуемому положению.
- Повторяемость: насколько точно станок возвращается в одно и то же положение при последовательных операциях.
- Повторяемость базирования панели: насколько стабильно каждая заготовка прижимается к одной и той же базе.
- Стабильность схемы: сохраняется ли взаимное расположение чашки и направляющих отверстий, а не просто точность каждого отдельного отверстия.
Эти различия особенно важны, когда дверцы обрабатываются согласованными парами или когда в линейке корпусной мебели используются узкие зазоры. Постоянное смещение иногда можно скорректировать при настройке. Случайное отклонение невозможно экономично устранить на сборочном участке.
Система базирования определяет, передается ли точность станка на заготовку
Большинство ошибок при сверлении под петли начинается в точке отсчета, а не в сверлильной головке. При серийном производстве корпусной мебели кромка дверцы и поверхность панели обычно служат функциональными базами. Если кромочный упор изношен, недостаточно перпендикулярен, загрязнен стружкой или недостаточно жесткий, каждая дверца может поступать в станок в немного ином положении. Сверлильная головка может быть механически точной, однако схема отверстий все равно будет нестабильной относительно готовой дверцы.
Покупателям следует оценить, как станок базирует панели различной ширины, длины и состояния кромок. Жесткий упор с надежной системой ограничителей, как правило, легче контролировать, чем систему, в которой оператор визуально совмещает метки. При обработке длинных дверей недостаточная боковая поддержка может позволить заготовке слегка прогнуться или повернуться относительно базы. Для узких дверей более критичными становятся доступная зона зажима и контакт с упором.
Также следует уделить внимание прямоугольности панелей. Сверлильный станок не может сделать геометрически правильной покоробленную или непрямоугольную дверцу. Однако он может либо допускать небольшие отклонения, либо усиливать их. Если в производстве смешанными партиями используются MDF, ДСП, фанера, массив древесины или шпонированные панели, систему фиксации заготовки следует оценивать по фактическому состоянию материалов, а не только по ровным демонстрационным плитам.
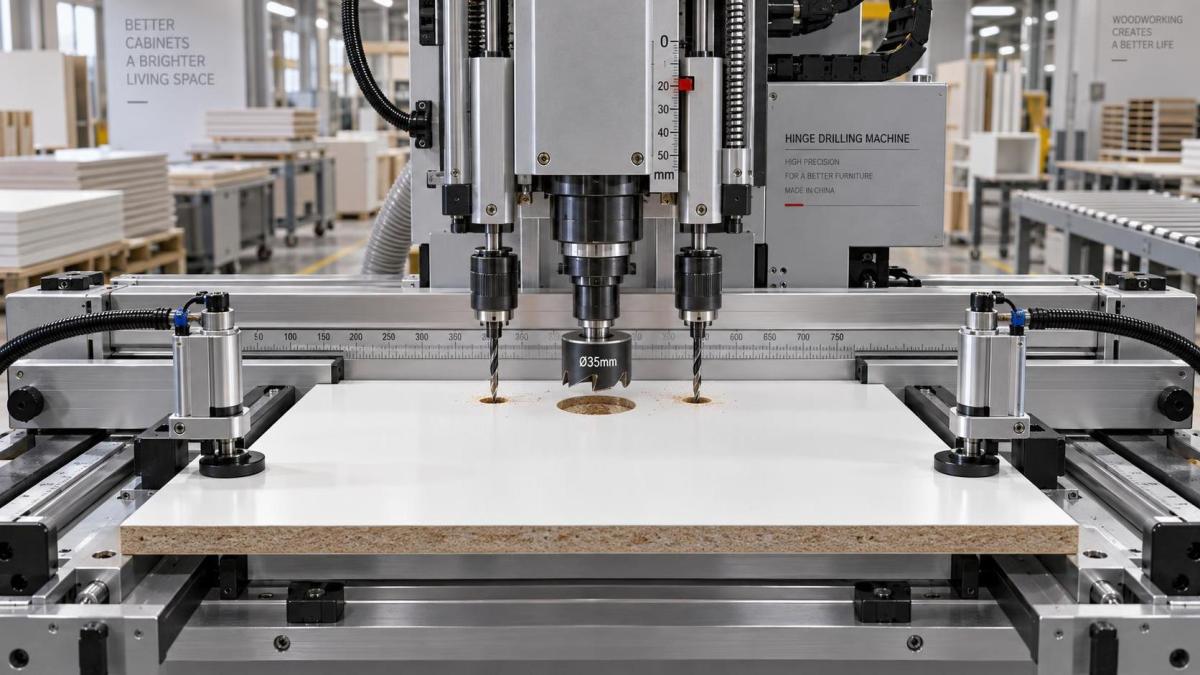
Практическая проверка состоит в том, чтобы просверлить последовательность панелей, снять и повторно загрузить их так, как это требуется в производстве, а затем измерить отступ центра чашки и расстояние между петлями от фактической базовой кромки. Измерение только диаметра отверстия или проверка одной первой детали мало говорит о контроле базирования.
Контроль глубины защищает как посадку петли, так и внешний вид панели
Точность глубины часто рассматривается как простая механическая регулировка, однако она напрямую влияет на качество продукции и отходы. Неглубокое отверстие под чашку диаметром 35 мм может помешать чашке петли сесть заподлицо, в результате чего дверца будет выглядеть правильно просверленной до установки фурнитуры. Чрезмерно глубокое отверстие уменьшает оставшуюся толщину материала и повышает риск сквозного пробития, проявления дефекта на лицевой стороне или ослабления поверхности — особенно на тонких дверях, материалах с низкоплотной сердцевиной или панелях с декоративными поверхностями.
Стабильный контроль глубины требует большего, чем читаемая шкала. Ограничитель глубины должен противостоять смещению при повторяющихся нагрузках сверления, а механизм подачи должен останавливаться стабильно, а не зависеть от переменного усилия оператора. Пневматическая подача может обеспечивать повторяемое движение при стабильном давлении и механических ограничителях, но покупателям следует уточнить, как ведет себя станок при изменении подачи воздуха в пределах рабочего диапазона. Оборудование с ручной подачей может подходить для меньших объемов или разнообразных работ, хотя в большей степени зависит от техники оператора.
Интерфейс шпинделя и сверла также влияет на конечную глубину. Биение инструмента, незатянутые патроны, изношенные цанги или неправильно установленные сверла могут изменить фактическую траекторию резания и оставить неровное дно отверстия. Для глухих отверстий под чашку требование состоит не только в том, чтобы не просверлить дверцу насквозь; необходимо сформировать чистую, предсказуемую выемку, обеспечивающую правильную посадку петли.
Настройки глубины должны легко проверяться после смены инструмента. Покупателю следует искать доступные точки регулировки, четкие механизмы фиксации и способ проверки настройки без необходимости многократных пробных сверлений. Станок, требующий частой разборки или неоднозначных ручных измерений для повторной установки глубины, добавляет скрытое время переналадки и повышает вероятность дефектов, зависящих от настройки.
Качество шпинделя влияет на геометрию отверстия, а не только на скорость резания
Сверло для чашки должно формировать чистое отверстие правильного размера с минимальными сколами на поверхности. Это зависит от конструкции и материала сверла, но состояние станка не менее важно. Чрезмерное биение шпинделя может увеличить или исказить отверстие, усилить выкрашивание кромок и ускорить износ режущего инструмента. В плитных материалах с меламиновой или шпонированной поверхностью плохие условия резания могут создать видимые дефекты, которые невозможно устранить регулировкой петли.
Жесткость шпинделя важна, поскольку сверлильная головка подвергается осевому усилию при врезании. Прогиб может влиять на перпендикулярность отверстия и качество поверхности, особенно если конструкция станка, каретка шпинделя или система направляющих имеют недостаточную жесткость. Небольшая угловая ошибка может быть незаметна при осмотре отдельной дверцы, но она способна повлиять на посадку чашки и направление работы петли после установки.
Попросите поставщиков уточнить конфигурацию шпинделей: количество головок, предусмотренный тип хвостовика сверла, способ фиксации, частоту вращения и процедуру замены подшипников или шпиндельных узлов. Для станка с несколькими сверлильными головками также необходима уверенность в том, что каждая головка сохраняет выравнивание относительно одной базы. В схеме с чашкой и направляющими отверстиями недостаточно, чтобы каждый шпиндель был исправен; взаимное расположение всех точек сверления должно оставаться стабильным.
Инструмент следует рассматривать как часть комплекса обеспечения точности, а не как второстепенный расходный материал. Высококачественное сверло для петель типа Forstner или специально разработанная расточная фреза все равно могут работать плохо, если они затуплены, повреждены или не соответствуют материалу плиты. В спецификациях закупки должны быть указаны предполагаемые материалы, ожидаемая геометрия чашки петли, совместимые размеры хвостовиков, а также то, включает ли предлагаемая цена станка инструмент производственного класса или только базовый стартовый комплект.
Зажим является характеристикой точности и средством обеспечения безопасности
Когда панель приподнимается, смещается или вибрирует во время сверления, возникающий дефект может проявляться как неправильно расположенное отверстие, вырыв материала, нестабильная глубина или наклонное отверстие. Поэтому конструкция зажима заслуживает такого же внимания, как и механизм позиционирования. Зажим должен прикладывать достаточное усилие без повреждения готовых поверхностей и контактировать с заготовкой в месте, предотвращающем ее поворот вокруг упора или ограничителя.
Для облицованных плит прижимные накладки не должны оставлять следов на чувствительных декоративных поверхностях. Для массива древесины или панелей переменной толщины ход зажима и диапазон регулировки должны допускать разумные отклонения без ненадежной фиксации. Пневматические системы должны иметь практическое регулирование давления; чрезмерное давление может повредить панели, а недостаточное давление снижает повторяемость.
Также важны блокировки. Цикл сверления не должен начинаться до надежной фиксации панели, а оператор не должен подвергаться воздействию движущихся сверл в нормальном режиме работы. Точные требования безопасности зависят от рынка назначения и конфигурации станка, однако при рассмотрении закупки следует определить, какая документация по соответствию, защитные ограждения, электрические компоненты, руководства и устройства аварийной остановки будут поставлены для предполагаемого рынка. При трансграничных закупках этот вопрос следует решать до отгрузки, а не рассматривать как деталь монтажа.
Точность переналадки может стоить дороже различий во времени цикла
Серийное производство редко означает одну схему петель для каждой дверцы. Высота дверей, количество петель, марки петель, отступы чашек, схемы крепления и толщины панелей могут меняться между заказами. Чем чаще происходят эти изменения, тем важнее становится быстрая и защищенная от ошибок переналадка.
Ручные станки могут быть эффективными при большом разнообразии продукции и умеренных объемах, при условии, что их шкалы, ограничители и системы фиксации понятны и надежны. Их риск заключается в ошибках переноса данных, неверных положениях ограничителей и отсутствии фиксации регулировки перед сверлением. Цифровые индикаторы или программируемое позиционирование могут сократить некоторые ошибки настройки, но создают другое требование: управление рецептами. Программы должны быть идентифицируемыми, защищенными от случайного редактирования и связанными с правильной спецификацией петли и ориентацией дверцы.
Для станков с регулируемыми сверлильными головками оцените, отсчитываются ли настройки от общей нулевой точки и может ли оператор проверить положения головок без независимого измерения каждой из них. Для CNC или оборудования с электронным управлением определите, как выполняется калибровка базы, что происходит после отключения питания и выдает ли контроллер сигналы тревоги при неисправностях позиционирования или пневматики. Цель не заключается в автоматизации ради самой автоматизации. Она состоит в обеспечении возможности воспроизводить правильную схему сверления после обычной переналадки без длительных проб и ошибок.
Точность должна быть задана применительно к фактической системе петель
«Сверление под петли» не является единой универсальной схемой. Скрытые петли различаются диаметром и глубиной чашки, расположением отверстий под винты, размерами отверстий под шканты, требованиями к отступу и диапазоном регулировки. Станок, выбранный только потому, что он сверлит чашку диаметром 35 мм, все же может не подходить для используемой на производстве фурнитуры.
Спецификация на закупку должна включать типовые чертежи петель или физические образцы и определять:
- диаметр чашки и требуемую глубину отверстия;
- расстояние от центра чашки до готовой кромки дверцы;
- диаметр, расстояние между центрами и глубину направляющих отверстий или отверстий под шканты;
- диапазон толщины дверей и материалы панелей;
- минимальные и максимальные размеры дверей;
- требуемое количество петель в зависимости от высоты дверцы;
- допустимые сколы кромки и размерные отклонения;
- требования к ориентации для левых, правых или зеркальных дверей.
Эта информация меняет оценку. Мастерская, сверлящая стандартные двери по стабильной схеме, может отдавать приоритет жестко фиксированным центрам и простоте эксплуатации. Производитель, часто меняющий конструкции, может принять более высокую стоимость оборудования с программируемым позиционированием при условии надежности и поддерживаемости процесса работы с программами станка. Ни один из подходов не является по своей сути более точным; точность — это способность стабильно выполнять требуемую схему в предусмотренных производственных условиях.
Заводская приемка должна проверять повторяемость, а не внешний вид
До выпуска поставщик и покупатель должны согласовать метод приемки с использованием соответствующего материала плиты, схемы петель и производственного инструмента. Испытание должно включать более одной панели и более одной последовательности операций. Оно должно подтверждать отступ чашки, расстояние между отверстиями, глубину сверления, качество отверстий и фактическую посадку выбранной петли.
Если предусмотрены транспортировка, монтаж и локальная сборка, процесс передачи также должен включать инструкции по повторной калибровке. Станки могут быть нарушены вследствие погрузочно-разгрузочных работ, неровности пола или ошибок монтажа. В документации должны быть указаны точки регулировки, потребности в смазке, спецификации инструмента, пневматические требования, электрические требования и рекомендуемые интервалы проверки. Доступность запасных частей для сверл, пневматических компонентов, переключателей, ремней, подшипников и оборудования управления напрямую влияет на возможность поддержания заявленной точности в течение срока службы станка.
Главная ошибка при закупке — оценивать станок для сверления под мебельные петли как покупку, основанную на скорости сверления. В серийном производстве корпусной мебели его экономическая ценность основывается на предсказуемой сборке: дверцы чисто принимают фурнитуру, выравниваются в пределах доступного диапазона регулировки петель и проходят по линии без ручной доработки. Поэтому стоит платить за те характеристики, которые сохраняют взаимосвязь между базой панели, схемой сверления, глубиной отверстий и фурнитурой петли, а не просто за характеристики, из-за которых цикл сверления выглядит быстрее в спецификации.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.