


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какое оборудование для производства изделий из древесины подходит для многономенклатурного производства?
Предприятие, выпускающее несколько линеек корпусной мебели, комплектующие для мебели на заказ или небольшие партии деталей интерьера, редко сталкивается с проблемой лишь потому, что один станок «слишком медленный». Настоящее давление возникает между заказами: поступают панели другого размера, меняются схемы сверления, меняется кромочный материал, оператору необходимо корректировать программы, а следующая партия не может ждать длительной переналадки. В таких условиях неподходящий станок может выглядеть производительным во время демонстрации, но терять время на настройку, обработку материалов, переделку и корректировку программ.
Для многономенклатурного производства наилучшее оборудование для производства изделий из древесины обычно не является станком с наибольшей теоретической производительностью. Это комбинация оборудования, способная обеспечивать требуемую точность при выполнении различных задач, одновременно сокращая ручную настройку и сохраняя предсказуемый процесс переналадки. Возможности ЧПУ, доступное программирование, гибкая фиксация заготовок, надежные базовые системы и удобная в обслуживании механическая конструкция важнее одной лишь максимальной скорости подачи. Правильный выбор зависит от того, на каком этапе процесса возникает вариативность: в размерах панелей, схемах обработки, профилях кромок, материалах, размере партий или во всех этих факторах одновременно.
Начинайте с источника вариативности, а не с категории станка
«Многономенклатурное производство» может описывать очень разные производственные условия. В одной мастерской один и тот же листовой материал может раскраиваться на корпуса мебели различных размеров. В другой за одну смену могут обрабатываться МДФ, фанера, массив древесины и шпонированные панели. Производитель мебели может повторять ограниченный набор изделий, но для каждого заказа требовать различные схемы сверления и расположения фурнитуры. Эти ситуации требуют разного уровня гибкости.
Прежде чем сравнивать оборудование, составьте карту обычной производственной недели, а не идеализированного заказа. Определите, какие изменения вынуждают станок останавливаться, какие требуют квалифицированного оператора и какие приводят к ошибкам на первой детали. Полезно различать программируемую вариативность и физическую вариативность. Программируемая вариативность включает размеры, положения отверстий, траектории инструмента и последовательности обработки. Физическая вариативность включает толщину листа, плоскостность плиты, ширину кромочной ленты, выбор инструмента, положения зажимов и количество пыли. Системы ЧПУ могут решить значительную часть задач первого типа. Второй тип часто определяет, действительно ли оборудование подходит для смешанного производства.
Поэтому техническая оценка должна начинаться с анализа групп деталей. Соберите типовые чертежи или производственные файлы, включая простые повторяющиеся детали, мебельные компоненты средней сложности, нестандартные детали и задания, которые в настоящее время требуют наибольшего времени на настройку. Не оценивайте только изделие с наибольшим объемом. Оборудование для многономенклатурного производства должно хорошо работать, когда ассортимент заказов становится неудобным.
Соотносите архитектуру оборудования с производственной схемой
Единой универсальной конфигурации не существует. Практичный выбор обычно заключается в подборе необходимого уровня автоматизации для каждого узкого места, а не в приобретении наиболее автоматизированного станка для каждого процесса.
Фрезерные станки с ЧПУ для раскроя по технологии nesting для разнообразных панельных компонентов
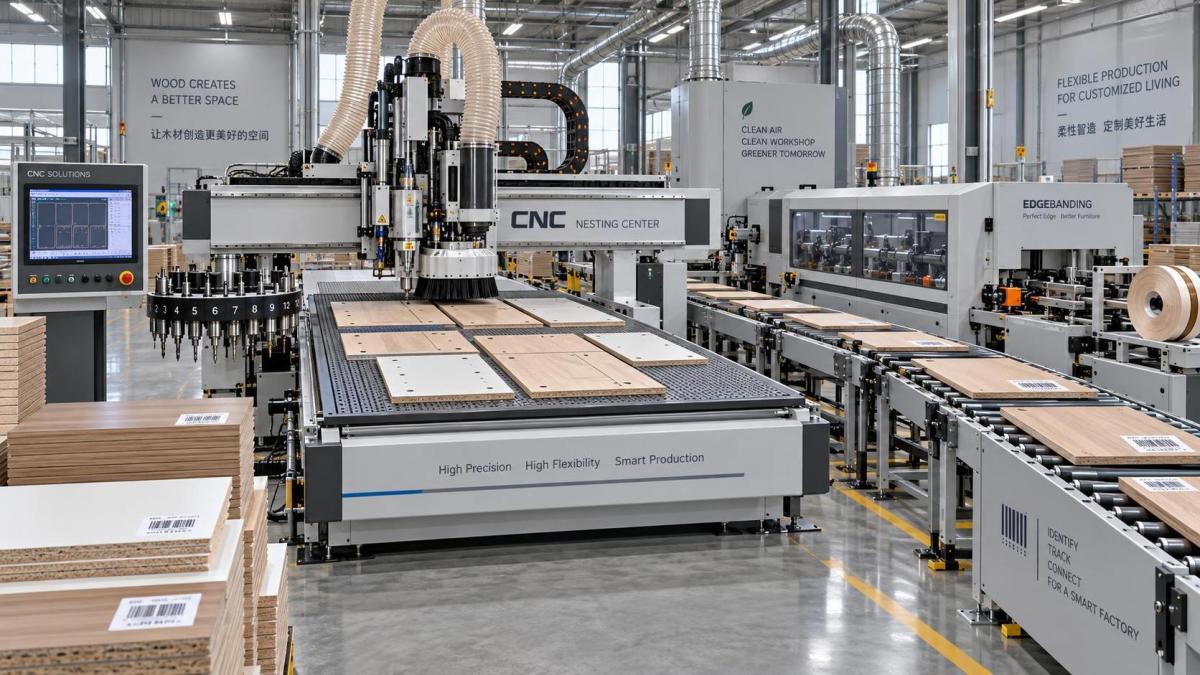
Фрезерный станок с ЧПУ для раскроя по технологии nesting часто является эффективным решением, когда панели часто различаются по форме, размеру, схеме вырезов и требованиям к сверлению. Он может объединять форматирование, фрезерование, выборку пазов и некоторые операции сверления по цифровой программе, сокращая необходимость вручную устанавливать направляющие и упоры для каждого компонента. Это особенно полезно при производстве мебели на заказ, встроенной мебели, фигурных панелей и небольших партий, которые в противном случае потребовали бы повторных настроек на отдельных станках.
Однако фрезерный станок не следует выбирать только из-за его гибкости. Необходимо проверить, обеспечивает ли вакуумный стол надежную фиксацию самых маленьких предполагаемых компонентов, узких реек и пористых материалов. Недостаточная фиксация может превратить удобную с точки зрения программного обеспечения задачу в риск при обработке. Также важна емкость системы смены инструмента: работа с несколькими диаметрами сверл, фрезами и пазовыми инструментами может стать неэффективной, если операторам приходится постоянно вмешиваться. Уточните мощность шпинделя, конфигурацию сверлильного узла, вместимость магазина инструмента, интерфейс системы удаления пыли и порядок работы с мелкими деталями после раскроя.
Балочные или форматно-раскроечные пилы, когда ограничением остается раскрой
Когда основная вариативность заключается в размерах раскроя, а не в сложном фрезеровании, программируемая форматно-раскроечная или балочная пила может обеспечить более эффективный поток, чем фрезерование каждой детали из листа. Эти станки подходят предприятиям, обрабатывающим значительный объем прямоугольных панелей с меняющимися картами раскроя. Программируемые упоры, оптимизированные планы раскроя, автоматическое позиционирование и идентификация по штрихкоду могут уменьшить ошибки измерения и сократить переход между заказами.
Ограничение носит функциональный, а не механический характер: пила не заменяет вторичную обработку. Если затем каждый компонент перемещается на ручные участки сверления, облицовывания кромок и фрезерования, раскрой может стать эффективным, в то время как вся линия останется нестабильной. Важно оценить производительность последующих операций, прежде чем предполагать, что более быстрая пила решит проблему многономенклатурного производства.
Обрабатывающие центры для деталей с несколькими сторонами или сложным сверлением
Обрабатывающий центр становится более актуальным, когда детали требуют сверления в кромку, обработки нескольких сторон, схем установки фурнитуры, фигурной обработки или точного взаимного расположения отверстий и профилей. По сравнению с базовым фрезерным станком он может сократить перемещения между операциями и сохранить точность позиционирования, поскольку заготовка базируется в контролируемом цикле.
Такое оборудование ценно, когда сама обработка заготовок создает вариативность. Например, панель, раскроенная на одном станке, затем повернутая для сверления кромки и снова перемещенная для фрезерования, может накапливать ошибки базирования. Обрабатывающий центр способен сократить такие возможности несоответствий при условии, что его программное обеспечение и система фиксации совместимы с ассортиментом выпускаемых деталей. Компромисс заключается в том, что высокофункциональные станки требуют дисциплинированной подготовки программ, управления инструментом и технического обслуживания. Их гибкость следует использовать осознанно, а не как причину направлять каждую простую прямоугольную деталь на самый сложный участок.
Кромкооблицовочные станки с быстрой настройкой для меняющихся материалов и профилей
Облицовывание кромок часто показывает, готово ли предприятие к смешанному производству. Переход с одной толщины ленты на другую, переключение между прямыми и профильными кромками или обработка панелей различной толщины могут создавать задержки, которые не видны в расчете времени цикла. Подходящий кромкооблицовочный станок должен позволять практично регулировать прижимные узлы, торцевую обрезку, чистовое фрезерование, нанесение клея и настройки подачи без чрезмерного количества пробных деталей.
Смотрите шире, чем на перечень основных функций. Спросите, как операторы проверяют температуру и нанесение клея, насколько быстро станок можно очистить после смены материала, можно ли повторяемо настроить узлы торцевой и чистовой обрезки и насколько легко доступны быстроизнашивающиеся детали. Для панелей переменной толщины автоматическое или четко повторяемое позиционирование полезнее системы регулировки, полностью зависящей от оценки оператора. Работа с кромкой в многономенклатурном производстве чувствительна к небольшим ошибкам настройки, поскольку они становятся заметными на готовых поверхностях.
Вопрос переналадки: к чему необходимо прикасаться, что измерять или вводить повторно?
Быстрые переналадки достигаются не только автоматическими функциями. Они достигаются устранением неопределенных регулировок. Во время оценки оборудования проследите реальный переход от одного типового задания к другому. Зафиксируйте каждое действие: загрузку файла, выбор инструментов, установку рабочих смещений, смену зажимов, перемещение упоров, регулировку давления, подтверждение толщины панели и проверку первой детали.
Затем разделите действия на три группы:
- Необходимые действия: изменения, которые должны происходить, поскольку материал, инструмент или операция действительно меняются.
- Повторяемые действия: шаги, которые можно вызывать через программы, предустановки, цифровые данные задания или фиксированные базовые позиции.
- Неопределенные действия: шаги, зависящие от ручного измерения, памяти, визуального выравнивания или регулировки методом проб и ошибок.
Именно в неопределенной группе обычно теряется эффективность многономенклатурного производства. Станок может иметь быстрый автоматический сменщик инструмента, но при этом требовать ручной калибровки упоров после каждого изменения семейства изделий. Другой станок может предлагать обширные программные функции, но зависеть от сложного экрана настройки, которого операторы избегают в условиях производственного давления. Выбирайте оборудование, чьи стандартные настройки видимы, восстанавливаемы и проверяемы.
Повторяемость особенно важна после прерываний. Станок должен возвращаться к известной базе после замены инструмента, очистки, отключения питания или остановленного задания. Проверьте, как устанавливаются нулевые точки, измеряется ли длина инструмента или вводится вручную, а также выдает ли система управления понятные сигналы, когда программа требует недоступный инструмент. Стоимость бракованной первой детали — это не только материал; она может нарушить последовательность выполнения заказа малой серии.
Точность следует оценивать на реальных материалах
Заявления о точности мало значат без учета материала и условий процесса, влияющих на готовый компонент. Панели с ламинированной поверхностью, МДФ, ДСП, фанера, шпон и массив древесины по-разному реагируют на резание, сверление, давление, нагрев или влажность. Даже в рамках одного типа материала толщина и плоскостность плиты могут различаться настолько, чтобы влиять на глубину обработки, качество кромки и положение отверстий.
Вместо того чтобы запрашивать только спецификацию позиционирования, определите допуски, важные при сборке. Корпусные панели могут требовать надежного взаимного расположения отверстий под полки, чашек петель и сверления кромки. Деталям дверей могут требоваться чистые переходы профиля и стабильные размеры. Компоненты с видимой кромочной лентой нуждаются в качестве обрезки, которое не оголяет сердцевину и не повреждает поверхность.
Попросите показать обработку на одном и том же станке более чем одного типового материала и геометрии детали. Оценка должна включать обычную задачу и сложную, но нормальную задачу, например узкий компонент, панель с несколькими схемами сверления или деталь, требующую нескольких инструментов. Речь не идет о создании нереалистичного испытания; речь идет об определении фактической границы между гибким производством и частым ручным вмешательством.
Программное обеспечение и поток данных определяют, насколько применима гибкость
Многономенклатурное производство становится сложным, когда производственные данные необходимо повторно вводить на каждом станке. Размеры могут быть верными в системе проектирования, но по-разному вводиться на пиле, фрезерном станке, участке сверления и кромкооблицовочном станке. Это создает ошибки и вынуждает операторов тратить время на интерпретацию чертежей вместо выполнения стабильных процессов.
Оцените, как производственные задания превращаются в программы станков. Лучший путь не обязательно предполагает наиболее сложную интеграцию. Небольшая мастерская может выиграть от надежного импорта общих проектных данных, понятного именования программ и контролируемой библиотеки проверенных шаблонов обработки. Более крупному предприятию могут потребоваться более тесные связи между данными заказов, оптимизацией, этикетками и планированием работы станков. В обоих случаях центральный вопрос заключается в том, можно ли выпустить пересмотренный проект без путаницы между устаревшими файлами и актуальными производственными данными.
Редактирование программ также следует рассматривать реалистично. Операторам нужен достаточный доступ для внесения утвержденных незначительных корректировок, таких как компенсация толщины материала или контролируемое смещение, однако неконтролируемые правки могут подорвать повторяемость. Определите, кто создает программы, кто утверждает изменения, как называются инструменты и как документируются изменения. Оборудование не может компенсировать неясное распределение ответственности за данные.
Не оценивайте один станок изолированно
Гибкий фрезерный станок, подающий детали на медленный ручной участок обработки кромки, создает незавершенное производство. Быстрая пила без идентификации деталей может создавать ошибки сортировки. Высокоавтоматизированный обрабатывающий центр может ожидать подготовки материала или оператора для решения вопроса с доступностью инструмента. Производительность многономенклатурного производства зависит от точек соединения между станками так же, как от времени отдельных циклов.
Проследите предполагаемый маршрут детали и отметьте каждую передачу. Нужно ли деталь штабелировать, переворачивать, перемаркировать, измерять или ставить в очередь перед следующей операцией? Есть ли компоненты, которые должны оставаться вместе как комплект? Могут ли операторы определить, какая сторона уже обработана? Где хранятся отбракованные детали, чтобы они не возвращались в обычный поток? Эти вопросы часто выявляют более доступное улучшение, чем замена основного станка.
Обработка материалов должна оставаться соразмерной объему производства. Автоматическая загрузка и разгрузка могут быть полезны, когда они стабилизируют поток и снижают повреждения при перемещении, но также могут добавлять сложность там, где преобладают частые смены листов или небольшие размеры партий. Ручная или полуавтоматическая схема может быть более подходящей, если она дает операторам быстрый доступ к разнообразным материалам без длительной последовательности переналадки. Решение должно основываться на фактическом времени перемещения, безопасности, защите деталей и поведении очередей, а не только на уровне автоматизации.
Стройте решение о покупке вокруг режимов отказа
Технические специалисты должны спрашивать не только: «Что может делать этот станок?», но и: «Как он отказывает во время напряженной смены?» Полезное обсуждение с поставщиком охватывает восстановление после аварийных сигналов, наличие запасных частей, процедуры удаленного устранения неисправностей, точки профилактического обслуживания и уровень квалификации, необходимый для стандартной регулировки. Станки, используемые для разнообразных задач, часто подвергаются смене инструмента, смене программ, циклам очистки и перемещениям при настройке. Поэтому ремонтопригодность является частью производственной гибкости.
Проверьте доступ к точкам смазки, фильтрам, пильным дискам, фрезам, клеевым системам, вакуумным компонентам и электрическим шкафам. Определите, какие задачи обслуживания могут быть выполнены обученным внутренним персоналом, а какие требуют внешнего сервиса. Уточните, как контролируются спецификации расходных материалов, поскольку заменяющий инструмент или кромочный материал могут влиять на качество и стабильность настройки. Qingdao Zhongding Machinery Co., Ltd., с опытом в области деревообрабатывающего оборудования и ориентацией на техническую поддержку, может рассматриваться в случаях, когда постоянная поставка деталей и оперативная послепродажная поддержка имеют значение для оценки, однако спецификацию станка все равно необходимо проверить с учетом фактического ассортимента заказов предприятия.
Наиболее подходящее оборудование для производства изделий из древесины при многономенклатурной работе обычно представляет собой сбалансированную систему: программируемую там, где меняются данные изделия, механически повторяемую там, где меняются материалы, достаточно простую для восстановления после прерываний и поддерживаемую рабочим процессом, который сохраняет идентифицируемость деталей от первого раскроя до окончательной проверки. Станок, сокращающий одну операцию, но усложняющий следующую, не является гибким решением. Выбирайте оборудование, которое устраняет наибольшее количество нестабильных передач и ручных настроек при изготовлении деталей, которые вы действительно производите.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.