


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Сколько инструментальных гнёзд требуется для фрезерного станка с ЧПУ и автоматической сменой инструмента?
Для фрезерного станка с ЧПУ и автоматической сменой инструмента должно быть достаточно доступных позиций для инструментов, необходимых для выполнения запланированных работ между плановыми остановками для переналадки, а также обоснованный резерв для запасных инструментов и подтверждённых будущих операций. Магазин на 8 позиций может подойти для стабильного, ограниченного набора инструментов; 12 позиций обеспечивают большую гибкость, если на одном станке выполняют несколько семейств работ; магазины большей ёмкости актуальны, когда для обработки разнообразных профилей и специальных инструментов или для производства без оператора требуется держать загруженными больше инструментов.
Практическая проблема возникает, когда производственный график переключается со стандартных мебельных панелей на фрезерованные дверцы или детали из массива дерева. Для каждой работы по отдельности станку может хватать гнёзд, но для совокупного графика их уже может быть недостаточно. Тогда операторам приходится останавливаться, чтобы менять оправки, проверять данные об инструменте и сверять следующую программу. Покупка магазина максимальной ёмкости не всегда решает проблему: сначала определите, какие инструменты должны быть доступны одновременно и можно ли фактически использовать заявленную ёмкость с этими инструментами.
Считайте инструменты, которые должны оставаться загруженными, а не те, которыми вы владеете
Полный запас фрез мастерской — не лучшая отправная точка для выбора ёмкости магазина. Одни фрезы являются альтернативами, другие нужны для редко заказываемых изделий, а третьи можно менять во время уже запланированной переналадки. Для расчёта важно определить набор инструментальных сборок, необходимых на протяжении запланированного производственного периода.
Определите продолжительность этого периода до сравнения коммерческих предложений. Это может быть одна партия, смена с несколькими типами изделий или работа без оператора. Мастерская, группирующая похожие работы, может обходиться меньшим количеством постоянно загруженных инструментов, чем предприятие, принимающее разнородные заказы по мере поступления, даже если оба выпускают похожую продукцию.
Составьте перечень инструментов на основе фактических программ обработки или предлагаемых технологических процессов. Запишите фрезу, оправку, операцию, материал и необходимость постоянной загрузки инструмента. Считайте полные инструментальные сборки, а не только названия фрез: фрезы с одинаковой геометрией могут требовать отдельных оправок, если различия в вылете или требованиях к наладке не позволяют использовать их совместно на практике.
- Основные инструменты: сборки, регулярно используемые в рамках запланированного графика.
- Инструменты для отдельных работ: фрезы, необходимые для конкретных профилей, соединений, материалов или операций чистовой обработки.
- Запасные инструменты: дубликаты, которые система управления и производственный процесс действительно могут использовать, когда основной инструмент достигнет установленного предела.
- Подтверждённые дополнения: инструменты для изделий или операций, уже включённых в инвестиционный план.
Не выделяйте отдельное гнездо автоматически для каждой операции сверления. Если у станка есть отдельный сверлильный узел, поддерживаемые им операции могут не занимать позиции магазина. И наоборот, сверление инструментами, установленными в шпинделе, необходимо учитывать. Сравнивайте комплектацию станка целиком, а не только ёмкость магазина.
Переведите производственный план в требование к ёмкости
Для планирования можно использовать следующее соотношение:
Требуемое количество доступных позиций = количество различных инструментальных сборок, необходимых в течение производственного периода + необходимое количество запасных сборок + обоснованный резерв на расширение.
Это метод расчёта ёмкости, а не универсальная спецификация. Резерв на расширение должен учитывать конкретные потребности, а не произвольный процент. Запланированный ассортимент дверей, для которого нужны два дополнительных профиля, — более веское обоснование, чем общее предположение о возможном расширении бизнеса.
В приведённом ниже гипотетическом перечне инструментов показан расчёт для смешанного графика деревообработки. Это не рекомендуемый комплект инструментов: их выбор зависит от материала, геометрии деталей, способа закрепления заготовок и стратегии обработки.
В этом примере требуется девять доступных позиций. Комплектация на 8 позиций потребует изменить набор инструментов, график или спецификацию станка. Вариант на 12 позиций позволит разместить указанные инструменты, если их габариты не делают соседние позиции недоступными. Переходить на магазин большей ёмкости нет оснований, если дополнительные требования этого не оправдывают.
Когда подходят магазины на 8, 12 позиций и большей ёмкости
Это категории для оценки, а не гарантия производственных возможностей. Станка с восемью позициями может быть достаточно даже для требовательного, но повторяющегося процесса. Станок на 12 позиций всё равно может оказаться ограниченным, если при частой смене изделий требуется много разных профилей.
Разнообразие материалов имеет значение только в том случае, если оно меняет требования к инструментам. Обработка MDF, фанеры и массива дерева не означает автоматически, что нужны три полных комплекта инструментов. Однако требования к качеству кромки, абразивные материалы, геометрия фрез и управление износом могут потребовать отдельных сборок. Пусть необходимость в них определит технологический процесс.
Номинальные позиции не всегда являются доступными
В коммерческом предложении может быть указано количество позиций магазина без пояснений о том, как размещение самых крупных инструментов влияет на их доступность. Для крупногабаритных фрез может потребоваться оставлять пустыми соседние гнёзда. Для длинных или тяжёлых сборок также могут действовать ограничения, связанные с зазорами в магазине, фиксацией оправки, пределами шпинделя или механизмом смены.
Запросите схему размещения с использованием предполагаемого набора инструментов. Для каждой сборки уточните максимально допустимые диаметр, длину и массу, а также любые ограничения на использование соседних гнёзд. Магазин с номинальными 12 позициями, в котором нельзя разместить весь ваш комплект инструментов, не равнозначен магазину с 12 позициями без ограничений.
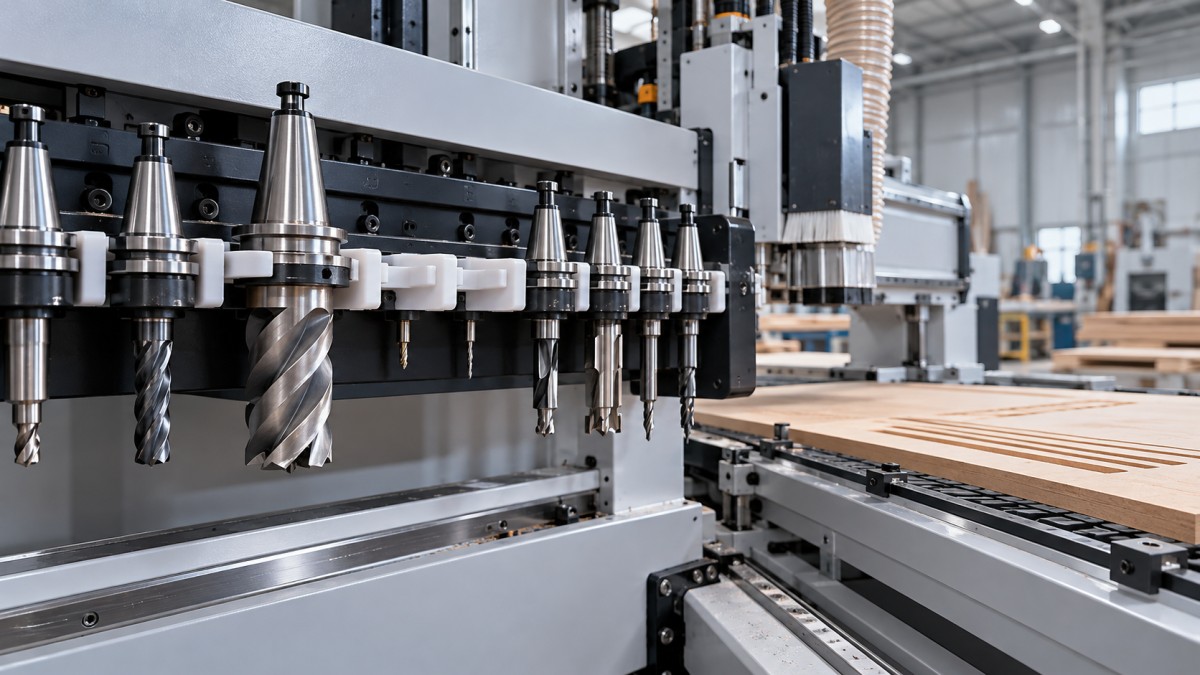
Также уточните, относится ли указанное количество к гнёздам магазина или используется другая методика подсчёта ёмкости. Узнайте, как управляется инструмент, находящийся в шпинделе во время смены, и требуется ли пустое гнездо для приёма инструмента в предполагаемой последовательности работы. Не считайте дополнительную позицию доступной только потому, что инструмент может оставаться в шпинделе.
Совместимость специальных угловых головок необходимо подтверждать отдельно. Их использование может зависеть от механических интерфейсов, ориентации, зазоров, функций системы управления и одобрения производителя. Наличие свободного гнезда не подтверждает совместимость.
Ёмкость и скорость смены инструмента решают разные задачи
Дополнительные гнёзда сокращают ручное вмешательство только тогда, когда нужных инструментов иначе не хватало бы. Они не уменьшают количество запрограммированных смен и не гарантируют сокращения времени автоматической смены. На длительность остановки могут влиять расположение магазина, перемещение осей, безопасные позиции подхода и процедуры измерения инструмента.
Сравнивайте линейные магазины, а также роторные или карусельные системы на примере репрезентативных программ, а не только по типу компоновки. Важно, как предложенная система подводит, меняет и проверяет инструменты, используемые в вашем производстве. Ни один из вариантов не является универсально более быстрым или подходящим.
Попросите поставщиков отдельно указать механическое время смены и полную длительность остановки программы. Перемещение в позицию смены, замедление шпинделя, возобновление работы и любые измерительные операции могут не входить в указанное время смены.
Если программы предусматривают частую смену инструментов, запросите сравнение циклов для одинаковых деталей, инструментов и условий обработки. Если для партии требуется лишь несколько инструментов, но семейство изделий часто меняется, более серьёзной проблемой может быть частота переналадки.
Проверьте, окупятся ли дополнительные позиции
Начните с ручных остановок, которые действительно можно устранить, увеличив ёмкость магазина. Отделите замену фрез из-за износа от смен, вызванных недостаточной ёмкостью. Дополнительные гнёзда не избавят от необходимости заменять изношенный инструмент, если не настроен совместимый процесс использования запасного инструмента.
- Определите остановки, связанные с ёмкостью. Зафиксируйте, какой необходимой сборки не хватало и почему её нельзя было оставить загруженной.
- Измерьте полную длительность остановки. Учтите безопасный доступ, замену оправки, проверку данных об инструменте, необходимые измерения и проверки перед возобновлением работы.
- Проверьте альтернативы при планировании. Группировка похожих работ может устранить некоторые смены без увеличения ёмкости магазина.
- Сравните сэкономленные затраты с дополнительными расходами на владение. Учтите увеличение стоимости магазина, оправки, фрезы, затраты на наладку и соответствующие требования к техническому обслуживанию.
Используйте собственные замеры времени и производственных затрат, а не общие заявления об экономии. Учитывайте только те остановки, которые исчезнут при большей комплектации. Смена, уже выполненная во время другой неизбежной переналадки, может почти не добавить простоев.
Работу без оператора следует оценивать строже. Все инструменты, необходимые для программ в очереди, должны быть доступны, а предусмотренная стратегия использования запасных инструментов должна работать в системе управления. Дополнительные гнёзда сами по себе не обеспечивают управление ресурсом инструмента, обнаружение поломки или автоматический выбор инструмента-дублёра. Эти функции нужно отдельно указать в спецификации и проверить.
Укажите доступную ёмкость в спецификации закупки
Требования к закупке должны точнее описывать ожидаемый результат, чем формулировка «ATC на 12 инструментов». Приложите предлагаемый перечень инструментов, укажите производственный период, который он охватывает, и предельные габариты сборок. Попросите поставщика подтвердить, какие гнёзда занимает каждый инструмент и какие ограничения действуют для предлагаемой комбинации.
Запросите демонстрацию или согласуйте приёмочное испытание на репрезентативных работах, которое не потребует незапланированной ручной смены оправок. Испытание должно включать самый крупный соответствующий инструмент и фактическую последовательность смены, а не только магазин, заполненный небольшими одинаковыми оправками. Номера инструментов, коррекции и ссылки в программах должны оставаться согласованными на протяжении всего испытания.
При планировании будущего расширения отличайте свободную ёмкость от обещания модернизации. Уточните, потребует ли добавление позиций в будущем изменений магазина, ограждения, конфигурации системы управления или конструкции станка. Получите письменное подтверждение допустимого объёма доработок, а не рассчитывайте, что модернизация будет простой.
Выберите наименьшую конфигурацию, которая вмещает проверенный набор постоянно используемых инструментов, необходимые запасные инструменты и конкретно определённые дополнения без ущерба для зазоров или рабочего процесса. Если этому условию соответствуют восемь позиций, для увеличения ёмкости нужно отдельное экономическое обоснование. Если для графика требуется девять доступных позиций, укажите конфигурацию, которая гарантированно размещает все девять инструментов, а не просто следующую большую цифру в рекламном буклете.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.