


Выбирайте обработку с позиционированием, если каждую поверхность можно обрабатывать при неподвижной поворотной оси. Одновременное движение требуется, когда резание предполагает согласованное перемещение поворотной и линейных осей.
При выборе 4-осевого ATC-фрезерного станка с ЧПУ решение зависит прежде всего от геометрии детали. Само по себе количество осей не определяет, какие изделия можно изготовить на станке.
Обработка с позиционированием подходит для многих операций по обработке деревянных деталей с нескольких сторон, а одновременная обработка позволяет выполнять непрерывные контуры. Это различие влияет на возможности системы ЧПУ, требования к CAM, доступ инструмента и длительность цикла.
Для технических специалистов приоритетом является проверка всего процесса обработки. В этом руководстве объясняется, какой тип движения подходит для ваших деталей и какие характеристики следует тщательно проверить.
Сначала выясните, как именно работает четвёртая ось станка
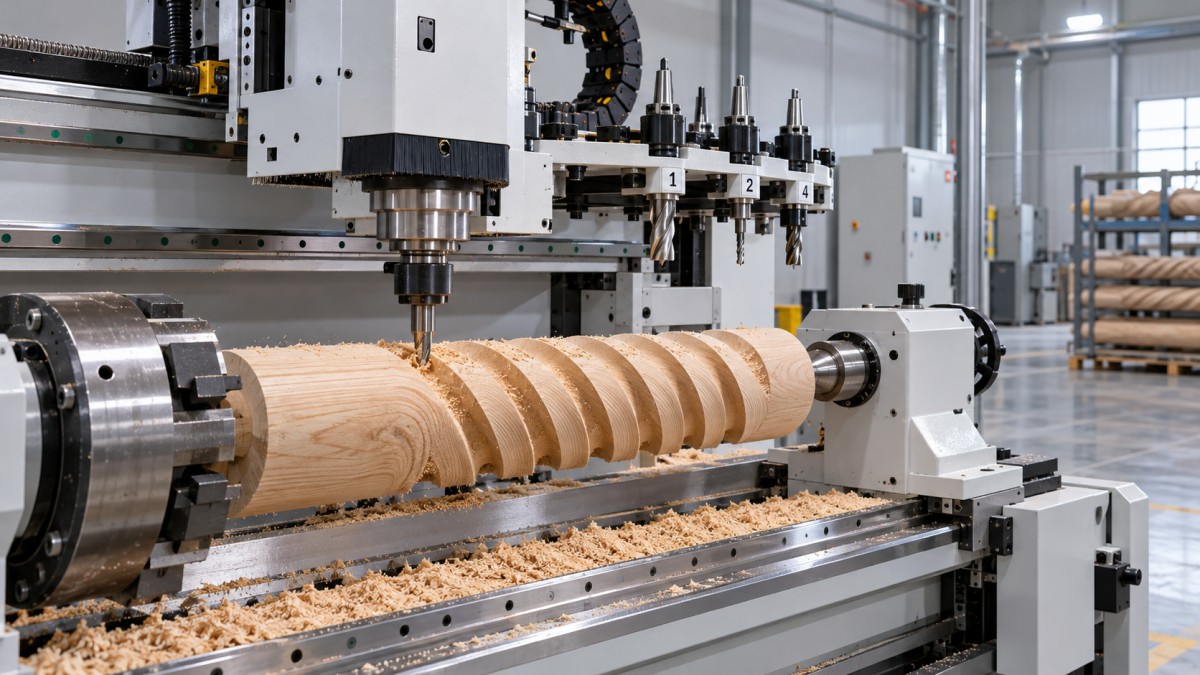
Четвёртая ось может поворачивать заготовку между патроном и задней бабкой либо наклонять шпиндельную головку. Эти варианты обеспечивают разные возможности доступа и программирования.
Поворотная ось заготовки обычно используется для обработки стоек, ножек и цилиндрических заготовок по окружности. Наклонная головка меняет угол подвода инструмента к заготовке.
Ни один из этих вариантов сам по себе не обеспечивает одновременную обработку. Станок может иметь четыре управляемые оси, но позволять перемещать поворотную ось только между операциями резания.
Попросите поставщика указать конфигурацию осей, пределы перемещения и поддерживаемые режимы интерполяции. Запросите подтверждение того, сколько осей могут перемещаться одновременно во время резания.
Также уточните, входит ли поворотный узел в стандартную комплектацию, предлагается как опция или заменяет другую конфигурацию. По фотографиям изделия редко можно достоверно установить эти детали.
Автоматическая смена инструмента выполняет смену инструмента между операциями. Она не определяет, может ли поворотное движение согласовываться с линейным во время резания.
Когда обработки с позиционированием достаточно для ваших деревянных деталей?
При обработке с позиционированием заготовку или шпиндельную головку поворачивают на заданный угол, а затем фиксируют в этом положении, пока линейные оси выполняют резание.
Например, на мебельной стойке могут потребоваться пазы на четырёх гранях. Станок может обработать одну грань, повернуть деталь на девяносто градусов и повторить операцию.
К аналогичным задачам относятся сверление под углом, врезные соединения на нескольких гранях, плоские рельефные панели вокруг стойки и обработка элементов, доступных из ограниченного числа фиксированных положений.
Позиционирование позволяет сократить ручную переустановку и сохранить единую базу установки. Эффективность зависит от надёжности крепления заготовки, точности позиционирования поворотной оси и достаточного доступа к каждому элементу.
Часто это практичный выбор, если существующие детали состоят преимущественно из отдельных плоских граней. Программирование и проверка также могут соответствовать освоенным рабочим процессам трёхосевой обработки.
Однако обработка с позиционированием не гарантирует плавного сопряжения поверхностей между разными положениями. Небольшие ошибки позиционирования, прогиб инструмента или неодинаковый припуск могут оставить видимые следы перехода.
Прежде чем выбирать обработку с позиционированием, проверьте каждую критически важную поверхность. Убедитесь, что каждый элемент можно обработать из доступного фиксированного положения без столкновений и недопустимых следов сопряжения.
Какие элементы действительно требуют одновременного движения?
При одновременной четырёхосевой обработке вращение согласуется с выбранными линейными осями во время резания. Изменение углового положения становится частью самой запрограммированной траектории инструмента.
Типичные примеры — непрерывные винтовые канавки, спиральные орнаменты и рельефные узоры, проходящие по цилиндрическим заготовкам. Для обработки таких элементов может потребоваться вращение на протяжении всего прохода.
В таких случаях многократное индексирование может разделить поверхность на отдельные зоны обработки. Одновременное движение позволяет выполнить более непрерывную траекторию с меньшим числом границ перехода.
Тем не менее, скульптурный вид поверхности сам по себе не доказывает необходимость одновременного движения. Некоторые криволинейные поверхности можно обрабатывать обычным трёхосевым способом при фиксированных положениях.
Аналогично, возможность одновременной четырёхосевой обработки не означает, что на станке можно изготовить любую сложную форму. Одна степень свободы вращения не обеспечивает ориентацию инструмента, доступную на пятиосевом станке.
Глубокие поднутрения, закрытые элементы и меняющиеся требования к доступу могут по-прежнему требовать специального инструмента, другой установки или иной конструкции станка. Оцените доступность обработки до сравнения заявленных характеристик качества поверхности.
Попросите специалиста по CAM проанализировать характерную геометрию и определить, где вращение необходимо во время резания. Такой анализ убедительнее сравнения количества осей.
Сравните оба режима с фактическими производственными требованиями
Используйте приведённое ниже сравнение для предварительного отбора станков, а затем проверьте выводы на собственных деталях. Особенности конструкции конкретного станка могут изменить практический результат.
Сравнение должно отражать типичный состав вашей продукции. Выполнение редких сложных операций можно поручать стороннему подрядчику, тогда как частая обработка контуров с поворотом может оправдать инвестиции в одновременную обработку.
Отделите необходимые возможности от потенциальной потребности в будущем. Дополнительная функция оправдывает затраты, когда устраняет подтверждённое производственное ограничение или отвечает обоснованному будущему требованию.
Какие характеристики системы ЧПУ и CAM необходимо проверить?
Начните с письменного подтверждения наличия одновременной интерполяции в предлагаемой конфигурации. В линейке систем ЧПУ могут быть опции, которые не включены в лицензию, приобретённую вместе со станком.
Уточните, какие линейные оси могут работать совместно с поворотной осью и действуют ли ограничения перемещения. Попросите провести демонстрацию по программе с непрерывным поворотным движением во время резания.
Для обработки с позиционированием система CAM должна поддерживать соответствующие установки и безопасное перемещение в новое положение. Для одновременной обработки она должна формировать траектории, подходящие для фактической конфигурации поворотной оси.
Постпроцессор преобразует эти траектории в команды станка. Проверьте поддержку направления вращения, соглашений об углах, команд подачи, отводов инструмента и необходимой раскрутки оси.
Особое внимание уделите управлению подачей при вращении. В зависимости от системы ЧПУ и постпроцессора для согласованных перемещений может потребоваться подача с учётом времени выполнения обратной кинематики или другой поддерживаемый способ управления скоростью подачи.
Для конфигураций с наклонной головкой уточните, как учитываются длина инструмента и геометрия точки поворота. В зависимости от конструкции компенсация может выполняться средствами системы ЧПУ, постпроцессора или обоих компонентов.
Не следует полагать, что для каждой четырёхосевой операции требуются одинаковые функции компенсации. Попросите поставщика объяснить фактический способ и продемонстрировать его точность.
Включите в коммерческое предложение лицензии на программное обеспечение, проверку постпроцессора, обучение и ввод в эксплуатацию. Эти расходы могут определить, станет ли внешне укомплектованный станок производительным после поставки.
Обеспечат ли механика, инструмент и крепление заготовки требуемые результаты?
Возможности системы ЧПУ не компенсируют недостаточную жёсткость или ненадёжное крепление заготовки. Оцените поворотный привод, подшипники, схему крепления и способ поддержки при характерных нагрузках резания.
При обработке с позиционированием выясните, как поворотная ось удерживает положение. В одних станках используется механический зажим или тормоз, в других — удерживающий момент сервопривода.
Для одновременной обработки оцените плавность работы при низких скоростях вращения, доступный крутящий момент, люфт и поведение при смене направления. Эти характеристики могут влиять на видимое качество поверхности.
Уточните, как измеряются точность позиционирования и повторяемость, и отличайте эти показатели от разрешения. Малые заданные перемещения не гарантируют столь же малых ошибок обработки.
Длинные мебельные ножки и тонкие стойки могут прогибаться даже при точном позиционировании поворотной оси. Поэтому важно учитывать выравнивание задней бабки, расположение опор и стратегию резания.
Проверьте рабочую зону обработки с установленными патроном, задней бабкой, держателем инструмента и вытяжным кожухом. Номинальный диаметр поворотной оси не определяет размеры области, в которой можно выполнять обработку без столкновений.
Важен и вылет инструмента. Более длинный инструмент может обрабатывать углублённые элементы, но увеличивает прогиб, а более короткий инструмент может потребовать дополнительных положений или не обеспечить доступ к некоторым участкам геометрии.
Проверьте автоматическую смену инструмента при характерной длине инструментов и положениях поворотной оси. Безопасные зазоры должны сохраняться при индексировании, резании, отводе инструмента и его смене.
Как сравнить длительность цикла и совокупную стоимость владения?
Одновременное движение не обязательно быстрее. Для раздельных граней обработка с позиционированием может быть эффективной и при этом не требовать постоянного ускорения поворотной оси и более сложных расчётов траектории.
При обработке контуров по окружности одновременное движение может сократить число переустановок и объём ручной доводки. Преимущество зависит от геометрии, характеристик поворотной оси, ограничений подачи и требуемого качества поверхности.
Сравнивайте полные производственные циклы, включая загрузку, базирование, смену инструмента, индексирование, обработку, выгрузку и контроль. Учитывайте шлифование или сопряжение поверхностей, необходимые для достижения заданного внешнего вида.
В расчёте следует учитывать время программирования, особенно для небольших партий. Сокращение цикла обработки может дать лишь небольшую экономию, если время на подготовку и проверку существенно возрастает.
Оцените годовой эффект с учётом реалистичного объёма производства, экономии трудозатрат, сокращения повторной обработки и дополнительных расходов на программирование. При необходимости вычтите регулярные расходы на программное обеспечение, обслуживание и обучение.
Для предварительного расчёта окупаемости разделите дополнительные затраты на установку на предполагаемую годовую чистую экономию. Используйте консервативные допущения и не учитывайте неопределённые будущие заказы.
Уточните у поставщика наличие запасных частей, технической поддержки и порядок обслуживания поворотного привода. Время восстановления после неисправности влияет на эксплуатационную ценность не меньше, чем закупочная цена.
Что должно входить в содержательное приёмочное испытание у поставщика?
Предоставьте файл характерной детали, спецификацию материала, критические размеры и требования к качеству поверхности. Выберите элементы, позволяющие выявить ограничения, наиболее важные для ваших производственных требований.
Для обработки с позиционированием включите элементы на нескольких гранях и проверьте их взаимное расположение. Осмотрите переходные участки, где отдельно обработанные поверхности должны аккуратно сопрягаться.
Для одновременной обработки включите непрерывное резание с поворотом и соответствующие смены направления. Проверьте однородность поверхности, отклонения размеров и следы, связанные с изменением направления вращения.
Потребуйте провести демонстрацию с предлагаемыми системой ЧПУ, рабочим процессом CAM, постпроцессором, инструментом и креплением заготовки. Зафиксируйте все различия между демонстрационным оборудованием или программным обеспечением и конфигурацией, указанной в предложении.
Измерьте общую длительность цикла и зафиксируйте необходимость ручного вмешательства. Успешная демонстрация обработки должна подтвердить воспроизводимый рабочий процесс, которым операторы смогут пользоваться после обучения.
До заказа согласуйте измеримые критерии приёмки. Укажите допуски размеров, методы контроля, допустимые дефекты поверхности и условия испытания станка.
Выберите тип движения, обоснованный вашими деталями
Выбирайте обработку с позиционированием, если ваши детали можно обработать из доступных фиксированных положений, а достигнутые точность, качество поверхности и длительность цикла соответствуют документированным производственным требованиям.
Выбирайте одновременное движение, если для обработки важных элементов необходимо согласованное вращение или если испытание характерной детали подтверждает существенное улучшение всего процесса.
При обсуждении 4-осевого ATC-фрезерного станка с ЧПУ с компанией Qingdao Zhongding Machinery предоставьте чертежи, сведения о материалах, размеры партий и критерии приёмки для оценки конкретной конфигурации.
Наиболее обоснованное решение о покупке учитывает геометрию, подтверждённые возможности станка и экономику производства. Чётко сформулируйте требуемый характер резания, а затем подтвердите его представительским приёмочным испытанием.