


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какие приемочные испытания должен проводить производитель фрезерных станков с ЧПУ и автоматической сменой инструмента?
Прежде чем одобрить отгрузку фрезерного станка с ЧПУ и автоматической сменой инструмента, потребуйте документально подтверждённых испытаний точности позиционирования, повторяемости, надёжности смены инструмента, характеристик шпинделя, закрепления заготовки, качества обработки и защитных функций. Производитель фрезерного станка с ЧПУ и ATC должен подтвердить соответствие согласованным критериям приёмки на конфигурации станка, с оснасткой и материалами, предназначенными для производства, а не просто изготовить один эффектный образец.
Демонстрационная панель может выглядеть приемлемо, скрывая при этом непостоянство коррекции длины инструмента, недостаточное удержание вакуумом или отклонение размеров после прогрева. Эти проблемы могут проявиться только при многократной обработке деталей корпусной мебели или длительном раскрое вложенных заготовок, приводя к браку, прерыванию циклов и небезопасным условиям работы. Поэтому приёмочные испытания должны сочетать измерение характеристик станка с репрезентативными производственными испытаниями.
Согласуйте протокол приёмки до начала испытаний
Заводские приёмочные испытания, или FAT, должны быть договорной проверкой, а не неформальной демонстрацией. Укажите станок по серийному номеру и зафиксируйте версию системы ЧПУ, конфигурацию шпинделя, магазин инструмента, вакуумное оборудование и установленные опции. Замена шпинделя, насоса или конфигурации системы управления может сделать предыдущие результаты нерелевантными.
Для каждого испытания определите методику, условия работы, измерительный прибор, предельные значения приёмки и необходимые подтверждающие материалы. Не принимайте «высокую точность» или «плавную работу» в качестве критериев успешного прохождения. Предельные значения должны соответствовать спецификации закупки и требованиям применения; для станка, изготавливающего стандартные детали корпусной мебели, могут потребоваться иные проверки, чем для станка, обрабатывающего плотно сопрягаемые соединения.
- Условия измерений: Зафиксируйте выверку станка по уровню, условия окружающей среды, процедуру прогрева, а также то, проводятся ли измерения без нагрузки или во время резания.
- Производственные условия: Укажите марку и толщину материала, фрезы, подачи, частоты вращения шпинделя, глубины резания и конфигурацию вакуумных зон.
- Выборка: Согласуйте места измерений, количество повторов, циклы смены инструмента и длительность испытания на выносливость до получения результатов.
- Действия при отказах: Определите, какие случаи требуют исправления, повторного испытания или приостановки отгрузки, а также кто уполномочен разрешить отгрузку.
Измерительное оборудование должно иметь подходящее разрешение и действующие документы о калибровке. Если указано применение признанного стандарта испытаний, назовите применимую редакцию и процедуру, а не ограничивайтесь общим заявлением о проведении испытаний по «международным стандартам».
Отделите точность осей от точности готовых деталей
Обработанный образец не позволяет изолированно оценить точность позиционирования станка. На результат влияют прогиб фрезы, перемещение материала, биение шпинделя и настройки траектории инструмента. Запросите прямые измерения осей наряду с испытаниями обработки, чтобы можно было установить источник отклонений.
Позиционирование, повторяемость и реверсирование
Производитель должен измерить погрешность позиционирования в нескольких точках рабочего хода каждой оси, подходя к заданным положениям с обоих направлений. Повторные возвраты в те же целевые положения показывают повторяемость; различия при подходе с противоположных направлений выявляют влияние реверсирования, которое может быть незаметно при испытании только в одном направлении. Для подтверждения результатов можно использовать подходящую калиброванную лазерную систему или другой согласованный метод измерений.
Оцените наибольшие отклонения и места их возникновения, а не только среднее значение. Результаты в центре стола не подтверждают характеристики на концах рабочего хода. Зафиксируйте, была ли активна компенсация, и сохраните окончательные настройки компенсации вместе с резервной копией станка.
Перпендикулярность осей, базовая поверхность стола и температурное поведение
Проверьте перпендикулярность осей, выравнивание шпинделя относительно рабочей плоскости и соответствующую базовую поверхность стола или жертвенной плиты. Рёбра на широкой фрезерованной поверхности могут указывать на ошибку трэммирования шпинделя; несовпадение диагоналей прямоугольной тестовой детали может свидетельствовать о проблемах геометрии, хотя также необходимо исключить влияние сил резания и закрепления заготовки.
Повторите выбранные измерения после достижения станком нормальной рабочей температуры. Точность холодного станка может не соответствовать условиям производственной смены. В отчёте следует отделить геометрические измерения стола от плоскостности, достигнутой после фрезерования жертвенной плиты.
Проверьте повторяемость установки инструмента в системе смены
Испытание ATC должно охватывать каждую позицию магазина и весь диапазон одобренных инструментальных сборок, предполагаемых к эксплуатации. Важны длина, диаметр и масса инструмента, а также зазор до соседних гнёзд: магазин, корректно работающий с короткими фрезами, может вести себя иначе с более длинными или крупными сборками.
Выполните повторные смены в рамках запрограммированной последовательности, включающей перемещения осей, запуск шпинделя, обработку и измерение длины инструмента, если такая функция предусмотрена. Зафиксируйте неудачные захваты, неполное освобождение, аварийные сигналы, ручное вмешательство и время циклов. Успешное повторное испытание не отменяет предыдущий отказ: его причину и корректирующие действия следует отразить в отчёте.
Посадку инструмента необходимо измерять отдельно. Несколько раз снимите и установите эталонный инструментальный держатель, затем проверьте осевую посадку или измеренную длину инструмента и радиальное биение с использованием согласованной методики. Нестабильная посадка может приводить к ступенькам между операциями даже при успешном прохождении измерений осей.
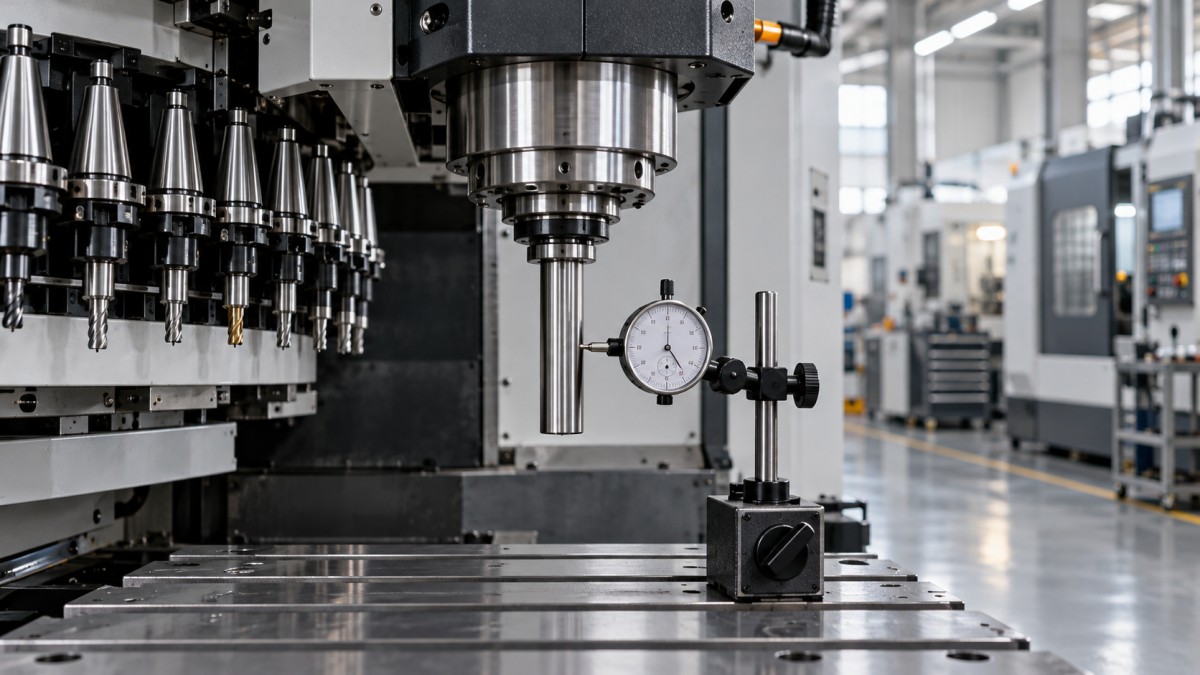
Проверьте чистоту конуса, состояние держателя, совместимость штревеля при наличии, выравнивание магазина и давление пневмосистемы во время работы. Убедитесь, что система ЧПУ корректно реагирует на отсутствие инструмента, неполный зажим и недостаточное давление воздуха, используя одобренные производителем процедуры. Имитировать неисправности путём самодельного вмешательства в движущийся механизм смены инструмента или обхода защитных устройств запрещено.
Проверьте шпиндель в реалистичных рабочих условиях
Приёмка шпинделя должна охватывать прогрев, заданную частоту вращения, вибрацию, необычный шум, работу охлаждения и температурную стабильность. Измерьте биение на сопрягаемой поверхности шпинделя и, если конструкция позволяет, с помощью подходящей контрольной оправки. Укажите точку измерения, поскольку показания, снятые на большем расстоянии от сопрягаемой поверхности, нельзя напрямую сопоставлять с показаниями, снятыми рядом с ней.
Работа без нагрузки — лишь часть оценки. Выполните репрезентативные резы при согласованных режимах съёма материала и контролируйте стабильность частоты вращения, нагрузку привода, аварийные сигналы и динамику температуры. Соблюдайте разрешённый производителем шпинделя диапазон работы: высокая максимальная частота вращения не означает достаточного крутящего момента для каждой фрезы или процесса.
Для шпинделя с жидкостным охлаждением проверьте циркуляцию охлаждающей жидкости, работу охлаждающего устройства и соответствующие аварийные сигналы. Для системы с воздушным охлаждением проверьте воздушный поток и доступ для обслуживания. Устойчивый нагрев или рост вибрации во время испытания требуют расследования, а не приёмки только на основании чистоты обработанной поверхности.
Проверьте вакуумное удержание на деталях, наиболее подверженных смещению
Вакуумные характеристики следует оценивать на столе во время обработки, а не выводить из паспортных данных насоса. Эффективность удержания зависит от проницаемости жертвенной плиты, герметичности, утечек, активных зон, доступного вакуумного потока и площади опоры под каждой деталью.
Используйте репрезентативные листовые материалы и включите мелкие детали, узкие полосы и детали, окружённые ранее вырезанными контурами. По мере выполнения раскроя и появления дополнительных путей утечки удерживающая способность может снижаться. Испытание только на целом листе не выявит этого состояния.
- Запишите показания вакуума в заданных точках при включённых рабочих зонах.
- Проверьте уплотнения, изоляцию неиспользуемых зон, соединения шлангов и подготовку жертвенной плиты.
- Выполните согласованную последовательность резания и осмотрите детали на предмет смещения, изменения размеров или следов перемещения.
- Проверьте мониторинг низкого вакуума и предусмотренную реакцию станка, если эти функции входят в комплектацию.
Подъём или смещение деталей указывают на недопустимые условия процесса, даже если показания насоса выглядят удовлетворительно. Решение может потребовать герметизации, изменения последовательности резания, использования перемычек, стратегии обработки с оставлением тонкого слоя материала или дополнительных приспособлений. Все такие меры необходимо задокументировать и признать пригодными для производства; нельзя вводить их без уведомления только для того, чтобы спасти демонстрацию.
Проведите испытание обработки, выявляющее производственные риски
Испытание резанием должно объединять операции, проверяющие разные характеристики фрезерного станка. Практическая тестовая панель может включать наружные контуры, карманы, просверленные отверстия, сопрягаемые элементы и поверхности, обработанные разными инструментами. Включите элементы в разнесённых по столу местах, чтобы выявить пространственные отклонения.
По возможности используйте материал, предназначенный для производства. MDF, фанера, ламинированные плиты и массив древесины отличаются характером резания и требованиями к удержанию. Материал, который легко обрабатывается, не может в полной мере подтвердить пригодность станка для закупаемого применения.
Проверьте сколы кромок, прижоги, вырывы волокон, следы врезания и стабильность размеров. Зафиксируйте состояние фрезы и параметры обработки, чтобы не связывать дефекты автоматически с точностью станка. Измеряйте детали подходящими приборами и учитывайте кондиционирование материала, если влажность или температура могут повлиять на размеры.
Повторите обработку панели или выбранных критических элементов после продолжительной работы. Сохраните промаркированные образцы и соответствующую редакцию программы. Приёмку времени цикла следует проводить по всей согласованной последовательности, включая смену инструмента и обычные вспомогательные действия, а не по выборочно замеренному отрезку резания.
Проверьте защитные функции до испытания на выносливость
Приёмка по безопасности должна основываться на оценке рисков станка, поставленных защитных системах и применимых требованиях страны установки. Необходима демонстрация работы функций, но она не заменяет требуемую проверку безопасности или документацию о соответствии.
Квалифицированный персонал должен проверить устройства аварийного останова, ограждения и блокировки при их наличии, концевые ограничения перемещений, условия запуска шпинделя и защиту от неожиданного повторного пуска. В контролируемых условиях проверьте восстановление работы после аварийного останова, отключения питания или потери соответствующего инженерного ресурса. Сброс защитного устройства сам по себе не должен запускать опасное движение.
Проверьте подключения системы аспирации и предусмотренные блокировки аспирации в предполагаемой рабочей конфигурации. Убедитесь, что средства электрической и пневматической изоляции можно идентифицировать, а меры предосторожности при наличии накопленной энергии задокументированы. Не проверяйте защитную функцию, намеренно создавая неконтролируемое столкновение, освобождение инструмента или риск выброса заготовки.
Только после успешной проверки защитных функций станок может пройти репрезентативное испытание на выносливость. Регистрируйте аварийные сигналы, остановки, ручные корректировки, сбои смены инструмента, температурную динамику и результаты измерения деталей. Согласуйте продолжительность и нагрузку с предполагаемым рабочим циклом; цикл перемещений без нагрузки даёт ограниченное подтверждение готовности к производству.
Разрешите отгрузку на основании подтверждающих материалов, затем проверьте установку
Комплект приёмочной документации должен связывать каждое требование с результатом. Запросите подписанные протоколы испытаний, исходные данные измерений, идентификационные данные приборов, программы обработки, резервные копии параметров, журналы аварийных сигналов, результаты измерений образцов и перечень неурегулированных отклонений. Видеозапись может дополнять документацию, но не должна заменять измерения или скрывать перерывы посредством монтажа.
Используйте чёткие решения: принято, принято с явно одобренным отклонением или отклонено до устранения неисправностей. Отказы, связанные с безопасностью, и несоответствия основным производственным требованиям должны блокировать отгрузку. После ремонта или изменения параметров повторите не пройденное испытание, а также все связанные проверки, на которые могло повлиять это изменение.
Заводская приёмка не подтверждает характеристики после транспортировки и установки. Предусмотрите приёмочные проверки на объекте для выверки станка по уровню, качества инженерных ресурсов, аспирации, вакуумных соединений, соответствующей геометрии, интеграции систем безопасности и повторного изготовления производственного образца. В договоре закупки следует разграничить ответственность за заводскую приёмку и приёмку на объекте, чтобы станок, прошедший проверку на заводе, всё равно подтвердил требуемые характеристики после установки.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.