

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор двустороннего рейсмусового станка: скорость подачи, размеры заготовки и качество обработки
Выбирайте двухсторонний рейсмусовый станок по скорости подачи, которую он способен поддерживать при обработке вашего материала, одновременно обеспечивая требуемые толщину и качество поверхности. Максимальная рабочая ширина, мощность двигателя и заявленная скорость подачи помогают предварительно оценить станок, но сами по себе не определяют производительность. Станок, который подает заготовки быстро, но оставляет вырывы волокон или неравномерную толщину, может увеличить объем шлифования, переделок и потери материала.
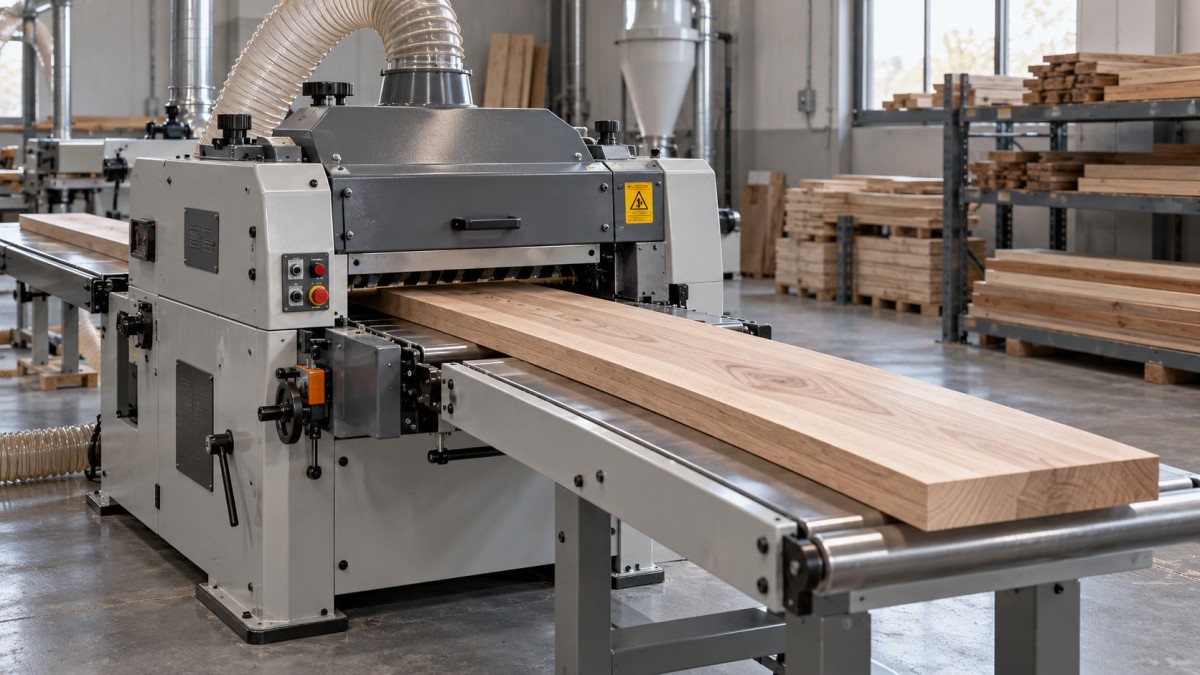
Двухсторонний рейсмусовый станок, который также ищут по запросу raboteuse 2 faces, обрабатывает верхнюю и нижнюю поверхности за один проход. Его пригодность зависит от совместной работы режущей системы, опоры для заготовки и механизма подачи. Сначала определите характеристики исходного материала и требования к готовой продукции, а затем оцените, какая конфигурация сможет стабильно обеспечить нужный результат.
Определите диапазон заготовок до сравнения станков
Составьте спецификацию заготовок, указав породу древесины, состояние по влажности, входные ширину и толщину, размеры готового изделия и длину досок. Отдельно запишите типичные производственные размеры и редкие предельные значения. Покупка станка с расчетом на одну необычно широкую деталь может увеличить затраты, не улучшив повседневную производительность; выбор по средним размерам может привести к тому, что регулярно используемая деталь окажется за пределами возможностей станка.
Номинальных размеров для оценки недостаточно. У досок после чернового пиления могут быть перепады толщины, чашеобразное коробление, продольный изгиб, скручивание, сучки и неровные торцы. Эти особенности влияют на подачу, объем снимаемого материала и количество пригодной древесины после обработки.
Минимальная длина заготовки не менее важна, чем максимальная ширина. При обработке коротких деталей необходимо сохранять их устойчивое положение при прохождении между подающими элементами и ножевыми головками. Запросите допустимую минимальную длину для предлагаемого станка и выбранной схемы работы. Длинные доски создают другую проблему: недостаточная поддержка на входе или выходе может смещать их и ухудшать обработку.
Проверьте, способен ли станок создать нужную опорную поверхность
Обработка обеих поверхностей не обязательно выравнивает покоробленную доску. При рейсмусовании доска с изгибом может прижиматься к опоре во время резания; после снятия давления часть деформации может вернуться. В результате толщина доски может быть относительно равномерной, но требование к плоскостности останется невыполненным.
Конструкции двухсторонних рейсмусовых станков различаются способностью формировать нижнюю опорную поверхность. Важны расположение ножевых головок, геометрия стола и способ направления доски. Оценивайте возможности предлагаемого станка по строганию, не предполагая, что любая двухсторонняя конфигурация одинаково справляется с черновыми покоробленными заготовками.
Если процесс требует плоских мебельных деталей, укажите требования к плоскостности отдельно от требований к равномерности толщины. Если входные деформации превышают практические возможности станка, может потребоваться предварительное выравнивание, сортировка заготовок или изменение последовательности обработки. Одно лишь увеличение глубины резания не решит проблему недостаточного базирования.
Выбирайте скорость подачи, исходя из приемлемого результата
Скорость подачи влияет и на производительность, и на шаг следов резания. При неизменных частоте вращения ножевой головки и эффективном числе задействованных режущих кромок увеличение скорости подачи увеличивает расстояние, которое проходит доска между последовательными резами. Как правило, это приводит к более грубому рисунку поверхности. Снижение скорости подачи может улучшить этот рисунок, но не компенсирует затупленный инструмент, вибрацию, недостаточную опору или сложное направление волокон.
Для обычной ножевой головки с прямыми ножами применимо следующее соотношение:
Подача на один нож = скорость подачи ÷ (частота вращения ножевой головки × эффективное число ножей).
При расчете используйте согласованные единицы измерения. Эта формула помогает объяснить шаг следов на поверхности, но сама по себе не предсказывает качество обработки. На результат также влияют вылет ножей, геометрия резания, структура древесины и состояние станка. Для ножевых головок с сегментированными вставками общее количество вставок не следует считать эквивалентом количества прямых ножей: схема их контакта с материалом отличается.
Полезный диапазон скоростей подачи должен соответствовать фактически выполняемым работам. При обработке однотипных заготовок с небольшим припуском можно использовать более высокую скорость. Для широких досок из твердых пород, более глубокого резания или древесины с меняющимся направлением волокон может потребоваться снижение скорости, чтобы контролировать нагрузку и дефекты. Регулируемая скорость подачи полезна, когда условия меняются от партии к партии.
Сравнивайте станки при одинаковом приемлемом результате. Если на одном станке требуется более низкая скорость подачи, но при этом удается исключить проход шлифования, его общая производительность может быть выше. И наоборот, визуально более гладкая строганая поверхность малоценна, если следующая операция все равно ее снимает.
Также различайте скорость конвейера и фактический выпуск готовых изделий. Интервалы между досками, задержки при загрузке, сортировка заготовок, смена инструмента и перегрузка последующих операций снижают производительность относительно теоретической скорости подачи. При планировании мощности производства ориентируйтесь на количество годных деталей за рабочий период с учетом реалистичного времени на перемещение материала и техническое обслуживание.
Оценивайте режущую способность с учетом совокупной нагрузки
Рабочую ширину, глубину резания и скорость подачи часто указывают отдельно, хотя они используют одни и те же ресурсы резания и подачи. Станок может принимать широкую доску и иметь значительный диапазон регулировки глубины резания, но не обеспечивать устойчивую работу при обоих максимальных параметрах одновременно с наибольшей скоростью подачи.
В качестве практического ориентира можно считать, что объем снимаемого материала растет с увеличением ширины и глубины резания, а также скорости подачи. Необходимая для резания мощность зависит также от породы древесины, влажности и остроты инструмента. Сравнивайте предлагаемые станки в заданных рабочих условиях, например при обработке самой широкой регулярно используемой заготовки из твердой древесины с требуемым припуском и качеством поверхности.
Оценивайте нагрузку на верхнюю и нижнюю режущие головки отдельно. С каждой стороны может требоваться разный объем снятия материала, особенно если нижний рез создает опорную поверхность, а верхний доводит доску до конечной толщины. Номинальная мощность каждой ножевой головки и допустимая глубина резания информативнее единого значения общей установленной мощности.
Большой объем снимаемого материала может создавать проблемы не только из-за нагрузки на двигатель. Он увеличивает объем стружки и может усугублять вырывы волокон или затруднять подачу. При значительном разбросе характеристик черновых заготовок поэтапная обработка может быть более управляемой, чем попытка получить готовый результат за один интенсивный проход. Спецификация станка должна соответствовать предполагаемому процессу.
Подберите ножевую головку с учетом материала и плана обслуживания
Ножевые головки с прямыми ножами остаются практичным выбором для стабильных заготовок и мастерских, располагающих оборудованием для заточки и точной установки ножей. Их производительность зависит от остроты кромок, правильного вылета и равномерного участия режущих кромок в работе. Неправильная настройка может привести к тому, что один нож будет нести непропорционально большую нагрузку, ухудшая качество поверхности и срок службы инструмента.
Головки с сегментированными твердосплавными вставками могут упростить обслуживание режущих кромок, поскольку отдельные вставки можно поворачивать или заменять. Конструкции с режущим действием по типу сдвига могут улучшить результат при обработке некоторых пород со сложным направлением волокон. Однако названия «спиральная» и «винтовая» не всегда однозначно описывают геометрию у разных поставщиков. Изучите ориентацию вставок, угол резания и спецификацию инструмента.
Не выбирайте головку со вставками только в расчете на более гладкую поверхность. Результат зависит от древесины, состояния вставок, глубины резания и настройки подачи. Важны также чистота посадочных мест и правильная затяжка: ошибки при обслуживании могут оставить заметные линии или привести к неравномерному резанию.
Сравнивайте инструмент с учетом реального цикла эксплуатации. Учитывайте стоимость заточки или замены, время переналадки, доступность инструмента на местном рынке и квалификацию, необходимую для возвращения станка в работу. Подходящая ножевая головка должна соответствовать как задаче резания, так и возможностям мастерской по обслуживанию.
Стабильность толщины зависит от управления подачей и опоры
Жесткая рама помогает сохранять соосность, но один лишь вес станка не гарантирует точность. На результат влияют состояние стола, выравнивание ножевых головок, состояние подшипников, давление подачи и опора для заготовок. Уточните, как выполняются регулировки и обслуживаются детали, подверженные износу.
Давление подачи должно быть сбалансированным. Недостаточное сцепление может приводить к проскальзыванию или неравномерному перемещению, особенно при повышенной нагрузке резания. Чрезмерное давление может оставлять следы на поверхности или сжимать податливый материал во время обработки. На покоробленной доске давление может временно устранить изгиб, не исправляя его форму окончательно.
Конструкция роликов должна соответствовать обрабатываемой поверхности. Зажимные элементы, хорошо работающие с черновой древесиной, могут оставлять следы при контакте с обработанной поверхностью. Проверьте расположение и тип подающих роликов, а также диапазон их практической регулировки под ваши заготовки.
При оценке отдельно обратите внимание на зарезание торцов — нежелательно более глубокий рез возле конца доски. Оно может возникать при изменении опоры или давления во время входа заготовки в зону резания или выхода из нее. Осматривайте оба конца пробных досок: хорошая поверхность в середине может скрывать необходимость обрезки, которая снижает выход годного материала.
Система удаления пыли и стружки также должна учитываться при оценке производительности. Недостаточное удаление стружки может приводить к повторному резанию, дефектам поверхности и остановкам. Подбирайте систему с учетом требований станка к удалению отходов, включая расход воздуха и необходимое давление, а не только по диаметру патрубка.
Сравните отобранные станки в ходе производственных испытаний
Полезная демонстрация должна воспроизводить условия, в которых несоответствие оборудования проявится наиболее явно. Включите типовые заготовки и сложный образец в пределах предполагаемого рабочего диапазона. Легкая узкая доска с небольшим припуском мало говорит о работе с широкими деталями или древесиной со сложным направлением волокон.
До начала обработки согласуйте критерии приемки:
- Размеры: измерьте толщину в нескольких точках по длине и ширине доски.
- Геометрия: оценивайте плоскостность отдельно от равномерности толщины, не подвергая доску давлению подачи.
- Состояние поверхности: осмотрите обе стороны на наличие вырывов волокон, следов резания, отпечатков роликов и повреждений стружкой.
- Качество торцов: зафиксируйте зарезание торцов и объем обрезки, необходимый для получения приемлемой детали.
- Показатели процесса: зафиксируйте настройку скорости подачи, объем снятия материала с каждой стороны, перебои при перемещении заготовок и необходимость последующего шлифования.
Используйте методы измерения и предельные значения, соответствующие готовому изделию. Для скрытого конструкционного элемента и видимой мебельной детали могут быть оправданы разные требования к поверхности. Оценивайте доски без промедления, учитывая при этом возможные изменения размеров из-за влажности, если последующие измерения входят в процедуру приемки.
Условия испытаний у разных поставщиков должны быть сопоставимыми. Различия в подготовке заготовок, состоянии инструмента или припуске могут создать впечатление, что один станок производительнее, хотя фактически выполнялась другая задача. Фиксируйте эти условия вместе с результатами, чтобы решение о покупке можно было обосновать.
На основании результатов составьте спецификацию закупки
Итоговая спецификация должна связывать заданный диапазон заготовок с приемлемым результатом при согласованных рабочих условиях. Укажите рабочие размеры, минимальную длину детали, требования к снятию материала, тип инструмента, регулировку скорости подачи, критерии по размерам, требования к поверхности, потребность в удалении отходов и условия перемещения заготовок. Уточните, какие дефекты исходного материала требуют сортировки или предварительной подготовки перед строганием.
Условия поддержки также влияют на удобство длительной эксплуатации. При закупке оборудования за рубежом обсудите идентификацию запасных частей, поставку инструмента, документацию по настройке и доступ к технической поддержке. Qingdao Zhongding Machinery Co., Ltd. производит и экспортирует деревообрабатывающее оборудование, а также предоставляет техническую поддержку, запасные части и послепродажное обслуживание. Эти факторы следует учитывать при закупке наряду с предлагаемой конфигурацией станка и результатами испытаний.
Направьте отобранным поставщикам одинаковое описание заготовок, требования к готовым деталям и процедуру приемки. Попросите каждого указать конфигурацию и условия эксплуатации, необходимые для их выполнения. Это позволит предметно выбрать двухсторонний рейсмусовый станок: он должен обеспечивать стабильный приемлемый результат на вашем материале при таком уровне обслуживания и поддержки, который производственная команда сможет поддерживать.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.