

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор фрезерного станка с ЧПУ и ATC: соответствие мощности шпинделя и вместимости магазина инструментов выполняемой задаче
Выбор фрезерного станка с ЧПУ и автоматической сменой инструмента (ATC) начинается с двух взаимосвязанных решений: способен ли шпиндель стабильно выполнять требуемые операции на предполагаемой рабочей скорости и вмещает ли магазин инструменты, необходимые для непрерывного производственного цикла. Повышенная мощность или увеличенная вместимость магазина оправданы только в том случае, если они устраняют ограничение производства.
Для технических специалистов отправной точкой может служить подбор шпинделя с учётом сложных регулярно повторяющихся операций, а вместимости магазина — с учётом самой длинной производственной последовательности, которую необходимо выполнять без вмешательства оператора. Для отдельных тяжёлых операций может быть целесообразна отдельная стратегия обработки. Однако частые повторяющиеся смены инструмента требуют особого внимания, поскольку их суммарное время накапливается при обработке каждой партии.
Определите производственные задачи до сравнения характеристик станков
Формулировка вроде «производство мебели» оставляет слишком много вопросов без ответа. Раскрой вложенных деталей шкафов из ламинированных панелей предъявляет к фрезерному станку иные требования, чем обработка глубоких карманов в массиве древесины или изготовление фигурных мебельных деталей с несколькими профилями. Даже при работе с материалом одной категории требуемые возможности станка могут меняться в зависимости от диаметра фрезы, глубины и ширины зацепления, требований к чистоте поверхности и способа закрепления заготовки.
Составьте репрезентативный набор задач, включающий обычное производство, наиболее сложную регулярно повторяющуюся операцию и реалистичную смешанную партию. Для каждой задачи укажите материал и толщину, тип и диаметр фрезы, глубину и ширину резания, предполагаемую подачу, частоту вращения шпинделя, требования к чистоте поверхности и ожидаемый размер партии. Включите сверление, гравировку, профилирование и вторичные операции, если они влияют на последовательность использования инструмента.
Отделите требования, которые необходимо выполнить за один проход, от тех, для которых допустима многоходовая обработка. Резание на полную глубину может сократить время обработки, но только если фреза, шпиндель, конструкция станка, система удаления стружки и закрепление заготовки способны это обеспечить. Если небольшие детали, вырезаемые по методу вложенного раскроя, смещаются до того, как шпиндель достигнет эффективной режущей мощности, дополнительная мощность почти не улучшит результат этой операции.
Полученный набор задач даёт поставщикам конкретную основу для предложения конфигурации. Он также помогает не допустить, чтобы выбор свёлся к поиску наиболее впечатляющей характеристики в коммерческом предложении.
Оценивайте мощность шпинделя вместе со скоростью, крутящим моментом и режимом работы
Указанная мощность шпинделя — лишь часть его возможностей. Запросите кривые мощности и крутящего момента, номинальный рабочий диапазон и условия, к которым относится номинальное значение. Уточните, обозначает ли указанная мощность непрерывную выходную мощность или возможность кратковременной перегрузки, а также как охлаждение и конфигурация привода влияют на продолжительную работу.
Крутящий момент важен, поскольку фрезы испытывают сопротивление на валу шпинделя. При одинаковой механической мощности доступный крутящий момент уменьшается с ростом частоты вращения. Приблизительно крутящий момент в ньютон-метрах равен мощности в киловаттах, умноженной на 9 550 и разделённой на частоту вращения в оборотах в минуту. Эта зависимость помогает интерпретировать технические характеристики, но не определяет, какую мощность конкретный шпиндель способен развивать во всём диапазоне скоростей.
Шпиндель, достигающий номинальной мощности на высокой скорости, может выдавать меньшую полезную мощность на низкой скорости, необходимой для работы фрезой большего диаметра. Сопоставьте предполагаемую скорость резания с рабочими кривыми, предоставленными производителем. Также проверьте допустимый диаметр и массу инструмента, требования к балансировке и ограничения по скорости для узла, состоящего из инструментального держателя и фрезы.
Определить необходимую мощность только по названию материала нельзя. Глубокая обработка карманов в массиве древесины, широкое фрезерование поверхности и интенсивное профилирование кромок могут создавать значительные нагрузки. При раскрое панелей небольшими фрезами может требоваться высокая частота вращения и стабильная подача, тогда как чистовой проход может потреблять относительно мало мощности, но выявлять биение или вибрацию. Оценивайте конкретную операцию и условия зацепления инструмента.
Учитывайте взаимосвязь подачи, толщины стружки и доступной мощности
Подачу следует подбирать с учётом рекомендуемой толщины стружки и условий резания. В качестве исходной зависимости можно использовать формулу: подача равна частоте вращения шпинделя, умноженной на число режущих кромок и толщину стружки на зуб. Затем необходимо учитывать рекомендации поставщика инструмента, материал, геометрию инструмента, зацепление, жёсткость системы и удаление стружки.
Снижение подачи при увеличении нагрузки на шпиндель может создать другую проблему: фреза будет дольше тереть материал, выделяя тепло и ухудшая состояние режущей кромки или качество поверхности. Более подходящая регулировка может предусматривать уменьшение глубины резания или радиального зацепления, изменение траектории инструмента или выбор другой фрезы. Шпиндель должен обладать достаточной мощностью для реализации работоспособной стратегии резания.
И наоборот, дополнительная мощность не позволит станку проходить с запрограммированной подачей крутые углы или короткие участки. Разгон, настройки системы управления и геометрия могут ограничивать фактическую скорость резания ниже заданной. При сравнении станков оценивайте фактическое время цикла и качество детали наряду с нагрузкой на шпиндель.
Предусмотрите резерв для предсказуемых изменений, таких как износ фрезы, различия в материале и увеличение продолжительности непрерывной обработки. Размер резерва должен соответствовать ожидаемой нагрузке и непрерывным возможностям шпинделя. Необоснованная процентная надбавка к уже неточной оценке не даёт достаточных гарантий.
Подсчитайте, сколько инструментов необходимо для бесперебойного производства
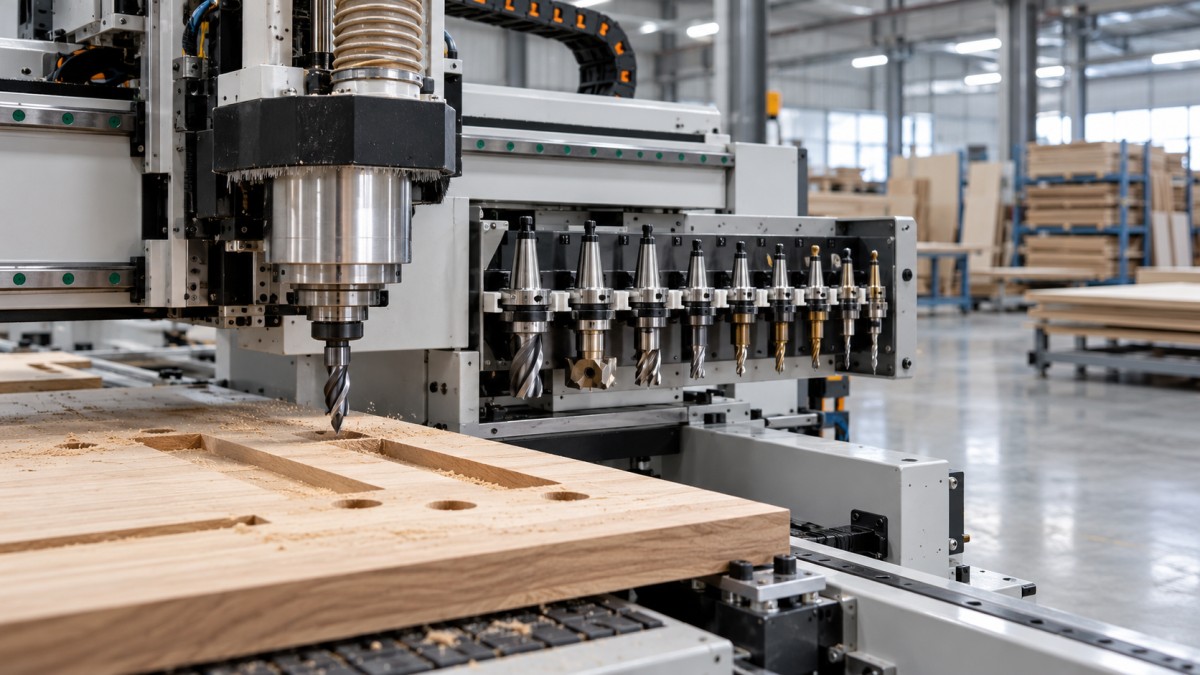
Вместимость магазина следует определять на основе перечня инструментов, необходимых для предполагаемого производственного периода. Подсчитайте инструменты, которые нужны между запланированными вмешательствами оператора, включая смену разных деталей. Станку может хватать позиций для каждой отдельной программы, но при их выполнении в составе смешанной партии всё равно может потребоваться неоднократная ручная загрузка инструмента.
Перечислите каждый отдельный инструментальный узел, указав его назначение, диаметр, геометрию, длину режущей части и требования к держателю. Две фрезы одинакового диаметра могут выполнять разные задачи: компрессионная фреза для обработки кромок панели и чистовая фреза для определённого профиля — это разные требования. Объединяйте инструменты только в том случае, если один узел может выполнять обе операции без неприемлемых компромиссов.
Практическая оценка вместимости включает:
- Основной производственный инструмент: узлы, необходимые для регулярной последовательности операций по раскрою, сверлению, выборке карманов и профилированию.
- Инструмент для разных материалов: фрезы, необходимые, если в производственный период входят разные материалы основания или требования к чистоте поверхности.
- Дублирующий инструмент: запасные узлы, предназначенные для продолжения производства после достижения установленного предела износа или события, связанного с ресурсом инструмента.
- Инструмент для настройки и обслуживания: такие узлы, как фреза для фрезерования жертвенного стола, хранение которых в магазине даёт практическую пользу в работе.
Для дублирующего инструмента недостаточно иметь свободные позиции. Система управления и производственный процесс должны поддерживать учёт ресурса инструмента, выбор резервного инструмента или другую определённую процедуру замены. Уточните, как для резервного инструмента задаются коррекции и как станок определяет, подходит ли он для продолжения работы.
Номинальная вместимость магазина может отличаться от фактически доступной. Для инструментов большого диаметра соседние позиции могут потребоваться оставить пустыми. Ограничения по длине и массе инструмента, свободному пространству в гнезде и возможностям устройства смены могут влиять на то, какие узлы поместятся в магазин и как их можно разместить. Запросите подтверждение с учётом фактического предлагаемого списка инструментов.
Оставьте место для обоснованных изменений ассортимента продукции, особенно если уже ожидается внедрение новых профилей или требований к сверлению. Не выбирайте вместимость исходя из неопределённого будущего, в котором в магазине должны постоянно находиться все возможные инструменты. Дополнительные позиции оправданы, если они устраняют конкретные операции по переналадке или поддерживают запланированный процесс.
Оценивайте устройство смены инструмента с учётом полного цикла обработки
Вместимость магазина и скорость смены инструмента решают разные задачи. Вместимость определяет, какие последовательности операций можно выполнять без повторной загрузки. Время смены влияет на длительность этих последовательностей. Увеличенный магазин может сократить необходимость ручного вмешательства, но почти не повлиять на длительность цикла, если в задаче используется мало инструментов.
Сравнивайте полное время смены инструмента в рамках предлагаемой программы. Учитывайте перемещение к месту смены, замедление шпинделя, обмен инструментов, разгон, необходимое измерение инструмента и возвращение к заготовке. Указанное время механической смены может охватывать лишь часть этого интервала.
Компоновка магазина влияет на перемещения и доступность инструмента. Стационарная стойка может вызывать перемещения, длительность которых зависит от положения при обработке. Магазин, перемещающийся вместе с подвижным узлом, может сократить некоторые перемещения, но увеличить подвижную массу и механическую сложность. Оценивайте каждый вариант с учётом общих требований к производительности и обслуживанию станка.
При коротких циклах обработки с большим числом операций эти различия могут существенно повлиять на производительность. Во время длительных черновых проходов могут преобладать возможности шпинделя и стратегия резания. Оцените важность этих факторов по ожидаемому числу и последовательности смен инструмента на одну деталь или партию.
Проверьте, как CAM-программа и система управления формируют порядок операций. Группировка операций по инструменту может сократить число смен, однако последовательность обработки может быть ограничена устойчивостью детали, базовыми поверхностями или необходимостью сохранить материал вокруг небольших компонентов. Быстрая последовательность в симуляции мало что даёт, если она мешает надёжному закреплению заготовки.
Подберите конфигурацию под характер производства
При повторяющемся раскрое корпусной мебели методом вложенного раскроя набор загруженных инструментов может оставаться относительно стабильным. Отдавайте приоритет устойчивой производительности резания, надёжному качеству кромок, требованиям к сверлению и достаточному числу позиций для рабочего комплекта и обоснованных запасных инструментов. Уточните, требует ли предлагаемая схема сверления использования инструмента в шпинделе или предусматривает отдельный сверлильный узел, поскольку это влияет и на потребность в позициях магазина, и на время цикла.
При производстве разнообразной мебели на заказ важнее широкий выбор инструмента и удобство переналадки. Различные профили, глубины карманов и материалы могут сделать вместимость магазина более полезной, чем увеличение мощности шпинделя. При этом мощность всё равно должна быть достаточной для регулярно выполняемых операций с массивом древесины, особенно если фрезы большего диаметра работают в ограниченном диапазоне скоростей.
При глубокой обработке или интенсивном съёме материала оценивайте вместе крутящий момент, вылет инструмента, пригодность держателя и жёсткость станка. Мощный шпиндель на системе, неспособной контролировать вибрацию, может не обеспечить требуемое качество поверхности или скорость съёма материала. Длинные инструменты могут стать ограничивающим фактором даже при наличии запаса мощности двигателя.
Эти производственные сценарии служат отправными точками для оценки. В обоснованной спецификации должно быть указано, какое производственное ограничение устраняет каждая выбранная характеристика и какими данными подтверждается выбор.
Сформулируйте приёмочные испытания так, чтобы они отвечали на вопрос о целесообразности покупки
Репрезентативное испытание резанием должно продемонстрировать совместную работу предлагаемого шпинделя, инструмента, компоновки магазина и программы. Используйте соответствующий материал, толщину, условия зацепления инструмента и способ закрепления. Демонстрация лёгкого резания не позволяет подтвердить производительность при длительной работе, а единственный сложный проход ничего не говорит о смешанной партии, требующей частых смен инструмента.
Согласуйте критерии приёмки до начала испытаний. Они должны охватывать полное время цикла, требования к размерам, качество кромок и поверхности, надёжность смены инструмента и число вмешательств оператора. В ходе показательной производственной последовательности наблюдайте за нагрузкой на шпиндель и его тепловым режимом, ориентируясь на допустимые рабочие пределы, установленные производителем станка.
Зафиксируйте все необходимые для достижения результата корректировки. Уменьшение глубины за проход, выбор другой фрезы, дополнительные чистовые операции или ручная замена инструмента могут быть разумными решениями в рамках процесса, но они меняют производственный расчёт. Оценивайте процесс в том виде, в котором он будет реально выполняться.
Наконец, сопоставьте стоимость конфигураций с ограничениями, выявленными в ходе этого процесса. Дополнительная мощность шпинделя оправдана, если она позволяет выполнять необходимые операции резания и повышает фактическую производительность. Дополнительные позиции магазина оправданы, если они устраняют регулярные повторные загрузки, обеспечивают необходимое разнообразие инструментов или позволяют применять определённую стратегию замены. Спецификация становится обоснованной, когда поставщик может показать, что на предлагаемом инструменте, загруженном в магазин, представительская производственная задача позволяет достичь целевых показателей качества и выпуска при предусмотренном уровне присутствия оператора.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.