


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какая производительность пресса для склеивания древесины окупится на высокопроизводительных линиях склеивания щитов?
Производительность пресса для древесины может как обеспечить успех склеивания панелей в больших объёмах, так и поставить его под угрозу. Узнайте, как подобрать размер плиты, давление и время цикла, чтобы снизить затраты на панель и избежать дорогостоящей переделки.
На линии склеивания панелей в больших объёмах пресс редко оказывается самой быстрой машиной в цехе, и именно в этом заключается проблема. Пилы, формовочные станки и клеенаносящие машины работают в своём темпе, но каждая панель всё равно должна остановиться, некоторое время находиться под давлением, а затем выйти ровной, прежде чем можно будет перейти к следующей операции. Если пресс не справляется с темпом, перед ним накапливается незавершённая продукция, а клеевые швы остаются открытыми дольше, чем нужно. Если же пресс избыточно мощный, деньги оказываются вложены в неиспользуемую производительность вместо оснастки, оборудования для перемещения материалов или второй смены.
Поэтому главный вопрос не в том, какой по размеру пресс для древесины вы можете себе позволить. Важно понять, какая производительность действительно окупится: какая площадь плиты, какое давление и насколько короткий цикл нужны, чтобы выполнить дневной план по панелям с минимальными затратами на каждую качественную панель. Эти три параметра взаимосвязаны, и ошибка в одном из них незаметно сводит на нет преимущества двух других.
Производительность определяется тремя параметрами, а не одним
В каталогах прессов на первое место обычно ставят усилие в тоннах, поскольку эту цифру проще всего указать. Но само по себе усилие почти ничего не говорит о производительности. Пресс окупается благодаря сочетанию трёх параметров: полезной площади плиты, определяющей, сколько панелей помещается за один цикл; равномерно распределённого по этой площади давления, от которого зависит прочность клеевого шва; и времени цикла, определяющего, сколько загрузок можно обработать за смену. Умножьте площадь загрузки на количество циклов в час — получите пропускную способность. Если давления недостаточно, часть продукции превратится в панели с расслоением и потребует переделки.
Начните с панелей, а не с каталога
Любой расчёт размеров пресса следует начинать с ваших производственных показателей. Запишите размеры панелей, которые составляют основную часть объёма, а не самой большой панели, которую вы когда-либо изготавливали. Линии, которая всю неделю обрабатывает стандартные листы размером 2440 × 1220 mm и лишь изредка выпускает заготовки для дверей увеличенного размера, нужен другой пресс, чем линии, рассчитанной на редкие крупные заказы. Укажите также диапазон толщины: тонкие и толстые панели по-разному ведут себя под давлением и требуют разного времени цикла. Затем честно определите целевой показатель: количество панелей за смену в наиболее загруженную, но реалистичную рабочую неделю.
Разделите этот показатель на количество рабочих часов — так вы получите часовую производительность, которую должен обеспечивать пресс, с учётом задержек при загрузке, проблем с клеем и перерывов. Если расчёт показывает 40 панелей в час, а одна загрузка вмещает восемь, вам нужно стабильно выполнять пять циклов в час. Такой расчёт быстрее сужает выбор, чем любые переговоры с продавцом: производительность становится конкретным показателем, которому машина либо соответствует, либо нет.
Размер плиты: производительность, которой можно реально воспользоваться
Номинальный размер плиты — это размер самой плиты. Полезная производительность определяется тем, сколько места остаётся при реальной загрузке. Панели нужно располагать с отступом от края плиты, чтобы давление распределялось равномерно; между ними должны быть промежутки для правильного позиционирования, а схему загрузки оператор должен иметь возможность быстро повторять. Плита, которая на бумаге кажется вместительной, может потерять пятую часть площади из-за отступов и промежутков ещё до того, как будет запрессована первая панель.
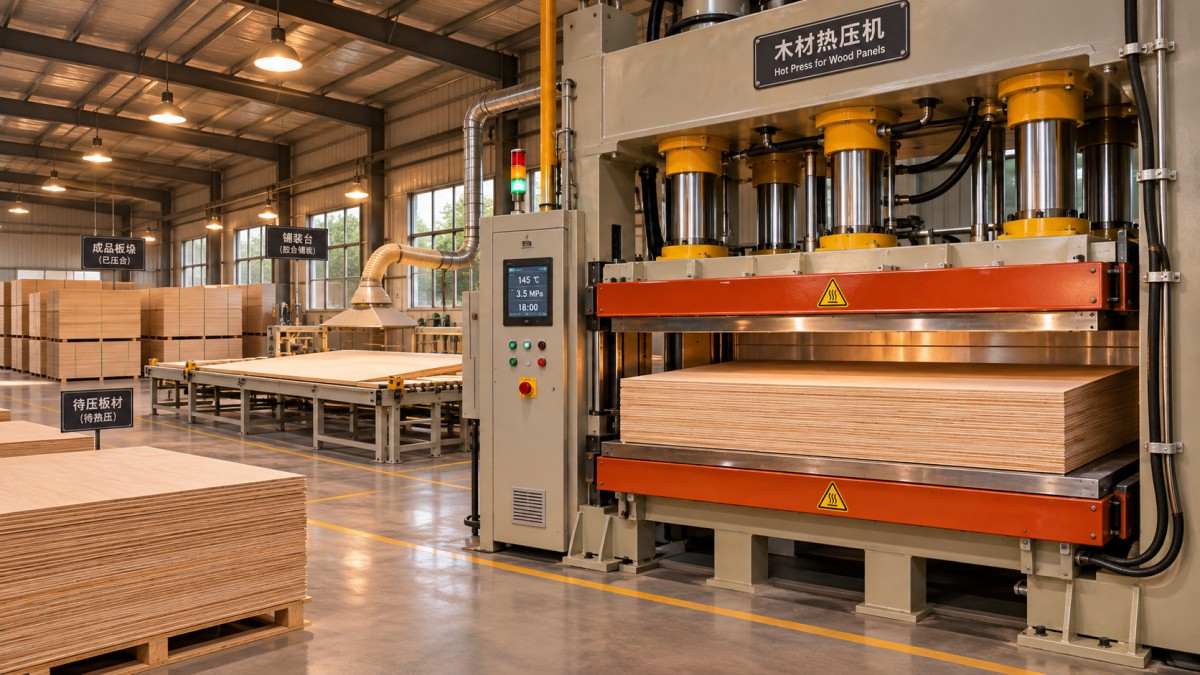
Полезная площадь и размещение панелей
Прежде чем сравнивать станки, начертите на бумаге в натуральную величину стандартную схему размещения панелей на плите каждого рассматриваемого размера. Посчитайте, сколько панелей помещается с разумными отступами, и проверьте нестандартные размеры из вашей номенклатуры, а не только стандартный формат. Иногда небольшое увеличение ширины плиты позволяет увеличить загрузку с шести панелей до восьми; повторяясь на протяжении тысяч циклов, такая разница приносит больше пользы, чем более высокое значение усилия в тоннах. Иногда же это ничего не меняет, поскольку при любых размерах плиты остаётся одна и та же полоса неиспользуемой площади.
Высота штабеля и высота раскрытия пресса
При холодном прессовании и склеивании штабелей расстояние между плитами определяет максимальную высоту штабеля, а высота штабеля тоже влияет на производительность. Более высокий штабель позволяет прессовать больше панелей за один цикл, но увеличивает время загрузки, затрудняет равномерное распределение давления по всему штабелю и усугубляет последствия смещения панели. Прокладки — плоские доски, размещаемые между слоями, — тоже занимают место в проёме, поэтому учитывайте их: с учётом прокладок, защитных листов и подъёмного оборудования реальный штабель будет ниже, чем на бумаге.
Давление: усилие в тоннах — не тот показатель, который склеивает панель
Панель склеивается не благодаря общему усилию пресса в тоннах, а благодаря давлению на клеевой шов: это усилие, распределённое по площади. Именно поэтому слишком большая плита может оказаться недостатком. Если распределить усилие пресса на 100 тонн по полной загрузке общей площадью около 6 квадратных метров, удельное давление на каждую панель будет намного ниже, чем при использовании того же пресса с половинной загрузкой. Если в техническом паспорте клея указан необходимый диапазон давления, пресс должен обеспечивать его при фактическом размере загрузки, а не только при наиболее выгодном для него варианте.
Выполните расчёт в обратном порядке. Возьмите максимальную общую площадь панелей, которую планируете прессовать за одну загрузку, умножьте её на удельное давление, необходимое для вашего клея и материала, — результат покажет усилие, которое пресс действительно должен развивать. Затем проверьте, как это усилие создаётся. Цилиндры, сосредоточенные в центре, могут обеспечивать внушительное общее усилие, в то время как на углах широкой загрузки давление будет значительно ниже. Позже это проявляется в виде непроклеенных краёв на внешних панелях. При широкой загрузке равномерность давления важнее высокого значения усилия в спецификации. Избыточное давление тоже приводит к повреждениям: клеевые швы с недостаточным количеством клея, смятые сердцевины и дефекты, проступающие через тонкий облицовочный слой.
Время цикла: где на самом деле определяется пропускная способность
Время прессования — минуты, в течение которых панель находится под давлением, — зависит от клея, материала, а в горячем прессе также от температуры и толщины. С химией клея не поспоришь. Зато можно контролировать всё остальное: время загрузки, скорость закрытия пресса и набора давления, скорость раскрытия и время выгрузки. На многих реальных линиях перемещение материалов занимает не меньше времени, чем само прессование, поэтому ускорение цикла, приобретённое за большие деньги, может почти не увеличить выпуск.
Загрузка и выгрузка — часть цикла
Прежде чем что-либо покупать, измерьте секундомером полный цикл и проследите, на что уходит время. Если операторы переносят панели по одной, выравнивают их на глаз и удаляют выдавленный клей между загрузками, приспособления для загрузки, грамотная компоновка входной и выходной зон и подъёмные столы-ножницы на рабочей высоте часто дадут больше производительности, чем более крупный пресс. Нагреваемые плиты и быстрое контролируемое закрытие экономят минуты на каждом цикле, но не помогут, если для готовых панелей нет места. Важна и открытая выдержка клея: если панели слишком долго ждут между нанесением клея и прессованием, соединение будет слабым. Поэтому скорость предыдущих операций должна соответствовать производительности пресса, а не превышать её.
Расчёты: количество панелей за смену и затраты на панель
В таблице ниже три параметра сведены в один упрощённый пример: стандартные панели, по восемь штук в загрузке и семичасовая производительная смена. Цифры приведены для иллюстрации метода; выполните те же расчёты на основе собственных данных.
Из расчётов следуют два вывода. Во-первых, наименее затратным способом увеличить производительность оказались приспособления для загрузки, а не более крупный станок: сокращение времени перемещения на три минуты повысило выпуск более чем на четверть. Во-вторых, плита большего размера окупалась только при полной загрузке линии. При неполной загрузке она обеспечивала лишь немного больший выпуск, чем меньший пресс, при более высокой стоимости покупки, нагрева и обслуживания. В денежных расходах это отражается в стоимости одной панели: разделите полные затраты за смену на количество качественных панелей, а не на количество запрессованных.
Когда увеличение размеров перестаёт окупаться
На каждой линии наступает момент, когда дополнительная производительность пресса перестаёт превращаться в дополнительные продажи. Это происходит, когда пресс больше не является узким местом: когда оборудование для обрезки, шлифования или контроля не справляется с увеличившимся потоком панелей, заканчивается место для хранения на стадии отверждения или нет заказов, чтобы заполнить дополнительные загрузки. Пресс, купленный для пиковых нагрузок, которые случаются шесть недель в году, оставшиеся сорок шесть недель будет работать с неполной загрузкой, из-за чего затраты на панель постепенно растут. Нагрев большой плиты обходится примерно одинаково при полной и половинной загрузке, поэтому неиспользуемая нагреваемая мощность увеличивает стоимость каждой панели.
Клей, тепло и ограничения, которые нельзя устранить покупкой оборудования
Некоторые ограничения вообще не зависят от оборудования. Расход клея, открытая выдержка и минимальное время прессования определяются техническими данными поставщика клея и вашими материалами, и никакие характеристики пресса не могут изменить эти требования. При горячем прессовании толстым панелям требуется время, чтобы тепло достигло самого внутреннего клеевого шва; необходимое время увеличивается быстрее, чем толщина панели. Для шпона и ламинатов существуют свои предельные значения давления, а влажность влияет и на склеивание, и на плоскостность после прессования. Планирование производительности без учёта этих параметров обещает выпуск, которого невозможно достичь с учётом свойств клея и материалов.
Именно здесь часто начинается переделка. Панели, спрессованные при правильном давлении и в течение необходимого времени на чистой ровной плите, выходят ровными и сохраняют свою форму. Панели, прошедшие ускоренный цикл, или спрессованные на изношенной плите, могут выглядеть приемлемо, но деформируются позже — на складе или у заказчика. Эти переделки, включая повторное изготовление, компенсации и ущерб репутации, необходимо учитывать в любом честном расчёте производительности: пресс, работающий немного медленнее, но выпускающий панели, которые не возвращаются, обходится дешевле.
Перед заказом: важные проверки при подборе размера
- Рассчитайте необходимое количество панелей в час для загруженной, но реалистичной рабочей недели, а затем — необходимое число циклов в час при фактическом размере загрузки.
- Начертите стандартные и нестандартные схемы размещения панелей на плите, учитывая отступы, и подсчитайте реальное количество панелей за загрузку.
- Рассчитайте необходимое усилие, исходя из максимальной площади загрузки и удельного давления, указанного поставщиком клея; проверьте расположение цилиндров, чтобы обеспечить равномерное давление по краям.
- Измерьте продолжительность полного цикла, включая загрузку и выгрузку, и отдельно рассчитайте стоимость улучшений, связанных с перемещением материалов.
- Проверьте, соответствует ли высота раскрытия пресса высоте вашего самого высокого штабеля с учётом прокладок и подъёмного оборудования.
- Проверьте параметры электроснабжения, нагрузку на пол и вытяжную вентиляцию в месте установки пресса, а также предусмотрите рабочее пространство для самой крупной панели.
- Уточните допуск по плоскостности плиты, порядок замены уплотнений и шлангов, наличие запасных частей и наличие сервисного обслуживания в вашем регионе.
Как поддерживать фактическую производительность после установки
Производительность, рассчитанная на бумаге, относится к новому, чистому и правильно настроенному прессу. Чтобы поддерживать её, нужны простые регулярные действия. Очищайте поверхности плит до того, как выдавленный клей образует выступы. Следите за гидравлическим маслом, уплотнениями и шлангами, чтобы из-за медленного набора давления время цикла не увеличивалось понемногу. Проверяйте давление с помощью надёжного манометра, а плоскостность плит — если на панелях повторяется дефект в одном и том же месте. Ведите простой журнал циклов за смену и брака за неделю: он покажет, снизился ли выпуск из-за замедления машины или изменения ассортимента.
Qingdao Zhongding Machinery Co., Ltd. более 20 лет поставляет деревообрабатывающее оборудование производителям мебели, предприятиям по выпуску панелей и промышленным производственным линиям. Прессы, которые действительно окупаются, подбираются с учётом размеров панелей заказчика и плановых показателей смены, а не заголовка в каталоге. Надёжный поставщик перед рекомендацией модели запросит размеры панелей, тип клея и дневной план, покажет расчёты, лежащие в основе рекомендации, и спустя годы по-прежнему будет поставлять уплотнения, шланги и предоставлять консультации.
Производительность пресса для древесины окупается, когда она соответствует выполняемой работе: площадь плиты позволяет полностью загружать пресс панелями фактических размеров, равномерно распределённое давление обеспечивает необходимые условия склеивания, а продолжительность цикла соответствует возможностям системы перемещения материалов. Окончательное решение принимайте исходя из затрат на каждую качественную панель, а не из усилия пресса в тоннах.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.