


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как безопасно перемещать древесину между участками деревообработки, не замедляя производство
Время:Nov 19, 2026
Автор:
Количество просмотров:
Доска, которая покидает пилу в хорошем состоянии, всё ещё может прибыть на следующую рабочую станцию с опозданием, повреждённой или не в том порядке. Проблема была не в самом распиле. Проблема была в перемещении. В большинстве цехов по обработке плитных материалов и массива перемещение между станциями занимает всего несколько секунд на одну заготовку, но эти секунды накапливаются и превращаются в ожидание, повторную обработку и травмы, которых можно избежать при перемещении материалов. Самый эффективный способ сохранить производительность — не заставлять операторов переносить больше или ходить быстрее, а сделать каждую передачу заготовки предсказуемой: нужная деталь, в правильном положении, прибывает тогда, когда следующий станок готов её принять.
Предсказуемость зависит от совместной работы трёх факторов: маршрута, нагрузки и времени. Маршрут, пересекающий основной проход, груз, который одному человеку трудно безопасно контролировать, или доставка всей партии в момент, когда следующая станция обрабатывает по одной детали, — всё это создаёт очередь в другом месте. Оборудование для перемещения материалов в деревообработке полезно только тогда, когда устраняет это несоответствие. Конвейер, роликовый стол, транспортная тележка или вакуумный подъёмник не увеличивают скорость сами по себе; они ускоряют процесс, устраняя заминки, подъём, разворот и поиск, которые прерывают основной производственный поток.
Где на самом деле теряется производственное время
Потери редко проявляются в виде одной продолжительной остановки. Чаще это короткие повторяющиеся перебои: оператор ждёт коллегу, чтобы поднять длинную панель; штабель размещён слишком далеко от зоны подачи; доска повёрнута не той стороной, и её приходится переворачивать; или тележка оставлена там, где должен проехать погрузчик. Каждое такое событие может отнять 20 или 30 секунд. За смену и на нескольких рабочих станциях это превращается в часы потерянной производительности, которые не отражаются в отчёте о простоях, поскольку ни один станок не ломался.
Повреждения возникают по той же причине. Кромки скалываются, когда доски тащат по твёрдой поверхности; шпон царапается, когда детали скользят одна по другой; длинные заготовки прогибаются, если при ручной переноске опираются только на концах. Повреждённая панель не всегда отправляется в отходы. Чаще её приходится ремонтировать или переводить в более низкий сорт либо задерживать работу, пока не будет вырезана замена. Поэтому затраты связаны не только с материалом, но и с нарушением последовательности операций, запланированной для исходной детали.
Сначала спланируйте маршрут, затем выбирайте оборудование
В качестве отправной точки полезно пройти реальный путь доски от места подачи до места выгрузки и отметить каждый поворот, порог, дверной проём и пересечение. Древесина редко перемещается по прямой. Её перевозят в обход станков, мимо штабелей незавершённой продукции и через зоны, где люди и транспорт используют общее пространство. Маршрут, который на плане цеха кажется коротким, на практике может оказаться медленным, если загруженной тележке приходится двигаться задним ходом, ждать открытия двери или объезжать хранящиеся материалы.
Лучше всего работают маршруты с односторонним движением, по возможности отделённые от пешеходных потоков. Обратный маршрут для пустых тележек или поддонов помогает избежать распространённой ситуации, когда полный и пустой транспорт встречаются в одном узком проходе. Разметка пола полезна, но только если она отражает реальное движение материалов, а не то, как оно должно было происходить согласно первоначальному плану размещения оборудования. Если операторы регулярно пересекают размеченную зону напрямую, значит, проблема в маршруте, а не в операторах. Важна и ширина прохода. Проход, в котором помещается тележка, не обязательно достаточно широк для тележки и человека, идущего рядом и удерживающего длинную доску.
Подбирайте оборудование с учётом нагрузки, расстояния и частоты перемещений
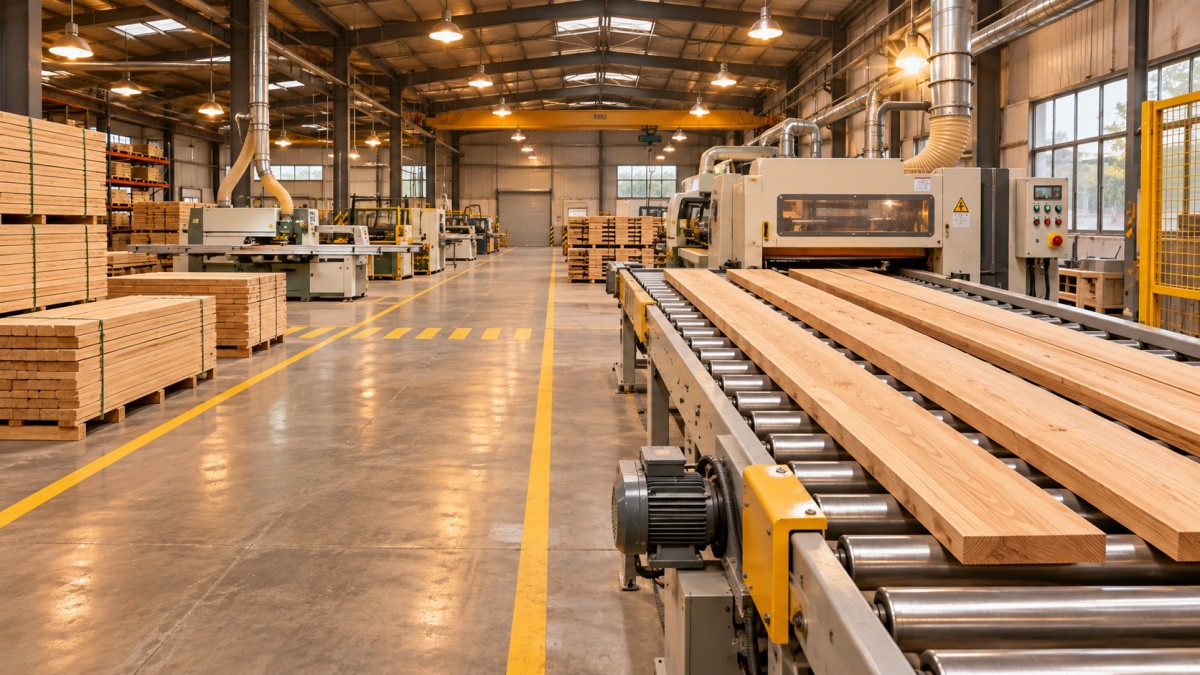
Для разных операций перемещения нужны разные решения, причём обычно важнее форма груза, а не только его вес. Для коротких тяжёлых панелей подходят приводные роликовые конвейеры или подъёмные столы ножничного типа: они поддерживают удобную для работы высоту и позволяют избежать повторных наклонов. Длинным гибким доскам необходима опора по всей длине, иначе они провисают, вибрируют или зацепляются за следующую рабочую станцию. Для частых перемещений небольших партий деталей нередко лучше подходит простая гравитационная роликовая секция или хорошо спроектированная тележка, чем приводная система, которую приходится запускать, останавливать и освобождать для каждой детали.
Расстояние меняет расчёт. На пути длиной в несколько метров ручная тележка с хорошими колёсами и устойчивой рамой может оказаться быстрее приводной системы, поскольку не нужно ждать завершения цикла. На более длинном маршруте или при сотнях повторений одного и того же перемещения в день приводной транспорт снижает утомляемость и поддерживает равномерный темп во второй половине дня, когда ручное перемещение обычно замедляется. Ещё один важный фактор — частота. Оборудование, хорошо справляющееся с редкими перемещениями крупных панелей, может стать узким местом при постоянном потоке мелких деталей, поскольку загрузка и выгрузка занимают больше времени, чем само перемещение. Безопасность должна соответствовать потоку материалов, а не наоборот
Большинство травм при перемещении материалов в деревообработке происходит не во время распиловки или механической обработки, а при подъёме, переноске, развороте и штабелировании. Риск возрастает, когда груз неудобен для перемещения, а не просто тяжёл: широкая панель закрывает обзор, длинная доска раскачивается при повороте за угол или штабель приходится поднимать с уровня пола. Поэтому сокращение количества ручных подъёмов — это не только мера повышения производительности, но и мера безопасности. Каждый подъём, заменённый роликовым конвейером, наклонным столом или механическим вспомогательным устройством, устраняет одну из причин возможного растяжения мышц спины, защемления пальцев или падения доски.
Не меньше внимания, чем подъём, требуют обзор и контроль. Груз никогда не должен закрывать обзор пути впереди, а оператору не следует идти спиной вперёд, направляя древесину в станок. Если для перемещения нужны два человека, до его начала необходимо чётко распределить роли: кто ведёт, кто подаёт сигналы и куда будет положена деталь. Именно при неясной передаче заготовки доски выскальзывают, руки оказываются зажаты между панелью и рамой, а штабели теряют устойчивость. Важны также правильно расположенные опоры, упоры и направляющие на принимающей станции: если безопасно доставленной доске негде устойчиво лежать, её придётся удерживать, прислонять или подпирать, создавая следующий риск.
Что часто идёт не так после установки
Новая транспортная система всё равно может оказаться неэффективной, если она не подходит для последующих операций. Конвейер, установленный на неправильной высоте, заставляет операторов поднимать или опускать каждую деталь в точке передачи. Тележка для вертикального размещения панелей может экономить место на полу, но затруднять подачу деталей в следующий станок в правильном положении. Приводная система без чётко определённого места для пустых поддонов, обрезков и забракованных деталей вскоре превращается в складскую зону, и проход снова сужается.
Техническое обслуживание и переналадка также должны учитываться при выборе. На роликах скапливаются пыль и смола, колёса изнашиваются, направляющие смещаются. Систему, которую трудно чистить или осматривать, постепенно начинают использовать медленнее и менее плавно, а операторы начинают обходить её. То же касается изменений ассортимента продукции. Линия, настроенная для стандартных мебельных панелей, может не справиться с партией длинных узких деталей или дверей увеличенного размера. Транспортная система, ширину, высоту или скорость которой можно регулировать либо которую можно обходить, не перекрывая основной маршрут, лучше адаптируется к изменениям заказов.
Таким образом, решение заключается не столько в покупке максимально функционального станка, сколько в устранении конкретных помех на конкретной линии. Определите, где детали ждут, где их поднимают дважды, где разворачивают и где пересекаются потоки людей и материалов. Сначала устраните эти проблемы, обеспечьте простой маршрут с односторонним движением и выберите транспортное оборудование, соответствующее нагрузке и ритму соединяемых им рабочих станций. Когда перемещение становится регулярным, а не импровизированным, безопасность повышается, повреждений становится меньше, а станки, непосредственно создающие ценность, работают большую часть смены.
Предыдущая страница:Как горизонтальный сверлильный центр определяет кромки мебельных панелей?
Следующая страница:Уже последняя
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.