


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как горизонтальный сверлильный центр определяет кромки мебельных панелей?
Горизонтальный сверлильный центр для мебельного производства определяет положение кромок панели, устанавливая заготовку относительно механических упоров, обнаруживая ее положение с помощью датчиков или сочетая оба метода. Затем система управления связывает эту точку отсчета с запрограммированными координатами сверления. Точная последовательность зависит от конструкции станка: датчик может подтвердить, что панель дошла до упора, измерить положение кромки или выполнять другую задачу обнаружения.
Это различие важно, если отверстия под соединители стабильно смещены или если на одной настройке необходимо обрабатывать панели разных размеров. Шпиндельный узел может точно повторять заданные перемещения, но отверстия при этом все равно будут расположены неверно относительно панели, если неправильно заданы точка отсчета панели, начало координат программы или предполагаемые размеры панели.
От физической кромки к координате сверления
При горизонтальном сверлении отверстия обычно выполняются в узкой кромке панели под шканты, соединители или другую фурнитуру. Чтобы позиционировать отверстие, станку нужны точка отсчета вдоль кромки панели и точка отсчета для высоты сверления по толщине панели. В зависимости от конфигурации станку может также потребоваться положение другой кромки, чтобы определить ширину и ориентацию панели или положение отверстий на противоположной стороне.
Для понимания процесса удобно разделить три системы координат:
- Координаты станка: положения, задаваемые осями станка и системой возврата в исходное положение.
- База заготовки: физическая кромка, поверхность или угол, относительно которых позиционируется панель.
- Координаты программы: положения отверстий, заданные относительно выбранной базы.
Система управления должна правильно связать эти системы. Типичная последовательность включает возврат осей в исходное положение, установку панели на позиционирующие устройства, фиксацию зажимами и выполнение программы сверления с заданным началом координат заготовки. Некоторые станки перед сверлением выполняют поиск кромки или измерение. Порядок операций и доступные проверки зависят от конструкции, поэтому рабочую последовательность следует уточнить для оцениваемого станка.
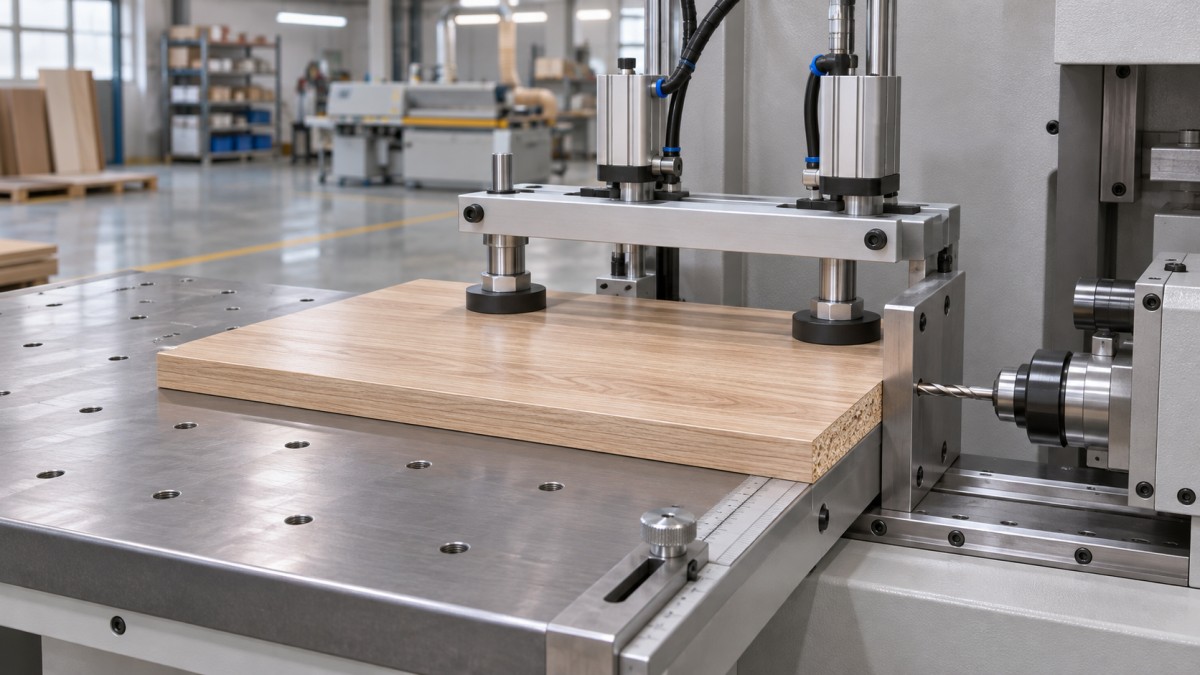
Панель может быть надежно закреплена, но при этом неправильно привязана к системе координат. Например, если начало координат программы задано в левом торце, а оператор позиционирует панель по правому торцу, все отверстия могут сместиться или расположиться зеркально. Надежный зажим предотвращает перемещение, но не гарантирует, что выбрана правильная кромка.
Механические упоры: воспроизводимая физическая база
На станке с механической привязкой оператор или механизм подачи подводит панель к одному или нескольким упорам. Упор в торце панели задает точку отсчета по ее длине. Боковая линейка или боковой упор могут позиционировать другую кромку, а поверхность стола или опорная система задает поверхность, используемую для позиционирования по высоте.
Несколько точек контакта также помогают контролировать ориентацию. Если панель должна прилегать к прямой линейке, контакт в разнесенных точках вдоль нее помогает выровнять панель. Одна точка контакта может задать положение в этой точке, но сама по себе не контролирует поворот. Поэтому фактическую систему базирования следует рассматривать целиком, а не как отдельный упор.
Механические упоры несложно осмотреть, однако результат зависит от состояния и станка, и панели. Стружка между кромкой и упором отодвигает заготовку от заданной базы. Поврежденный угол может касаться упора не там, где неповрежденный. Неровная кромка может локально прилегать к линейке, в то время как остальная часть панели остается несоосной.
Важна и последовательность зажима. Если при закрытии зажим оттягивает или отталкивает панель от базы, ее положение до зажима может отличаться от положения во время сверления. Если это безопасно, наблюдайте за фактическим циклом и выясните, удерживает ли конструкция панель у базовых поверхностей при приложении усилия зажима.
Обнаружение датчиком — не всегда измерение кромки
В некоторых сверлильных центрах датчики обнаруживают панель или подтверждают ее наличие в позиции загрузки. В других станках датчик или щуп в ходе контролируемого поиска определяет кромку и корректирует координату заготовки. Эти функции не следует считать равнозначными.
Датчик наличия может выдавать только сигнал включения/выключения: панель находится в зоне обнаружения. Это может быть полезно для блокировки цикла, но не задает точную координату кромки. Для измерения система управления должна связать обнаруженный переход сигнала или событие касания с известным положением оси и применить соответствующую поправку. Уточните у поставщика, какая из этих функций реализована и изменяет ли измеренное значение координаты сверления.
Контактные и бесконтактные методы
Контактный щуп или чувствительный механизм может определить кромку, коснувшись ее при контролируемом перемещении. Результат зависит от поверхности контакта, состояния кромки, повторяемости щупа и смещения между точкой измерения и сверлильным инструментом. Для контактных устройств может требоваться свободное пространство вокруг заготовки; их необходимо защищать от повреждений, вызванных неподходящей загрузкой или неправильной настройкой.
Бесконтактный датчик может обнаружить кромку без усилия, создаваемого при касании, но его эффективность зависит от технологии датчика и материала заготовки. На некоторые оптические методы обнаружения могут влиять качество поверхности, цвет, отражающая способность, пыль и геометрия панели. Датчик, надежно обнаруживающий одну поверхность панели, не обязательно подходит для всех покрытий и видов обработки кромок. Проверьте допустимые материалы и испытайте образцы панелей, а не полагайтесь на то, что общее описание датчика гарантирует совместимость.
В гибридных системах физические базы и датчики используются для разных задач. Панель может прижиматься к упору, а датчик подтверждать ее наличие; либо измеренная кромка может сочетаться с механической базой в другом направлении. Выясните, какое устройство задает каждую координату, а какое лишь подтверждает состояние. Это различие важно при сравнении заявлений об уровне автоматизации.
Какую кромку фактически использует программа?
Знание того, что станок умеет определять кромку, — лишь часть оценки. Ключевой вопрос состоит в том, совпадает ли эта кромка с базой, используемой на чертеже детали и в программе обработки. Если размер отверстия задан от ближайшего торца, после обработки его следует проверять от того же торца: измерение от противоположного торца внесет в результат погрешность длины панели.
Рассмотрим отверстие, заданное на фиксированном расстоянии от одного торца. Если станок непосредственно привязывается к этому торцу, отклонение положения дальнего торца не обязательно изменит расстояние от отверстия до базового торца. Если же станок привязывается к противоположному торцу и рассчитывает положение отверстия по номинальной длине панели, разница между фактической и номинальной длиной может повлиять на результат. Измерение фактической длины может решить эту проблему только в том случае, если система управления правильно использует измеренное значение при расчете координат.
Еще один источник погрешности — ориентация панели. Детали, которые выглядят одинаково, могут иметь разные лицевые поверхности, направление текстуры или зеркальные схемы сверления. Уточните, различают ли процедура загрузки, выбор программы и базы станка зеркальные детали. Также выясните, нужно ли оператору поворачивать или переворачивать панель для сверления другой кромки: каждая повторная загрузка создает новое соотношение баз.
На верхнюю и нижнюю поверхности также следует обратить внимание. Отверстие, которое должно располагаться по центру толщины, может задаваться от базовой поверхности, рассчитываться по введенной толщине или позиционироваться другим способом, предусмотренным конструкцией станка. Правильная привязка по торцу не компенсирует неверно заданную толщину или приподнятую над опорой поверхность панели.
Состояние панели после предыдущих операций влияет на базирование
Определение положения кромки не исправляет неправильно подготовленную панель. Панель с неперпендикулярными кромками может прилегать к линейке и торцевому упору, но ее противоположные кромки при этом останутся смещенными относительно заданного положения. Кромочная облицовка, локальные повреждения и остатки стружки после резания также могут изменить место контакта панели с базой.
Для операций подготовки массива древесины или других деревянных компонентов перед сверлением ровный и стабильный распил обеспечивает более предсказуемое базирование. Форматно-обрезной станок с одной пилой модели MJ163 предназначен для продольного раскроя и оснащен системой подачи и дисковой пилой для прямолинейного реза. Он не является устройством определения положения кромки для сверлильного центра; перед использованием распиленной кромки в качестве технологической базы необходимо проверить соответствие детали требованиям по размерам и перпендикулярности.
Диагностика отклонения положения отверстия
Начните с измерения от той же физической базы, которая используется в программе, а не просто от ближайшей удобной кромки. Перед загрузкой отметьте на образце панели базовую поверхность и торец. Запишите заданную и фактическую координаты отверстия, а также направление отклонения. Не изменяйте смещения станка, пока не установлена закономерность.
- Проверьте контакт с базами. Осмотрите упор, линейку и кромку панели на наличие стружки, повреждений и зазоров. Убедитесь, что панель остается прижатой к базам после зажима.
- Проверьте начало координат программы. Проверьте выбранную ориентацию детали, базовую сторону, размеры панели и используемые системой управления смещения заготовки или инструмента.
- Повторите цикл без изменения настройки. Сравните несколько циклов на подходящих образцах панелей. Стабильное смещение указывает на проблему с базой или смещением; разброс результатов требует более тщательной проверки установки панели, зажима, датчиков и перемещений.
- Отделите погрешность панели от погрешности станка. Независимо измерьте длину панели, перпендикулярность кромок и состояние кромки. Отверстие может быть правильно расположено относительно базового торца, но казаться смещенным при измерении от непостоянного противоположного торца.
- Если база задана правильно, проверьте систему сверления. Состояние инструмента, соосность шпинделя и перемещение приспособления могут влиять на полученное отверстие даже в том случае, если система управления определила положение кромки правильно.
Если отклонение меняется в зависимости от размера панели, проверьте, не используются ли в расчетах номинальный размер или база от противоположной кромки. Если отклонение зависит от отделки поверхности или материала, проверьте указанный метод обнаружения и выясните, влияют ли загрязнение или поверхность панели на работу датчика. Это направления диагностики, а не доказательство единственной причины.
Проводите осмотр и настройку в соответствии с инструкциями по безопасности производителя станка. Не приближайтесь к движущемуся механизму или механизму под напряжением, чтобы проверить контакт с упором или работу датчика. Калибровку координат станка, смещений датчиков или блокировок выполняйте по документированной процедуре для конкретного оборудования.
Какие данные запросить при оценке оборудования
Для наглядной демонстрации нужны типовые панели, предполагаемая программа сверления и четко обозначенные базы для измерений. Попросите показать полный цикл загрузки и зажима, включая ручное выравнивание, поиск датчиком или перемещение панели, необходимое для изготовления детали. Короткий цикл сверления сам по себе не показывает, сколько времени требуется для определения базы.
Перед сравнением характеристик запросите разъяснения по следующим вопросам:
- Какие кромки и поверхности задают начало координат заготовки для каждой поддерживаемой операции?
- Используются ли датчики для подтверждения наличия, измерения координат или для обеих задач?
- Как вводятся или измеряются панели разных размеров и применяются ли фактические результаты измерений в программе?
- Какие ограничения по размеру, толщине, материалу и состоянию кромок действуют для системы позиционирования?
- Как калибруются упоры, датчики и сверлильные инструменты относительно друг друга и какие регулярные проверки требуются?
- Как задаются и проверяются точность позиционирования и точность сверления, в том числе база и условия испытаний?
Различайте характеристики позиционирования осей и точность готового отверстия относительно кромки мебельной панели. На последнее влияют установка панели, перенос базы, зажим, положение инструмента и метод измерения. Сравнение имеет смысл, только если заявленные значения описывают одну и ту же характеристику при сопоставимых условиях.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.