


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как уменьшить сколы по краям при сверлении панелей МДФ
Чистое сверление МДФ начинается с определения места возникновения повреждения. Сколы на входной поверхности часто указывают на сверло или на его первоначальный контакт с поверхностью. Повреждение на выходе сквозного отверстия требует более внимательной проверки опоры под заготовкой и подачи при выходе сверла. Трещины или вырыв материала у края панели могут свидетельствовать о том, что отверстие расположено слишком близко к краю, панель смещается или при сверлении на окружающий материал оказывается слишком сильное давление.
Прежде чем менять сразу несколько настроек сверлильного станка для МДФ, осмотрите несколько дефектных деталей и сравните их с качественной панелью из той же партии. Место и форма повреждения помогут определить, с чего начать поиск причины. Многие проблемы можно устранить с помощью острого подходящего сверла, надежной опоры и контролируемой подачи, однако результат также зависит от ламинированных поверхностей, положения отверстия и качества панели.
Начните с определения места повреждения
При осмотре оставьте панель в ее рабочем положении. Отметьте поверхность сверления и направление обработки, чтобы не перепутать дефекты входа и выхода сверла. Перед оценкой кромки удалите пыль вокруг отверстия.
- Сколы на входе сверла: Осмотрите режущие кромки и острие сверла, особенно если поверхность покрыта меламином или другим ламинированным материалом. Также проверьте, не приподнимается ли панель и не вибрирует ли она при первом контакте со сверлом.
- Вырыв материала на выходе сверла: Проверьте, есть ли опора непосредственно под отверстием и не выходит ли сверло слишком резко. Это особенно важно при сверлении сквозных отверстий.
- Повреждение распространяется к краю панели: Перед настройкой цикла сверления проверьте расстояние от отверстия до края, надежность зажима и состояние кромки панели.
- Неровные стенки или шероховатое отверстие по всей длине: Проверьте, не изношено ли сверло, подходит ли оно для данной операции, эффективно ли удаляется стружка, нет ли биения шпинделя или смещения заготовки.
У дефекта может быть несколько причин. Например, сверло, которое оставляет приемлемую кромку на входе, может вырывать материал с нижней стороны, если подкладка стала неровной. И наоборот, замена подкладки не восстановит поврежденную режущую кромку.
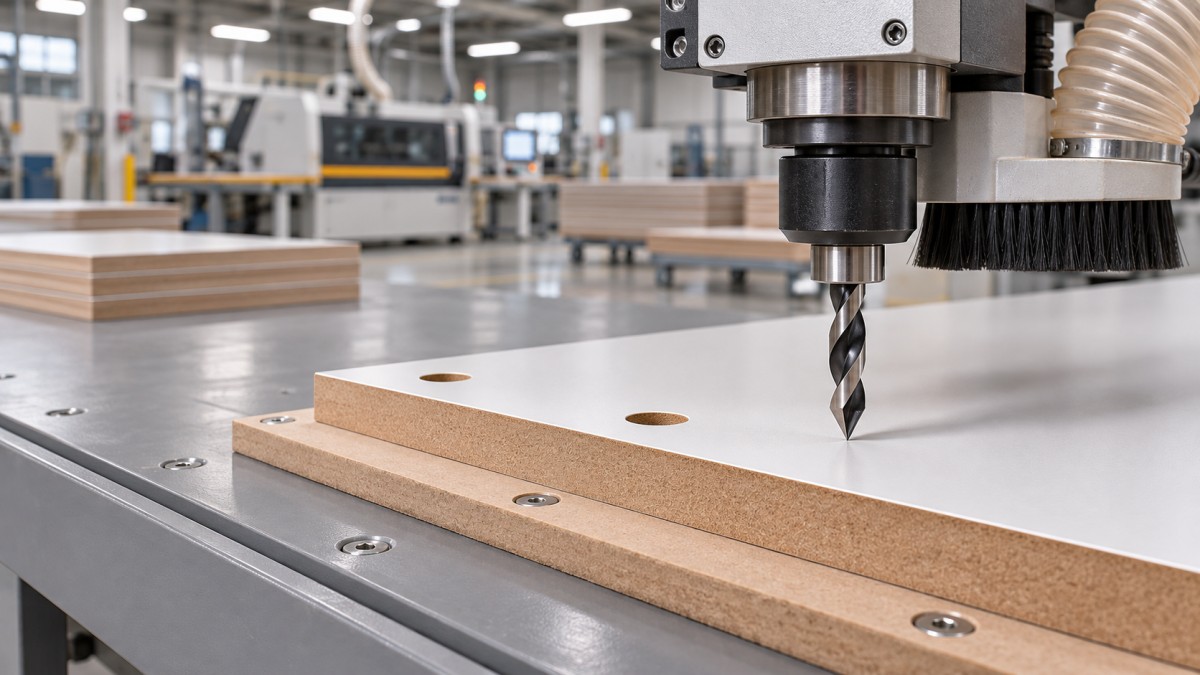
Сначала проверьте сверло, прежде чем менять настройки станка
Снимите сверло и осмотрите его при хорошем освещении, предварительно отключив станок согласно инструкции производителя. Проверьте режущие кромки на сколы, острие — на повреждения, а поверхность — на скопление смолы и неравномерный износ. Сравните сверло с заведомо острым сверлом того же типа. На первый взгляд сверло может казаться целым, но оставлять рваную кромку из-за затупления одной из режущих кромок.
Используйте сверло с геометрией, подходящей для панели и выполняемого отверстия. Для получения чистого входа в панели с облицовкой острое центровое сверло или шкантовое сверло с эффективными подрезателями по наружному диаметру помогает сформировать контур отверстия до того, как основные режущие кромки начнут снимать материал. Убедитесь, что сверло подходит для направления вращения шпинделя и системы крепления станка. Сверла с левым и правым направлением вращения не взаимозаменяемы только потому, что их диаметры совпадают.
Выбор сверла также зависит от операции. Для глухого отверстия под полкодержатель, отверстия большего диаметра под фурнитуру и сквозного отверстия могут потребоваться разные геометрии. Следуйте рекомендациям поставщика инструмента с учетом материала и типа отверстия, затем проверьте результат на обрезке из производственной партии. Твердосплавный инструмент может быть полезен при значительном износе, однако сам по себе твердый сплав не компенсирует сколотую режущую кромку, неподходящую геометрию или чрезмерное биение.
При повторной установке сверла очистите хвостовик и держатель, установите инструмент в соответствии с инструкцией и затяните его подходящим оборудованием. Если отверстие увеличено или повреждение распределено по окружности неравномерно, проверьте, не погнут ли хвостовик, нет ли загрязнений в держателе и не слишком ли велик люфт шпинделя. Перед тем как прикасаться к инструменту, остановите станок; не пытайтесь оценивать вращающееся сверло рукой.
Обеспечьте опору панели в месте выхода сверла
При сверлении сквозных отверстий нижняя сторона МДФ становится уязвимой по мере приближения сверла к выходу. Без опоры оставшийся материал может быть вырван до того, как режущие кромки завершат отверстие. Плоская жертвенная подкладная плита, плотно прижатая к нижней стороне панели, помогает поддержать волокна и облицовочный материал.
Подкладка также требует внимания. При многократном сверлении под заготовкой со временем образуется отверстие или поврежденный участок, из-за чего опора ослабевает именно там, где она необходима. Сместите или замените подкладку, если рабочая зона больше не обеспечивает надежную опору; не допускайте скопления пыли и стружки между подкладкой и панелью. Даже небольшой зазор может привести к прогибу панели.
Если станок оснащен специальным сверлильным столом или приспособлением, используйте предусмотренную для него схему опоры. Убедитесь, что запрограммированная глубина позволяет выполнить необходимый выход сверла, не допуская контакта инструмента с компонентами станка, зажимами или неподходящей оснасткой. Подкладную плиту следует закрепить так, чтобы она не смещалась во время цикла.
Для глухих отверстий приоритеты другие: надежная опора по-прежнему предотвращает вибрацию, но запрограммированная глубина и длина инструмента должны обеспечивать заданную толщину материала на дне отверстия. Проверяйте глубину после замены сверл или оснастки. Не добавляйте в программу для глухих отверстий режим сверления сквозных отверстий, не проверив программу и настройку станка.
Контролируйте подачу и надежно фиксируйте заготовку
Слишком интенсивная подача может перегрузить сверло и вызвать вырыв материала на входе или выходе. Слишком медленная подача не обязательно лучше: она может усилить трение, нагрев и скопление пыли. Сначала установите рекомендованный изготовителями инструмента и станка рабочий диапазон для данного диаметра сверла и материала, затем корректируйте подачу небольшими шагами, проверяя отверстие.
Если система управления позволяет задавать отдельные параметры подачи на входе или при выходе сверла, более плавная подача на этих участках может помочь. Убедитесь, что запрограммированный цикл достигает нужной глубины и что изменение времени цикла не приводит к другим проблемам, например нагреву или уплотнению пыли. На более простых станках используйте доступную регулировку подачи и соблюдайте постоянный рабочий цикл; не отключайте защитные устройства и не пытайтесь удерживать панель рукой рядом со сверлом.
Надежность зажима не менее важна, чем числовые настройки. Панель должна ровно лежать на чистых опорах и оставаться неподвижной при входе сверла, сверлении и его выводе. Убедитесь, что зажимы создают достаточное усилие, не оставляя следов и не сминая поверхность. При обработке узких деталей обеспечьте опору заготовки достаточно близко к отверстию, но не размещайте зажимы на траектории инструмента.
Скопление пыли может приподнять панель над опорой или помешать удалению стружки. При подготовке станка очищайте стол и приспособление, а также проверяйте работу системы аспирации. Перед устранением засора или доступом к зоне сверления отключите станок.
Особое внимание уделите ламинированным поверхностям и отверстиям у края
На ламинированной поверхности могут образовываться сколы, даже если сердцевина МДФ остается чистой. Поскольку облицовочный слой сравнительно хрупок, важны состояние наружных режущих кромок сверла и неподвижность панели при первом контакте. Осмотрите и ламинат, и сердцевину: небольшой скол декоративного покрытия может быть недопустим на видимой части корпуса, даже если само отверстие соответствует размерным требованиям.
Защищайте готовую поверхность от царапин, которые могут оставить стол, зажимы и свободно лежащая стружка. Если последовательность производства допускает выбор направления сверления, учитывайте, какая сторона будет видимой и обеспечена ли эффективная опора с другой стороны. Проверьте результат на образце: переворачивание панели может лишь перенести дефект с одной поверхности на другую, а не устранить его.
Отверстия рядом с краем должны быть окружены достаточным количеством прочного материала, чтобы выдерживать нагрузку и удерживать соответствующую фурнитуру. Если материал вырывается в направлении края, проверьте панель на наличие прежних повреждений и убедитесь, что деталь зажата без прогиба. Острое сверло и менее интенсивная подача могут уменьшить усилие при сверлении, но не гарантируют качественный результат, если из-за положения отверстия вокруг него остается слишком мало материала. Если конструкция не обеспечивает достаточного запаса, прежде чем менять положение отверстия, обсудите это с лицом, ответственным за чертеж или спецификацию фурнитуры.
Также отличайте повреждение, возникшее при сверлении, от повреждения кромки, появившегося на предыдущем этапе обработки. Осмотрите панель до подачи на сверлильный станок, особенно в местах пропилов и на углах. Например, CNC BEAM SAW ZD330F — это форматно-раскроечный станок для резки панельных материалов, включая МДФ и ламинированные плиты; он используется на предыдущем этапе резки и не заменяет опору при сверлении или правильную настройку инструмента. Чистая кромка после резки обеспечивает более стабильные исходные условия, однако результат сверления все равно необходимо проверять отдельно.
Вносите изменения по одному и проверяйте результат
Если при выполнении задания начали появляться сколы, отделите дефектные детали и выясните, ограничена ли проблема одной позицией отверстия, одним шпинделем или затрагивает все отверстия. На многошпиндельном станке сравнение отверстий, выполненных разными сверлами, может быстро сузить круг причин. Если дефект возникает только в одной позиции, сначала проверьте соответствующее сверло и держатель. Если качество одновременно ухудшается на всех позициях, внимательно проверьте опору панели, зажим, изменения материала и общие настройки станка.
Используйте обрезок той же толщины, с такой же облицовкой и ориентацией, что и производственная деталь. Зафиксируйте текущие настройки, затем за один раз изменяйте только один практический параметр: замените подозрительное сверло, обновите подкладку или скорректируйте подачу в пределах рекомендованного диапазона. Просверлите достаточно пробных отверстий, чтобы проверить вход, выход, диаметр и глубину, а не только первую приемлемую кромку. Возобновляйте производство, только когда результат будет соответствовать требованиям задания.
Во время производственного цикла повторно проверяйте отверстия после замены инструмента, регулировки приспособления или смены партии панелей. Если дефект возвращается постепенно, причиной может быть износ инструмента или ухудшение состояния подкладки. Если он появляется внезапно, остановите станок и проверьте, не повреждено ли сверло, не ослаб ли держатель, не сместилась ли заготовка и не изменилась ли опора. Сохраните дефектную деталь и сведения о настройках: это поможет провести следующую проверку эффективнее, чем простое снижение скорости станка в надежде, что проблема исчезнет.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.