


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Планирование производственной линии для изготовления дверей и окон на заказ
Начните с ассортимента дверей и окон, которые должна выпускать линия, а затем проследите путь каждого компонента через раскрой, механическую обработку, сборку и отделку. Правильная планировка зависит от обрабатываемой детали: требования к оборудованию и обращению с ней будут разными для створки окна из массива с несколькими профилями и подготовленными отверстиями под фурнитуру и для плоской межкомнатной двери со шпоном. Показатели производительности имеют смысл только после определения ассортимента продукции, размера партий и требуемого качества.
При проектировании нового предприятия или существующей линии производства столярных изделий необходимо организовать рабочий процесс так, чтобы справляться с разнообразием изделий и не допускать ожидания деталей между каждой операцией. Сначала определите ограничения: наибольшие и наименьшие размеры компонентов, доступную площадь, потоки материалов, частоту переналадок и требования к отделке видимых поверхностей.
Определите ассортимент продукции по компонентам
Готовая дверь или окно представляют собой сборку деталей с разными маршрутами обработки. Отдельно перечислите поперечины, стойки, элементы коробки, штапики и панели, указав для каждой детали материал и необходимые операции. Учтите дополнительные элементы, например пазы для уплотнителей, выборки под фурнитуру, четверти для остекления и декоративные профили. Планирование только по количеству готовых изделий может скрыть объём работ, связанный с небольшими деталями, требующими интенсивной обработки.
Зафиксируйте диапазоны длины, ширины и толщины каждой детали, включая припуски до окончательной обработки. Особое внимание уделите коротким поперечинам и узким штапикам: станок, подходящий для самой широкой панели, может быть непригоден для безопасной подачи самой маленькой детали. Для длинных элементов коробки действуют другие ограничения: им необходимы опоры и свободное пространство до и после станка.
Конструктивные особенности также определяют маршрут обработки. Для соединения шип-паз необходимы точная геометрия сопрягаемых деталей и надёжная базовая поверхность; сборка на шкантах требует соблюдения схемы сверления и позиционных допусков. Если на одной линии нужно обрабатывать детали с разными типами соединений, предусмотрите смену инструмента, выбор программы и обработку пробных деталей, а не считайте все компоненты одинаковыми.
Составьте маршрут обработки до выбора станков
Составьте маршрут для каждого основного семейства продукции — от поступления заготовок до упаковки собранных изделий. Маршрут обработки изделий из массива может включать кондиционирование и подготовку заготовок, торцовку, продольный раскрой, строгание, профилирование, обработку соединений, шлифование, сборку и нанесение покрытия. Для двери из инженерных или листовых материалов может потребоваться другой маршрут, включающий раскрой панелей, обработку кромок и подготовку отверстий под фурнитуру. Отдельно укажите альтернативные маршруты: принудительная подача каждой детали через одни и те же участки создаёт лишние перемещения.
Для каждой операции зафиксируйте состояние детали на входе и выходе. Например, после строгального станка у элемента коробки появляются базовые пласть и кромка, а затем он проходит профилирование и обработку торцов. Если на последующих операциях базирование ведётся по другой поверхности, даже точный рез может привести к несовпадению соединения. Обозначение базовых поверхностей на маршрутной карте поможет выявить эту зависимость до того, как будут определены приспособления и способы передачи деталей между станками.
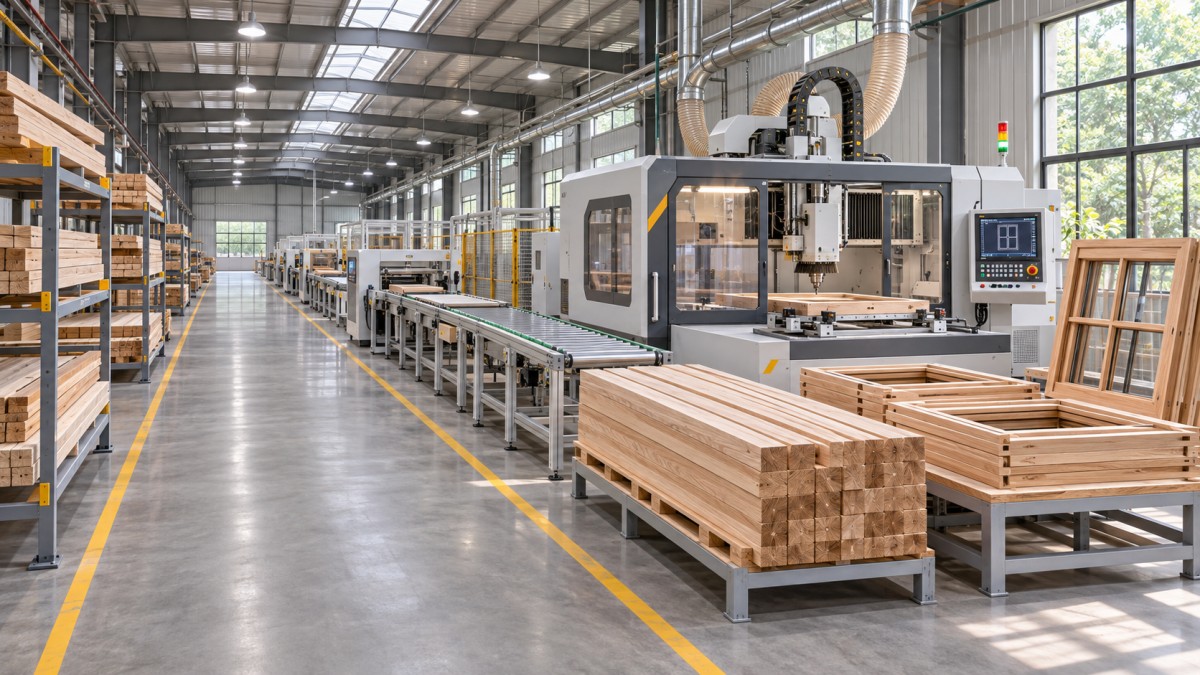
Используйте карту маршрута, чтобы определить места объединения потоков компонентов. Пресс для сборки коробок не сможет завершить партию, если обработка одного профиля поперечины задержалась на общем обрабатывающем центре, даже когда остальные детали готовы. Организуйте возле таких точек временное, чётко обозначенное хранение и определите, как хранить вместе детали одного комплекта. При выполнении индивидуальных заказов маркировка должна оставаться читаемой на этапах механической обработки и отделки либо способ идентификации следует менять при контролируемой передаче деталей между участками.
Рассчитайте производительность с учётом лимитирующей операции
Рассчитайте загрузку каждого участка с учётом количества деталей, времени обработки и времени переналадки для планируемого ассортимента продукции. Учтите загрузку, выгрузку, контроль и перемещение, если они занимают рабочее время участка. Сопоставьте рассчитанную загрузку с производительным временем за смену после вычета запланированных перерывов, технического обслуживания и наладки. Одна лишь указанная производителем скорость подачи станка не позволяет определить производительность линии.
Рассмотрим профилировальный участок, который быстро обрабатывает длинные прямые детали, но требует регулировки инструмента при смене профиля. При обработке повторяющихся деталей основную роль может играть скорость подачи. При выполнении серии небольших индивидуальных заказов переналадки и проверка первой детали могут занимать больше времени, чем резание. Гибкий обрабатывающий центр может сократить количество переналадок, но его цикл обработки нескольких элементов всё равно нужно сравнить с общей загрузкой специализированных станков.
Проверьте модель производительности на типичном и напряжённом ассортименте заказов. В напряжённом сценарии может быть больше выборок под фурнитуру, короче серии или выше доля оконных компонентов. Если в обоих сценариях один и тот же участок перегружен, стоит рассмотреть увеличение его производительности. Если ограничивающий участок меняется в зависимости от ассортимента, большую пользу могут принести гибкость маршрутизации и планирование, а не дублирование одного станка.
Для буферных зон следует определить назначение и физические пределы. Свободное пространство перед критически важным участком может помочь справиться с кратковременными перебоями; бесконтрольное накопление незавершённых деталей скрывает задержки и затрудняет отслеживание заказов. Разместите буферные зоны с учётом фактического размера партий и средств перемещения материалов, а затем убедитесь, что проходы, дверные проёмы и зоны технического обслуживания остаются свободными.
Подберите оборудование с учётом заготовки и отделки
Выбор станка следует начинать с оценки всего рабочего диапазона, а не только максимальной ширины обработки. Проверьте минимальный безопасный размер заготовки, диапазон толщины, необходимую глубину профиля, совместимость с инструментом и потребность в опорах для длинных или гибких деталей. Указанный максимальный размер может быть достижим только при определённом инструменте или настройке, поэтому вместе с его значением следует уточнить предполагаемую операцию.
При изготовлении столярных изделий по индивидуальным заказам повторяемость результата при разных настройках не менее важна, чем скорость при длительной серии. Оцените, как настраиваются и сохраняются положения упоров, ограничителей, приспособлений и программ. Если деталь нужно перевернуть или переустановить, убедитесь, что её базовая поверхность сохраняется. Образцы, представляющие самую маленькую деталь, самый длинный элемент и профиль с повышенными требованиями, дадут больше информации, чем демонстрация только на простой заготовке.
Если требуется подчеркнуть текстуру древесины, для обработки поверхности может понадобиться отдельная операция. Станок для браширования предназначен для обработки деревянной поверхности щётками и подчёркивания рисунка древесины. В характеристиках поставляемой модели ZD1000-4 указаны максимальная рабочая ширина 1,000 mm, диапазон толщины обработки 2–100 mm, минимальная длина 330 mm и скорость подачи с частотным регулированием от 0 до 27 m/min. Эти показатели следует учитывать вместе с выбором щёток, материалом и требуемым внешним видом; они не означают, что станок подходит для обработки всех компонентов двери. Для коротких или узких деталей может потребоваться другой процесс или проверенный способ крепления.
Браширование также влияет на последующие операции. Для текстурированной поверхности может потребоваться другая последовательность шлифования и нанесения покрытия, чем для гладкой. Прежде чем выделять место для отдельного участка браширования, проверьте полный цикл отделки на образцах массива или панельного материала, включая кромки и соединения.
Организуйте поток с учётом перемещения деталей и доступа
Размещайте участки в порядке обычного перемещения деталей, предусмотрев ответвления для тех компонентов, которые пропускают отдельные операции. Не размещайте станок для обработки длинных деталей так, чтобы заготовки пересекали маршрут перемещения собранных коробок. Компактная планировка не всегда эффективна, если при каждом перемещении нужно разворачивать большое дверное полотно или освобождать проход.
Укажите на плане оборудование в его установленном положении и добавьте рабочую зону: длину подачи и выгрузки, сторону загрузки, доступ к инструменту, подключения аспирации и пространство для технического обслуживания. Покажите самое длинное изделие в рабочем положении, а не только контур станка. Для прессов и сборочных столов предусмотрите место для приспособлений, струбцин и перемещения готовых коробок, не допуская нагрузки на ещё не затвердевшие соединения.
По возможности разделите чистые и пыльные участки. При механической обработке и шлифовании образуется пыль, которая может повлиять на качество покрытия; планировка должна учитывать аспирацию, маршруты перемещения и состояние деталей при поступлении на отделку. До окончательного определения мест установки проверьте соответствие электропитания, подачи сжатого воздуха (если требуется), аспирации и вентиляции отделочного участка выбранному оборудованию и проекту предприятия.
Контролируйте точность сопряжения деталей
Контроль качества наиболее эффективен до того, как ошибка распространится на всю партию. После настройки проверьте образец по чертежу и, где это возможно, соберите сопрягаемые детали. Даже если размеры отдельной детали соответствуют требованиям, соединение может оказаться неточным, когда сопрягаемый элемент базируется по другой поверхности или накопленные отклонения влияют на габариты коробки.
Для окон проверяйте взаимное расположение коробки, створки, четверти для остекления и пазов для уплотнителей в сборе. Подготовку отверстий под фурнитуру следует сверять с фактической схемой её установки, включая детали для левой и правой стороны. Для дверей проверяйте готовые размеры и положение выборок под замок, петли и другую фурнитуру после выполнения операций, формирующих окончательные кромки. Изменения профиля или спецификации фурнитуры необходимо отражать и в программе механической обработки, и в документации контроля.
Состояние материала также влияет на результаты этих проверок. Размеры массива могут меняться в зависимости от влажности, а после снятия материала древесина может деформироваться; у инженерных материалов свои особенности поверхности и сердцевины. Определите состояние материала при приёмке и перед точной обработкой. При повторяющихся отклонениях в сопряжении деталей выясните причину, прежде чем компенсировать их только коррекцией настроек станка.
Проверьте маршрут на реальных заказах
До начала производства в рамках установки оборудования проверьте соосность станков, защитные ограждения, аспирацию, системы управления и аварийные остановы. Затем проведите через весь связанный маршрут типовые детали, включая их идентификацию, перемещение, сборку и отделку. Зафиксируйте фактическое время настройки и цикла, количество деталей, ожидающих между участками, а также повреждения и переделки, вызванные перемещением.
Успешная проверка отдельного станка ещё не доказывает, что линия работает как единая система. Испытайте как минимум один заказ с частой сменой размеров или профилей и другой — с длительной повторяющейся серией. Сравните результаты с моделью производительности, при необходимости скорректируйте маршруты или расположение буферных зон и сохраните утверждённые настройки и результаты контроля для повторных заказов.
Оставьте пространство для расширения там, где маршрут вероятнее всего изменится: доступ к общему обрабатывающему станку, очередь на отделку или зона сборки могут быть важнее свободного места в конце здания. Любое будущее расширение должно обеспечивать безопасный доступ и сохранять установленный поток идентифицированных деталей.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.