


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Может ли фрезерный станок с ЧПУ с автоматической сменой инструмента фрезеровать гнёзда для замков при производстве дверей?
Да — ATC-станок с ЧПУ для производства дверей может фрезеровать пазы под врезные замки, если компоновка шпинделя, инструмент и система крепления заготовки обеспечивают доступ к торцу двери. Само по себе автоматическое переключение инструмента не гарантирует такую возможность. Станок может эффективно обрабатывать дверные полотна, декоративные профили и отверстия для ручек, но при этом не иметь конфигурации, необходимой для глубокого паза под замок.
Практический вопрос заключается в том, способен ли предлагаемый станок выполнить полный комплекс подготовки двери по вашему проекту: паз под корпус замка, углубление под лицевую планку, отверстия для ручки или шпинделя и отверстия под цилиндр. Для этих элементов требуются разные направления обработки, а их взаимное расположение определяет, будет ли фурнитура правильно установлена и работать.
Начните с чертежа замка и направления каждой операции
Для врезного замка обычно требуется паз, проходящий вглубь от узкого торца двери. Неглубокое углубление вокруг его входа позволяет установить лицевую планку заподлицо. Отверстия в плоскости двери предназначены для шпинделя ручки, цилиндра или другой фурнитуры, указанной производителем замка.
Эти операции следует оценивать отдельно. Когда дверь лежит на столе фрезерного станка, обычный вертикальный шпиндель обрабатывает её широкую плоскость. Такая компоновка подходит для обработки поверхности, но для выборки паза в торце инструмент должен подходить горизонтально. Замена фрезы не меняет направление шпинделя.
На чертеже замка также указаны размеры, которые легко спутать. Дорнмасс определяет положение оси ручки или цилиндра относительно торца двери; сам по себе он не задаёт требуемую глубину паза. Длину, ширину и глубину паза, размеры лицевой планки и положение отверстий необходимо определять по чертежу подготовки под фурнитуру.
Прежде чем сравнивать станки, соберите чертежи замка и конструктивные чертежи двери. Укажите готовую толщину двери, профиль торца, сторону открывания и материал вокруг паза под замок. Конфигурацию станка следует оценивать с учётом всего этого комплекса требований.
Какие конфигурации фрезерного станка обеспечивают доступ к торцу двери?
Для фрезерования пазов под замки с ЧПУ можно использовать несколько компоновок, но каждая предъявляет свои требования к станку и производственному процессу.
Горизонтальный узел часто становится прямым решением для регулярной обработки торцов. Однако наличие в спецификации пункта «горизонтальное сверление» не означает автоматически, что узел способен фрезеровать глубокий паз под замок. Его подшипники, привод, система крепления инструмента и допустимые движения при обработке должны соответствовать предполагаемой операции.
Угловая головка может расширить возможности подходящего фрезерного станка, но это не универсальное приспособление. Станку нужны соответствующие крепление и система компенсации реактивного момента, а также подходящая поддержка в программном обеспечении. Если угловая головка будет устанавливаться в автоматический магазин инструментов, её размеры, масса и ориентация должны соответствовать возможностям устройства смены. Для некоторых конфигураций требуется ручная установка.
Многоосевой станок предоставляет больше вариантов подхода к детали, однако само по себе количество осей мало о чём говорит. Для обработки торца всё равно необходимо достаточно места вокруг корпуса шпинделя, оправки, стола и зажимов. Оцените рабочую зону с установленными предполагаемыми фрезой и приспособлением.
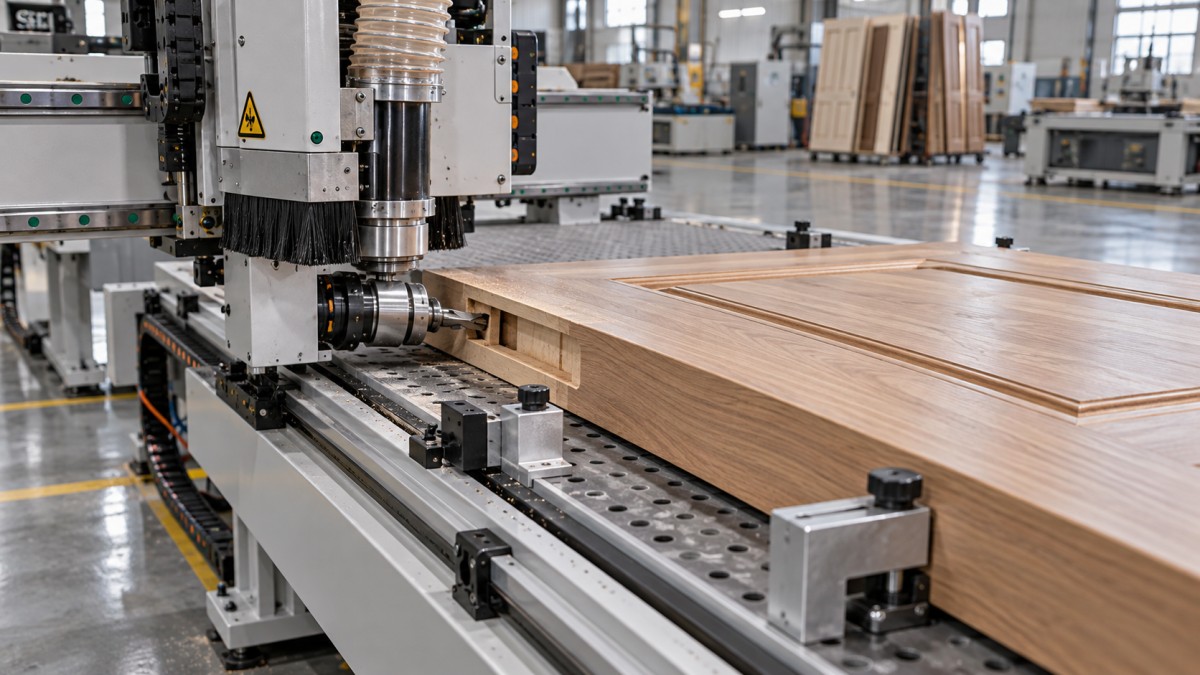
Установка двери на торец может позволить вертикальному шпинделю обрабатывать область замка. Такой способ может подойти для редких работ при наличии специально разработанного приспособления и достаточного зазора. Для крупных и тяжёлых дверей дополнительные требования к перемещению и опоре делают этот вариант менее удобным для регулярного производства.
Глубокие пазы выявляют ограничения инструмента и вылета
Неглубокое углубление под лицевую планку, как правило, менее требовательно, чем глубокий узкий паз под корпус замка. Чем дальше фреза выступает из оправки, тем сильнее она подвержена прогибу и вибрации. Это может привести к конусности стенок, шероховатой поверхности, отклонению размеров или поломке инструмента.
Длина инструмента, длина режущей части и рабочий вылет — это разные величины. Фреза может иметь достаточную общую длину, но недостаточную длину режущей части для запланированной обработки. И наоборот: подходящая фреза может оказаться непригодной, если корпус угловой головки или оправка коснутся двери раньше, чем инструмент достигнет полной глубины.
Сопоставьте всю инструментальную сборку с геометрией паза. Учитывайте диаметр фрезы, длину режущей части, вылет из оправки, размер оправки и зазор у входа в паз. Фреза малого диаметра позволяет получать меньший радиус внутренних углов, но для неё может потребоваться более щадящий режим обработки, чем для более крупного и жёсткого инструмента.
Необходимо также учитывать углы паза. При фрезеровании вращающимся инструментом внутренние углы неизбежно получаются скруглёнными. Полученная форма должна обеспечивать зазор для корпуса замка, сохраняя при этом достаточное количество материала вокруг паза. Если чертёж фурнитуры предусматривает форму, которую невозможно получить данной фрезой, потребуется согласованный припуск на обработку или дополнительная операция.
При глубоком фрезеровании также усложняется удаление стружки. Скопившаяся стружка может повторно попадать под резание, повышая температуру и ухудшая качество поверхности. Траектория инструмента должна обеспечивать эффективную очистку паза, а для этого нужны подходящая система аспирации и, если разрешено, подача воздуха. Подачу, скорость и глубину резания следует выбирать по рекомендациям производителя фрезы и с учётом особенностей фактического материала двери.
Приспособление должно противостоять усилиям при обработке торца
Дверь, надёжно закреплённая при фрезеровании поверхности, может смещаться при горизонтальной выборке паза. Обработка торца создаёт боковые усилия, а длинная дверь может вибрировать, если область замка недостаточно поддерживается. Даже небольшое перемещение способно нарушить взаимное расположение паза и отверстий на плоскости, хотя каждый элемент по отдельности может выглядеть приемлемо.
Вакуумное крепление может быть эффективным для подходящих поверхностей, но его надёжность зависит от площади герметизации, состояния поверхности, утечек и сил, возникающих при обработке. Пазы, пористые материалы и неровные поверхности двери могут снизить надёжность крепления. В некоторых случаях боковое смещение предотвращают механические упоры или зажимы.
При этом опоры не должны мешать режущему узлу. Зажим может не задевать конец фрезы, но при этом перекрывать корпус угловой головки или шпиндельный узел. Проверьте всю траекторию подхода, обработки и отвода инструмента, включая перемещения между элементами.
Точность базирования не менее важна, чем сила зажима. Плоскости дверей могут иметь профиль или небольшую неровность, а обработанные кромки могут различаться. Определите, какие поверхности используются для базирования двери и как программа учитывает толщину, сторону открывания и форму торца. При повторных установках должно сохраняться взаимное расположение паза под замок и отверстий на плоскости.
Конструкция двери влияет на то, что считать успешной обработкой
Чисто обработанный паз не обязательно означает, что дверь подходит для установки замка. В дверях с сотовым заполнением необходим правильно расположенный замочный брусок или другое усиление. Если обработка выходит за пределы этой зоны, фурнитура может быть недостаточно закреплена, даже если станок точно выполнил программу.
Для дверей из массива важны другие факторы. Направление волокон и локальные дефекты могут влиять на процесс резания, особенно если после фрезерования глубокого паза остаётся тонкий слой материала. Двери с инженерными сердечниками, клеёными стойками и облицованными поверхностями могут требовать других инструментов или последовательности обработки для предотвращения сколов и повреждения поверхности.
При обработке отделанных дверей особенно важны качество входа и выхода инструмента. Надлежащий процесс должен обеспечивать сохранность видимых торца и плоскости, а также качество внутренней полости. Если требуются сквозные отверстия, обработка с обеих сторон или подходящая подкладка могут помочь снизить риск сколов при условии, что установка сохраняет соосность.
Дверные блоки с огнестойкостью или другими нормируемыми эксплуатационными характеристиками накладывают дополнительное ограничение: подготовка под фурнитуру должна соответствовать требованиям для данного блока. Способность фрезерного станка удалять материал не определяет, допустимо ли то или иное изменение конструкции.
Планируйте обработку паза и отверстий на плоскости как единую последовательность операций
После обработки корпус замка, лицевая планка, шпиндель и цилиндр должны быть выровнены относительно друг друга. Если дверь перемещают между операциями, при каждой новой установке возникает дополнительный риск ошибки. Процесс с общей базой может упростить выравнивание, если станок обеспечивает доступ ко всем необходимым элементам.
Типовая последовательность может включать черновую выборку основного объёма более крупной фрезой, обработку другой фрезой для чистовой обработки или выборки под лицевую планку и подходящие инструменты для отверстий на плоскости. Точная последовательность зависит от доступности зон обработки, защиты поверхности, крепления заготовки и опоры материала. Слишком раннее удаление материала может ослабить участок, необходимый для последующей операции, или снизить эффективность приспособления.
Именно здесь автоматическая смена инструмента даёт практическое преимущество. Она позволяет выполнять разные операции соответствующими фрезами без повторной ручной смены инструмента. Это преимущество реализуется при наличии необходимых инструментов, коррекций, программ и доступа в рамках предлагаемой конфигурации.
Программированию следует уделить столько же внимания, сколько и оборудованию. CAM-система и постпроцессор станка должны поддерживать фактическую конфигурацию горизонтального узла или угловой головки, включая ориентацию инструмента и безопасные перемещения. Чертёж, который выглядит правильно на экране, не гарантирует успеха, если созданная программа некорректно управляет навесным узлом.
Проверьте полный цикл подготовки двери в ходе испытаний
Для представительных испытаний необходимо использовать предлагаемую конфигурацию станка, инструмент, приспособление, конструкцию двери и подготовку под замок. Демонстрация неглубокого паза на легкообрабатываемом образце не подтверждает пригодность станка для самого глубокого паза или наиболее требовательной отделанной поверхности.
Составьте критерии приёмки с учётом установленной фурнитуры:
- Геометрия паза: проверьте глубину, ширину, равномерность стенок и зазор по всему контуру корпуса замка.
- Посадка лицевой планки: убедитесь, что планка устанавливается правильно, без принудительной посадки и маскировки неровной опоры.
- Совмещение элементов: установите замок, шпиндель и цилиндр, чтобы проверить совпадение отверстий без подгонки напильником.
- Состояние поверхности: осмотрите видимый торец, вход в паз и выходы отверстий на предмет сколов и повреждения отделки.
- Повторяемость: повторно установите двери и выполните обработку, чтобы выявить отклонения при базировании или зажиме.
- Время производства: учтите загрузку, базирование, смену инструмента, переустановку, разгрузку и ручную доводку, если она требуется.
Проверьте и соответствующие варианты: двери разной толщины, левое и правое исполнение, альтернативные схемы расположения замков и паз максимальной глубины. Такие испытания могут выявить ограничения по зазорам или программированию, которые останутся незаметными при одной демонстрации.
Выбирайте процесс с учётом ассортимента выпускаемой продукции
Фрезерный станок с ЧПУ и автоматической сменой инструмента, обладающий необходимыми возможностями обработки торцов, может быть подходящим решением, если двери также требуют разнообразной обработки плоскостей, декоративной обработки и подготовки под различные варианты фурнитуры. Его универсальность полезна при частом изменении программ и при возможности выполнять связанные операции с единым базированием.
Специализированный станок для фрезерования пазов под замки может оказаться предпочтительнее, если подготовка торцов повторяется и отнимает слишком много времени на фрезерном станке, который нужен для других задач. Разделение операций добавляет перемещения заготовки, но может повысить общую эффективность, если у каждой рабочей станции есть чётко определённая роль. Сравнивайте весь производственный процесс, включая загрузку персонала и очередность работ.
Обсуждая фрезерный станок с ЧПУ и автоматической сменой инструмента для производства дверей с Qingdao Zhongding Machinery Co., Ltd. или другим поставщиком, предоставьте чертежи замков, поперечные сечения дверей, сведения о материалах и ожидаемый ассортимент выпускаемой продукции. Запросите предложение с указанием обрабатывающего узла, инструмента, приспособления, способа программирования и операций, требующих переустановки заготовки.
Решение о покупке следует принимать на основании продемонстрированной и воспроизводимой подготовки двери под замок. Убедитесь, что предлагаемый станок обеспечивает доступ ко всем необходимым элементам, надёжно удерживает дверь и выполняет подготовку, при которой указанная фурнитура правильно устанавливается и работает.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.