


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Интеграция автоматического форматно-раскроечного станка в линию производства корпусной мебели
Автоматический форматно-раскроечный станок для панелей может повысить эффективность производства корпусной мебели только в том случае, если его цикл раскроя соответствует потоку листов на станок и деталей с него. Более быстрый станок не устранит узкое место на маркировке, сортировке, кромкооблицовке или обработке на станках с ЧПУ; напротив, он может привести к образованию больших очередей и усложнить идентификацию деталей.
Поэтому решение об интеграции следует начинать с анализа ассортимента выпускаемой продукции и предполагаемого маршрута каждой панели, а не с максимальной скорости раскроя станка. Планировку, данные программного обеспечения, аспирацию, безопасность, простой на время монтажа и критерии приемки необходимо согласовать как части одного проекта.
Определите производственный поток до утверждения спецификации станка
Производственные линии корпусной мебели работают в разных условиях. На линии, выпускающей повторяющиеся детали корпусов из ограниченного ассортимента плит, могут быть предпочтительны крупные партии и стабильные карты раскроя. На линии производства мебели под заказ за короткие циклы могут обрабатываться плиты разных цветов и толщины, а также различные конфигурации шкафов. В таких условиях возможность сохранять идентификацию деталей и группировать их для последующих операций может быть не менее важна, чем производительность раскроя.
Составьте схему типового производственного процесса от хранения листов до следующего участка обработки. Включите приемку или подготовку плит, загрузку, раскрой, маркировку, выгрузку, сортировку, кромкооблицовку, сверление или фрезерование и временное хранение. Определите, где меняют направление листы, где операторы работают с отдельными деталями и где заказы ожидают оборудование или инструкции.
По возможности используйте фактические производственные данные: размеры и толщину листов, типы материалов, типичные размеры деталей, суточную или сменную потребность, размер партий и долю смешанных заказов. Репрезентативная выборка должна включать сложные заказы, а не только наиболее простые крупносерийные карты раскроя. Малые детали, декоративные поверхности, направление волокон и необходимость направлять детали на разные последующие операции могут влиять как на время перемещения, так и на планы раскроя.
Для действующей линии определите текущее узкое место, прежде чем устанавливать целевую производительность станка. Если кромкооблицовка уже работает почти на пределе практической мощности, увеличение производительности раскроя без дополнительного места для сортировки или расширения мощности последующих участков может лишь увеличить объем незавершенного производства. И наоборот, если раскрой задерживает сборку, проект должен учитывать персонал и оборудование, необходимые для снятия деталей и направления их на следующие операции с новой скоростью.
Планируйте производительность исходя из выполнения полных заказов, а не скорости отдельного раскроя
Заявленная скорость раскроя или теоретическая продолжительность цикла станка не равна фактической производственной мощности. Рабочий цикл также включает загрузку, позиционирование, смену карты раскроя, выгрузку, маркировку, обработку обрезков и перерывы. Баланс зависит от конфигурации станка и ассортимента выпускаемой продукции.
При планировании мощности используйте единицу измерения, соответствующую принимаемому решению. Количество листов за смену помогает оценить потребность в загрузке, но для понимания нагрузки на последующие участки полезнее количество деталей за смену и ассортимент их размеров. Лист сложной конфигурации, из которого получают множество мелких деталей, может дольше занимать участок выгрузки и маркировки, чем лист, дающий несколько крупных панелей, даже если в обоих случаях загружается по одному листу.
Рассчитайте производительность на основе типовых карт раскроя и планируемого режима работы персонала. Зафиксируйте предполагаемую продолжительность смены, продуктивное время, способ загрузки, количество операторов, подачу материала и порядок обработки обрезков. Если планируется раскрой пакета листов, убедитесь, что тип плит, высота пакета, защита поверхности, требуемая точность и ограничения станка, установленные поставщиком, позволяют использовать такой способ. Расчет, основанный на пакете, который нельзя использовать для фактического ассортимента продукции, завысит ожидаемую производительность.
Учитывайте плановое техническое обслуживание и обычные производственные перерывы отдельно от цикла раскроя. Затем сравните достижимую производительность с пропускной способностью загрузки, маркировки, сортировки и следующего ограничивающего участка. Цель не в том, чтобы обеспечить одинаковую мощность на каждом этапе, а в том, чтобы сделать очевидными потребность в буферных запасах и численности персонала.
Спроектируйте планировку с учетом подачи листов и выхода деталей
Площадь, занимаемая станком, составляет лишь часть необходимого пространства. Для полноразмерных листов требуется удобный маршрут от места хранения к позиции загрузки, с учетом места для поворота и подъема. Для готовых деталей необходимо предусмотреть место для безопасной выгрузки, идентификации, проверки и размещения на тележках, паллетах или конвейерах. После установки окружающего оборудования должны оставаться доступными зоны для замены пилы, очистки, электрические шкафы и участки технического обслуживания.
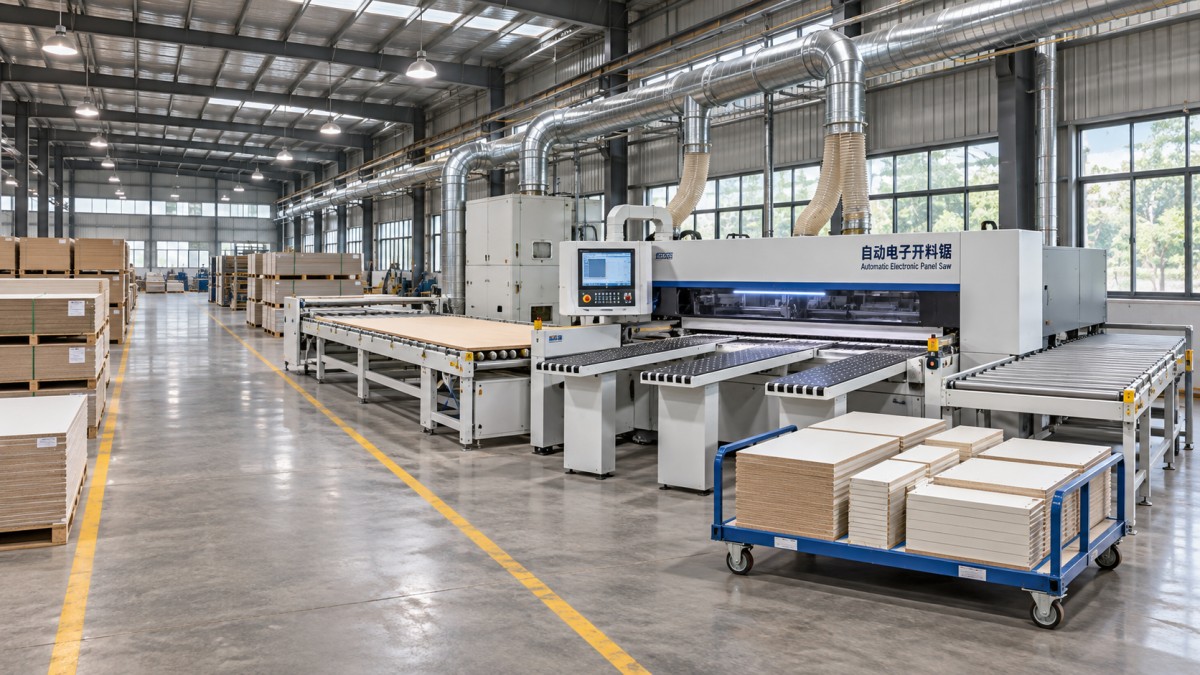
Нанесите планировку с учетом листа максимального размера и самых длинных деталей, с которыми предстоит работать, а не только контура станка. Отметьте маршруты погрузчиков и пешеходов, места операторов, зоны обслуживания, подключения аспирации, а также расположение кнопок аварийной остановки и разъединителей. Проверьте, не пересекает ли маршрут подачи или вывоза материалов рабочую зону станка и не блокирует ли он доступ к соседнему оборудованию.
Способ загрузки должен соответствовать как объему листов, так и ассортименту материалов. Ручная загрузка может подходить при умеренной производительности и частой смене плит, если учтены их масса и риски перемещения. Подъемные приспособления или автоматическая загрузка могут сократить объем ручных операций, но для них необходимы организованная подача материала, достаточное пространство и четкий порядок работы с листами разных размеров, покоробленными плитами и защитой поверхности. Ожидаемый эффект следует оценивать с учетом всего потока, включая скорость освобождения станка от раскроенных деталей.
На выходе решите, будут ли детали сортироваться по шкафам, заказам клиентов, материалу, требованиям к кромкооблицовке или следующему станку. Каждый критерий влияет на потребность в пространстве и перемещении деталей. Немедленная сортировка по заказам может сократить время последующего поиска, но потребовать больше мест размещения рядом со станком. Сортировка по следующей операции может упростить передачу деталей, но впоследствии возникнет необходимость снова группировать компоненты. До окончательного определения площади и количества тележек выбранный метод следует проверить на репрезентативном наборе заказов.
Свяжите данные раскроя с физическим контролем деталей
Интеграция с производственным программным обеспечением — это не просто вопрос возможности обмена файлами между двумя системами. Данные должны оставаться пригодными для использования от создания карты раскроя до изготовления готовой детали. Типичная цепочка начинается в системе проектирования корпусной мебели или управления заказами, проходит через приложение для работы со списками деталей или оптимизации раскроя и завершается передачей управляющих команд станку и печатью этикеток деталей. Для каждой передачи данных необходимо назначить ответственного и определить способ выявления ошибок.
Уточните, какая система создает карты раскроя, какие форматы файлов и поля данных поддерживаются, а также как программы передаются и утверждаются. Обозначения материалов, конечные размеры, толщина плит, направление волокон, идентификаторы деталей и инструкции по кромкооблицовке должны иметь единые определения. Выясните, относятся ли размеры в каждой системе к заготовке после раскроя или к готовой детали после последующей обработки: незамеченное расхождение может привести к появлению деталей, которые невозможно исправить на последующих участках.
Время нанесения этикеток — это не только функция программного обеспечения, но и производственное решение. Этикетка, нанесенная на нужную сторону в подходящий момент, позволяет сохранить идентификацию детали при кромкооблицовке и обработке на станках. Этикетка, закрывающая базовую поверхность, повреждающая декоративное покрытие, отклеивающаяся или нанесенная после смешивания деталей, может нарушить прослеживаемость. Если на этикетках используются штрихкоды, проверьте, что сканеры и программное обеспечение на последующих участках распознают тот же идентификатор.
До запуска производства согласуйте порядок действий при отклонениях. Он должен охватывать поврежденную деталь, неправильную этикетку, отсутствие плиты, неполный лист и повторное изготовление детали. Оператор должен знать, можно ли повторно использовать исходную программу, как идентифицировать замену и каким образом производственная система регистрирует изменение. Без такой процедуры даже станок, подключенный к программному обеспечению, может выпускать детали, физическую прослеживаемость которых невозможно обеспечить.
До поставки согласуйте подключение инженерных систем и требования безопасности
Готовность площадки необходимо проверять по монтажной документации выбранного оборудования, а не по общим нормативам подключения инженерных систем. Электропитание, защитные устройства, заземление, сжатый воздух, если он необходим, и сетевые подключения должны соответствовать требованиям станка и местным требованиям к монтажу. Подтвердите места подключений и распределение ответственности за работы за пределами станка, включая установку разъединителей, прокладку кабелей и трубопроводов, а также поддержку при вводе в эксплуатацию.
Особого согласования требует аспирация. Система должна обслуживать указанные точки подключения станка и соответствовать его рабочим требованиям, с учетом остального оборудования предприятия, прокладки воздуховодов и влияния одновременной работы других станков. Физическая совместимость подключения не доказывает достаточную эффективность улавливания пыли. Определите, кто будет оценивать систему аспирации и как будет проверяться ее работа в производственных условиях.
Ограждения станка и защитные устройства необходимо рассматривать с учетом перемещения материалов вокруг него. Планировка, в которой остается место для конвейера, но персоналу приходится тянуться в опасную зону, неприемлема. Изменения ограждений, систем управления или блокировок следует согласовывать с соответствующими поставщиками и оценивать на соответствие применимым местным требованиям безопасности. Для устранения застреваний и обслуживания также необходима контролируемая процедура отключения и блокировки источников энергии; аварийная остановка не заменяет такую блокировку.
К другим проверкам площадки относятся состояние пола и допустимая нагрузка на него, требования к анкерному креплению, высота потолка и зазоры для подъема, доступ для доставки, а также указанные для оборудования условия окружающей среды. Устраняйте несоответствия, пока чертежи еще можно изменить, а не после прибытия станка.
Планируйте монтаж с учетом зависимостей производства
Практический график внедрения должен включать не только даты поставки и монтажа. Он связывает необходимые предварительные работы с ответственными за них сторонами: окончательное утверждение планировки, работы по подготовке основания или пола, если они необходимы, завершение подключения инженерных систем, монтаж аспирации, настройку программного обеспечения, поставку оборудования, механический и электрический монтаж, проверки безопасности, обучение и производственные испытания.
Для действующего предприятия определите момент перехода на новое оборудование и последствия задержек. Существующий станок может понадобиться до тех пор, пока новый не подтвердит способность обрабатывать типовые производственные заказы. Если из-за нехватки места старый станок нужно демонтировать заранее, предусмотрите резервный план обеспечения мощностей раскроя, например за счет запланированного запаса или альтернативного маршрута обработки. Этот план должен учитывать наличие материалов и место для хранения частично завершенных заказов.
Подготовку программного обеспечения и маркировки часто можно начать до прибытия станка при условии, что спецификации интерфейсов уже согласованы. Очистите справочник материалов, согласуйте правила именования, подготовьте тестовые заказы и заранее проверьте содержимое этикеток. Это снижает риск того, что механический монтаж будет завершен, а производственные данные останутся непригодными для использования.
Ведите единый реестр вопросов, требующих согласования между поставщиком и площадкой. В нем следует фиксировать требуемую информацию, ответственную сторону, срок выполнения, текущий статус и последствия нерешенного вопроса. Типичные пункты включают точное место подключения аспирации, формат файлов программ, высоту передачи на конвейер, доступ к сети и ответственность за удаление отходов монтажа. Эти детали могут влиять на критический путь проекта, даже если сам станок поставлен вовремя.
Принимайте интегрированный процесс, а не только станок
Критерии приемки необходимо согласовать до покупки, разделив испытания станка и производственной линии. Заводские испытания, если они предусмотрены, могут проверить функции станка и выполнить пробный раскрой до отгрузки. Приемка на площадке должна также охватывать подключенные инженерные системы, фактическое перемещение материалов, передачу данных программного обеспечения, маркировку, функции безопасности и готовность операторов. Успешное прохождение одних испытаний автоматически не означает прохождения других.
Выберите тестовые заказы, отражающие предполагаемую нагрузку: плиты разной толщины и с разной отделкой, крупные и мелкие детали, детали с учетом направления волокон и как минимум одну карту раскроя для смешанного заказа, если такие заказы входят в обычную производственную программу. Согласуйте метод измерения, объем выборки, допуски по размерам и допустимое качество кромки для этих заказов. Установленные пределы должны соответствовать как спецификации станка, так и потребностям последующих процессов.
Проводите испытание с планируемым способом загрузки и выгрузки. Фиксируйте продолжительность и перерывы, но также проверяйте, можно ли идентифицировать, сортировать и передавать каждую деталь без временных обходных решений. Если станок достигает целевой производительности только при временном привлечении дополнительного персонала для освобождения выходной зоны, это нельзя считать доказательством того, что запланированной численности персонала будет достаточно для поддержания такой производительности.
Отдельно учитывайте дефекты, препятствующие безопасной эксплуатации или производству, и незначительные незавершенные работы; для каждой назначьте ответственного и срок устранения. Обучение должно охватывать выбор программы, проверку материала и этикеток, регулярный осмотр, порядок замены пилы, регистрацию неисправностей и безопасное восстановление работы после остановки. Персоналу технического обслуживания также необходимы документация, сведения о запасных частях и процедуры для установленной конфигурации оборудования.
После передачи оборудования сравните результаты производства с предположениями, на которых основывалось решение об установке. Если производительность ниже плановой, прежде чем винить скорость раскроя, проверьте время ожидания при загрузке и выгрузке, задержки сортировки, доступность программ и загрузку последующих участков. Эффективность интеграции определяется тем, поступают ли правильно идентифицированные детали на следующую операцию с требуемой скоростью и качеством в рамках рабочего процесса, который предприятие способно поддерживать.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.