


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как оборудование для сверления боковых отверстий с ЧПУ обеспечивает совпадение схем расположения отверстий от партии к партии?
Оборудование с ЧПУ для сверления боковых кромок обеспечивает точное совпадение схемы отверстий в разных партиях благодаря жесткой станине, сервоприводному позиционированию и сохраненным программам. Узнайте, как контроль базовых поверхностей, зажим и калибровка помогают избежать переделок.
Тот, кто запускал серийное производство корпусной мебели из плит, знает, где возникают проблемы. Обычно не с первым шкафом. Первая партия собирается хорошо, вторая — почти без проблем, а к пятой или шестой боковая панель, в которой должен быть ряд отверстий под шканты, требует усилий при сборке, полка оказывается слегка наклоненной или стопку деталей приходится сверлить заново. Ничего серьезного не сломалось. Схема отверстий просто понемногу смещалась — на доли миллиметра, пока допустимый для сборки допуск не был исчерпан.
Именно такое постепенное смещение призвано предотвращать это оборудование. Ручной кондуктор требует, чтобы оператор заново устанавливал его для каждой задачи, а при каждой переустановке возникает небольшая погрешность. Оборудование с ЧПУ для сверления боковых кромок работает иначе: оно один раз фиксирует базу, перемещается к сохраненным координатам под управлением сервоприводов и повторяет один и тот же цикл без необходимости каждый раз выполнять новые измерения. Совпадение схем отверстий в разных партиях обеспечивается не одной функцией. Для этого нужны контроль базы, жесткая станина, зажим, удерживающий панель в заданном положении, и калибровка, поддерживающая точность показаний станка. Все эти элементы работают вместе.
Совмещение — это система, а не одна настройка
В момент входа сверла в кромку панели взаимодействуют три фактора: положение панели относительно базовых поверхностей, положение сверлильного узла по его осям и программа, задающая траекторию узла. Если между партиями изменится хотя бы один из этих факторов, изменится и схема отверстий, даже если два остальных остаются идеальными.
Традиционные методы обычно хорошо контролируют только один из трех факторов. Качественный кондуктор задает положение панели, но положение сверления по-прежнему зависит от вручную установленных упоров, которые можно случайно сдвинуть или установить немного иначе. Мощный сверлильный узел на легкой станине справляется с резанием, но станина смещается под нагрузкой. Оборудование с ЧПУ для сверления боковых кромок обеспечивает стабильное совпадение схем отверстий, поскольку одновременно контролирует все три фактора и устраняет ручные операции настройки, из-за которых чаще всего возникали различия между партиями.
База: отправная точка для каждой партии
Любая точная схема отверстий начинается с базы — фиксированной точки отсчета, относительно которой станок выполняет измерения. У станка для сверления боковых кромок базой обычно служат две поверхности: направляющая или упор, задающие положение панели по длине, и опора, задающая ее положение по толщине. В начале каждого цикла панель подают к одной и той же базе, поэтому первое отверстие всегда отсчитывается от одной точки — будь то первая панель в понедельник или четырёхсотая в пятницу.
Именно здесь традиционные настройки незаметно теряют точность. Если оператор иногда отсчитывает положение от левого конца панели, а иногда от правого, любая небольшая погрешность длины панели отразится на расположении отверстий. Если в разных партиях панели переворачивают по-разному, схема отверстий смещается вместе с базовой стороной. Настройка с ЧПУ исключает этот выбор: положение загрузки, базовая кромка и нулевая точка фиксируются в станке и программе, поэтому пятидесятая партия начинается от той же точки, что и первая.
Одна базовая сторона, используемая одинаково каждый раз
Практическое правило простое: выберите одну сторону и один конец панели в качестве базы и используйте их для всех операций, которые должны совпадать. Если карта раскроя, программа сверления и сборочный чертеж используют одну и ту же базу, небольшие отклонения размеров панели приходятся на некритичную сторону детали, а не на расположение отверстий. Если схема отверстий внезапно смещается на толщину кромочной ленты, причина почти всегда в изменившейся базе, а не в неисправности станка. Фиксированная база помогает не допустить повторения такой ошибки.
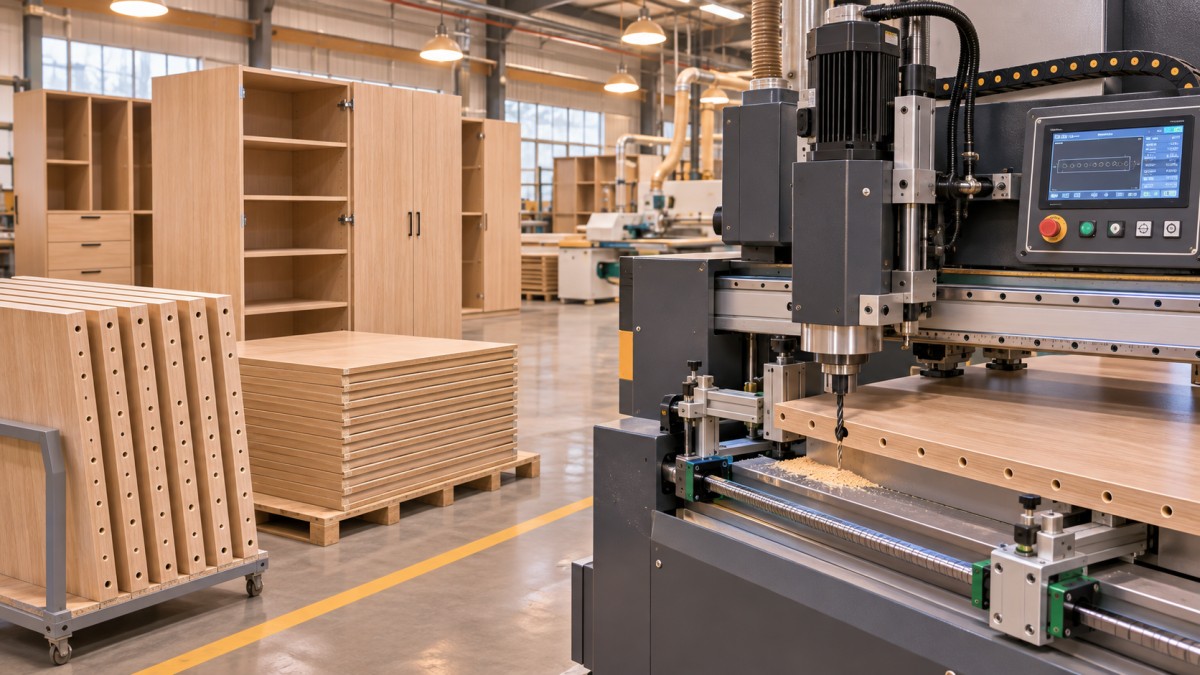
Жесткая станина и направляемое перемещение исключают люфт, прежде чем он станет погрешностью
Сверлильный узел работает не без усилия. Каждое сверло, входящее в кромку панели, создает боковую нагрузку и вибрацию, а при серийной работе эти нагрузки повторяются тысячи раз. Если станина или направляющие хотя бы немного прогибаются, сверло приходит в точку, смещенную относительно заданной, обычно в одном и том же направлении. Поэтому прогиб проявляется как постоянное смещение схемы отверстий, а не как случайный разброс.
Качественное оборудование с ЧПУ для сверления боковых кромок решает эту задачу за счет массы и направляющих, а не путем исправления последствий. Тяжелая станина, прошедшая снятие напряжений, поглощает вибрацию, а не передает ее заготовке. Линейные направляющие и шарико-винтовые передачи удерживают каретку на заданной траектории с минимальным люфтом, поэтому шпиндель приходит именно в ту точку, которую задает система управления, в обоих направлениях движения. Конструкция механики исключает люфт — небольшое свободное перемещение при смене направления оси, а оставшаяся погрешность компенсируется системой управления. В этом разница между станком, который сохраняет точность схемы отверстий в течение смены, и станком, который сохраняет ее в течение всего сезона.
Сервоприводное позиционирование и сохраненные программы обеспечивают повторение положения без повторных измерений
Сохраненная программа не просто экономит время — она исключает повторные измерения. Когда схема отверстий один раз создана, проверена и сохранена, каждая последующая партия обрабатывается по тем же координатам. Никому не нужно заново снимать размеры с чертежа, устанавливать упор по линейке или перепутывать две цифры в конце рабочей недели. Схема отверстий не может сместиться из-за ошибки настройки, которую никто не вводил заново.
Сервоприводы обеспечивают физическое выполнение заданных координат. Каждая ось перемещается под управлением замкнутого контура: приводу задается положение, энкодер передает фактические координаты, а система управления корректирует отклонение до продолжения цикла. Этот контур работает непрерывно, поэтому изменение сопротивления или замедление оси из-за затупившегося сверла не приводит незаметно к ошибке позиционирования. Автоматический вызов программы — выбор задания на панели управления или сканирование этикетки на панели — также исключает риск запуска неверной программы, из-за которого на практике бракуют больше партий, чем из-за механического износа. Работа оператора смещается от измерения и настройки к правильной загрузке и проверке первой детали.
Зажим, удерживающий панель без деформации
Все перечисленное не имеет значения, если панель сдвигается. Если при входе первого сверла панель сместится на треть миллиметра, эта погрешность затронет все отверстия цикла — аккуратно и повторяемо, но неправильно. Пневматические зажимы и прижимные балки на оборудовании с ЧПУ работают последовательно: сначала надежно прижимают панель к базе, затем удерживают ее ровно и неподвижно во время сверления.
Отличие хорошего зажима от просто мощного — фиксация без деформации. При недостаточном давлении панель смещается под нагрузкой при сверлении, особенно если длинная панель удерживается только у одного конца. При чрезмерном давлении, приложенном не в том месте, тонкая панель прогибается, сверлится в изогнутом состоянии, а затем выпрямляется, смещая отверстия. Правильное давление, соответствующее размеру панели расположение зажимов и чистые базовые поверхности удерживают заготовку в заданном программой положении. Удаление опилок тоже важно для точности: мелкая пыль, скопившаяся у упора, становится незапланированной прокладкой.
Калибровка и компенсация поддерживают точность показаний
Станок может безупречно повторять неправильное положение. Повторяемость обеспечивает согласованность партий между собой, а калибровка — соответствие чертежу. Со временем меняют сверла, обслуживают шпиндель, упор получает удар, а тепловое расширение вызывает небольшие смещения. При калибровке работу станка сравнивают с известным эталоном и корректируют отклонения, прежде чем они приведут к переделкам.
На практике это короткий перечень проверок, выполняемых регулярно, а не после возникновения неисправности: контрольная панель измеряется после смены инструмента, положения осей проверяются по калибру или эталонной детали, значения инструмента обновляются при замене сверл, а компенсация пересматривается, если одно и то же смещение обнаружено дважды подряд. Одно смещение — это предупреждение. Повторение того же смещения при следующей проверке означает, что пора внести корректировку.
Корректировки вводятся по результатам измерений, по одному значению за раз, — их нельзя выполнять на глаз. Такой подход не позволяет благому намерению что-либо подправить стать причиной проблем в следующей партии.
Что станок не может исправить: сами панели
Здесь важно честно понимать ограничения. Оборудование использует в качестве базы поданную ему панель. Если кромки панелей неровные, их поверхности не перпендикулярны кромке или толщина различается в пределах партии, отверстия будут точно расположены относительно неправильной базы — и на сборочном участке это будет выглядеть как несовпадение. В партии плит номинальной толщиной 18 мм, фактическая толщина которых варьируется от 17,6 до 18,4 мм, центры отверстий будут смещаться по толщине независимо от качества калибровки станка, поскольку центр кромки действительно находится в разном месте на каждой панели.
Решение — на предыдущих этапах: точный раскрой, хранение, сохраняющее панели плоскими, а также сортировка или отбраковка материала, не соответствующего допускам, до подачи на сверлильный станок. В цехах с наилучшей стабильностью серийного производства подготовка панелей и сверление рассматриваются как единый процесс. Станок не добавляет собственных отклонений к отклонениям материала, а проверка первой детали выявляет проблемы с материалом на первой панели, а не на сотой.
Если схема отверстий все же смещается, сначала разберитесь в ошибке и только потом меняйте настройки
Даже хорошо обслуживаемый станок иногда дает смещение в партии, и характер ошибки лучше всего указывает на ее причину. Если все отверстия смещены на одинаковое расстояние в одном направлении, изменилась база или нулевая точка программы — возможно, сдвинулся упор, изменилась базовая сторона или выбран не тот файл задания. Если ошибка увеличивается вдоль панели, проверьте прогиб, износ направляющей или то, полностью ли панель прилегает по всей длине. Если смещение отверстий хаотично, проверьте, не сдвигалась ли панель во время сверления: причины могут быть в зажиме, отклонении затупившегося сверла или пыли под панелью. Если первая партия обработана правильно, а последующие постепенно смещаются, проверьте тепловое расширение и не накапливается ли мелкая пыль на базовых поверхностях.
Проверяйте в этом порядке: панель, база, зажим, затем настройки станка. Компенсация загрязненной базы или проскальзывающего зажима приводит к внесению ложной поправки в сохраненную программу, из-за чего пострадает следующая партия, в которой исходной проблемы не было.
Компания Qingdao Zhongding Machinery Co., Ltd. более 20 лет поставляет деревообрабатывающее оборудование производителям мебели, цехам по обработке плит и промышленным производственным линиям. Стабильность серийного производства — один из вопросов, которые покупатели задают чаще всего. Ответ редко заключается в одном компоненте. Результат обеспечивается совместной работой станины, конструкции базовых поверхностей, сервосистемы, зажима и процедуры калибровки. Поставщик, способный объяснить, как эти элементы взаимодействуют при обработке ваших панелей, и обеспечить поддержку станка после установки, не менее важен, чем любой показатель в технической спецификации.
Схемы отверстий остаются совмещенными в разных партиях, когда ни один этап процесса не требует принимать решение заново при каждом запуске. База зафиксирована, станина не прогибается, сервоприводы перемещаются к сохраненным координатам и передают данные о фактическом положении, зажимы удерживают панель там, где ее ожидает программа, а калибровка устраняет небольшие погрешности, появляющиеся из-за износа и времени. Настройте систему один раз, проверяйте первую деталь каждой партии — и десятая партия будет собираться так же, как первая. Именно этого и добиваются в мебельном цехе.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.